



Продление службы доменной печи: современные конструктивные инновации и управление кампанией
Улучшенные конструкции и кампейная жизнь доменной печи
Стоимость перестройки или перекладки доменной печи (ДП) очень высока. Поэтому методы продления кампейной жизни ДП имеют большое значение и должны активно развиваться.
Крупные ДП обычно имеют немного более высокий кампейный выход на единицу объема. Это связано с тем, что крупные печи, как правило, более современной конструкции и хорошо автоматизированы. Поскольку жизнеспособность интегрированного металлургического комбината зависит от непрерывного снабжения чугуном (ЧГ), а на заводе с малым числом крупных ДП это делает особенно важным долгую кампейную жизнь.
Категории методов продления кампейной жизни
Методы продления кампейной жизни ДП делятся на три категории:
- Операционные практики — управление процессом ДП оказывает большое влияние на кампейную жизнь. Печь должна эксплуатироваться не только для выполнения производственных задач, но и для максимизации её жизни. Необходимо модифицировать операционные практики по мере продвижения кампании и в ответ на проблемные зоны для максимизации срока службы.
- Восстановительные меры — когда износ или повреждение, влияющее на жизнь печи, становится очевидным, необходимо использовать или разрабатывать инженерные методы ремонта для максимизации кампейной жизни.
- Улучшенные конструкции — по мере развития улучшенных материалов и оборудования их следует внедрять в будущие перестройки для продления жизни критических зон печи, где это технико-экономически целесообразно.
В данной статье рассматриваются улучшенные конструкции ДП для повышения кампейной жизни. Правильная конструкция самой печи фундаментальна для надежной эксплуатации, металлургической эффективности, устойчивой высокой производительности, долгой кампейной жизни и доступности более 98%.
Конструкция ДП пережила множество улучшений в последние десятилетия, и кампании более 20 лет теперь достижимы. Раньше критическими зонами проектирования были bosh (корыто), шахта и горловина, но сегодня применение медных штавов, медных пластинчатых охладителей, графита и SiC в корыте, животе, нижней и средней шахте, в сочетании с чугунными штавами в верхней шахте и броневой горловины обеспечивает долгие кампании и высокую производительность. Сейчас акцент смещен на важность надежной конструкции подошвы и дна.
Передовая конструкция ДП требует высокоэффективных и высокопроизводительных систем охлаждения, а также передовых систем приборостроения и управления. Такая система включает приборы и системы контроля для мониторинга процесса, эксплуатации и состояния облицовки.
Конструкции и размеры ДП
Конструкция ДП должна соответствовать реакциям и металлургии. Обычно корыто и шахта подвержены эрозии коксом, а подошва и дно — эрозии чугуном. Требуется установить полностью оптимизированную самонесущую тонкостенную и структурно надежную конструкцию, способную выдерживать напряжения и термическое усталое трещинообразование даже к концу кампании.
Последняя конструкция самонесущей оболочки ДП — с доступной башней. Современное механическое проектирование обычно основано на комплексных анализах распределения напряжений. Применение трещиностойкой стали обеспечивает минимально возможные требования к обслуживанию.
Философия проектирования ДП ориентирована на максимизацию производительности за счет обеспечения того, что на протяжении всей кампании внутренний профиль остается максимально близким к профилю на момент раздутия. Проект оптимизируется на основе анализа различных термических, химических и механических механизмов атаки на единицу площади. Эти механизмы предсказываются в зависимости от выбранного сочетания сырья, практики зарядки и других процессных параметров. В общем, проектирование облицовки должно фокусироваться на формировании застывшего слоя шлака и зарядного материала, который значительно снижает действие этих механизмов атаки.
Критические зоны для достижения цели максимизации ценности ДП должны быть выявлены, и им должно уделяться особое внимание для их усиления.
Профиль печи определяется на основе опыта, полученного с точки зрения профиля и эксплуатационных результатов, износа огнеупоров корпуса печи, стабильной работы и других характеристик существующих крупномасштабных ДП.
Высота шахты обычно является компромиссом между противоположными требованиями. Для топливной эффективности желательно увеличенный газ/твердое контакт, чтобы использование чувствительного тепла и восстановительной способности газа было ближе к теоретическим пределам. Также очень важно, чтобы высота шахты ДП была выше определенного значения, чтобы железные руды входили в зону скупки с максимальной степенью металлизации, чтобы дно не застывало и не создавало проблем в плавке.
Кроме того, для печей большего объема, как правило, внутренний объем ДП увеличивают за счет увеличения диаметра печи при почти неизменной высоте. Судя по опыту эксплуатационных результатов прошлого, обычно считается, что при заданном внутреннем объеме ДП, которая мала по высоте и велика по диаметру, лучше, чем высокая и узкая, в плане проницаемости и эффективности отлива.
Горловина ДП
Отказ брони горловины оказывает существенное негативное влияние на распределение заряда на линии загрузки и непосредственно под ней. Это приводит к неравномерному снижению заряда и ухудшению стабильности процесса. Поэтому конструкция брони горловины должна быть оптимизирована по устойчивости к осколению, температурным флуктуациям, напряженному трещинообразованию, усталости и абразивному/эрозионному износу.
Для верхней шахты (зоны горловины) обычно применяют штавные охладители для поддержания профиля печи и предотвращения нарушения распределения заряда, связанного с износом кирпича под броневыми пластинами горловины. Установка водохлаждаемой опорной пластины или охлаждаемого ящика для фиксированной бронированной системы горловины также использовалась для фиксации частей брони.
Шахта, живот и корыто
Шахта и живот подвергаются тепловым нагрузкам и тяжелому абразивному износу. Зона корыта тяжело нагружена нисходящим зарядом, который оно несет, и газами гонделя в его окрестностях. Если эти зоны спроектированы неправильно, то охлаждаемый корпус и облицовка изнашиваются до критических уровней слишком скоро после раздутия, создавая риск пробоев. В зоне корыта это также означает, что заряд несется на носу форсунок и джумбо-охладителях, вызывая частые неплановые остановки. Поэтому современная конструкция корыта и шахты состоит из медных штавных охладителей или медных пластинчатых охладителей и высокопроводящего графита вместе с защитным кремнеграфитом в верхних зонах. Эта конструкция обеспечивает перенос около 95% тепловой нагрузки на охлаждающую воду, гарантируя температуру оболочки ДП ниже 50 °C. Система водяного охлаждения, количество и расположение штавов, расход воды, приборостроение и системы теплового мониторинга полностью оптимизированы для обеспечения долгой жизни оболочки печи и минимальных требований к обслуживанию.
Развитие штавных охладителей привело к современному так называемому четвертому поколению штавов. Характерные черты: дополнительные охлаждающие трубки в углах штавов, дополнительная меандрирующая (змеевидная) трубка на стороне оболочки и удлиненные удерживающие ребра для огнеупорной облицовки. Это делает защитную кирпичную кладку излишней. Третье поколение штавов показало, что трещины и чрезмерный износ возникали в углах и верхних/нижних концах штавов. В четвертом поколении угловые трубки устранили эти проблемы. Добавление меандрирующей охлаждающей трубки служит резервной системой охлаждения в случае отказа любой из других трубок.
Дальнейшее развитие четвертого поколения — облицовка печи крепится к штаву, закрепленная коническими ребрами, прямо в литейном цехе. Учитывая, что скорость износа охлаждаемого металла штава составляет одну десятую или меньше скорости износа кирпича перед металлом штава, толщину кирпича снижают до 200 мм, а толщину штава увеличивают до 400 мм, чтобы жизнь лицевого кирпича и штава оставалась почти неизменной. Четвертое поколение штавов — тонкостенная монолитная конструкция из кирпича, отлитого в штаве. Эта монолитная конструкция устранила необходимость в кладке кирпича и минимизировала изменение горячего профиля, способствуя стабилизации работы ДП. Улучшения штавных охладителей, особенно четвертого поколения, значительно повысили долговечность штавов. Общие преимущества четвертого поколения: (1) продление жизни огнеупорной облицовки; (2) снижение трещин и чрезмерного износа в углах штавов; (3) компенсация потери охлаждающей способности при отказах трубок за счет меандрирующей трубки.
С целью дальнейшей стабилизации работы ДП через поддержание стабильного горячего профиля, уменьшение толщины стенки штава и удлинение его жизни внедряют медные штавы.
Штавы имеют главное преимущество: охлаждают всю площадь оболочки ДП, тогда как охлаждающие пластины охлаждают только локальные зоны. Однако поврежденные охлаждающие пластины легко заменить, тогда как смена штавов практически невозможна без остановки печи (выдувания).
Однако преимущество охлаждения всей площади оболочки важнее, а недостаток невозможности легкой замены охлаждающего элемента должен быть преодолен проектированием на экстремально долгую и безопасную жизнь. Это привело к разработке штава с целевой продолжительностью жизни, идентичной жизни ДП, против 12–15 лет у современных чугунных штавов. Опыт с чугунными штовами показал износ и потерю материала — сначала в углах, потом по краям. Это потому, что отливаемые трубки должны располагаться примерно на 80 мм от краев и 110 мм от углов штавов, чтобы удовлетворить литейным требованиям и допустимой геометрии изгиба. Эти условия, вместе с относительно низкой теплопроводностью чугуна, препятствуют адекватному охлаждению краев и углов. Условия охлаждения еще ухудшаются относительно широкими неохлаждаемыми зазорами между соседними чугунными штовами. Также проблемы охлаждения вызывают изоляционные покрытия трубок для предотвращения закарбуризации при литье, что повышает температуру горячей стороны, давая трещины и повышенный износ. Для избежания трещин в углах и краях чугунных штавов на четвертом поколении установили угловые трубки, что означало дополнительные трубки, отверстия в оболочке ДП и дополнительные водяные и энергетические затраты.
Этих проблем не существует у прокатных медных штавов. Медная пластина прокатывается с узкими допусками и может быть обработана близко к краям. Охлаждающие каналы можно точно просверлить и разместить максимально близко к краям и углам, как позволяет минимальная толщина стенки для избежания утечек под давлением воды. Наконец, зазор между штовами может быть узким, так что этот критический неохлаждаемый участок практически устраняется. Что касается физических свойств, теплопроводность меди в 10 раз выше, чем чугуна, и тот факт, что из-за механической прочности меди температуру нужно держать ниже 120 °C, означает, что при медных штовах из печи удаляется больше тепла по сравнению с другими системами штавного охлаждения. Чтобы избежать этого эффекта, найдено конструкторское решение: на горячей стороне медного штава устанавливают огнеупоры из низкопроводящего высокоалюминистого материала. По эксплуатационному опыту, крайне стабильный наростающий слой дополнительно защищает штав и избегает высоких тепловых потерь ДП.
Полевые результаты с медными штовами показали очень хорошие результаты. После 9 лет эксплуатации чугунные штавы обычно показывают сильные признаки износа, трещин и обнаженных охлаждающих трубок, в то время как медные штавы имеют практически неиспользованный вид, с острыми углами и краями. Оставшийся медный материал сохранил свои исходные физические свойства после этого периода. Основные технические аспекты использования медных штавов:
- Для системы с тремя рядами медных штавов в животе/нижней шахте и чугунными штовами в остальных зонах, отдача тепла и расходы охлаждающей воды сопоставимы с системой из чистых чугунных штавов. В некоторых случаях отдача тепла медных штавов даже ниже, чем чугунных, благодаря стабильному наростающему слою.
- Медные штавы, в отличие от чугунных и медных охлаждающих пластин, не нуждаются в ушах или носях. Медные штавы представляют гладкую поверхность внутренней части ДП и не мешают зарядным слоям, что обычно негативно влияет на газовую проницаемость в стеновой зоне.
- Так как стабильные наростающие слои формируются перед медными штовами, нет необходимости устанавливать дорогие огнеупоры, которые через некоторое время заменяются корками. В системе с медными штовами возможное дополнительное увеличение жизни за счет дорогих огнеупоров пренебрежимо мало по сравнению с ожидаемой общей жизнью. Штавы, следовательно, можно устанавливать с недорогими огнеупорами.
В сумме, ДП с медными штовами по своим частям, связанным с охлаждающими элементами, примерно на 10% дороже в инвестициях, чем ДП с классической системой штавов, и на 5,4% дороже, чем ДП с плотноупакованными медными охлаждающими пластинами. Это компенсируется более дешевыми огнеупорами перед медными штовами и более долгой жизнью медных штавов.
Дно ДП
Непрерывная и гладкая работа ДП, а также хорошее качество кокса — предпосылки долгой жизни дна. Высокий PCI (впрыск плюсненного угля) угрожает кампейной жизни дна из-за снижения проницаемости и увеличения турбулентности. Большой объем дна и глубина жидколегкой зоны (самп) снижают скорости жидких фаз. Меньшие скорости — меньшая тепловая нагрузка. Меньшая тепловая нагрузка — более низкие температуры облицовки, что дает более долгую жизнь.
Дно ДП сталкивается с требовательными процессами и эксплуатационными условиями, поэтому характеристики облицовки дна критичны. Производительность дна сейчас является ограничивающим фактором на многих существующих заводах, и состояние дна определяет кампейную жизнь. Поток жидких фаз вносит значительный износ через механизмы эрозии и растворения углерода. Также структурная целостность дна может быть нарушена, так как расширение при нагреве может вызывать смещения.
В качестве мер продления жизни дна необходимо увеличить охлаждающую способность дна и улучшить качества углеродных блоков для дна. Для боковой стенки дна, подверженной наибольшей эрозии (участок под каждой форсункой), также используют чугунный штав или медный штав с высокой теплопроводностью. Кроме того, температуру охлаждающей воды нужно понижать. Для дна обычно применяют двухступенчатую систему охлаждения или 도넛-образную (кругловую) систему, чья интенсивность охлаждения регулируется, для предотвращения неактивности «мертвого человека» (dead man) из-за переохлаждения. Для донной огнеупорки используют комбинацию углеродных блоков и внутренней керамической облицовки. Служба углеродных блоков продлена главным образом за счет улучшений теплопроводности и устойчивости к расплаву чугуна огнеупорных материалов. Передовые конструкции дна ДП включают донное водяное охлаждение и охлаждение жакетом оболочки дна, что дает больше пространства внутри оболочки.
Улучшенная конструкция дна и форсунок
Форсунка находится в крайне динамичной среде. Не только температуры и давления высоки, химическая атака существенна, но и частые бурение и запор форсунки еще больше усложняют ситуацию. Проектирование идеальной форсунки, способной обеспечить работу ДП на кампейную жизнь более 20 лет — одна из самых сложных задач для проектировщиков печей. Сегодня оптимальные результаты достигаются за счет превосходного охлаждения оболочки вокруг форсунки, избыточного дизайна облицовки и достаточных возможностей мониторинга.
Глубина сампа (расстояние от форсунки до поверхности дна) кажется решающим фактором в износе стенки дна потоком чугуна при отливе. Рекомендуется, чтобы «мертвый человек» либо полностью лежал на дне дна, либо полностью плавал в сампе чугуна. Чтобы предотвратить износ «слоновья нога» (elephant's foot), частичное плавание «мертвого человека» должно быть исключено. Из-за донного износа со временем объект, изначально лежащий на дне, может стать частично плавающим. Глубина сампа поэтому должна быть выбрана изначально на таком уровне, чтобы «мертвый человек» мог плавать. Необходимая критическая глубина сампа зависит от размера и метода эксплуатации ДП.
Необходимо учитывать, что изменения в составе заряда могут привести к изменению ситуации и потоков чугуна в дне при отливе, если средняя толщина зарядного слоя и, следовательно, компрессионное напряжение заряда на «мертвого человека» меняется. Пример — разница между работой на чистом коксе и работой с высокими нормами впрыска нефти или угля. Дальнейшая возможность предотвращения прогрессирующего износа стенки дна под форсункой — сужение донной жакет и увеличение толщины огнеупорной облицовки этой зоны.
Техника отлива и конструкция форсунки сильно влияют на кампейную жизнь ДП. Модельные расчеты и опытные отливы проводились на водной модели 1:10 (диаметр 1,4 м) ДП с диаметром дна 14 м, имеющей набивной слой, имитирующий «мертвого человека». Из этих испытаний рекомендовали не опорожнять ДП до точки, где газ может вырываться. Соблюдение этой скорости предотвращает образование износопощствующих вихрей в зоне стыка дна-стенки. Прерывания процесса отлива должны быть максимально короткими. Это предотвращает контакт горячего и ненасыщенного расплава из зоны плавки с огнеупорной облицовкой, где он может растворить углеродный кирпич. Диаметр форсунки должен быть малым, так как это помогает снизить общий уровень расхода.
Влияние длины форсунки на напряжение потока в стенке дна изучалось расчетами и моделированием. При более длинных форсунках точка атаки потока смещается влево и вправо от форсунки. Интенсивность точки атаки снижается с увеличением расстояния от форсунки. Цель процесса управления ДП — держать форсунку максимально длинной, чтобы сместить отливной поток от стенки дна внутрь дна.
На одной из ДП установлен дизайн форсунки, где медная инкапсуляция не только сделала зону форсунки газонепроницаемой, но и защитила от попадания воды.
В общем, форсуночные кирпичи должны превосходно устойчивы к щелочам, осколению, окислению, плавлению в чугуне, шлаке и раскрытию кислородом. Для стабилизации форсунки разработаны и применены на ДП кирпичи Al₂O₃-C-SiC с хорошей долговечностью. Разработанный материал показал отличную производительность, за исключением устойчивости к окислению. Кроме того, углеродные блоки имеют меньшую устойчивость к плавлению в чугуне и к окислению, чем материал Al₂O₃-C-SiC.
Улучшенные огнеупоры
Правильный выбор огнеупоров и систем охлаждения в каждой зоне ДП критичен для долгой кампейной жизни. Огнеупорные конструкции развиваются на постоянной основе и сегодня хорошо доказаны в отношении долгих продуктивных кампаний. Последние конструкции и материалы применяются в интегрированном подходе, учитывающим кампейную жизнь, процессные операции, требования охлаждения, планировку завода и процедуры строительства.
В верхней шахте, где износ преимущественно механический, огнеупор для облицовки ДП эволюционировал за годы от обычного огнеупорного кирпича с 39% Al₂O₃ в сухо-прессованный плотный огнеупорный класс с ~45% Al₂O₃. Его преимущество для этой зоны — хорошая абразивная устойчивость и высокая устойчивость к окислению. Поскольку плохая термошоковая устойчивость — проблема, в критических зонах верхней шахты используют различные типы комбинированных облицовок, включающих кирпичи с 60% Al₂O₃ и карбидом кремния для улучшения термошоковой устойчивости. Его адекватная долговечность, которую можно улучшить только за значительно более высокие затраты за счет более высоких классов кирпичей, не дает оснований ждать новых разработок для этой зоны.
Зоны ниже верхней шахты — корыто, живот, нижняя шахта до уровня форсунок — дополнительно подвержены термическому и химическому износу. То есть износ высокими температурами, высокими и флуктуирующими тепловыми потоками и химической атакой щелочей, цинка, шлака и т.д., в сочетании с абразией.
Решения износа для этих зон также можно разделить на термическое решение и огнеупорное решение.
Термическое решение — графит, полуграфит и кирпичи SiC, причем кирпичи SiC нашли применение для этой зоны благодаря твердости сырья. В одной из ДП облицовка корыта была улучшена по сравнению с перекладкой 1980 г., от комбинированной системы графит/полуграфит к полной графитовой конструкции, потому что полная графитовая конструкция может лучше справляться с высокими температурами и температурными флуктуациями.
От параллели корыта до средней шахты огнеупорная система — комбинация графита и карбида кремния. Главная цель графита — охладить карбид кремния до относительно низких температур, а главная цель карбида кремния — защитить графит от абразии. Как огнеупорное решение для корыта, живота и нижней шахты разработано применение специальных корундных сиалоновых кирпичей. Теплопроводность этого кирпича хороша, хотя она не сильно меняется с температурой и ниже, чем у кирпичей SiC. Корундные сиалоновые сорта имеют корундное зерно и неоксидную связующую систему, похожую на SiC кирпичи. Удовлетворительные эксплуатационные результаты уже достигнуты с этими кирпичами.
Огнеупоры дна ДП обычно определяют кампейную жизнь печи. Правильный выбор материала, спецификация, инспекция и монтаж решающи для безопасного и безупречного дна печи.
В принципе, огнеупорная облицовка дна ДП, построенных в последнее десятилетие, можно подразделить на «черные» и «черно-белые» конструкции. Для черных дн используют углеродные блоки малого или крупного формата переменного качества. Черно-белые конструкции имеют керамические слои в дне под или над углеродными донными слоями, с перекладными стенками дна из углеродных блоков или с аддитивом с переменной высотой керамического колпака. Другое определение конструкции донной облицовки — «термическое решение», использующее высокопроводящие огнеупоры в сочетании с мощным охлаждением, и «огнеупорное решение», включающее низкопроводящие огнеупорные материалы.
Вариант облицовки «термическое решение» требовал улучшений по термомеханическим и термохимическим свойствам. Свойства кирпичей, зависящие от выбора сырья и процесса изготовления, во многом действуют в противоположных направлениях и должны оцениваться по их эффекту в эксплуатации.
Усовершенствованные современные сорта донных облицовочных кирпичей на углеродной основе направлены на улучшение одного свойства, считающегося важным, по возможности без ухудшения других. Это достигается через выбор сырья, технологию производства и металлические и/или керамические добавки в сырьевую смесь. Таким образом, различные производители кирпичей работают по-разному, часто в тесном сотрудничестве с ДП заводами и научными институтами. К новым разработкам привели:
- Введение очень тонкораспределенного Al₂O₃ в связующую матрицу
- Импреgnaция коллоидными растворами SiO₂
- Добавление Si или Si-содержащих модификаций в связующую матрицу, которые образуют SiC и/или Si-O-N связи при подходящих условиях обжига
- Смазка смолой с последующим обжигом
В графитовых кирпичах добавки обычно не используют. Оксиды металлов восстанавливаются при высоких температурах обжига. Полуграфитовые кирпичи становятся микропористыми от таких добавок. Есть полуграфитовые кирпичи только с добавками Si и SiC, и те, в которые при смешивании добавляют порошок Al₂O₃.
Микропористый аморфный углеродный кирпич также производится из традиционного аморфного углеродного кирпича на основе антрацита, добавлением кремния или модификаций кремния в смесь. Al₂O₃ также добавляют при смешивании другими производителями для улучшения устойчивости к растворению ненасыщенным чугуном. Недостаток — Al₂O₃ может реагировать с проникшими щелочами, вызывая увеличение объема и отслаивание кирпича — приходится терпеть.
Устойчивость к растворению в чугуне и к проникновению чугуна считается более важной производителями и пользователями. С тенденцией к еще более тонким порам и типам сверхмикропористости сырье оптимизировано по подготовке и чистоте при смешивании. При необходимости смешивание также включает большую долю графита.
Указаны потенциальные преимущества: (1) более высокая теплопроводность; (2) уменьшенная длина блоков в сквозном направлении; (3) использование цемента снимает термические напряжения; (4) улучшенная теплопроводность дна, так как кирпичи в тесном контакте со штовами; (5) низкая пористость, развитая при изготовлении одновременным нагревом и давлением, минимизирует проникновение воды и железа; (6) высокая щелочеустойчивость.
Как огнеупорное решение для дна, кирпичи, входящие в него, характеризуются высокой устойчивостью к механизмам износа при высоких температурах. Пытаются минимизировать скорость износа до применения охлаждения снаружи. Такие углеродные кирпичи основаны на сырье антрацит.
Для антрацитового кирпича преимуществами называют высокую прочность и низкую растворимость в чугуне. Недостатки: низкая теплопроводность, высокий модуль упругости и более высокий коэффициент термического расширения по сравнению с графитом, и меньшая устойчивость к щелочам.
«Керамическая чашка» (ceramic cup) также предлагалась и установлена на нескольких ДП как огнеупорное решение для дна. Из расчета изотерм видно, что изотерма 800 °C, отвечающая за образование хрупкого слоя в углеродных огнеупорах, лежит внутри керамического материала. В сочетании с достаточной глубиной сампа дна керамическая чашка — дополнительная поддерживающая мера для предотвращения износа углеродных блоков, особенно «слоновьей ноги».
Комплексная и надежная инструментация
Поскольку дно ДП рассматривается как ключевой фактор длины кампании, мониторинг прогресса износа в дне имеет большое значение. Температурные измерения термопарами используются для контроля продвижения износа в дне; термопары устанавливают в сетке переменных уровней в стенке дна. Термопары NiCr-Ni обычно отравляются в температурном диапазоне выше 600 °C и тогда могут показывать заниженный уровень температуры. Поэтому термопары должны устанавливаться только там, где не ожидаются температуры выше 400 °C. Эти проблемы избегаются использованием заменимых термопар с подходящими защитными трубками.
Следует отметить, что термопары показывают только локальный износ, а комплексный мониторинг возможен только при экстремально высокой плотности термопар. В общем, поэтому возможно обнаружить только средний ход износа. Альтернативный метод мониторинга прогресса износа — термовизионная камера или тепловые потоковые датчики.
В рамках исследовательской программы в донной кирпичной кладке одной ДП установлена серия из 12 тепловых потоковых датчиков для прямого измерения плотности теплового потока. Преимущества тепловых потоковых датчиков по сравнению с термопарами:
- Можно установить близко к оболочке ДП в более холодных зонах огнеупорной облицовки. Поэтому долговечность выше по сравнению с термопарами.
- Углеродная огнеупорная облицовка не повреждается.
- Вместо нескольких термопар нужен только один датчик в точке измерения для определения плотности теплового потока.
- Тепловые потоковые датчики реагируют более чувствительно на повреждения в огнеупорной кладке.
Расчеты оптимального локального распределения тепловых потоковых датчиков показали, что расстояние между двумя датчиками 3 м кажется достаточным для надежного и полного контроля износа. Для достижения равной достоверности термопары пришлось бы размещать в середине углеродной кладки с расстоянием друг от друга около 1 м. Профиль износа обычно рассчитывают на основе данных плотности теплового потока.
Разные типы донных облицовок и положение тепловых потоковых датчиков показаны на рис. 1.
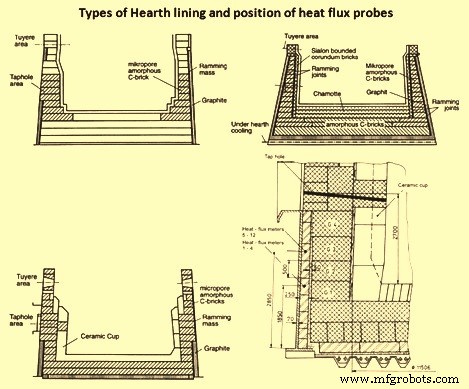
Рис. 1 Разные типы донных облицовок и положение тепловых потоковых датчиков
Производственный процесс
- Шлак доменной печи: критически важен для оптимальной работы печи
- Ключевые аспекты проектирования доменных печей и их вспомогательного оборудования
- Высокопроизводительная автоматизация, измерение и управление доменными печами
- Сталелитье в печи индукционного нагрева: эффективная технология электрического плавления
- Оптимизация доменного газа: генерация, использование и эффективность
- Оптимизация работы доменной печи с использованием орехового кокса: эффективность и экономические выгоды
- Оптимизация производительности доменной печи: ключевые параметры и стратегии
- Оптимизация работы доменной печи при высокоалюминистых шлаках
- Профилактика нерегулярностей в работе доменной печи: проверенные стратегии
- Снижение выбросов CO₂ в доменном производстве железа