



Полное руководство по непрерывной литье стали: процесс, оборудование и ключевые аспекты
Понимание процесса непрерывной литья стали
Непрерывная литья (НЛ) стали — процесс застывания жидкой стали в полуфабрикат (блюм, шлюп, швеллерная заготовка, круг или блетоны) для последующей прокатки на прокатных станах. Основная операция НЛ-машины — превращение жидкой стали заданного состава в пруток требуемой формы и сечения через группу операций: работа ковша, зона распыльного охлаждения, выпрямитель и др. Для успешной литья необходимо понимать поведение процесса при различных условиях этих операций. Процесс непрерывной литья состоит из следующих участков:
- Промежуточный чан (тундиш) над ковшом для приема жидкой стали из ладья и подачи в ковш с регулируемым расходом.
- Зона первичного охлаждения: водохлаждаемый медный ковш, через который жидкая сталь из чана формирует застывшую внешнюю оболочку, достаточно прочную для сохранения формы прутка при входе в зону вторичного охлаждения.
- Зона вторичного охлаждения с участком удержания под ковшом, через которую проходит пруток (все еще преимущественно жидкий) и опрыскивается водой или водовоздушной смесью (туманом) для дальнейшего застывания.
- Участок разгиба и выпрямления прутка (отсутствует на вертикальных прямых машинах).
- Резальный участок: газорезательные горелки или механические ножницы для разрезания застывших прутков на заданные длины.
- Выгрузочный роликовый стол к охлаждающим бедам или зоне перегрузки продукции.
В процессе НЛ жидкая сталь течет из ладья через чан в ковш. Обычно она защищена от контакта с воздухом шлаковым покровом над каждым сосудом (ладья, чан, ковш) и керамическими трубками между сосудами.
Запуск процесса непрерывной литья
Для запуска в ковш вставляют дамми-бар (фальшивый пруток), соединенный с внешней системой вытяжки, так чтобы его верхний конец закрывал дно ковша. Жидкая сталь доставляется в ладье на литейную площадку и разливается с контролируемой скоростью в чан. Сталь течет через форсунки дна чана и наполняет ковш. Когда уровень стали в ковше достигает заданной позиции, начинается вытяжка дамми-бара. В ковше жидкая сталь застывает у стенок водохлаждаемого медного ковша, образуя твердую оболочку. Ролики вытяжки в нижней части машины непрерывно вытягивают дамми-бар. Скорость вытяжки задается заранее исходя из требуемой скорости литья или расхода стали из чана. Когда голова дамми-бара, теперь сросшаяся с застывающим сечением, достигает определенной позиции в системе вытяжки, она механически отсоединяется и дамми-бар извлекается. Застывшее сечение продолжает движение к резальному оборудованию со скоростью литья, соответствующей притоку жидкой стали, обеспечивая стационарный процесс.
Застывание, начатое в водохлаждаемом ковше, продолжается по мере движения прутка по машине. Застывание начинается на уровне мениска в ковше, образуя оболочку в контакте со стенками. Расстояние от мениска до точки полного застывания в машине называется металлургической длиной. Точка полного застывания должна находиться естественным образом перед точкой разрезания прутка, и на многих машинах — перед выпрямителем.
Условия литья устанавливают так, чтобы прочность застывшей оболочки на выходе из ковша выдерживала ферростатическое давление жидкой стали в ковше. Для предотвращения прилипания оболочки к стенке ковш осциллирует в вертикальном направлении. Трение между оболочкой и ковшом минимизируют введением смазок — масел или флюсов, образующих жидкий шлак.
Под выходом из ковша застывающая оболочка служит контейнером для оставшейся жидкой стали. Дополнительное тепло удаляется в зонах вторичного охлаждения — серия водяных и водовоздушных распылений. Расходы строго контролируются для получения оптимальных скоростей охлаждения и поддержания температуры поверхности до застывания жидкого ядра. Роликовые узлы удержания содержат пруток, предотвращая поперечное перемещение и пучение горячей оболочки от внутреннего ферростатического давления. Система охлаждения и удержания, как и ковш, проектируется для предотвращения внешних и внутренних дефектов и обеспечения требуемого качества.
Зоне вторичного охлаждения и удержания на некоторых типах машин следует узел изгиба и выпрямитель (присутствует на всех машинах).
После выпрямления застывшее сечение режут на заданную длину горелками или ножницами. Горячие заготовки роликовым столом перевозят на охлаждающие беды или группируют для прямой подачи на последующие прокатные операции.
Требования к жидкой стали
Температурный контроль критичен для процесса НЛ. Обычно жидкую сталь для непрерывной литья выпускают при более высокой температуре разливки, чтобы компенсировать тепловые потери при увеличенном времени перемещения к НЛ-машине. Температура литья должна поддерживаться в тесных пределах. Если температура слишком высока — обычно происходит пробой; если слишком низкая — преждевременное застывание в форсунках чана. Температура литья также влияет на кристаллизационную структуру отливки. Оптимальные структуры получают при низких перегревах, единообразных на всем процессе. Обычная практика для достижения равномерной температуры — перемешивание жидкой стали в ладье инъекцией малого количества аргона.
Жидкая сталь для НЛ должна быть полностью деоксидирована («убита») для предотвращения пор и игольчатых отверстий на поверхности или вблизи неё отливки. Эти дефекты при последующей прокатке превращаются в швы. Обычно применяют две практики деоксидизации в зависимости от марки стали и назначения продукта: (1) кремниевая деоксидизация с небольшим добавлением алюминия для грубозернистых сталей; (2) алюминиевая деоксидизация для мелкозернистых сталей. Кремнеубитые стали легче лить, чем алюминиеубитые, так как избегают забивки форсунок чана оксидом алюминия (Al₂O₃).
Применение промежуточного чана (тундиша)
В процессе НЛ жидкая сталь сначала переливают из ладья в чан, затем распределяют по струйным ковшам через форсунку на каждый пруток. Чан — по сути прямоугольный ящик с форсунками вдоль дна. Благодаря чану обеспечивается:
- Стабильность струй жидкой стали, входящих в ковш, и постоянная скорость литья.
- Литейная серия из нескольких зарядок.
- Смена пустого ладья на полный без прерывания потока стали в ковшах.
- При необходимости — производство смешанной марки из двух разных зарядок.
- Возможность предотвращения попадания включений и шлака из ладья в чан и дальше в ковш.
Чаны обычно предварительно нагревают перед литьем, чтобы минимизировать тепловые потери на начальной стадии и избежать застывания металла, особенно в критических зонах форсунок. Крышки чана используют для снижения радиационных потерь тепла в процессе литья.
Защита струй жидкой стали (шлаудирование)
При открытой разливке струя жидкой стали течет через воздух из ладья в чан или из чана в ковш. Незащищенная струя насыщается кислородом (и азатом) из воздуха, образуя вредные включения, переносимые в ковш, где они либо остаются в отливке, либо всплывают на поверхность. Те, что на поверхности, позже попадают в застывающую оболочку, вызывая поверхностные дефекты или пробой под ковшом. Кроме прямого образования включений в открытой струе, воздух, ухваченный струей, может реагировать со жидкой сталью и в ковше, и в чане.
Для избежания этих проблем НЛ обычно ведут с защищенными (шлаудированными) струями. Основной акцент — защита струи между чаном и ковшом из-за остроты проблемы. Однако шлаудирование струи ладья-чан теперь широко применяется, особенно при литье алюминиеубитых сталей, где предотвращение оксидов алюминия критично. Существует два основных типа шлаудирования с множеством вариаций: (1) газовое шлаудирование; (2) керамическое трубчатое шлаудирование.
При газовом шлаудировании используют азот или аргон как защитный газ. Керамические трубчатые шлауды обычно применяют для алюминиеубитых сталей. Используются и между ладьей и чаном, и между чаном и ковшем. Один конец трубки крепится к ладью (или чану), другой погружается в сталь при наполнении чана или ковша. Керамические трубки изготовлены из сплавленного кварца или аллюмино-графита.
Механическая конструкция керамической трубки важна, особенно выходной конец, погруженный в жидкую сталь. Один тип — прямой сквозной. Другой, часто используемый в ковше, — многопортовый (с отверстиями), например, вилочковатая трубка с закрытым дном и двумя боковыми отверстиями у дна. Такой шлауд не позволяет струе глубоко проникать в ковш и меняет картину течения: включения в струе не застревают в застывающем сечении, а всплывают на поверхность и удаляются со шлаком от литейного порошка.
Управление потоком жидкой стали
Опишем важные феномены, управляющие процессом НЛ и определяющие качество отливки. Жидкая сталь входит в ковш через порты погруженной входной форсунки (SEN), обычно вилочковой. Высокие скорости создают числа Рейнольдса > 100 000 и полностью турбулентный режим. В форсунку обычно инъецируют аргон для предотвращения забивки. Пузырьки создают плавучесть, существенно влияющую на картину течения в форсунке и ковше. Пузырьки также собирают включения и могут застревать в застывающей оболочке, вызывая серьезные поверхностные дефекты.
Струя жидкой стали, выходящая из форсунки, проходит через ковш и ударяет в застывающую оболочку на узкой грани. Струя несет перегрев, который может эродировать оболочку в локально тонких участках. В крайнем случае это вызывает пробой — жидкая сталь прорывается сквозь оболочку.
Обычно струя, ударяя в узкую грань, разделяется: часть течет вверх к свободной поверхности, часть — вниз вглубь прутка. Образовываются зоны рециркуляции над и под каждой струей. Картина течения радикально меняется с увеличением расхода аргона или при применении электромагнитных сил, которые могут тормозить или перемешивать жидкость. Картина течения может флуктуировать во времени, приводя к дефектам, поэтому переходные процессы важны.
Течение жидкой стали у верхней свободной поверхности ковша критично для качества отливки. Горизонтальная скорость на границе раздела индуцирует поток и контролирует теплопередачу в жидких слоях стали и флюса, плавающих на поверхности. Недостаточное покрытие жидким флюсом приводит к неравномерному начальному застыванию и разным поверхностным дефектам.
Если горизонтальная скорость поверхности слишком велика, сдвиговой поток и возможные вихри могут увлечь жидкий флюс в сталь. Это сильно зависит от поверхностного натяжения (зависящего от состава) и наличия газовых пузырьков, собирающихся на границе и способных образовывать пену. Капли флюса затем циркулируют с потоком стали и могут позже застрять в застывающей оболочке ниже по машине, образуя внутренние твердые включения.
Жидкая сталь содержит твердые включения (аллюмина). Частицы разной формы и размеров движутся в поле течения, сталкиваясь и образуя более крупные кластеры, могут прикрепляться к пузырькам. Они либо циркулируют вверх в шлак ковша на поверхности, либо застревают в застывающей оболочке, формируя ломкие внутренние дефекты в итоговой отливке.
Литейный порошок насыпают на верхнюю поверхность для тепловой и химической изоляции жидкой стали. Этот оксидный порошок синтерится и плавится в верхний жидкий слой, плавающий на свободном интерфейсе стали. Скорость плавления порошка и способность расплавленного флюса течь и абсорбировать вредные включения аллюмины зависят от его состава. Процесс управляется термодинамикой, зависящей от времени. Часть жидкого флюса рекристаллизуется на холодной стенке ковша, образуя твердую флюсную кайму, препятствующую теплоотдаче у мениска. Другой флюс засасывается в зазор между оболочкой стали и ковшем за счет нисходящего движения оболочки, где способствует равномерному теплообмену и предотвращает прилипание.
Периодическая осцилляция ковша необходима для предотвращения прилипания застывающей оболочки к стенкам и поощрения равномерной инфильтрации ковша флюса в зазор. Осцилляция влияет на флуктуации уровня и связанные дефекты. Также создает периодические впадины на поверхности оболочки (осцилляционные марки), влияющие на теплопередачу и служащие центрами инициирования трещин.
Ковш и теплопередача
Первичная функция системы ковша — содержать и инициировать застывание жидкой стали для достижения целей:
- Форма отливки (общая конфигурация и толщина оболочки)
- Распределение температуры
- Внутреннее и поверхностное качество: кристаллическая структура, химическая однородность, отсутствие трещин, пористости и неметаллических включений.
Одна из самых важных особенностей ковша — его теплоотдающая способность. Ковш — коробкообразная конструкция с внутренней облицовкой из медного сплава, служащей интерфейсом с жидкой сталью. Между внутренней облицовкой и опорной конструкцией находятся небольшие водяные каналы для охлаждающей воды, поглощающей тепло от застывающей стали в контакте с облицовкой. Смазка ковша улучшает теплопередачу в верхней части. Еще один фактор, влияющий на теплопередачу на этой поверхности — конусность ковша. Она повышает теплопередачу, препятствуя образованию воздушного зазора между стальной оболочкой и поверхностью ковша.
Помимо теплопередачи, важны высокая тепловая прочность и устойчивость к износу и деформации ковша. Материал внутренней облицовки — обычно высокочистая холоднокатаная медь; медь с небольшим добавлением серебра часто используют для повышения высокотемпературной прочности. Рабочая поверхность облицовки часто хромируют или никелируют для более твердой поверхности и предотвращения засорения меди поверхностью отливки.
Вторичное охлаждение, удержание прутка и вытяжка
В современных НЛ-машинах вторичное охлаждение, удержание и вытяжка образуют тесно интегрированную и взаимозаблокированную систему, включающую также изгиб и выпрямление. В ранних конструкциях была большая функциональная и физическая разделенность компонентов этой части операции.
Система вторичного охлаждения, удержания и вытяжки простирается от дна ковша через полное застывание прутка до резальных операций. Система способна произвести заготовку с правильной формой, внутренним и поверхностным качеством. Для этого застывающее сечение на выходе из ковша охлаждается в серии зон распыления и удерживается/вытягивается серией роликовых узлов до достижения резального станка и горизонтального выгрузочного стола.
Система вторичного охлаждения обычно делится на несколько зон для контроля скорости охлаждения по мере продвижения прутка. Состоит из водяных распылений или водовоздушных туманов, направленных на поверхность прутка через промежутки между удерживающими роликами.
Основные тепловые функции системы вторичного охлаждения:
- Обеспечение требуемого количества воды для достижения полного застывания при ограничениях операции НЛ: марка стали, скорость литья и т.д.
- Возможность регулирования тепловых условий прутка от выхода из ковша до резальной операции: температура поверхности прутка и температурные градиенты в прутке.
- Вспомогательные функции: охлаждение удерживающих роликов.
Необходимо контролировать как температурные уровни, так и температурные градиенты в стальном прутке для избежания поверхностных и внутренних дефектов (неправильная форма, трещины). При высоких температурах прочностные свойства стальной оболочки критически важны для выдержки внешних и внутренних сил, создаваемых процессом НЛ. Основные силы — ферростатическое давление жидкого ядра и тяга вытяжки. В частности, пластичность стали близко к температуре солидуса низка, оболочка склонна к образованию трещин. Важно контролировать температурные градиенты, так как тепловые деформации могут превысить прочность стали, вызывая трещины. Чрезмерные тепловые деформации возникают при изменении интенсивности теплоотвода — переохлаждении или недоохлаждении. Недоохлаждение может произойти при повторном нагреве, если распыльное охлаждение прекращается неправильно и пруток нагревается за счет теплопередачи изнутри с повышением температуры перед затуханием радиационным охлаждением. При этих условиях возникают избыточные деформации и трещины. Эффект можно снизить, удлинив и варьируя водяное распыление для плавного перехода к зоне радиационного охлаждения.
Поэтому при проектировании системы вторичного охлаждения тепловые условия вдоль прутка должны быть установлены так, чтобы обеспечивать целостность и качество отливки. Например, температуры поверхности вдоль прутка задаются, обычно в диапазоне 1200–700 °C. На основе этого охлаждающие скорости определяются из уравнений теплопередачи. Важные параметры: коэффициент конвективного теплообмена водяных распылений и водяной флюкс (объем воды на единицу площади контакта). Тип и количество форсунок, их положение относительно поверхности прутка и давление воды подбирают для обеспечения требуемого водяного флюкса и распределения по зонам. Обычно на каждом уровне используют несколько форсунок с перекрывающимся распылением.
Обычно устанавливают серию зон охлаждения вдоль прутка, каждая с одинаковой конфигурацией форсунок и тепловыми характеристиками. Водяной флюкс в последовательных зонах уменьшается, так как требуемые скорости охлаждения снижаются вдоль длины прутка.
В процессе эксплуатации водяной флюкс меняют для компенсации изменений условий литья: скорость литья, температура поверхности прутка, температура охлаждающей воды, марка стали.
Система распыления воды обычно рециркуляционная.
Стальной пруток удерживается рядом удерживающих роликов, простирающихся по двум противоположным граням сечения в горизонтальном направлении. Краевые ролики могут располагаться по другой паре граней перпендикулярно направлению литья для усиления удержания. Механическое оборудование удержания и вытяжки прутка — интегральная часть системы вторичного охлаждения. Основные функции: (1) поддержка и направление прутка от выхода из ковша до резальной операции; (2) привод прутка с контролируемой скоростью через НЛ-машину. Конечная цель обеих функций — минимизация механических напряжений и деформаций в процессе НЛ.
Поддержка прутка подразумевает удержание застывающей стальной формы, состоящей из твердой оболочки с жидким ядром. Ферростатическое давление, создаваемое высотой жидкой стали, стремятся пучить сталь, особенно на верхних уровнях непосредственно под ковшом, где толщина застывшей оболочки мала. Пучение в этом месте может вызвать дефекты: внутренние трещины, разрыв кожицы и пробой. Пучение контролируют подходящим шагом роликов, обычно очень малым непосредственно под ковшом. Шаг постепенно увеличивается в нижних отсеках по мере роста толщины кожицы. Обычно все четыре грани поддерживаются под ковшом, а на нижних уровнях — только две грани. Помимо ферростатического давления и толщины кожицы, шаг роликов также основан на температуре поверхности прутка и марке стали.
Помимо удержания, серия роликов, направляющих пруток по заданной дуге из вертикали в горизонталь, должна быть достаточно прочной для выдержки реакций сил изгиба. При изгибе внешний радиус твердой оболочки на растяжении, внутренний — на сжатии. Полученная деформация, функция радиуса дуги и прочности конкретной марки стали, может быть критической. Чрезмерная деформация на внешнем радиусе приводит к разрушению стали и поверхностным трещинам. Для минимизации поверхностных дефектов при сохранении минимального эффективного радиуса дуги сейчас применяют трехточечный изгиб (три дуги с последовательно уменьшающимися радиусами).
Многороликовый выпрямитель обычно устанавливается после завершения изгиба. Он выпрямляет отливной пруток и завершает переход из вертикали в горизонталь. При выпрямлении пруток разгибается, что меняет растяжение и сжатие на горизонтальных гранях.
Пруток протаскивается через разные части НЛ-машины приводными роликами, обычно расположенными в вертикальном, изогнутом и горизонтальном роликовых отсеках. Эта многоприводная система предназначена для создания сил сжатия на поверхности прутка для улучшения качества поверхности. Цель — толкать пруток через машину, а не тянуть его с ассоциированными растягивающими напряжениями, вызывающими поверхностные дефекты. Кроме того, использование нескольких групп приводных роликов распределяет необходимую тягу вдоль длины прутка, снижая вредное действие растягивающих сил. Правильная расстановка приводных роликов также может снижать неблагоприятные деформации при изгибе/выпрямлении за счет создания компенсирующей силы сжатия (установка приводных роликов перед изгибательными). Во всех случаях давление приводных роликов для захвата прутка не должно быть чрезмерным — это деформирует сечение отливки.
После выпрямления застывшее пруток по роликовым столам подается на резальный станок для раскроя на заданную длину. Два типа резальных станков: (1) кислородно-топливные горелки; (2) механические ножницы. Горелки обычно для крупных сечений (блетоны, шлюпы). Мелкие сечения (блюмы) режут горелками или ножницами. Продукт затем группируют или транспортируют прямо на прокатные станы или на охлаждающие беды (преимущественно шаговые перевертышного типа) для сохранения прямолинейности.
Схемы процесса НЛ и феномены в зоне ковша показаны на рис. 1.
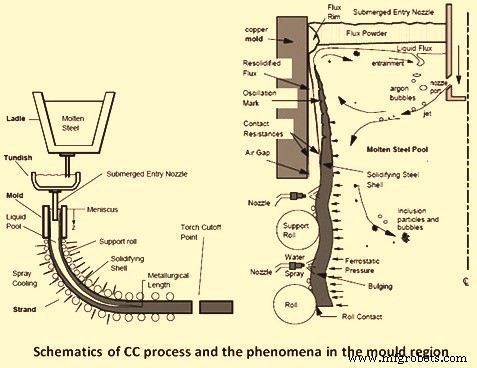
Рис. 1 Схемы процесса НЛ и феномены в зоне ковша
Производственный процесс
- Экспертное производство валов: точные процессы и индивидуальные решения
- Процесс литья: от древних корней к современному производству
- Основные этапы процесса литья: 4 ключевые фазы
- Продвинутая автоматизация и моделирование в непрерывной отливке стали
- Точное литье нержавеющей стали в оболочке: передовое производство сложных деталей
- Данные для непрерывного улучшения: топливо операционного совершенства
- Освоение формирования оболочки в литье в оболочках: руководство по точности и качеству
- Освоение литья нержавеющей стали в оболочках: точность, долговечность и промышленные применения
- Мастерство процесса реза: техники и лучшие практики
- Процесс песколитья: этапы, виды моделей, песок, оснастка, плюсы и минусы