



Непрерывные литейные машины и оборудование: индустриальный стандарт сталепроизводства
Непрерывная литейная машина и её оборудование
Непрерывная литья (НЛ) — это метод производства бесконечного твердого прутка из жидкой стали путем непрерывного застывания по мере его движения через НЛ-машину. Это основной технологический процесс в современном металлургическом комбинате, связывающий сталеварение и горячую прокатку. На рис. 1 показан типичный сечение и план НЛ-машины.
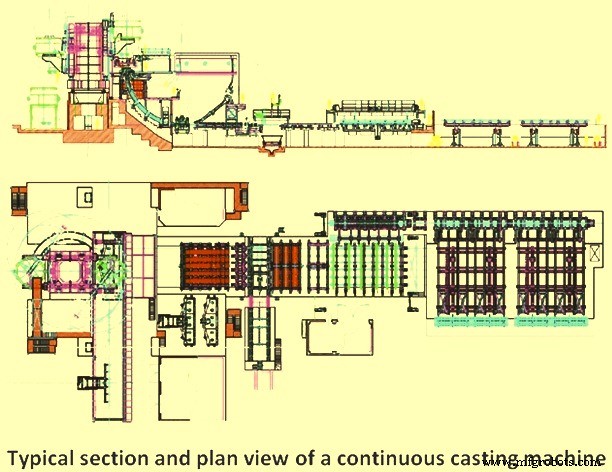
Рис. 1 Типичное сечение и план НЛ-машины
Типы непрерывных литейных машин
НЛ-машины прошли эволюцию от строго вертикальных к изогнутым, чтобы ограничить высоту установки при сохранении высоких скоростей литья. В последние годы строятся машины более сложной механической конструкции, применяющие различные техники для достижения более высоких скоростей литья и производительности, а также прогрессивного выпрямления или изгиба над жидким ядром. Основные типы НЛ-машин, используемые сегодня:
- Простая вертикальная НЛ-машина с прямой ковшом и разрезом в вертикальном положении
- Вертикальная НЛ-машина с прямой ковшом и однопoint-ным изгибом и выпрямлением
- Вертикальная НЛ-машина с прямой ковшом и прогрессивным изгибом и выпрямлением
- Луковидная машина с изогнутой ковшом и выпрямлением
- Луковидная машина с изогнутой ковшом и прогрессивным выпрямлением
Во всех случаях изгиб и выпрямление обычно выполняются в одну или несколько стадий. Многостадийное изгибание и выпрямление снижают механические напряжения и риск трещин в прутке. Первая НЛ-машина для литья жидкой стали была простой вертикальной. Дальнейшее развитие привело к созданию множества типов с различными схемами изгиба и выпрямления. Главная цель — построить более низкие и компактные машины с меньшими площадями, ниже инвестиционными затратами и высокой гибкостью производства и обслуживания.
Основная проблема вертикальной НЛ-машины — ограниченное расстояние между ковшом и точкой разрезания, что снижает скорость литья и производительность. Преимущество вертикальной машины — отсутствие изгиба/выпрямления прутка. При больших сечениях ферростатическое давление жидкой стали внутри прутка может вызывать пучение застывшей оболочки.
Сильное пучение приводит к тяжелым дефектам: сегрегациям и трещинам. Поэтому критически важно обеспечивать достаточное поддержание прутка. Чем выше машина, тем больше риск пучения. Это одна из причин перехода к более низким машинам — изогнутым или луковидным.
Важная характеристика непрерывной литья — удаление неметаллических включений из жидкой стали. Благодаря меньшей плотности включения способны всплывать. В прямых машинах включения легче всплывают к мениску (поверхности жидкой стали у стенки ковша), чем в луковидных. В изогнутых машинах часть включений может осесть на внутренней дуге оболочки прутка при всплывании, что ведет к их повышенному и неравномерному распределению в отливке. Вертикальные машины или с вертикальным изгибом обеспечивают лучшее всплывание включений. Сегодня наиболее распространен тип — луковидный с изогнутой ковшом: пруток выходит из ковша по дуге без необходимости изгиба после ковша, только выпрямление в нижней части. Для крупных сечений, особенно блюмов, всё чаще применяют вертикально-изогнутые машины из-за растущих требований к чистоте стали. Однако на чистоту и качество стали влияют многие факторы, помимо конструкции машины.
НЛ-машины обычно называют по габаритам прутка: блюмовые, шлюповые, блеточные и т.д. Существуют также машины для литья кругов и профильных заготовок (швеллерные блюмы).
Тонколитейная литья, потоковая литья полос и литья заготовок близкой к готовой форме («dog bone») — новейшие направления развития НЛ-машин.
Горизонтальные НЛ-машины имеют преимущества: малая высота и низкая стоимость строительства. Их применяли для меди и сплавов, но для стали технология слишком сложна и не получила широкого распространения.
Выбор типа машины зависит от комплексной оптимизации: производительность, качество продукции, сложность и стоимость. С появлением новых конструкций растет доля луковидных машин с изогнутыми ковшами для литья блетонов и в меньшей степени — блюмов и шлюпов. Изогнутые машины проще в строительстве и обслуживании (нет изгибателя). Раньше для некоторых марок (например, листовой прокат) качество и скорость литья на изогнутых машинах были более ограничены. Недавно, благодаря развитию практик производства чистой стали и электромагнитной перемешивке, эти ограничения преодолены. Сложность процесса и машины сильно варьирует в зависимости от типа продукции (блюм, шлюп, блетоны) из-за термомеханических особенностей сечений и области применения.
Блюмовые сечения самоподдерживаемы в зоне вторичного охлаждения, блетоны — обычно нет. Блюмовые машины проще по конструкции: открытая разливка, ограниченная автоматика, нет роликовой поддержки в зоне вторичного охлаждения. Блеточные машины сложны: полная защита струи, компьютерное управление, полная роликовая поддержка по всей длине. Шлюповые машины занимают промежуточное положение.
Оборудование непрерывной литейной машины
Основное оборудование НЛ-машины включает:
- Ладъевую башню с системой взвешивания и манипулятор для крышек ладъев
- Промежуточный чан (тундиш) и тележку чана с системой взвешивания, прогревателем и сушилкой
- Ковш и систему его осцилляции с контролем уровня и электромагнитным перемешивателем
- Вторичное охлаждение: охлаждение прутка, удержание и направление
- Вытяжку и выпрямитель
- Фальшивый пруток (дамми-бар), парковку и узел отсоединения
- Ужимательные ролики и газорезательный узел
- Систему идентификации продукции
- Роликовый стол и систему выгрузки продукции
Некоторые узлы рассмотрены подробнее.
Ладъевая башня
Ключевой элемент НЛ-машины — ладъевая башня. Установлена на железобетонном основании. Удерживает сталелитейные ладъи весом до 300 т. Башня поочередно поворачивает ладьи в позицию разливки и зарядки, обеспечивая бесперебойную работу. Пока один ладъй опорожняется, другой готовится с другой стороны.
Подшипники башни, испытывающие огромные нагрузки и перевернутые моменты, обеспечивают срок службы более 10 лет.
Башня поддерживает ладьи; её гидравлическая система с поворотными рукавами позволяет поднимать и опускать ладьи, сохраняя горизонтальное положение. Встроенные тензодатчики обеспечивают постоянный контроль веса. Привод — переменный частотный АС-двигатель. Предусмотрены аварийный отклик и люк для обслуживания. Обычно оснащена манипулятором для крышек ладъев.
Промежуточный чан (тундиш)
Основные функции: буферный резервуар жидкой стали между ладъем и ковшом; при многоструйной литье — распределение стали по ковшам. Особенно важно при смене ладья. Чан всё чаще используют как металлургический реактор для улучшения чистоты, температуры и состава стали.
Чаны обычно вытянутой простой формы. Существует множество типов. Для многоструйных блюмовых/шлюповых машин — желобовидный с боковой разливной коробкой; для блеточных — коробкообразный или ваннообразный. Струя из ладья направляется вниз на износостойкую подушку на дне чана, максимально далеко от форсунок, чтобы минимизировать турбулентность. Остальные участки облицованы огнеупорными кирпичами или плитами. Переборки и перегородки увеличивают время пребывания и снижают вредное влияние турбулентности на поверхность стали, струи в ковш и мертвые зоны.
Форсунки для защиты струи от реоксидизации (ладья-чан, чан-ковш) используются почти на всех машинах, особенно при литье высококачественных марок. Применяются штопорно-управляемые форсунки и раздвижные задвижки различных конструкций. Свободная поверхность стали в чане покрывается шлаком для предотвращения реоксидизации и теплопотерь.
Расход стали регулируется калибром форсунки и ферростатическим напором (высотой стали в чане). Калибры выбирают в зависимости от сечения и скорости литья. Штопорные форсунки применяют для блетонов и крупных сечений при литье алюминиевых убитых сталей. Расход регулируется установкой штопорика относительно отверстия форсунки. Раньше использовали форсунки с запасом по калибру из-за накопления оксида алюминия (Al₂O₃). Современные практики деоксидизации и продувка аргоном через штопорик минимизировали эту проблему. Развитие систем раздвижных задвижек (аналогичных ладъевым) позволяет менять форсунки и их калибры в процессе литья.
Тележка чана обычно полуподвесная, установлена на главной рабочей платформе, гидронаправляемая, служит для поддержки и перемещения чана при литье или нагреве. Имеет взвешивающий механизм для непрерывного контроля веса жидкой стали.
Ковш
Ковш — сердце НЛ-машины, источник многих дефектов. Его главная функция — сформировать достаточно прочную застывшую оболочку, способную удерживать жидкое ядро при входе в зону вторичного охлаждения. Ключевые параметры продукта: форма, толщина оболочки, равномерное распределение температуры, отсутствие дефектов внутренней и поверхностной структуры, минимальная пористость и включения.
Ковш — открытый коробкообразный корпус с внутренней облицовкой из медного сплава, контактирующей с жидкой сталью и задающей форму сечения. Облицовка жестко соединена со внешней стальной опорной конструкцией.
Ковши бывают трубчатыми и пластинчатыми, прямыми или изогнутыми (в зависимости от типа машины). Для крупных сечений (блетоны) обычно применяют пластинчатые. Материал ковша — медь и медные сплавы. Для защиты от износа рабочая поверхность хромируют или наносят другие твердые покрытия. Охлаждение водой (первичное охлаждение). Скорость воды в каналах — до 10 м/с и выше, температура воды не выше 50 °C, вода должна быть чистой, без осадков на охлаждаемой поверхности.
Сталь собирается при застывании и охлаждении. Ковши имеют конусность (или многоконусность) для компенсации усадки и обеспечения хорошего контакта оболочки с ковшом для эффективного теплоотвода. Для снижения трения ковш осциллирует, а в качестве смазки используют литейный порошок (иногда масло). Порошок эффективно снижает трение и повышает качество поверхности. Подача порошка ручная или автоматическими дозаторами. Важно поддерживать стабильный бассейн жидкого порошка на уровне стали для постоянной подачи в зазор ковш-сталь.
Типы конструкций ковшей: (1) трубчатые — цельнолитая медная облицовка с тонкими стенками, для мелких блюмовых/шлюповых машин; (2) пластинчатые — 4 медные пластины, закрепленные на стальных плитах. В некоторых конструкциях пары пластин можно сдвигать для изменения сечения: ширину блетона меняют узкими гранями, толщину — заменой узких граней. Пластинчатые ковши более адаптивны: позволяют менять конусность (под разные марки стали), легче в изготовлении и восстановлении.
В процессе литья медная облицовка деформируется (меняются внутренние размеры) из-за износа и термико-механических деформаций.
Управление теплообменом — принудительная конвективная система водяного охлаждения, рассчитанная на высокие тепловые потоки. Вода поступает снизу, проходит вертикально через параллельные каналы между внешней стенкой и обоймой, выходит сверху. Основные параметры управления: объем воды заданной температуры, давления и качества; равномерная скорость потока по периметру облицовки.
Осцилляция ковша необходима для минимизации трения и прилипания застывающей оболочки, предотвращения разрывов и пробоев жидкой стали, ведущих к простою. Трение снижают смазками (масла, порошковые флюсы). Осцилляция реализуется гидравлически или моторными эксцентриками/рычагами.
Преимущественно используются моторные эксцентрики. Циклы осцилляции варьируются по частоте, амплитуде и профилю. Часто предусмотрена смена цикла при смене сечения/марки. Почти всегда применяется «негативный стрип» (down stroke): ковш движется вниз быстрее скорости вытяжки прутка. Это создает сжатые напряжения в оболочке, зажимающие поверхностные трещины и пористость, повышая прочность. На «вверх» ковш быстро возвращается в исходное положение. Цикл несимметричен по времени.
Электромагнитное перемешивание (EMS) создает электромагнитную силу, действующую на каждый объем стали, вызывая перемешивание в жидкой фазе. Система EMS включает: блок питания (трансформатор, распределители высокого/низкого напряжения), частотный преобразователь, перемешиватель, монитор/контроллер, систему водяного охлаждения. Применение EMS способствует образованию равнокачественной зоны кристаллизации, уточнению структуры застывания, уменьшению включений и улучшению качества поверхности, подповерхностного слоя и внутренней структуры отливка.
Вторичное охлаждение
Система вторичного охлаждения состоит из серии зон, каждая обеспечивает контролируемое охлаждение застывающего прутка по мере прохождения машины. Охлаждающая среда — вода или водовоздушная смесь (туман).
Три основные формы теплопередачи в этой зоне:
- Излучение — доминирует в верхних отсеках вторичного охлаждения.
- Теплопроводность — при прохождении через ролики тепло передается через оболочку и толщину роликов за счет контакта. Описывается законом Фурье. Также происходит через удерживающие ролики.
- Конвекция — быстро движущиеся капли/туман из форсунок проникают через паровой слой у поверхности стали и испаряются.
Функции теплопередачи вторичного охлаждения:
- Обеспечение и контроль скорости застывания, достижение полного застывания в этой зоне (на некоторых машинах).
- Регулировка температуры прутка интенсивностью распыления воды.
- Охлаждение удерживающих роликов.
Удержание прутка
В НЛ-машинах отливной пруток должен поддерживаться и направляться роликами из вертикального в горизонтальное положение. Зона удержания — интегральная часть зоны вторичного охлаждения. Ряд удерживающих роликов охватывает пруток по противоположным граням. Краевые ролики также могут применяться. Цель — обеспечить направление и удержание до момента, когда застывшая оболочка станет самоподдерживающейся.
Для сохранения качества стали необходимо минимизировать напряжения от компоновки роликов и выпрямления прутка. Раскладка роликов (шаг, диаметры) подбирают для минимизации пучения между роликами и напряжений на границе жидкое-твердое.
Ролики поддерживаются в нескольких подшипниках, работающих под высокими нагрузками, низкими скоростями, брызгами воды и высокими температурами. Обычно используют радиально-упорные шарикоподшипники и цилиндрические (открытые, герметичные, неразборные или разборные). В верхних отсеках — игольчатые подшипники.
Поддержка прутка должна сохранять его форму. Пруток — застывающая оболочка с жидким ядром, испытывающей пучащие ферростатические силы от напора столба жидкой стали, зависящего от высоты машины. Наибольшая опасность — высоко в машине: сила пучения относительно мала, но оболочка тончайшая и слабая. Для предотвращения разрывов и пробоев диаметр роликов мал, шаг мал. Непосредственно под ковшом поддерживают все четыре грани, ниже — только широкие.
Изгиб и выпрямление
Так же важны, как удержание и направление, силы разгиба и выпрямления при переводе прутка из вертикали в горизонталь. При разгибе внешний радиус оболочки на растяжении, внутренний — на сжатии. Степень деформации определяется радиусом дуги и механическими свойствами марки стали. При чрезмерной деформации на внешнем радиусе возникают трещины, ухудшающие качество. Напряжения минимизируют многоточечным разгибом: радиусы дуг постепенно увеличиваются, плавно выпрямляя продукцию в горизонтальную плоскость.
Фальшивый пруток (дамми-бар)
Дамми-бары различаются по конструкции: (1) жесткие; (2) с жесткими подвижными частями и расширяемыми (пневматическими) секциями; (3) с подвижными частями (цепного типа).
Жесткие дамми-бары просты в эксплуатации и конструкции, надежны. Цепного типа используются на любых НЛ-машинах. В зависимости подвижности секций цепи могут иметь жесткие или расширяемые секции. Жесткие оснащены гидроустройствами перемещения и удержания роликов; с расширяемыми — пружинными удержания. Некоторые операторы предпочитают жесткие дамми-бары для радиальных многоструйных машин, ускоряющих подготовку к литью.
Жесткий дамми-бар — изогнутый луч того же сечения, что отливка, с радиусом кривизны, соответствующим технологической оси машины. Подача в ковш выполняется вверх через роликовые направляющие. Изготовление и использование просты.
Конструкция головы дамми-бара определяется способом подачи, установкой в ковш, укупоркой и охлаждением, а также методом соединения и отделения от отливки. Устройство для извлечения и хранения дамми-баров проектируется под каждый пруток. Подача, отделение, извлечение и удержание в нерабочем положении выполняются специальными машинами с вспомогательными механизмами. Подача возможна в двух направлениях: вниз и вверх.
Участки за зоной изгиба и выпрямления
После выпрямления пруток по роликовым столам поступает на резальный станок для раскроя на заданную длину. Два типа резальных станков: (1) кислородно-топливные горелки; (2) механические ножницы. Горелки — для крупных сечений (блетоны, шлюпы). Блюмы режут горелками или ножницами. После раскроя продукция проходит систему идентификации (пробивка или покраска). Далее, в зависимости от формы и марки, заготовки либо отправляются на промежуточное хранение, либо горячими заряжаются в печь перегрева для горячей прокатки, либо реализуются как полуфабрикаты. Для мелких сечений — на охлаждающие беды (преимущественно перевертышного шагового типа) для сохранения прямолинейности.
Производственный процесс
- Фрезерные станки: типы, функции и применение в ЧПУ производстве
- Расточные станки: виды, назначение и применение
- EvoDeco: одношпиндельный токарный станок и полная линейка Tornos/Almac
- Ключевые признаки промышленного оборудования и станков
- ЧПУ-станки: типы, компоненты и ключевые преимущества
- Литье бронзы: процесс, применения и промышленное использование
- Фасонирующие станки: назначение, применение и ключевые особенности
- Экспертное руководство по сверлильно-нарезным станкам: кастомизация и универсальность
- Понимание фрезерных станков: типы, функции и применения
- Литье под давлением (Die Casting): принцип работы, горячая и холодная камера, применение