



Оптимизация теплопередачи для качественного непрерывного литья стали
При непрерывном литье (НЛ) стали тщательный контроль охлаждения жгута и роста оболочки вдоль машины имеет большое значение. Эти факторы играют важную роль в образовании трещин и других дефектов в литом продукте. Для обеспечения бездефектной продукции жгут должен охлаждаться по режиму, зависящему от марки стали, габаритов продукта, скорости литья и конструкции машины. С другой стороны, контроль длины жидкого бассейна — ключевой элемент оптимизации скорости литья для хорошей производительности. Теплопередача играет критически важную роль в работе НЛ-машин, особенно при литье трещиночувствительных марок. Много разнородных явлений одновременно управляют сложной последовательностью событий, управляющих теплопередачей в процессе НЛ.
Температурные режимы и зоны остывания
Температура жидкой стали в ковше обычно на 30–50 °C выше ликвидуса. В начале процесса жидкая сталь охлаждается в водохлаждаемом ковше с формированием застывшей оболочки, способной поддерживать жидкий бассейн на выходе из ковша. Типичная температура на конце ковша — 1100 °Ц, в центре жгута — 1550 °Ц. Сталь не застывает при фиксированной температуре, а в диапазоне. Существует пастообразная зона, где сталь ни полностью твердая, ни полностью жидкая. Марки для НЛ полностью твердеют ниже 1350–1500 °Ц, кристаллизация начинается при 1450–1525 °Ц. Сильно зависит от содержания легирующих элементов.
Сложность теплопередачи при кристаллизации
Теплопередача в остывающем продукте НЛ происходит сложно, так как тепло извлекается из изменений энтальпии жгута: от снижения температуры (осязаемая теплота) и фазовых переходов (скрытая теплота). Фазовые переходы включают не только смену твердых фаз, но и условия, создаваемые кристаллизацией сплава. Например, пастообразная зона между ликвидусом и солидусом зависит от углерода. Кроме того, термическое сопротивление растет по мере увеличения толщины оболочки от мениска до дна ковша. В этом регионе теплопередача — проводимость.
Кристаллизация стали в процессе НЛ начинается в ковше, продолжается в зонах вторичного охлаждения и заканчивается при воздушном охлаждении. Технология требует очень эффективной теплопередачи от поверхности жгута к системам водяного охлаждения.
Возникновение теплопередачи при первичном (жидкая сталь — ковш), вторичном (распыльные зоны) и третичном (свободное излучение) этапах охлаждения — главные явления, связанные с НЛ жидкой стали. Прогноз теплового поведения или определение таких систем теплопередачи важны, так как они напрямую влияют на кристаллизацию, особенно на начальном этапе формирования твердой оболочки внутри ковша.
Охлаждение и кристаллизация в НЛ происходят преимущественно в секциях ковша и вторичного охлаждения. Охлаждение в ковше должно быть достаточным, чтобы охладить жидкую сталь до точки, где на поверхности образуется твердый слой достаточной толщины для механической поддержки бассейна жидкой стали внутри стальной оболочки при выходе из ковша. Процесс вторичного охлаждения должен быть достаточным для завершения кристаллизации, начатой в ковше. Скорость охлаждения — критический параметр: чрезмерно высокая скорость склонна производить трещины в зоне изгиба литого продукта, чрезмерно низкая — чрезмерно длинный жидкий бассейн.
Процессы, влияющие на теплопередачу в процессе НЛ: проводимость и конвекция в зоне жидкой стали, проводимость в застывшей оболочке, теплоперенос между внешним слоем оболочки и поверхностью ковша, проводимость в ковше, теплопередача в ковше между стенками каналов и охлаждающей водой, теплопередача в зоне вторичного охлаждения конвекцией и излучением, теплопередача между остывающим жгутом и роликами проводимостью. Кроме того, тепловые эффекты, связанные с фазовыми превращениями, сопровождающими кристаллизацию, значительно влияют на теплопередачу.
Контроль теплопередачи в ковше и зонах вторичного охлаждения играет существенную роль в кристаллизации жидкой стали. Теплообмен ограничивает скорость литья и существенно влияет на формирование твердой оболочки.
Теплопередача в ковше НЛ
Теплопередача в ковше критична и управляется множеством сложных явлений. Математическое и компьютерное моделирование обычно используются для лучшего понимания тепловых условий ковша и помощи в правильном проектировании и операционных практиках. Преобладающая поперечная теплопередача рассматривается как поток тепловой энергии через последовательность термических сопротивлений от высокотемпературного источника — ядра жидкой стали в ковше — к стоку охлаждающей воды системы охлаждения ковша. Термические сопротивления:
- Теплопередача через застывающую оболочку.
- Теплопередача от поверхности стальной оболочки (кожи) к внутренней поверхности медной облицовки.
- Теплопередача через медный ковш.
- Теплопередача от внешней поверхности медной облицовки к охлаждающей воде ковша.
В зоне ковша теплопередача контролируется (Рис. 1):
- Конвекция перегрева жидкой стали к поверхности оболочки.
- Кристаллизация (выделение скрытой теплоты в пастообразной зоне).
- Проводимость через твердую оболочку.
- Размер и свойства интерфейса между оболочкой и ковшем.
- Проводимость через медный ковш.
- Конвекция к охлаждающей воде ковша.
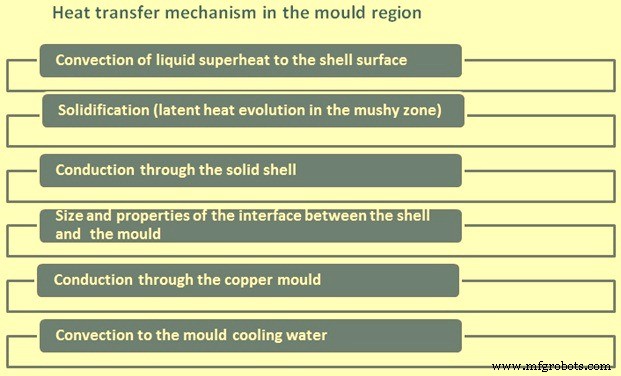
Рис. 1 Механизм теплопередачи в зоне ковша
Теплопередача от поверхности стальной оболочки к внутренней поверхности медной облицовки — самая сложная и контролирующая стадия. Включает два основных механизма: проводимость и излучение. Сальная черта — усадка застывающей стали (функция марки и операционных условий НЛ) и тенденция к формированию воздушного зазора между стальной оболочкой и поверхностью ковша.
Формирование воздушного зазора сложно и может варьироваться как поперечно, так и продольно. Таким образом, оно имеет переменный эффект на механизм и величину теплового потока. Например, при формировании зазора теплопередача переходит преимущественно от проводимости к излучению с результирующим снижением теплового потока. В общем, эта стадия представляет наибольшее термическое сопротивление из всех четырех, особенно относительно теплопередачи через медную облицовку и от неё к охлаждающей воде.
Вся картина отвода тепла в ковше зависит от динамики формирования зазора. В общем, ширина зазора растет с расстоянием от мениска по мере застывания и усадки оболочки от поверхности ковша. Кроме того, по мере увеличения толщины оболочки с расстоянием от мениска она склонна противостоять противодействующему эффекту вздутия от ферростатического давления, уменьшая зазор.
После того как сталь рядом с поверхностью ковша остыла ниже солидуса, начинается развитие зазора. Определение реального размера зазора затруднено тремя факторами: (i) осцилляционное движение ковша, (ii) движение литого продукта в ковше, связанное со скоростью литья, (iii) случайное движение продукта в плоскости, перпендикулярной направлению литья. Наличие литейного порошка вместе с газами в зазоре — дополнительный фактор, усложняющий теплопередачу. Термическое сопротивление в зазоре трудно определить точно. После выхода из ковша поверхность слитка охлаждается водяным распылением и воздухом. Тепловой поток, уносимый от поверхности остывающего жгута, пропорционален разности температур поверхности жгута и охлаждающей среды. Область теплопередачи в ковше может быть разделена на три зоны: (i) зона прямого контакта жидкой стали со стенками ковша, (ii) промежуточная зона, где появляется слой застывшей стали, (iii) зона с развивающимся воздушным зазором. Развитие воздушного зазора вызывает очень высокий температурный градиент между оболочкой жгута и стенкой ковша. Изменение параметров зазора существенно влияет на ход кристаллизации и является потенциальным источником нарушений стабильного процесса литья. Поэтому для оценки стабильности системы жизненно важно знать влияние геометрии зазора на тепловую работу ковша.
Теплопередача на внутренней медной поверхности еще более усложняется эффектами смазки ковша. Другой фактор — конусность ковша, которая стремится увеличить теплопередачу, противостоя эффекту формирования зазора.
В общем, локальный тепловой поток вдоль длины ковша достигает максимума на уровне или чуть ниже мениска жидкой стали и уменьшается вниз по длине ковша. Средний тепловой поток для всего ковша растет с увеличением скорости литья.
Теплопередача через медную облицовку — проводимость. Зависит от теплопроводности меди и её толщины: чем больше толщина, тем выше температура горячей грани облицовки. Теплопередача от внешней поверхности медной облицовки к охлаждающей воде осуществляется принудительной конвекцией. Хотя объемная температура воды (~40 °Ц) обычно ниже температуры насыщения при данном давлении, кипение все равно возможно в локальных областях внешней поверхности, если локальная температура достаточно высока для нуклеации паровых пузырьков на поверхности, их перехода в холодную объемную воду и конденсации. Этот эффект увеличивает теплопередачу. Нуклеатное кипение может вызывать циклирование температурного поля через медный ковш (и на холодной, и на горячей грани) и приводить к ухудшению качества литого продукта. Кипение можно подавить повышением скорости воды в системе охлаждения или повышением давления воды. Начальное кипение более вероятно в ковшах для блюмов, у которых более высокие температуры холодной грани, чем у ковшей для слитков, из-за меньшей толщины стенок. Типичные значения температуры холодной грани: 150 °Ц для ковшей блюмов и 100 °Ц для ковшей слитков.
Контроль теплопередачи в ковше
Осуществляется системой принудительной конвекции охлаждающей воды, обычно проектируемой для высоких скоростей теплопередачи от кристаллизации. Обычно вода входит в низ ковша, проходит вертикально через ряд параллельных водяных каналов между внешней стенкой ковша и стальным обоймовым жакетом, и выходит наверху. Основные контрольные параметры:
- Объем воды при требуемой температуре, давлении и качестве.
- Скорость потока воды равномерно через проходы вокруг периметра облицовки ковша.
Обычно применяется герметичная рециркуляционная система под давлением. Расход воды должен быть достаточным для поглощения тепла от жгута без чрезмерного повышения объемной температуры воды. Большое повышение температуры может снизить эффективность теплопередачи и повысить температуру ковша. По той же причине входная температура воды не должна быть чрезмерной. Требуется должное давление воды. Более высокие давления подавляют кипение, но чрезмерно высокие могут вызывать механическую деформацию ковша.
Качество воды важно для отложений накапшинка на облицовке. Накапшинок — серьезная проблема, так как создает дополнительное термическое сопротивление на границе ковш-вода, повышает температуру стенки ковша, ведущую к парообразованию и снижению прочности медной облицовки. Тип и количество накапшинка зависят в основном от температуры и скорости охлаждающей воды, температуры холодной грани ковша и типа водоподготовки.
Для достижения нужной скорости потока система охлаждения проектируется так, чтобы скорость была достаточно высокой для эффективного коэффициента теплопередачи на границе ковш-вода. Слишком низкая скорость дает более высокое термическое сопротивление, что может привести к кипению и его неблагоприятным эффектам. В общем, чем выше скорость охлаждающей воды, тем ниже температура ковша. Система также должна обеспечивать требуемое распределение скорости равномерно вокруг ковша и максимизировать площадь граней, непосредственно охлаждаемых водой. Равномерное распределение достигается правильным геометрическим дизайном водяных проходов с использованием коллекторов и распределительных плит.
Мониторинг операционных параметров системы охлаждения ковша дает оценку процесса литья. Например, при постоянном расходе воды тепло, отводимое от грани ковша, прямо связано с разностью входной и выходной температур воды (delta T). Чрезмерно большая delta T указывает на аномально низкий расход для одной или нескольких граней, чрезмерно малая — на аномально большой накапшинок. Неравная delta T для противоположных граней результатом несимметричного литейного потока, деформации ковша или несоосности жгута.
Теплопередача в секции вторичного охлаждения НЛ-машины
Под ковшом теплопередача происходит прямым контактом стальной оболочки с охлаждающей средой — водой или водо-воздушной смесью из распылительных сопел. Охлаждение в этой секции часто называют вторичным. Здесь тепло извлекается за счет высокого давления воздухо-атомизирующих водяных распылов, излучения и контакта с опорными и направляющими роликами. В этой зоне теплопередача характеризуется комбинированным коэффициентом теплопередачи. Тепло передается всеми тремя режимами (проводимость, конвекция, излучение). Но ролики, особенно внутренне охлаждаемые опорные ролики, также рассеивают много тепла от жгута.
В области вторичного охлаждения тепловой поток, удаляемый с поверхности литого продукта, можно выразить:
q = K (Ts – Tw) + qR
где q — общий тепловой поток, K — коэффициент теплопередачи, Ts — температура поверхности, Tw — температура охлаждающей воды, qR — радиационный тепловой поток.
Главная переменная, влияющая на вторичное охлаждение — температура поверхности. Теоретический термин «температура Лейденфроста» имеет очень практичное влияние на эксплуатацию и проектирование НЛ-машины. Эффективность распылового охлаждения сильно зависит от температуры поверхности. На охлаждаемой поверхности может сформироваться стабильный паровой слой. Стабильный паровой слой защищает поверхность от прямого контакта с хладагентом, охлаждение низкой интенсивности. Стабильность парового слоя связана с температурой поверхности. Когда температура снижается и паровой слой коллапсирует, охлаждение мгновенно возрастает.
Фактическая температура поверхности и «температура Лейденфроста» для соответствующих условий литья и вторичного охлаждения могут значительно менять интенсивность охлаждения. Температура Лейденфроста — теоретический термин с очень практичным влиянием на непрерывную литье. Существующих теоретических методов предсказания нет. Её можно получить только измерением.
Интенсивность охлаждения в низкотемпературной области может быть в 10 раз выше, чем в высокотемпературной. Граница между этими областями — температура Лейденфроста.
Основные функции системы распыловой воды
- Обеспечение нужного количества воды для полной кристаллизации в ограничениях операции НЛ (марка, скорость литья и т.д.).
- Возможность регулирования тепловых условий жгута от под ковша до операции резки — температуру поверхности и тепловые градиенты в жгуте.
- Вспомогательные функции: охлаждение удерживающих роликов.
Необходимо контролировать и температурные уровни, и тепловые градиенты в жгуте для избежания поверхностных и внутренних дефектов (неправильная форма, трещины). При высокой температуре прочностные свойства стальной оболочки играют критическую роль в способности выдерживать внешние и внутренние силы, накладываемые операцией НЛ. Основные силы — ферростатическое давление жидкого ядра и тяга вытяжки. В частности, пластичность стали близко к солидусу низка, оболочка восприимчива к образованию трещин. Важно контролировать тепловые градиенты, так как термические деформации могут превысить прочность стали, вызывая трещины. Чрезмерные термические деформации результатом изменений скорости отвода тепла — переохлаждения или недохлаждения. Последнее происходит при перегреве, вызванном некорректным прекращением распылового охлаждения, когда жгут перегревается за счет переноса тепла из интерьера с повышением температуры до затухания радиационным теплопередачей к среде. При этих условиях могут возникнуть чрезмерные деформации и трещины. Эффект можно снизить продолжением и вариацией распылового охлаждения для плавного перехода в зону радиационного охлаждения.
Таким образом, в проектировании системы вторичного охлаждения тепловые условия вдоль жгута должны быть установлены для обеспечения целостности и качества продукта. Например, задаются температуры поверхности вдоль жгута — обычно 700–1200 °Ц. На основе этого определяются скорости охлаждения вдоль жгута из уравнений теплопередачи. Важные параметры: коэффициент конвективной теплопередачи водяных распылов и водяной флюкс (количество воды на единицу площади контакта). Тип сопла, позиция относительно поверхности жгута, количество сопел и давление воды подбираются для обеспечения требуемого водяного флюкса и распределения по всей вторичной зоне. Обычно используются множественные сопла на каждом уровне с перекрывающимся рисунком.
Обычно устанавливается серия зон охлаждения вдоль жгута, каждая с одинаковой конфигурацией сопел и теплопередаточными характеристиками. Поскольку требуемые скорости охлаждения уменьшаются вдоль длины жгута, водяной флюкс в последовательных зонах уменьшается.
В эксплуатации изменения водяного флюкса вносятся для компенсации изменений условий литья: скорость литья, температура поверхности жгута, температура охлаждающей воды, марка стали.
Три основные формы теплопередачи в зоне вторичного охлаждения
Излучение — преобладающая форма в верхних регионах камеры вторичного охлаждения:
Q = K·E·A·(Ts⁴ – Ta⁴)
где K — постоянная Стефана-Больцмана, E — коэффициент излучения (обычно 0,8), A — площадь поверхности, Ts и Ta — температуры поверхности стали и окружающей среды.
Проводимость — при прохождении продукта через ролики тепло передается через оболочку проводимостью и через толщину роликов вследствие контакта. Закон Фурье:
Q = k·A·(Ti – To) / ΔX
Для проводимости через стальную оболочку k — теплопроводность оболочки, A и ΔX — площадь поперечного сечения и толщина оболочки, Ti и To — внутренняя и внешняя температуры оболочки. Также происходит через удерживающие ролики.
Конвекция — механизм теплопередачи быстро движущимися каплями распыленной воды или туманом из сопел, проникающими через паровой слой у стальной поверхности, который затем испаряется. Математически описывается законом охлаждения Ньютона:
q = h·A·(Ts – Tw)
где коэффициент теплопередачи h (константа) определяется экспериментально для выбранных водяных флюксов, типов сопел, давления распыловой воды (и давления воздуха при воздушно-туманном), и температур поверхности стали. A — площадь поверхности, Ts и Tw — температуры поверхности стали и распыловой воды.
Функции теплопередачи вторичного охлаждения
- Усиление и контроль скорости кристаллизации, и для некоторых машин достижение полной кристаллизации в этом регионе.
- Регулировка температуры жгута через корректировку интенсивности распыловой воды.
- Охлаждение удерживающих элементов НЛ-машины.
Роль системы вторичного охлаждения — контроль термического состояния жгута от выхода из ковша до полной кристаллизации. Для бездефектных продуктов жгут охлаждается по режиму, зависящему от марки стали, размера жгута, скорости литья и конструкции машины. Обычно избегают больших температурных флуктуаций и слишком высоких скоростей охлаждения или перегрева. Перегрев поверхности приводит к термическим напряжениям в области близко к фронту кристаллизации, что может вести к трещинам на широкой грани или горячим трещинам в зависимости от величины перегрева и марки стали. Также важно, чтобы температура поверхности жгута в зоне изгиба/выпрямления была вне диапазона низкой пластичности литуемой стали. Если нет — риск поверхностных трещин.
Теплопередача за секцией вторичного охлаждения
От конца секции вторичного охлаждения до сечения резки жгут охлаждается преимущественно в воздухе конвекцией и излучением.
Производственный процесс
- Обнаружение и контроль включений в непрерывно литой стали для обеспечения высшего качества
- Продвинутая автоматизация и моделирование в непрерывной отливке стали
- Оптимизация непрерывного литья воздушно-распыльным охлаждением: эффективность и качество
- Премиальные порошки для форм непрерывной литья: для высококачественного производства стали
- Тундш: ключ к качеству в непрерывной разливке стали
- Основы непрерывной литья стали: процесс и преимущества
- Повышение качества стали бесконтактным электромагнитным перемешиванием при непрерывной литейке
- Кристаллизаторы: ключевой компонент непрерывной литья стали
- Эффективное тепловое управление печатных плат: техники для оптимальной термической производительности
- Тепловая обработка стали: закалка, отпуск, отжиг и нормализация для изготовления ножей