



Повышение производительности и качества на непрерывных литейных машинах
Непрерывная литья — процесс остывания жидкой стали в полуфабрикаты (блюмы, слитки, кругляки) для последующей прокатки на горячих станах. Введена в коммерческое применение в 1950-х. За короткое время процесс эволюционировал: новые конструкции машин, металлургические практики, автоматика и процессное управление компьютерами.
Движущие силы развития
Главная движущая сила — признание возможности существенного повышения выхода металла и экономии энергии, что драматически влияет на операционные затраты. Достигнуты крупные улучшения качества литого продукта. Современные машины производят сталь качества, полностью эквивалентного и превосходящего сталь из слитков. Эффективно литуются практически все марки стали, включая высшие качества для критических применений.
Повышение производительности
Два способа улучшить производительность: повысить пропускную способность (т/ч) и коэффициент чистого рабочего времени. Пропускная способность растет за счет увеличения скорости литья и площади сечения, коэффициент чистого рабочего времени — за счет уменьшения простоев.
Ограничения скорости литья
Скорость литья ограничена несколькими явлениями:
- Гидродинамика в ковше: высокая скорость увеличивает скорость течения жидкой стали в ковше. Любое нарушение потока мешает формированию застывающей оболочки, замедляет всплывание включений, может привести к захвату литейного порошка в жгут. Избыточные колебания уровня и волны на мениске ухудшаются при высокой скорости, вызывая поверхностные дефекты и прорывы. Решается изменением дизайна сопла (направление потока вниз, нижний вертикальный порт), электромагнитным перемешиванием, сменой порошка и другими методами контроля течения.
- Осевые деформации: высокая скорость вызывает избыточные осевые напряжения от осцилляции и сил вытяжки, преодолевающих трение на границе оболочка-ковш. Связанные поперечные трещины и прорывы могут ограничивать скорость, особенно при несоосности, чрезмерном конусе ковша или разрыве жидкого слоя порошка. Напряжения малы, если жидкий слой порошка непрерывен на всей поверхности ковша и соосность хороша.
- Мембранные деформации в тонкой оболочке: ферростатическое давление жидкого бассейна под ковшом может генерировать избыточные деформации в тонкой оболочке, ведущие к трещинам и прорывам, если оболочка недостаточно толста на выходе из ковша. Критическая толщина ~3 мм для большинства марок. Легко достигается при любой実行可能 скорости, поэтому другие критерии важнее.
- Локальная неоднородность роста оболочки: может создавать локально горячие и тонкие области, инициирующие продольные трещины и прорывы даже при средней толщине выше критической. Решается оптимизацией поведения порошка при начальной кристаллизации, практикой осцилляции, дизайном конуса ковша для непрерывной смазки, низкого и равномерного начального теплового потока, соответствия конуса профилю усадки оболочки. Перктические и аустенитные нержавеющие стали наиболее восприимчивы. Перегрев жидкой стали, входящей в ковш, также способствует, особенно у граней, где струя ударяет при литье погруженными бифуркационными соплами.
- Избыточный вздутие жгута под ковшом: может приводить к внутренним трещинам и прорывам. Контролируется достаточным количеством опорных роликов, их выравниванием, контролем распыльного охлаждения под ковшом, избеганием резких изменений шага роликов, распылов или снижением скорости литья.
- Металлургическая длина: расстояние от мениска до точки окончательной кристаллизации центра жгута растет пропорционально скорости литья при заданной толщине сечения и ограничивает максимальную скорость на данной машине. Система газовой резки и опорные ролики должны рассчитаны на этот рост. Металлургическая длина не может быть существенно сокращена усилением интенсивности распыльного охлаждения.
- Перегрев жгута под концом зон распылового охлаждения: генерирует внутренние растягивающие напряжения и горячие трещины, растущие с скоростью литья. Учитывается при проектировании зон распылов — зона охлаждения должна быть продолжена.
- Специальные требования качества: например, в ультра-низкоуглеродистых сталях скорость литья ограничена медленным верхним пределом для снижения «карандашных трубок» и пузырчатых дефектов от захвата пузырьков аргона на внутреннем радиусе искривленных ковшей. Скорость можно увеличить только тщательным изменением условий для избежания конкретных дефектов. Необходимо учитывать множество явлений — минимум восемь критериев, из которых пять ключевых: температура, вздутие, деформация, напряжение и разрушение в литом продукте. Всегда нужно находить критические скорости литья для избежания проблем с вздутием под ковшом.
Прорывы (break-out) — главная операционная проблема
При начальной кристаллизации в ковше оболочка может не сформироваться адекватно в какой-то позиции, и когда эта позиция выходит из нижнего конца ковша, жидкая сталь вытекает через дефект. Прорыв не просто снижает выпуск, но наносит тяжелый ущерб оборудованию, требуя масштабного ремонта. Для предотвращения необходимо обеспечить стабильное формирование надежной начальной оболочки в ковше. Главные факторы, влияющие на начальную кристаллизацию: температура стали, литейный порошок, медная облицовка ковша, первичная охлаждающая вода.
Сущность увеличения выпуска на базе стабильной начальной кристаллизации — поддержание адекватного баланса температуры стали в ковше, отвода тепла и скорости литья. При высокой температуре и высокой скорости оболочка не развивается достаточно, возможен прорыв жидкой стали сразу под ковшом (переплав прорыв). Значит, для увеличения выпуска без прорывов температуру и скорость нужно адекватно контролировать.
Увеличение рабочего и литейного времени
Эффективный способ повышения выпуска. Определения:
- Календарное время = Чистое рабочее время + Время простоя
- Чистое рабочее время = Время литья + Время подготовки машины
Ключи к повышению мощности: как уменьшить время простоя для увеличения доли чистого рабочего времени в календарном и как уменьшить время подготовки для повышения доли времени литья.
Производительность также улучшается за счет коэффициента чистого рабочего времени за счет уменьшения простоев и увеличения времени фактического литья (времени использования машины) с сохранением способности производить разнообразие сечений и марок.
Для сокращения простоев и предотвращения поломок (лом сегментных роликов, подшипников) машины обычно периодически останавливают на 12–24 часа каждые 3–4 недели для смены сегментов.
Пять основных факторов простоя (Рис. 1)
- Время подготовки машины после завершения литейной серии.
- Смена ковша для других сечений.
- Остановки машины или жгута из-за аварий: прорыв жгута, закупорка сопел ковша холодной сталью или накоплением включений, неконтролируемый вылив из ковша (например, бегунок).
- Несоответствие плавки по составу и/или температуре.
- Техническое обслуживание машины.
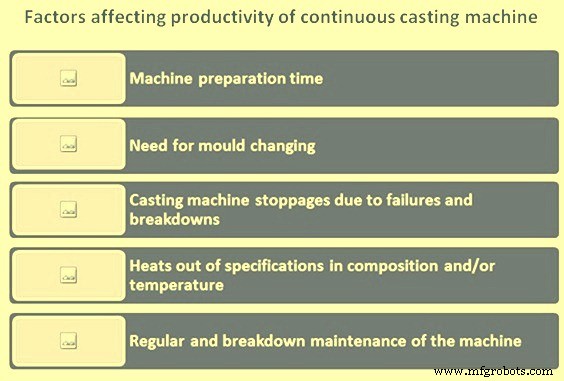
Рис. 1 Факторы, влияющие на производительность непрерывной литейной машины
Помимо улучшения контроля при сталеварении, влияние этих факторов снижено за счет новых операционных концепций и конструкций оборудования. Основные изменения операционных концепций:
- Последовательное литье (sequence casting) для сокращения времени подготовки.
- Расщепление литого продукта (slitting) для снижения частоты смены ковша и запаса ковшей.
- Ковши с переменной шириной для сокращения времени смены.
- Разделенные/раскладные ковши для сокращения времени смены, запаса ковшей и повышения литейной скорости (т/ч на жгут).
- Верхнее питание (нижнее вставление) фиктивного жгута (dummy bar) для сокращения подготовки.
- Электромагнитное перемешивание, позволяющее увеличить скорость литья и производительность.
Количество плавок, литых без прерывания между вставками фиктивного жгута, отличается от машины к машине в зависимости от размера производственной партии одной химии, ресурса погруженных входных сопел, случаев закупорки и других проблем в литейной системе.
Подготовительная работа между плавками включает извлечение последнего куска, вставку фиктивного жгута, смену ковша, уплотнение ковша. Последний кусок предыдущей плавки аккуратно извлекают, чтобы предотвратить «кровотечение» — вытекание расплава шлака или стали из верхнего конца, где кристаллизация часто недостаточна. Быстрое выполнение важно для сокращения подготовки.
Для вставки фиктивного жгута сейчас предпочтительен нисходящий тип, так как жгут можно вставлять, пока извлекается последний кусок. При восходящем типе вставка ждет полного выхода последнего куска, увеличивая подготовку на 10–20 минут.
Качество продукции
Качество непрерывно литой стали зависит от сталеварения и литейной практики. Влияет взаимодействие химических и физических факторов, которые должны быть тщательно контролируемы для реализации полного потенциала процесса.
Типичные дефекты
- Поверхностные: деформированное сечение (вогнутость/выпуклость), трещины (продольные и поперечные), наложения, шкала и захваченные включения/шлак, осцилляционные следы.
- Подповерхностные: пinholes и пузыри, включения, трещины.
- Внутренние: трещины (центральные, диагональные, полупутевые), пористость, включения, сегрегация.
Методы устранения/снижения трещин
- Поверхностные трещины: ковш и вторичное охлаждение, смазка ковша, покрытия ковша, контроль износа ковша, выравнивание машины, скорость литья.
- Внутренние трещины (и пористость): тип машины, выравнивание, электромагнитное перемешивание, встроенная редукция, многоточечное выпрямление, компрессионное литье, температура жидкой стали, скорость литья.
Наложения и шрамы связаны с контролем скорости литья и целостностью литейного потока между ковшом и ковшом. Осцилляционные следы зависят от марки стали и типа осцилляции ковша.
Пинхолы и пузыри контролируются деоксидацией и обмуровкой потока ковша. Центральная сегрегация минимизируется низкой температурой литья, электромагнитным перемешиванием и скоростью литья.
Частота включений (на поверхности, под поверхностью, внутри) прогрессивно снижается за счет улучшений в сталеварении, деоксидации, обмуровке и дизайне оборудования. Это часть непрерывных усилий по дальнейшему повышению качества.
Наиболее значимые недавние разработки по качеству
- Концепция чистых сталей.
- Применение электромагнитного перемешивания.
- Воздушно-туманное охлаждение для дальнейшего снижения поверхностных трещин.
Первичная цель — произвести литой продукт с поверхностью, не требующей обусловливания перед дальнейшей обработкой.
Требования потребителей диверсифицировались, требуется более высокая функциональность: снижение веса, лучшая обрабатываемость, высокая прочность. Строгий контроль поверхностных дефектов и устранение внутренних дефектов всё более требуются. Вместе с погоней за более высоким выходом и производительностью это делает требуемый уровень качества для процессов сталеварения и непрерывной литья очень высоким. С другой стороны, всё более жесткие требования потребителей способствовали росту технической способности сталеварения и литья.
Минимизация включений в ковше — ключевой вопрос качества
Включения ухудшают механические свойства под натяжением, изгибом, расширением отверстий, штамповкой и другими видами обработки, и вызывают поверхностные дефекты. Критически важно минимизировать загрязнение стали и удалять включения в процессе непрерывной литья.
Типичные поверхностные дефекты от сталеварения — включения оксида алюминия и литейного порошка. Они попадают в стальную оболочку при начальной кристаллизации, и при прокатке растягиваются в полосовидные дефекты (spills, scabs, slivers). Такие включения у поверхности можно удалить шарфированием, но это стоит денег и снижает выход. Лучше минимизировать их захват при начальной кристаллизации в ковше. Электромагнитное перемешивание ковша заставляет сталь непосредственно внутри оболочки течь с заданной или большей скоростью, предотвращая захват включений в оболочки.
Что касается литейного порошка, для предотвращения его захвата обычно повышают вязкость порошка. Также повышают точность контроля уровня жидкой стали в ковше, модифицируют осцилляцию ковша, стабилизируют приток жидкой стали в ковш. В результате поверхностные дефекты от включений порошка снижены заметно.
Кроме того, для минимизации попадания включений в ковш принимают меры по их разделению от стали в ковше как можно больше. Одна мера — увеличение вместимости ковша. Ковш служит промежуточным резервуаром для стабильного потока стали из ковша в ковш литейной машины и при многожгутовом литье — распределения по жгутам. Увеличение размера ковша позволяет включениям легче всплывать на поверхность расплава и подавляет взвешивание шлака в стали в позиции разлива из ковша.
Производственный процесс
- Повышение прослеживаемости продукта: укрепление качества и безопасности
- Аудио-ИИ фонендоскоп: Мониторинг здоровья станков и качества в реальном времени
- Максимизация надежности: ТО и премиальные запчасти для механических прессов и гильотин
- Повышение продуктивности цеха качественными штампами и матрицами
- Подшипники шпинделя: точность и гарантия качества
- Повысьте качество резки металла и дерева с высокопроизводительной ленточной пилорамой
- Максимизация производительности путем комбинирования фрезерования и точения с турельными инструментами
- Максимальная эффективность цилиндрических шлифовальных станков
- Литейные машины под давлением: принцип работы, виды и преимущества
- Инвестиции в квалифицированных механиков и премиальное оборудование: Ключ к нашему успеху