



Песочное литьё вашего продукта: экспертные техники для точных металлических деталей
Смотрите процесс литья в зелёный песок
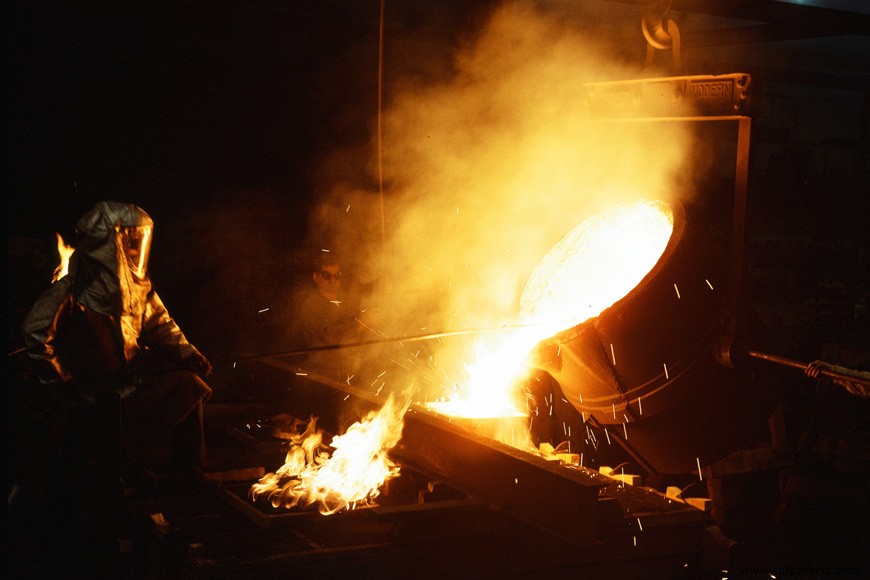
Хотя существует много типов металлического литья, песочное литьё является наиболее часто используемым типом.
Процесс звучит обманчиво просто. Реплика желаемого металлического изделия вдавливается в литейный песок, где создаёт полую «негативную» копию объекта. Эта полость заполняется расплавленным металлом, захватывая его детали. Когда полость остывает, металлический объект вытаскивают из песка, с оригинальным дизайном, верно воспроизведённым.
Кто угодно, строивший сложный песочный замок или песочную скульптуру, имеет некоторый опыт того, как песок может быть хорош в захвате мелких дизайнов. Помимо пластичности, песок недорог и устойчив в условиях высокого тепла, необходимых для металлического литья.
Базовая премъя песочного литья
Песочное литьё можно сделать в любое земляное пространство, которое будет держать свою форму вокруг расплавленного металла. В этом видео жидкий алюминий вливают в заброшенное гнездо огненных муравьёв. После остывания металла его выкапывают и чистят, и полученная отливка захватила форму среды обитания.
Художник создаёт скульптуру песочным литьём в пустом муравейнике
Когда муравьи строили гнездо, они опирались на те же качества, что и песочные литейщики: хорошо уплотнённые зёрна земли могут создавать структуру, устойчивую к коллапсу. В этом случае среда обитания сохраняет форму даже при введении расплавленного алюминия.
Песочное литьё: ремесло мастера
Конечно, огненные муравьи не создают пространства с мыслью о литье. При «диком» песочном литье будут проблемы с уходом газов из формы, газопроницаемостью всех частей среды и скоростью охлаждения в каждой камере. Участки металла могут ослабнуть из-за дифференциальных скоростей охлаждения — что неважно для интересного и привлекательного арт-объекта, который не будет нести нагрузку.
Однако металлическая структура и слабость актуальны для промышленных отливок, которые будут сталкиваться с механическими нагрузками, такими как детали двигателей и строительные элементы. Именно работа с этими аспектами металлургии делает песочное литьё зависимым от точных техник и экспертизы.
Для начала процесса песочного литья литейный песок готовят в маллерах (mullers), которые смешивают песок, связующее и воду. Аэраторы используют, чтобы разрыхлить песок и сделать его легче для формовки. Песочные резаки (sand cutters), работающие над кучей на литейном полу, могут использоваться вместо маллеров. Доставка песка на формовочный участок может быть самосвалами, ковшовыми погрузчиками или ленточными конвейерами.
На формовочном участке песок формируют в формы; формы могут размещаться на земле или доставляться конвейерами на заливную станцию. После заливки отливки удаляют из фляжек. Прилегающий песок удаляют на встряхивательной станции. Использованный песок возвращают в бункеры хранения ленточными конвейерами или другими средствами.
Существует огромное разнообразие оборудования и методов, доступных литейному цеху. Они варьируются от простых трудосберегающих устройств для литейных рабочих до полностью механизированных блоков, делающих всё от формовки до встряхивания. Уровень автоматизации литейного цеха основан на экономике производственной линии. Компания, производящая тысячи похожих деталей, как автомобильный производитель, может использовать больше автоматизации, чем «подрядной» литейный цех, делающий небольшие серии очень разных деталей.
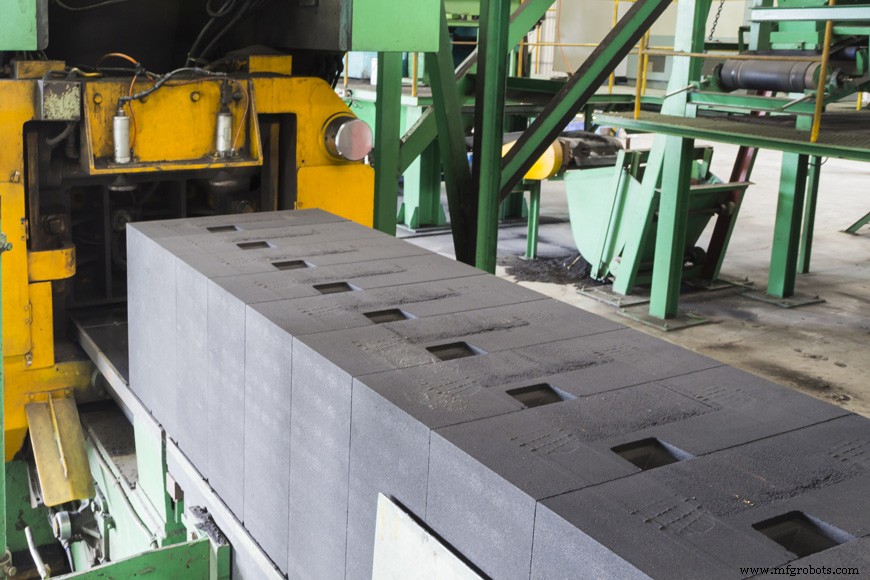
Будь то автоматизированные или нет, литейные цехи используют те же типы инструментов в производстве песочного литья. Фляжка (flask) — жёсткий каркас, используемый для удержания песка, образующего форму. Фляжки обычно состоят из двух частей: верхняя секция, называемая верх фляжки (cope), и нижняя секция, низ фляжки (drag). Когда используется более двух частей, промежуточные секции называются щеки (cheeks). Во многих литейных цехах эта фляжка устанавливается на «донную доску». Эта доска используется для того, чтобы при снятии фляжки форма всё ещё могла перемещаться для извлечения модели, заливки и других важных шагов.
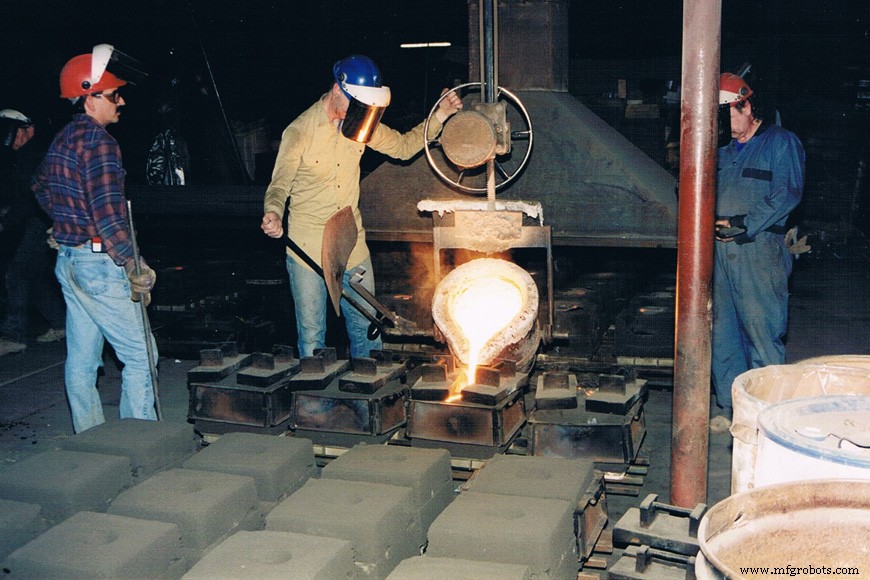
Литейные цехи используют три версии фляжек: твёрдые (tight), сошковые (snap) и съёмные (slip). Твёрдые фляжки остаются на месте пока форма наполняется металлом. Сошковые фляжки петляют на одном углу и замыкаются на противоположном диагональном углу. Формовочники расцепляют и снимают эти фляжки после закрытия формы. Съёмные фляжки имеют твёрдую конструкцию и сужаются сверху вниз по всем четырём сторонам: они легко съезжают с закрытой песочной формы. Сошковые или съёмные фляжки позволяют формовочнику делать много форм с одной фляжкой.
Перед заливкой сошковых или съёмных фляжек вокруг формы устанавливают деревянный или металлический заливной жакет и кладут груз на вершину, чтобы верх фляжки не поднимался. Секции верха и низа фляжки на всех фляжках поддерживаются в правильном выравнивании стержнями и направляющими фляжки.
Фляжки могут заполняться песком ручной лопатой, гравитационно из навесных бункеров, загружаться непрерывным ленточным конвейером из бункера, или уплотняться механическими песочными Schleudern (sand slingers). Очень большие формы могут заполняться краном с грабовым ковшом.
Ручное уплотнение (Hand ramming) — самый простой метод уплотнения песка. Для увеличения скорости используют пневматические уплотнители. Метод медленный, потому что песок уплотняется слоями, и трудно получить равномерную плотность. Более равномерные результаты и более высокие темпы производства дают прессовальные машины (squeezing machines). Ручные прессы были ограничены малыми формами и теперь устарели. Пневматические машины работают для более крупных форм и намного быстрее. Прессовальные машины дают наибольшую плотность песка у верха фляжки и наиболее мягкую у разделяющей линии модели.
В виброударных машинах (jolt molding machines) модель устанавливают на пластину, прикреплённую к верху пневмоцилиндра. После подъёма стола быстрооткрывающийся порт открывается, и поршень, пластина и форма свободно падают на вершину цилиндра или ударные подушки. Удар уплотняет песок. Плотности, производимые этой машиной, наибольшие рядом с разделяющей линией модели и наиболее мягкие у верха фляжки. Как отдельный блок, она используется в основном для средней и крупной работы. Где используются простые виброударные машины на крупной работе, обычно верху фляжки вручную уплотняют пневмомолоточком.
Вибро-прессовальные машины (Jolt squeeze machines) используют и виброударную, и прессовальную процедуры. Пластина монтируется на двух пневмоцилиндрах: малом для виброудара, и большом для прессования формы. Они широко используются для малой и средней работы с моделями на сопряжённой пластине или заливочными моделями.
Иногда устройства для снятия модели могут быть включены в виброударные или прессовальные машины. Эти машины автоматически снимают модель из формы. Снятие модели также может осуществляться с помощью вибро-переворот-снятие или вибро-прессо-переворот-снятие машин. Эти машины вибрируют формой, чтобы модель могла быть легче извлечена: кинетическая энергия вибрации движется по-разному через песок, чем через металл, и помогает компонентам расходиться. Переворот-снятие машины переворачивают форму вверх дном, чтобы модель упала проще. Наклонные машины наклоняют форму, но не до конца.
Песочный Schleuder (sand slinger) — наиболее широко применимый тип уплотнительной машины. Он состоит из вращающегося насоса — импеллера, сидящего на конце двухзвенной руки. На этой руке установлены конвейеры, которые подают песок к импеллеру. Импеллер вращается с высокой скоростью и сообщает песку скорость для плотного уплотнения в форму при ударе. Голова машины может быть направлена ко всем частям фляжки. Это можно делать вручную на крупных машинах или автоматически на высокоскоростных линиях для мелких форм.
Вибраторы (Vibrators) используются на всех машинах для снятия модели. Они освобождают модель из хвата песка перед удалением. Их использование минимизирует повреждение формы при извлечении модели и имеет дополнительное преимущество — производство отливок более равномерного размера. Вибраторы обычно пневматические.
Мелкие отливки могут заливаться методом стоп-молдинга (stackmolding). В этом случае каждая фляжка имеет полость низа, отлитую в своей верхней поверхности, и полость верха в своей нижней поверхности. Их стопку накладывают друг на друга до подходящей высоты и заливают из общей шпруры.
Металлургия и движение мейкеров
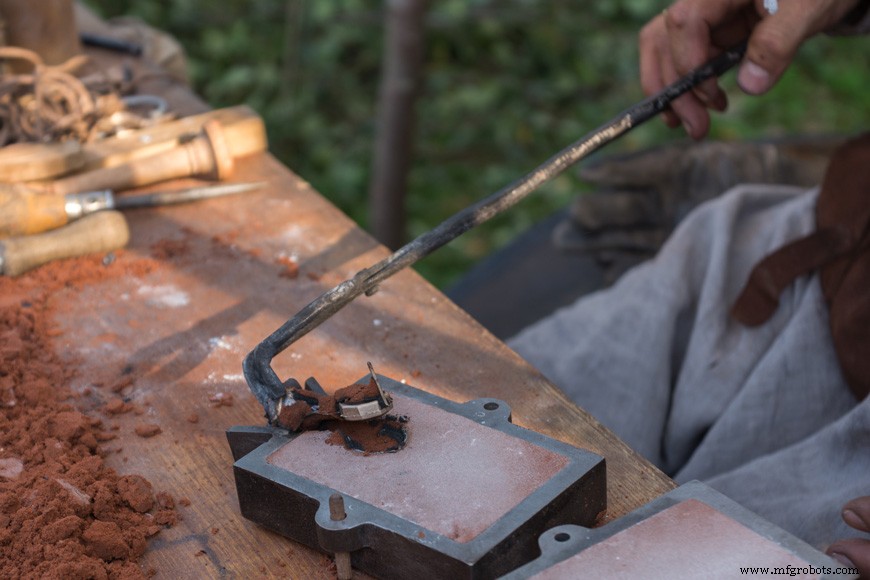
Ранние металлурги отливали бронзу и латунь в небольших операциях нескольких мастеров. Затем, на протяжении длинного периода Железного века, и продолжая через Индустриальную революцию, литейные цеха стали крупными операциями, специализирующимися на управлении невероятно высокими температурами, необходимыми для литья стали и железа, и следовании за производственными требованиями растущей экономики. Недавно возникло движение по возвращению традиционных мануфактурных навыков. Хоббисты с домашними литейными цехами используют металлы с более низкими температурами плавления, чем железо и сталь, из соображений безопасности и сложности, но многие шаги, которые они делают, те же. Наблюдение за процессом в сборе может демистифицировать литейную работу.
YouTube-создатель The King of Random демонстрирует алюминиевое литьё в этом коротком видео его домашнего мини-металлического литейного цеха. Для большинства своих отливок он использует метод «пенного литья» (Foam Casting), форму инвестиционного литья, где полистироловая форма закапывается в рыхлый игровой песок. В 6:42 он показывает, как литьё в зелёный песок даёт более красивую поверхность. Деревянный контейнер, который он использует, образует «твёрдую фляжку».
King of Random демонстрирует литьё с его домашним металлическим литейным цехом.
Одним из важных аспектов этого видео является фокус на безопасности. Мы видим, как может произойти спаллинг (споллинг), когда горячий металл попадает на бетон: невероятно опасная авария, которая является причиной, почему многие литейные цеха проектируют с грязными полами. Металлическое литьё интересно и весело, но риск серьезной травмы высок.
Песочное литьё: инновационная традиция
Литейные цеха производят металлические предметы тысячелетиями, и за это время базовая премъя песочного литья оставалась прежней: влить металл в полость из хорошо уплотнённых зёрен песка. Песочные отливки повсюду в промышленную эпоху: важная часть большинства промышленных машин, двигателей и многих архитектурных элементов. Однако индустрия инновировала для повышения безопасности, размера, последовательности и скорости, и эта форма производства подкрепляет инновации изобретателей и дизайнеров, создающих технологии завтрашнего дня. Песочное литьё — интересный набор парадоксов. Это процесс, который кажется простым, но требует сложности и мастерства для совершенствования. Это одновременно одно из самых традиционных навыков и место постоянных, непрерывных инноваций. Неудивительно, что сегодня работа литейного цеха переоткрывается хоббистами и любопытными, стремящимися понять историю объектов, которые мы используем каждый день.
Производственный процесс
- Эффективное быстрое прототипирование для литья в песке — ускорение дизайна и валидации
- Зеленый песок против смольного песка в литье: какой процесс дает лучшее качество и стоимость?
- Литье в песок против центробежного литья: выбор правильного метода производства металлических деталей
- Литье в песок против ковки: выбор правильного метода металлообработки
- Литье в песок: проверенный, экономичный метод металлообработки
- Исследование оборудования для литья в песок: типы и применение
- Освоение терминологии песочного литья: всеобъемлющее руководство
- Премиальные решения литья в песок для промышленных применений
- Формовочный песок: Состав, применение и преимущества в литье в песок
- Процесс песколитья: этапы, виды моделей, песок, оснастка, плюсы и минусы