



Мастерство моделирования: изготовление точных восковых и деревянных моделей для металлического литья
Восковые или деревянные модели для металлического литья
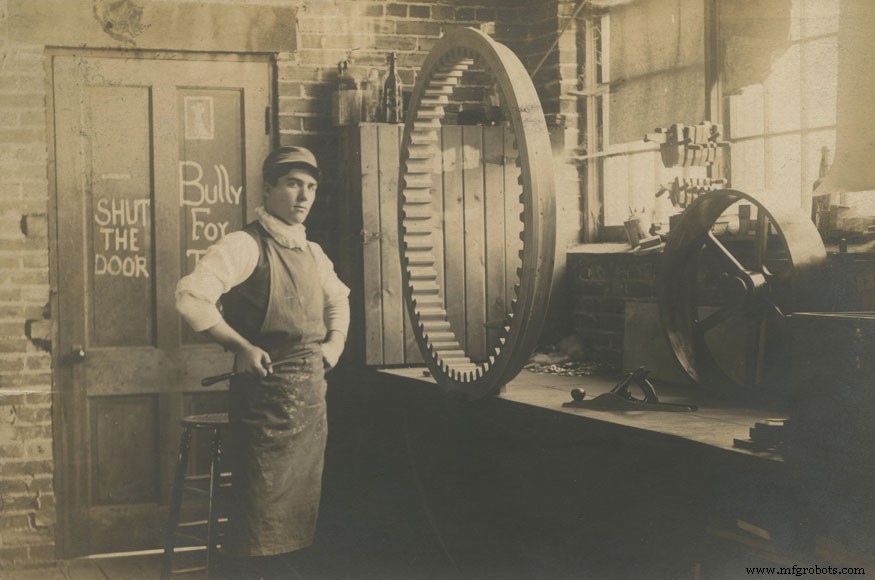
В металлическом литье модели — это объекты, используемые для создания разовых форм. Одна модель может сделать до тысяч форм.
Существуют разные типы моделей, но они делятся на два основных подтипа: многоразовые для песочного или гипсового литья, которые делают отпечатки во многих формах, или разовые модели для инвестиционного литья, которые уничтожаются перед литьём в процессе изготовления формы. Для любого типа модели забота модельера не только в репликации желаемого объекта, но и в помощи направлению металла в форму с правильной скоростью и в правильное место. Охлаждение металла — процесс кристаллизации, и то, как форма наполняется, может влиять на направление застывания, что может быть важно для прочности конечного изделия.
Каждой литейной модели нужна поддержка
Система каналов для подачи металла во все части отливки — это поддерживающая инфраструктура, которая, при хорошем проектировании, уменьшит дефекты литья. Эти элементы включают:
- Заливная чаша — конический вход в форму. Она помогает контролировать поток металла, а также улавливать шлак при заливке.
- Шпрур (sprue), иногда называемый «низовым шпруром», — главный канал в форму из заливной чаши. Это река металла, заполняющая отливку.
- Желобки (runners) — каналы, позволяющие жидкому металлу течь из одной области формы в другую.
- Заливы (gates) или «входные заливы» — входные пространства в саму отливку. Большие заливы необходимы для быстро застывающих металлов, меньшие — для медленно застывающих.
- Ризеры (risers) — крупноёмкие резервуары жидкого металла, являющиеся частью формы, но не частью отливки. Они могут быть «слепыми risalерами», полностью зарытыми в форме для дозаправки сложных участков отливки, или открытыми risalерами, наполняющимися металлом — и помогающими указать литейному рабочему, что форма полна. Ризеры имеют больший объём металла, чем любая часть отливки, чтобы оставаться горячими дольше. Используя гравитацию, risalеры непрерывно подают жидкий металл в остывающую отливку, помогая предотвратить полости или усадку.
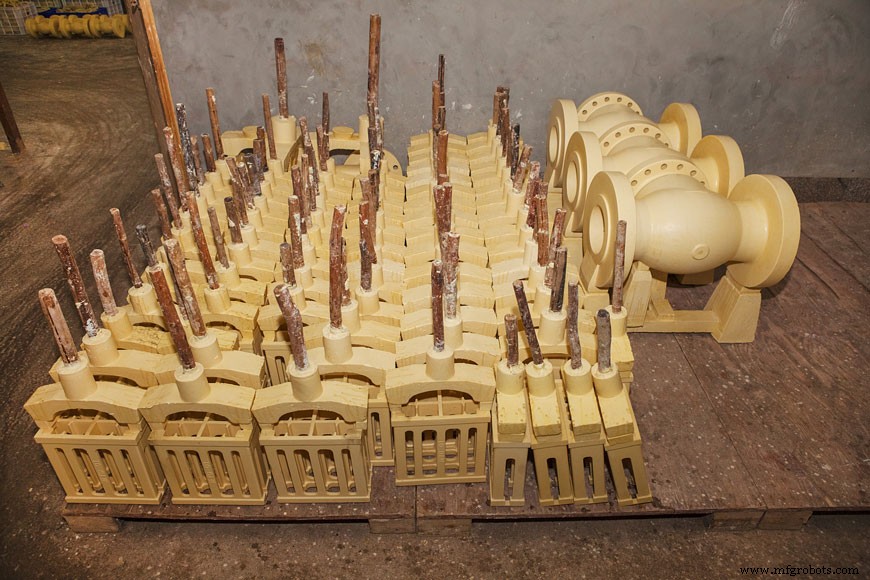
Модели для инвестиционного литья
Модели для инвестиционного литья часто выполняются в виде единого куска, тесно напоминающего конечный металлический продукт — хотя желобки могут быть встроены для удаления после литья.
Эти модели дважды формоваются. Реплика-модель используется для создания формы из резины, металла или смолы. Из этой формы модель отливают из материала, который может плавиться или испаряться — обычно воска. Эти отлитые модели покрывают смолой или керамическим заполнителем из песка и связующего, который затвердевает в оболочку.
После полного отверждения оболочечной формы отлитая модель удаляется плавлением или испарением. Теперь пустая форма может быть заполнена жидким металлом. Она будет разбита после остывания отливки.
Модели для песочного литья
Существует несколько вариаций для моделей песочного литья, но что у них общего — они все сделаны из твёрдого материала, который может использоваться для создания сотен форм при вдавливании в литейный песок. Дерево — основа большинства моделей песочного литья, обычно из твёрдой породы дерева, выдерживающей жар и влажность литейного цеха. Их можно использовать для сотен отливок, но они в конечном итоге начинают деформироваться или раскалываться. Однако они относительно недороги в изготовлении и могут делать очень крупные отливки.
Если деревянная модель сама по себе деформируется слишком быстро, её можно использовать для изготовления формы для более прочной модели, которая меньше склонна к деформации со временем. Волокнисто-усиленные смолы или отлитые металлические модели могут быть сделаны из исходной деревянной модели. Металлические модели также могут быть сделаны механической обработкой. Эти процессы дороже, и размер отливки может быть ограничен, поэтому они используются только в некоторых ситуациях.
Будь то дерево, смола или металл, модели песочного литья не плавится после создания формы. Модельеры должны знать, как извлечь их без повреждения полой формы, которую они создали.
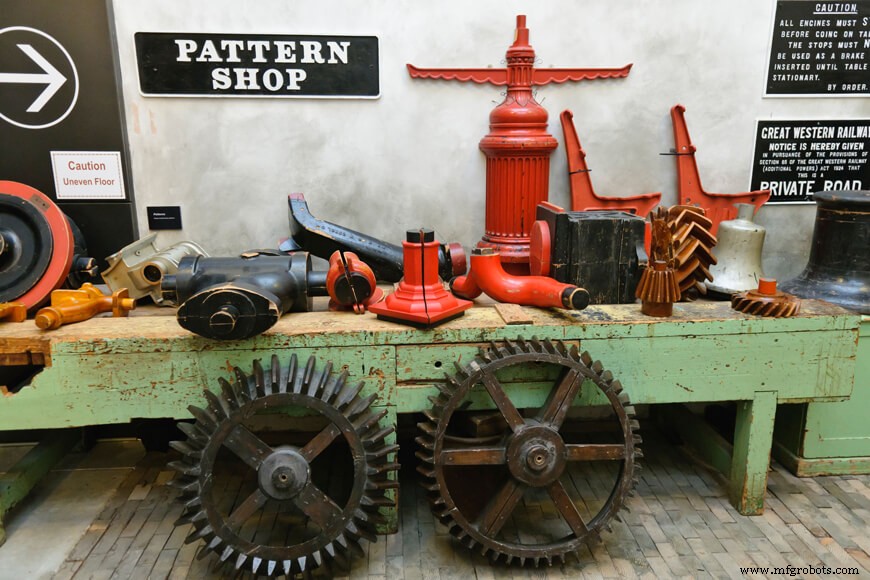
Модели с плоской задней стороной могут вдавливаться в низ фляжки (drag) или нижнюю часть песочной формы. Часто неформованный верх фляжки (cope) или верхняя половина формы зажимается на низ, предоставляя «плоскую спину» отливки для помощи в заливке и охлаждении; она будет содержать шпрур для канализации металла.
Модели, не имеющие плоской спины, часто «разделены» (split). Это позволяет каждой части модели вдавиться в верхнюю и нижнюю части песочной формы и затем быть извлечённой целой без повреждения формы. Разные части формы сближаются и зажимаются плотно для создания полой формы, которая сделает отливку.
Свободные модели (loose patterns) больше всего похожи на объект, который они создадут, даже при разделении: они захватывают детали объекта, который они отливают, но не содержат систему подачи металла для формы. В этом случае формовочник вырежет risalеры, заливы и шпруры в песке вручную. Если модель включает эти каналы, она называется заливочной моделью (gated pattern).
Части модели также могут быть соединены с любой стороны пластины, чтобы упростить одновременное вдавливание обеих сторон формы. Это называется моделью на сопряжённой пластине (match plate pattern), и это очень полезно для заводов с высокой производительностью. Иногда автоматизированные заводы монтируют каждую часть модели на свою пластину, так что есть отдельные пластины для модели верха и низа фляжки.
Модели песочного литья также могут использоваться для вырезания песка, а не для вдавливания формы. Валовая модель (sweep pattern) вращает лезвие с формованным профилем вокруг оси, вырезая форму. Полезно представлять валовые модели как токарный станок, формирующий негативное пространство: отливаемые объекты будут иметь симметрию вокруг центральной оси.
Тонкое ремесло допусков
Модели не то же самое, что исходные модели дизайна. Это производственный прототип, отражающий динамику металлического производства.
Столяри и столяры часто те, кто оказывается работающим на литейном цехе, делая деревянные модели. Хотя они в основном деревообработчики, им нужно понимать поведение металлов. Хороший модельер знает, как скорректировать свою модель для компенсации охлаждения металла и того, какие финишные шаги могут потребоваться на детали.
Допуск на усадку (Shrinkage Allowance) — коррекция для компенсации усадки затвердевания металла и его сокращения при охлаждении. Эти допуски варьируются с типом металла и размером отливки. Типичные допуски для чугуна 1/10 до 5/32 дюйма на фут; для стали 1/8 до 1.4 дюйма на фут; для алюминия 1/16 до 5/32 дюйма на фут. Эти допуски также включают размерной допуск процесса, чтобы отливка была размерно точной.
Изготовители восковых моделей должны дополнительно знать, что процесс формовки воска также требует допуска на усадку. Модельный воск, шпрурный воск и машинный воск имеют разные скорости усадки при стандартных температурах заливки. Поэтому изготовитель восковой модели должен создать форму, корректирующую и восковую, и металлическую усадку, тогда как деревянный модельер для песочного литья должен заботиться только о металле.
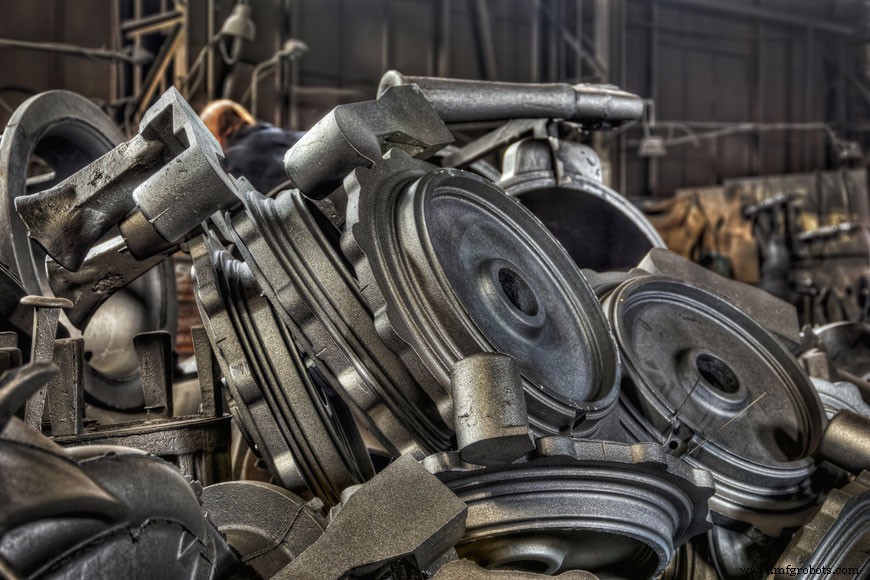
Допуск на механическую обработку (Machine finish allowance) необходим, если отливаемый объект будет доводяться после встряхивания. Допуск должен обеспечивать достаточно материала, чтобы обработка не сделала объект слишком маленьким. Иногда знание о будущей механической обработке помогает дизайнеру деревянной модели решить, где разместить risalеры: заготовку металла можно зажимать, пока отливка обрабатывается.
Допуск на искажение (Distortion allowance) — художественная коррекция, вносимая в модель, когда используемый металл будет искажаться при охлаждении. Если углы смещения известны, модель можно сделать компенсирующей. Эта модификация называется «камбер» (camber) и может заставить исходную модель выглядеть деформированной.
Допуск на отформовку (Draft allowance) — модификация, необходимая только для моделей песочного литья, не инвестиционных. Модельеры должны убедиться, что их модели могут быть извлечены из песка без разрушения оставленной формы. Это делается за счёт конусности стен формы, так же как вёдра для песочных замков обычно конические. Острые углы и прямые края более склонны к рассыпанию при извлечении модели из формовочного вещества.
Покраска деревянной модели
Деревянные модели часто красят. Временные модели могут получить только один слой, но постоянные модели обычно получают три слоя краски. Шеллак или лак помогают модели скользить из формы, поэтому это полезно даже для модели, предназначенной для однократного использования. Современные краски с графитом делают этот процесс ещё более гладким.
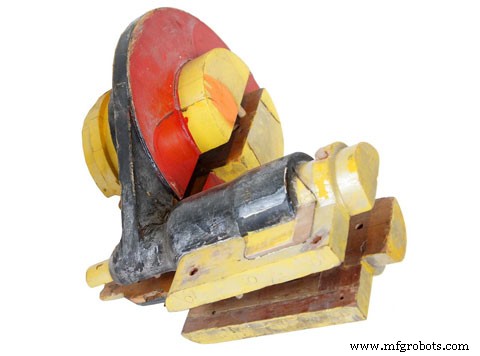
Краска также защищает модель от тепла и влажности, особенно когда она предназначена для хранения. Краска на модели должна быть без капель и трещин: любые неровности на поверхности модели будут захвачены в отливке. Капля краски в неправильном месте может вызвать рассыпание в форме.
Традиционно краска на литейных моделях была цветокодирована, цвета обозначали финишные шаги, необходимые для отливки. Хотя стандарты больше не универсально применимы, всё ещё есть литейные цехи, использующие эту базовую цветовую систему.
Красный — указывает, что на этой поверхности конечной отливки механическая обработка не нужна.
Жёлтый — указывает, что эту поверхность нужно механически обработать на конечной отливке.
Чёрный — указывает, что поверхность нуждается в сердечнике, и где может лежать позиция сердечника.
Прозрачный лак или непокрашенное — указывает линию разделки или стык на отливке.
Хранение и повторное использование моделей
Модель может иметь долгую жизнь в литейном цехе, используясь для изготовления сотен или тысяч отливок. Часто эти модели хранят между производственными запусками, и необходимость и организация для поддержания «библиотеки» моделей — одна из забот литейного цеха. Модели должны храниться в сухом месте с хорошей вентиляцией, но расходы на хранение и страхование означают, что если производственные запуски малы и редки, может быть проще уничтожить модели и переделать их — или отправить их оригинальному дизайнеру. Модель, хранящаяся вне литейного цеха, могла не быть надлежаще ухаживаемой и поэтому никогда больше не сделает твёрдую отливку. Исторически уничтожение моделей был рискованным процессом, так как модель могла быть самым верным захватом дизайна.
Проблема хранения моделей поэтому была балансом забот. Размер и частота производственных запусков должны взвешиваться против последовательности детали во времени. Взлёт быстрого прототипирования и компьютерного дизайна изменил эту динамику. Модели проектируют и хранят цифровыми, а прототипы можно 3D-печатать, поэтому меньше риска в их уничтожении. Поэтому литейный цех и их клиент решат после определения, что более экономично: долгосрочное хранение модели или её воссоздание при необходимости.
Непрославленное искусство
Модельеры — техники и ремесленники, которые берут прототипы и тщательно адаптируют их к требованиям производства и свойствам металла. С специализированным опытом они могут предлагать правки для более эффективного дизайна. Использование CAD-программ и предиктивных алгоритмов полезно для современного модельера в определении возможных дефектов металлического литья, что помогает снизить уровень дефектов, но модельеры всё ещё привносят человеческий глаз и твёрдую руку в процесс.
Будь то песочное или инвестиционное литьё, проект начинал свою жизнь как модель.
Производственный процесс
- Понимание литья в нерасходные формы: типы, преимущества и применения
- Литье в оболочечной форме: 6-шаговый процесс для точного литья
- Литье в постоянные формы: процесс, типы и преимущества
- Четыре основных метода постоянного литья в кокиль (Permanent Mold Casting)
- Инвестиционная литья: точность и экономичное производство
- Частые дефекты литья и прерывистости: причины и предотвращение
- Внутри металлического литья: полная экскурсия по литейному цеху от модели к продукту
- Освоение литья металлов: от расплавленного металла к готовым деталям
- Гравитационное литье: Простота, высокое качество и быстрая производительность
- Инвестиционная литья (Investment Moulding): надежный метод литья точных металлических компонентов