



Мастерство литья в глиноземные формы: подробный обзор
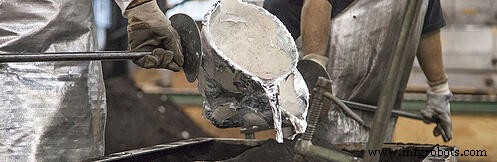
Литье в глиноземные формы (Greensand casting) — проверенное временем и высоко универсальное литейное производство. Разные литейные цеха используют разные методы и материалы, но суть всегда одна: формы создают уплотнением влажного, органически связанного песка вокруг моделей. В отличие от оболочечного литья (термически связанный песок) и газово-отверждаемых форм (химически связанный песок), глиноземное литье уникально тем, что связующее вещество — природные соединения, в большинстве случаев — глина.
В Eagle Aluminum Cast Products наши два основных метода — глиноземное литье и литье в кокильные формы. Глиноземный процесс высоко настраиваем и способен производить практически любые типы литых изделий. Здесь мы рассмотрим процессы, характеристики заготовок, преимущества и вызовы глиноземного литья.
«Зеленое» в названии относится к влажности песка, а не к его цвету или типу. Как несушеную древесину называют «зеленой», так и влажный песок для глиноземного литья называют «зеленым».
Процесс литья в глиноземные формы
1) Модель: Как и при других пескоформовочных методах, процесс начинается с тщательно спроектированной модели, соответствующей конечному изделию, но с учетом усадки, заливочной системы и уклонов. Материал модели может быть любым, так как на него не воздействуют высокие температуры или агрессивные химикаты. Часто используют пластик и дерево.
2) Уплотнение: Готовую модель помещают в рамку (flask), которая держит песок для уплотнения вокруг модели. Обычно форма состоит из двух полуформ: верхней (cope) и нижней (drag). В зависимости от метода, cope и drag могут быть отдельными моделями или размещаться на разных сторонах общной пластины (match plate). В любом случае песок уплотняют до достаточной прочности для заливки.
3) Заливка: Верхнюю полуформу накладывают на нижнюю, и расплавливают металл в заливочную систему.
4) Выбивка (Shakeout): После затвердевания песок вибрационно удаляют с заготовки. Затем удаляют заливочную систему, заготовку доводят до размеров, а песок регенерируют и кондиционируют.
5) Регенерация песка: Сразу после выбивки использованный песок обрабатывают в смесителе (muller) — системе просеивания и кондиционирования. Смесители разной сложности, но большинство дают оператору обратную связь о влажности и консистенции песка. На основе этих данных добавляют сырой песок, воду, глину и другие компоненты для восстановления уплотняемости.
Подготовка идеального песка для глиноземного литья
Кондиционирование песка — сложный процесс. Опытные операторы определяют готовность песка на ощупь или по способности уплотняться вокруг модели. Существуют и инструментальные методы, например, метиленово-голубое тестирование для определения содержания глины.
Поскольку параметры глиноземного литья варьируются от цеха к цеху и даже от заказа к заказу, важно устанавливать оптимальную базу для своего песка через тестирование. Затем при регенерации добавляют компоненты для возврата к базовым показателям, обеспечивая стабильность заготовок.
Когда применять глиноземное литье
В Eagle Aluminum Cast Products мы часто используем глиноземное литье для крупногабаритных тонкостенных алюминиевых заготовок. С незначительными изменениями в оборудовании и процессе можно лить практически что угодно. На этапе разработки изделия мы работаем с заказчиком над выбором оптимального процесса для достижения наилучшего качества при минимальной себестоимости.
Глиноземное литье может быть ручным (операторы выполняют уплотнение, заливку, выбивку) или автоматизированным. При ручном литье затраты на запуск ниже, чем у других методов. Оснастка изготавливается из пластика или дерева, а не из чугуна или стали, а форма — из легко рекулируемого материала. Однако ручной труд повышает себестоимость детали. Автоматизированные линии дают большие объемы при низкой себестоимости, сравнимой с кокильным литьем. Недостатки: высокие стартовые инвестиции и необходимость строгого контроля состава песка.
Еще одно преимущество — гибкость в выборе сплавов. В Eagle Aluminum используем два алюминиевых сплава, но глиноземный процесс работает почти с любыми черными и цветными сплавами.
Чтобы узнать больше о глиноземном литье в Eagle Aluminum Cast Products, Inc., скачайте наше Краткое справочное руководство:
Производственный процесс
- Эффективное быстрое прототипирование для литья в песке — ускорение дизайна и валидации
- Зеленый песок против смольного песка в литье: какой процесс дает лучшее качество и стоимость?
- Литье в песок против центробежного литья: выбор правильного метода производства металлических деталей
- Литье в песок против ковки: выбор правильного метода металлообработки
- Литье в песок: проверенный, экономичный метод металлообработки
- Исследование оборудования для литья в песок: типы и применение
- Освоение терминологии песочного литья: всеобъемлющее руководство
- Премиальные решения литья в песок для промышленных применений
- Формовочный песок: Состав, применение и преимущества в литье в песок
- Процесс песколитья: этапы, виды моделей, песок, оснастка, плюсы и минусы