



Литье в песок: этапы, применение и преимущества
Что такое литье в песок?
В литье в песок расплавленный металл заливается в расходную формовую полость из песка под действием гравитации или давления, где он затвердевает, образуя деталь формы полости. 3D-объект, полученный этим процессом, также называется отливкой. Наиболее распространенные песколивки — блоки цилиндров и головки блоков цилиндров.
Это наиболее широко используемый процесс литья металлов в производстве, составляющий значительный процент от общего веса отливок. В процессе литья в песок материал нагревается до правильной температуры плавления и иногда обрабатывается для изменения химического состава для достижения требуемых свойств материала. Затем расплавленный металл заливается в форму, имеющую полость желаемой формы, для охлаждения и затвердевания.
Для производства песколивок наилучшего качества при наименьших затратах конструкторы должны уделить тщательное внимание нескольким требованиям процесса и понимать ограничения литья в песок. Существует 8 ключевых элементов литья в песок: уклонный угол, разделяющая линия, подрезки и сердечники, поперечные сечения, толщина стенок, углы и углы, дизайн стыков, литейный допуск, которые нужно учитывать, чтобы избежать общих подводных камней, с которыми сталкиваются механические инженеры в процессе литья в песок.
Дефекты или недостатки будут проблемой только если они влияют на функциональность детали. Поэтому выбор подходящего производственного процесса жизненно важен для удовлетворения функциональных требований детали.
Характеристики литья в песок
Литье в песок — самый универсальный среди методов производства и дает инженерам свободу проектирования сложных деталей из неограниченного числа металлов и сплавов.
- Более 70% всех металлических отливок производится этим процессом
- Литье в песок может производиться в широком диапазоне размеров от маленьких статуэток до деталей весом более 100 тонн
- Очень сложные детали могут быть произведены легко и в одной pieza
- Низкая размерная точность
- Плохая поверхностная чистота
- Высокая адаптивность и может использоваться для массового производства
Как работает процесс литья в песок?
Элементы системы отливки
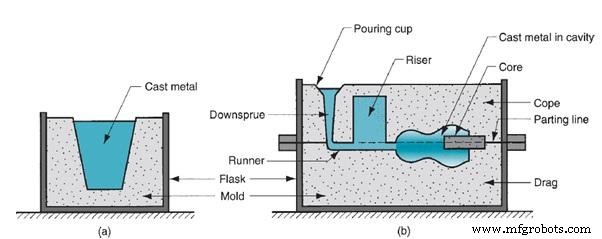
Один из самых распространенных процессов литья металлов — литье в песок, и его форма состоит из двух половин. Две половины содержатся внутри коробки, называемой фляком, верхняя половина называется «верх», а нижняя — «низ». Как показано на изображении ниже, фляк также разделен на две половины. Линия, разделяющая две половины, называется разделяющей линией.
Этапы литья в песок
Ниже приведены семь основных этапов цикла литья в песок
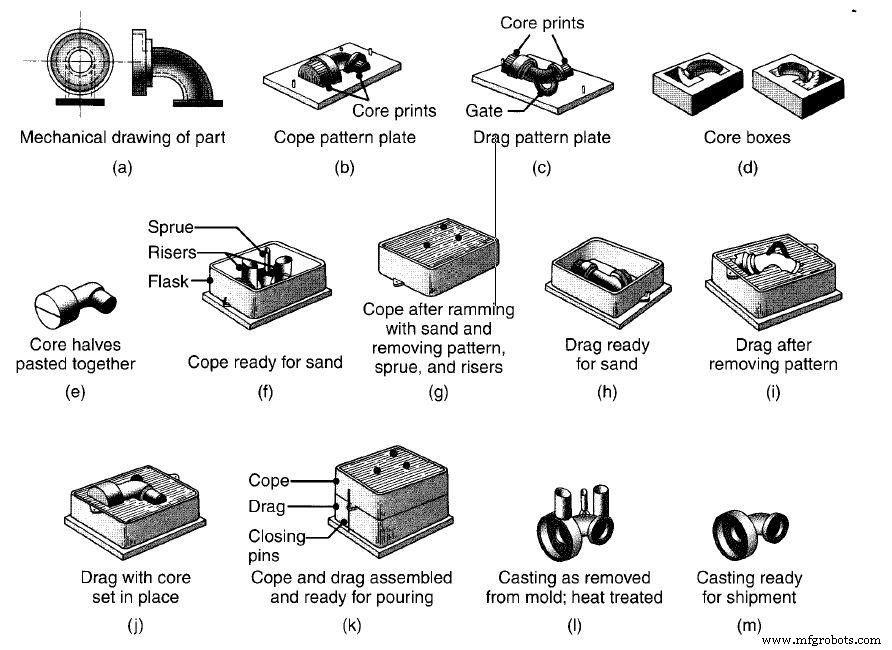
- Этап изготовления модели, на котором создается реплика объекта для литья из подходящего материала. Модель обычно изготавливается с перебором, чтобы компенсировать усадку металла при охлаждении
- На этапе изготовления формы песковая форма формируется уплотнением песка в форму вокруг модели. Песковая форма делится на две половины, верхняя половина называется «Верх», а нижняя часть — «Низ». Когда модель удаляется из полости, она оставляет остатки для заливки расплавленного металла. Форма будет иметь другие элементы, такие как впуск, стоки, затвор, заливная чашка, ризер и т.д., которые обсуждаются подробнее позже.
- Этап зажима включает надежное зажимание двух половин формы Верх и Низ вместе, готовых к заливке металла.
- Заливка расплавленного металла поддерживается при заданной температуре. Расплавленный металл заливается быстро, чтобы избежать раннего затвердевания и
- Залитый расплавленный металл начинает охлаждаться и затвердевать, как только он оказывается внутри полости. Большинство возможных дефектов литья в песок вводятся на этой стадии затвердевания
- После истечения периода охлаждения форму можно выбить/разбить и извлечь отливку
- Обрезка включает очистку и удаление участков, соединенных с основной деталью, таких как сток, впуск и т.д.
Преимущества и недостатки литья в песок
Чтобы понять любой производственный процесс, сначала необходимо тщательно рассмотреть не только его преимущества, но, что важнее, его потенциальные ограничения и трудности процесса.
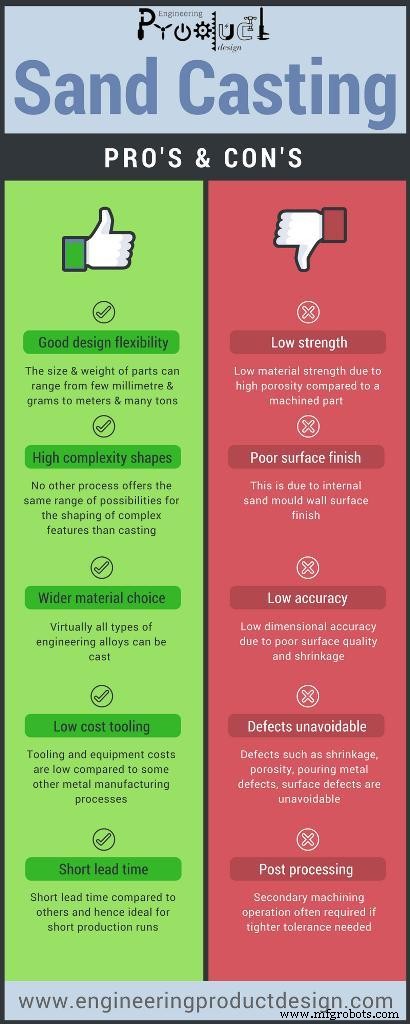
Преимущества
- Гибкость дизайна – Размер и вес деталей могут варьироваться от нескольких миллиметров и граммов до метров и многих тонн. Размер и вес отливки ограничены только ограничениями, накладываемыми обработкой и подачей расплавленного металла. Следовательно, можно производить крупные детали.
- Высокая сложность форм – Никакой другой процесс не предлагает такой диапазон возможностей для формирования сложных особенностей, как литье, дающее детали, близкие к конечной форме.
- Широкий выбор материалов – Практически все типы инженерных сплавов могут быть отлиты, пока их можно расплавить.
- Низкая стоимость оснастки – Стоимость оснастки и оборудования низка по сравнению с другими металлическими производственными процессами. Следовательно, это один из самых дешевых методов получения деталей, близких к конечной форме.
- Короткие сроки готовности – Короткие сроки по сравнению с другими и поэтому идеально для коротких производственных серий.
- Меньше отходов – Металлолом может быть переработан
Недостатки
- Низкая прочность материала – Низкая прочность материала из-за высокой пористости по сравнению с механически обработанной деталью.
- Низкая размерная точность – Усадка и поверхностная чистота размерной точности очень плохи.
- Плохие поверхностные покрытия – Из-за текстуры внутренней поверхности песковой формы.
- Неизбежные дефекты – Как и любой другой металлургический процесс, дефекты или вариации качества, такие как усадка, пористость, дефекты заливки металла, поверхностные дефекты неизбежны. Пористость высока в песколивках по сравнению с другими процессами литья, такими как литье под давлением и литье в оболочки.
- Постобработка – Вторичная механическая обработка часто требуется, если нужны более строгие допуски для соединения с другими сопряженными деталями. Стоимость обработки высока по сравнению с стоимостью оснастки и материала
- Высокий риск – Опасности для людей и экологические проблемы
- Производственные проблемы – Удаление модели тонких и малых деталей является сложным
Рекомендуемая литература
- Kalpakjian, S., & Schmid, S. R. (2009). Manufacturing Engineering & Technology (Sixth edition ed.). London: Pearson.
Производственный процесс
- Понимание литья в нерасходные формы: типы, преимущества и применения
- Литье в песок против центробежного литья: выбор правильного метода производства металлических деталей
- Литье в песок против литья под давлением (die casting): понимание ключевых различий
- Литье в песок против ковки: выбор правильного метода металлообработки
- Литье в песок: проверенный, экономичный метод металлообработки
- Чугунная литье: Состав, цвет при разрушении и предотвращение трещин
- Премиальные решения литья в песок для промышленных применений
- Формовочный песок: Состав, применение и преимущества в литье в песок
- Инвестиционная литейка: как производятся металлические изделия
- Литейные машины под давлением: принцип работы, виды и преимущества