



Процесс CLU для производства нержавеющей стали: эффективное удаление углерода и легирование
Особенности производства нержавеющей стали и роль процесса CLU
Производство нержавеющей стали включает базовые операции: удаление углерода (C), деоксидацию, десульфурацию, которые комбинируют с легированием твердыми материалами и контролем азота (N₂). Эти задачи решаются по-разному в разных процессах.
Процесс CLU (Creusot-Loire Uddeholm) аналогичен процессу AOD (аргон-кислородная декарборизация). Использует жидкую сталь из Электродуговой печи (ЭДП) или других первичных печей. Главный стимул разработки — замена дорогого и дефицитного аргона (Ar) на перегретый пар как разбавляющий газ. Пар применяли в производстве нержавейки с начала 1970-х на заводе Uddeholms Degerfors (Швеция). В Франции параллельно развивался процесс в группе Creusot-Loire. Название — Creusot Loire Uddeholm (CLU).
Конвертер и история внедрения
Изначально CLU использовал доннодувной конвертер (в отличие от боководувного AOD). Сейчас существуют и боководувные варианты CLU.
Первый коммерческий завод CLU построен Uddeholm в 1973 г. В 1973–2003 гг. на заводе Degerfors в 80-тонном конвертере производили нержавейку, используя перегретый пар, Ar, N₂, O₂ и сжатый воздух. Конвертер работал 30 лет как CLU до консервации в 2003 г. Поперечное сечение доннодувного конвертера CLU — на рис. 1.
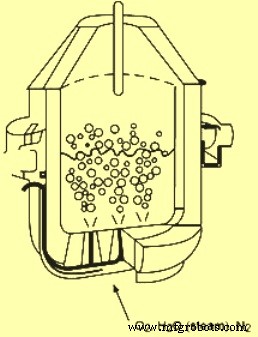
Рис. 1. Поперечное сечение конвертера CLU
Технология получила умеренное распространение: всего 7 заводов использовали перегретый пар промышленно. Samancor (ЮАР) применяет для производства среднеуглеродистого феррохрома. Acerinox Columbus Stainless (Мидделбург, ЮАР) выбрала CLU для двух 110-тонных конвертеров. В 1995–2002 гг. использовали пар, но в 2002 г. сняли паровое дутье: рынок обеспечил достаточно Ar, износилось котельное оборудование. В 2008 г. паровое дутье восстановили — теперь два конвертера работают на паре одновременно. Мотивация: снизить пиковые потребности в Ar и общий расход Ar под местное предложение.
Принцип процесса CLU
Как и AOD, CLU использует технику разбавления. Декарборизация должна проходить при пониженном парциальном давлении CO, так как равновесие Cr–C в ване сильно зависит от pCO в пузырьках газа при декарборизации. Рис. 2 показывает равновесие Cr–C при двух температурах и давлениях.
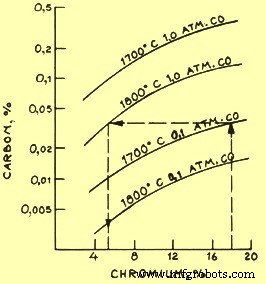
Рис. 2. Равновесие углерод–хром при двух температурах и давлениях
Инертный газ снижает pCO в ване, позволяя удерживать более высокое содержание Cr при более низком C. Изначальный стимул — дешевый инертный газ для снижения pCO и уменьшения потребности в дорогом Ar.
Период декарборизации: дуют смесь O₂ + пар. Фундамент использования пара — реакция диссоциации:
H₂O (g) + 241,9 кДж/моль = H₂ (g) + ½ O₂ (g)
Пар диссоциирует в стали: H₂ работает как промывочный газ (как Ar в AOD), O₂ — как окислитель/рафинирующее средство. Диссоциация эндотермична — забирает тепло из ваны, помогая температурному контролю.
Creusot-Loire рассматривали донные наплавленные штуцеры с топливной защитой, позволяющие дуть чистый O₂ и применять современные методы рафинирования углеродистой стали — высокая скорость при высоких начальном C и Si.
1 кг перегретого пара заменяет: 1,25 н.м³ Ar (или N₂) по газу, 0,625 н.м³ O₂ по окислителю, 10 кг шпата по охлаждающей способности. Пар בעיקר заменяет тактические охлаждающие добавки при работе конвертера у предела мощности. Также для охлаждения при отсутствии/логистических проблемах с обычными охлаждающими добавками.
H₂ из пара растворяется в стали как N₂, но удаляется очень быстро — до уровней ниже критических для нержавейки. Даже если H₂ проблематичен для многих сталей, для нержавеющей — нет. При отливании типичных марок (304) H₂ = 5–6 ppm независимо от CLU или AOD. Литье обычных нержавеек допустимо до >10 ppm.
Преимущества и особенности процесса
Главное преимущество: более низкая рабочая температура в конвертере (на 50–100 °C ниже AOD). Дополнительные потери Cr компенсируют доп. добавкой ферросилиция (Fe-Si) для шлакового восстановления.
Другие ключевые преимущества:
- Возможность температурного контроля во время декарборизации без охлаждающих добавок — через соотношение O₂/пар.
- Низкая стоимость разбавляющего газа — существенное снижение себестоимости нержавейки.
- Применение дешевого феррохрома (Fe-Cr) с высоким Si и C.
- Низкая температура и донное дутье → выше ресурс облицовки, ниже затраты на огнеупоры.
Десульфурирующие условия сопоставимы с AOD. С точки зрения десульфурации, высокий Si в ЭДП — преимущество, но требует доп. известка для поддержания щелочности шлака.
Для удаления растворенного H₂ в конце рафинирования вдувают ~1,5 н.м³ Ar на тонну стали.
Окисление Cr выше, чем в AOD, при продолжении декарборизации ниже 0,18% C. Несмотря на повышенное потребление Si, есть экономия за счет меньшего расхода дорогого Ar. Использование пара на всем периоде может дать нежелательный H₂ без должного контроля. Необходимы устоявшиеся практики и механизмы контроля доз пар, Ar, N₂.
Типичные параметры процесса
Таблица 1 — типичные параметры для марок 304 и 409.
| Таблица 1. Типичные параметры и условия для марок 304 и 409 | |||
|---|---|---|---|
| Параметр | Ед. изм. | Марка 304 | Марка 409 |
| Целевой углерод | % | 0,03 | 0,01 |
| Целевой азот | ppm | 350 | 100 |
| Углерод в загрузке | % | 1,65 | 0,96 |
| Кремний в загрузке | % | 0,20 | 0,13 |
| Кислород | н.м³/т | 27,7 | 22,4 |
| Азот | н.м³/т | 13,5 | 1,7 |
| Пар | н.м³/т | 10,4 | 6,0 |
| Водород | ppm | 5,9 | 3,8 |
| Аргон | н.м³/т | 7,0 | 17,1 |
| Кремний (восстановление) | кг/т | 15,5 | 15,9 |
Производственный процесс
- Нержавеющая сталь: свойства, производство и будущие применения
- Выбор правильной нержавеющей стали для высокотемпературных применений
- Процесс FINEX: передовой способ получения чугуна из мелкой руды и некоксующегося угля
- Выбор идеального участка для зеленопольного сталелитейного завода: полное руководство
- Передовое производство нержавеющей стали: от ЭЛТ к современным кислородным технологиям
- Точное литье нержавеющей стали в оболочке: передовое производство сложных деталей
- Пассивация нержавеющей стали: повышение коррозионной стойкости деталей и корпусов
- Топ применений нержавеющей стали по ключевым отраслям
- Премиальные точные металлы для мекеров и ремесленников
- Освоение литья нержавеющей стали в оболочках: точность, долговечность и промышленные применения