



Огнеупорная облицовка ванн непрерывной литья: материалы, технологии и качество стали
Роль ванны в непрерывной литейке и требования к облицовке
В непрерывной литейке (НЛ) сталей ванна — буферное огнеупорное сосуд между ковшом и кристаллизатором. Функции: резервуар и распределительный сосуд. За десятилетия роль ванны кардинально изменилась: из простого резервуара она превратилась в сосуд для вторичной рафинировки стали — возникла «ванновая металлургия». Современная ванна обеспечивает: подачу стали в кристаллизатор с контролируемой скоростью, термическую и химическую гомогенизацию, улучшение качественных параметров — гидродинамику, теплоизоляцию, flotaцию и удаление включений, контроль водорода.
Основные огнеупоры ванны
- Материалы облицовки (постоянная и рабочая),
- Перегородки и переливы (дамбы и вейры),
- Ударная плита (impact pad),
- Система управления потоком (моноблок-стопор или засловой клапан),
- Защита литейного потока ванна-кристаллизатор (шруд или погружной входной штуцер — SEN),
- Ванновый штуцер, посадочный блок.
Перегородки и вейры — из магнезитовых (MgO) плит или корундовых (Al₂O₃) кирпичей. SEN должны устойчивы к коррозии и отслаиванию, важна проблема закупорки. Широко применяются изостатично прессованные SEN на базе Al₂O₃-C-плавленой SiO₂.
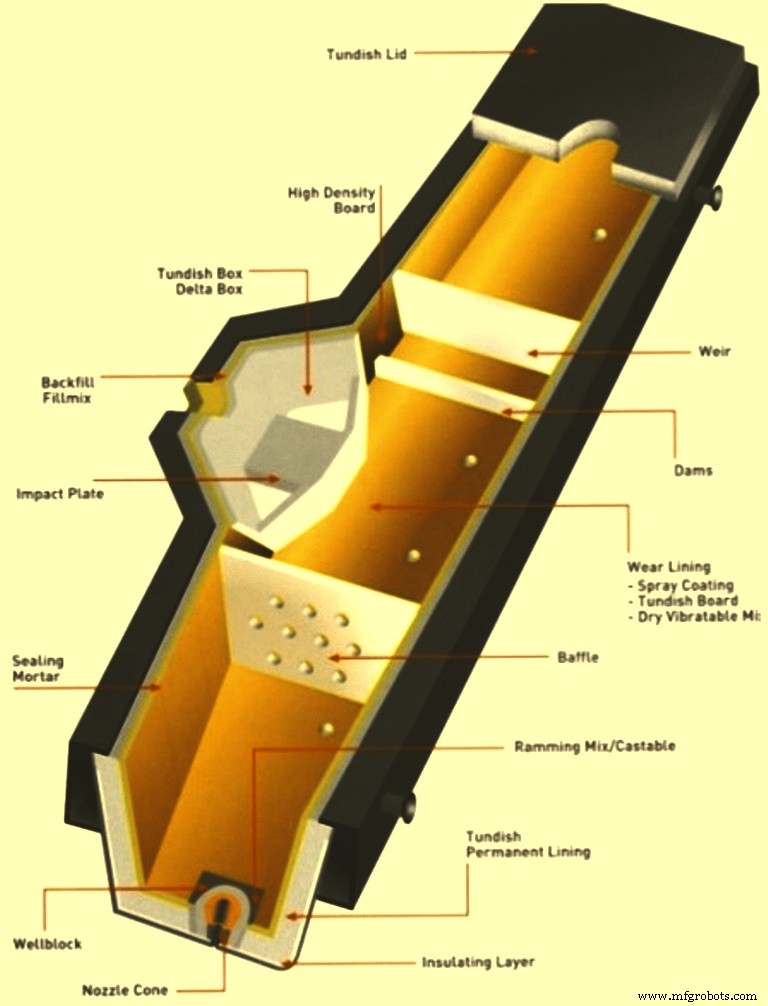
Рис. 1. Типичная ванна с огнеупорами
Конструкция облицовки и качество огнеупоров определяют эксплуатационные параметры НЛ: перегрев, скорость литья, явление «холодного пуска» стопора, закупорка штуцера, срок службы ванны. При экстремальных температурах облицовка должна: выдерживать термические шоки, предотвращать теплопотери, окисление, устойчива к эрозии и коррозии, не загрязнять сталь примесями. Выбор огнеупоров критичен из-за: длинных серий литья, быстрой смены ванн, высокого ресурса кампании, чистоты стали, высокой удельной стоимости огнеупоров в НЛ.
Рабочая облицовка контактирует со сталью ближе к стадии кристаллизации — прямое влияние на качество. Эрозия инициируется на границе сталь-воздух при колебаниях уровня. Основные эрозионные агенты — металлические оксиды в стали. Шлак и порошковое покрытие тоже эродируют облицовку. Начало эрозии — «волосистые трещины» на границе сталь-воздух от термического отслаивания. Через трещины проникают сталь и шлак → эрозия. Сложные взаимодействия на границе огнеупор-сталь могут ухудшать качество стали образованием включений. Меньшая эрозия рабочего слоя → меньше неметаллических включений в стали.
Срок службы облицовки зависит от качества и типа ваннового шлака. Химическое взаимодействие рабочего слоя со шлаком критично при длинных сериях. Рабочий слой испытывает термокимические нагрузки. Химия и вязкость шлака определяют износ. На практике состав шлака сильно варьирует даже в одной серии — ни один состав огнеупора не идеален для всех шлаков.
Желаемые свойства ванновой облицовки: устойчивость к жидкой стали (высокая температура солидуса), устойчивость к шлаку, низкая теплопроводность (хорошая теплоизоляция), стабильность (нет эрозии при литье), высокая термоустойчивость, химическая инертность, утилизация после использования, разумная цена. Дополнительно: низкий кислородный потенциал, механическая прочность, низкий подбор водорода, легкое дескалкирование (удаление обрубка).
Основные технологии облицовки ванн
Существует несколько практик: (1) кирпичная, (2) пусковая (ганная), (3) плитная, (4) распыляемая, (5) сухая. У каждой — плюсы и минусы по эксплуатации и качеству стали.
Кирпичная облицовка
Появилась с НЛ в 1960-х. Перенос практики ковшовых огнеупоров. Обычно высокоалюминистые кирпичи. После разогрева в прямом контакте со сталью.
Плюсы: низкий риск подбора H₂, низкие запасы, нет инвестиций в спецоборудование, низкий риск смыва облицовки.
Минусы: интенсивное отвердевание, долгое приготовление ванны, высокие трудозатраты, плохая изоляция, высокая теплопроводность → большие потери тепла, нет холодного пуска, риск пробоя по слабым швам, сложное снятие изношенной облицовки, нужно много ванн.
Пусковая (ганная) облицовка
Внедрила японская сталелитейная промышленность для решения проблем кирпичной. Сухой порошок после флюидизации наносится пусковым станком — монолитная облицовка. Изначально алюмосиликатные, позже базовые (магнезитовые) для металлургических задач. Конвенциональные пусковые материалы спроектированы на низкую прочность при 1000–1250 °C.
Это создает слабую зону между постоянным слоем и закаленным слоем → легкое дескалкирование. Минус: усадка при высоких температурах ухудшает свойства. Высокая усадка → напряжения и трещины. Низкая — барьер для дескалкирования.
Монолитная, без швов, улучшенное дескалкирование, но мало выигрыша во времени разогрева и теплопотерах из-за высокой плотности. Склонна к трещинам и отслаиванию при быстром разогреве → нет холодного пуска.
Плюсы: низкий H₂, низкие запасы, нет швов, менее трудоемко, быстрее монтаж, легче дескалкирование.
Минусы: интенсивное отвердевание, высокие потери от отскоков, плохая изоляция, нет холодного пуска, высокий риск смыва, низкая термическая стабильность, пыль, энергозатратность, высокие затраты, сложность переменной толщины, инвестиции в пусковое оборудование.
Плитная облицовка
Сразу после внедрения НЛ поняли: нужна одноразовая облицовка для снижения затрат и улучшения изоляции. Кирпичи и пусковые материалы ненадежны, не дают изоляции. Введение низкоконцентрированных, одноразовых, формованных и отвердевших плит в середине 1970-х дало хорошую изоляцию и низкий расход огнеупоров. Минус: больше труда и времени на приготовление.
Популярны SiO₂-плиты там, где дешевая рабочая сила и нет технологий нанесения. Дешевы, не нужны инвестиции в оборудование, легкое дескалкирование. SiO₂-плиты — только холодный пуск. В 1980-х ввели MgO-плиты для горячего пуска (низкий H₂ для высоколегированных качественных сталей). SiO₂ — для конструкционных сталей, MgO — для спецсталей и сталей с высоким Ca. Причина: SiO₂ атакуется CaO, Al₂O₃, FeO из стали.
Плюсы: меньше запасов ванн, низкий H₂ (при горячем пуске), единая форма, не нужно отвердевание, хорошая изоляция, холодный пуск → экономия энергии, легкое дескалкирование, низкие энергозатраты, нет инвестиций в оборудование, низкий риск смыва, лучшие условия труда.
Минусы: швы, песок-подложка, риск H₂ при холодном пуске, трудоемкость, высокие запасы, риск повреждений при транспортировке, высокая стоимость MgO-плит.
Распыляемая облицовка
Разработана в 1982 г., широко используется со второй половины 1980-х. Сейчас >50% ванн в мире. Успешно объединяет плюсы плитной и пусковой, устраняя минусы: швы, песок-подложка, отскоки, пыль, плохая изоляция. Качество зависит от мастерства распылителя и сушильного оборудования.
Густая суслоция огнеупорных материалов тщательно перемешивают, транспортируют и оседают на ванну после распыления сжатым воздухом. Материалы: в основном MgO и SiO₂. MgO 70–90%, остальное SiO₂. Для длинных серий — больше MgO и толще слой. Можно роботизированное нанесение.
Однородное перемешивание до нанесения позволяет вводить спецдобавки для термической стабильности и гибкости. Для химической связи нужна разогрева до ~1000 °C.
Преимущества над пусковыми: ниже плотность, лучше контроль толщины. В массу добавляют волокна и химия. Облицовку разогревают (горячий пуск) или остужают до комнатной температуры (холодный пуск). Целостность при отвердевании — важно наносить на постоянный слой при температуре <100 °C. Мокрый процесс (до 30% воды), шланги, проливы → проблемы охраны труда.
Плюсы: низкий риск H₂, нет швов, ниже запасы, менее трудоемко, легкое дескалкирование, хорошая изоляция, возможен холодный пуск, контролируемая толщина.
Минусы: инвестиции в оборудование, интенсивное отвердевание, средний риск смыва.
Сухая облицовка
Разработана параллельно с распыляемой. Высокая цена фенольно-формальдегидной смолы и проблемы охраны труда ограничили применение единичными заводами. Недавно безсмольные связующие (жидкое стекло, глюкоза) устранили проблемы безопасности, вторая генерация продуктов — значительное сокращение времени приготовления.
Процесс: сухой порошок без воды. Обычно смолистое связующее. Добавленную смолу активируют небольшим нагревом. Облицовку формируют формовочным приспособлением, насыпая порошок в зазор между постоянным слоем и формовочкой. Нужна спецсушка ~300 °C, 24 ч для полимеризации смолы (прочность). Для активации связи — горячий воздух ~400 °C.
Вибрация порошка зависит от продукта. Сухая облицовка — ниже изоляция (выше плотность). Нужен кран ваннового участка для монтажа. Нет воды → нет прямого сцепления с постоянным слоем → хорошее дескалкирование, выше ресурс облицовки.
Преимущество: медленный подбор H₂ в сталь (нет воды при нанесении). 0,7–0,9 ppm против 1,8–2,4 ppm у распыляемой. Гладкая поверхность и воспроизводимая геометрия → лучше качество стали, выше эрозионная устойчивость → потенциал длинных серий. Свободнотекущий порошок → простое обслуживаемое оборудование. Другие плюсы: монолитность, ниже запасы, менее трудоемко, меньше время приготовления, ниже риск смыва, легкое дескалкирование (нет адгезии), экологичность, длинные серии, быстрый монтаж.
Минусы: высокие инвестиции, ниже изоляция, зависимость от кранa.
Производственный процесс
- Продвинутая автоматизация и моделирование в непрерывной отливке стали
- Оптимизация огнеупорной выкладки конвертера основного кислородного дутья для максимальной доступности
- Оптимизация непрерывного литья воздушно-распыльным охлаждением: эффективность и качество
- Премиальные порошки для форм непрерывной литья: для высококачественного производства стали
- Тундш: ключ к качеству в непрерывной разливке стали
- Основы непрерывной литья стали: процесс и преимущества
- Повышение качества стали бесконтактным электромагнитным перемешиванием при непрерывной литейке
- Кристаллизаторы: ключевой компонент непрерывной литья стали
- Огнеупорная выстойка доменной печи: защита оболочки для непрерывной работы
- Полное руководство по точному литью: технологии и применение