



Песочная литья: основы производства металлических форм
Как создавать сложные отливки с помощью песочных форм
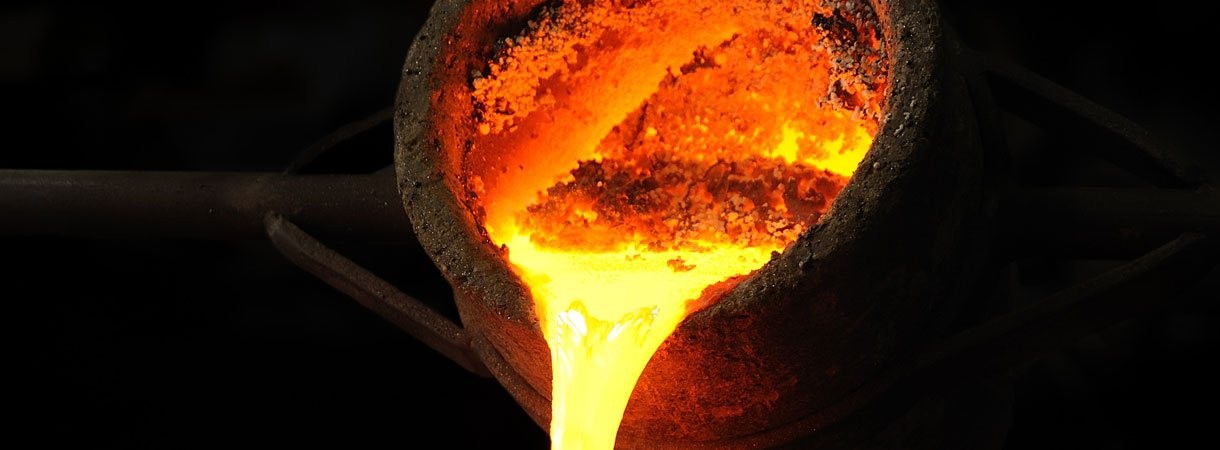
Песочная литьё — это процесс, использующий разовые песочные формы для производства металлических отливок. С одной стороны, литьё кажется обманчиво простым: каждый, кто строил замки на пляже, знает, что песок позволяет создавать детальные формы. Однако в литейном цехе, имея дело с жаром расплавленного металла, для успеха необходимо учесть множество факторов. Литьё применяется для изготовления металлических деталей любых размеров — от нескольких грамм до нескольких тонн. Песочные формы позволяют создавать отливки с тонкой наружной детализацией, внутренними сердечниками и сложными геометрическими формами. Практически любой металлический сплав можно отлить в песок. Полости формируются во влажном песке, наполняются расплавленным металлом и оставляются на охлаждение.
Что такое литейный песок?
Литейный песок обладает тремя важными преимуществами перед другими формовочными материалами:
- он недорог;
- его легко перерабатывать;
- он выдерживает экстремально высокие температуры.
Песочная литьё — один из немногих процессов, пригодных для металлов с высокой температурой плавления, таких как стали, никель и титан. Благодаря гибкости, теплостойкости и относительно низкой стоимости, песочная литьё является наиболее широко используемым методом литья.
Отливки получают заливкой жидкого металла в формовочную полость. Для успешного литья полость должна сохранять форму до полного остывания и затвердевания металла. Чистый песок легко рассыпается, но литейный песок содержит связующие компоненты, повышающие его теплостойкость и способность удерживать форму.
Зелёный песок (смесь песка, дробленого угля, бентонитовой глины и воды) традиционно использовался в песочной литье, однако современные химически связанные формовочные системы становятся всё популярнее. Наиболее распространённым литейным песком является кварцевый (SiO2).
Свойства литейного песка
Прочность
Способность песочной формы сохранять свою геометрическую форму под механическими нагрузками.
Газопроницаемость
Способность песочной формы пропускать газы и пар во время литья.
Влажность
Влажность влияет на прочность и газопроницаемость формы: недостаток влаги приводит к разрушению формы, избыток — к застреванию паровых пузырей в отливке.
Текучесть
Способность песка заполнять мелкие полости модели. Высокая текучесть обеспечивает более точную форму, что важно для детализированных отливок.
Размер зёрен
Размер отдельных частиц песка.
Форма зёрен
Оценивает форму отдельных зёрен по их округлости. В литейном деле обычно выделяют три категории:
- Округлые зёрна обеспечивают плохую связующую прочность, но хорошую текучесть и качество поверхности.
- Угловатые зёрна имеют большую связующую прочность за счёт зацепления, но худшую текучесть и газопроницаемость.
- Суб-угловатые зёрна — промежуточный вариант. Они обладают большей прочностью и меньшей проницаемостью, чем округлые, но меньшей прочностью и лучшей проницаемостью, чем угловатые.
Коллапсибельность (способность к оседанию)
Способность песочной смеси оседать под воздействием силы. Высокая коллапсибельность позволяет металлу свободно усаживаться при затвердевании без риска горячих трещин.
Огнеупорность
Форма не должна плавиться, гореть или трескаться при заливке расплава. Огнеупорность измеряет способность литейного песка выдерживать экстремальное тепло.
Многократное использование
Способность литейного песка к повторному применению (после регенерации) для производства новых отливок.
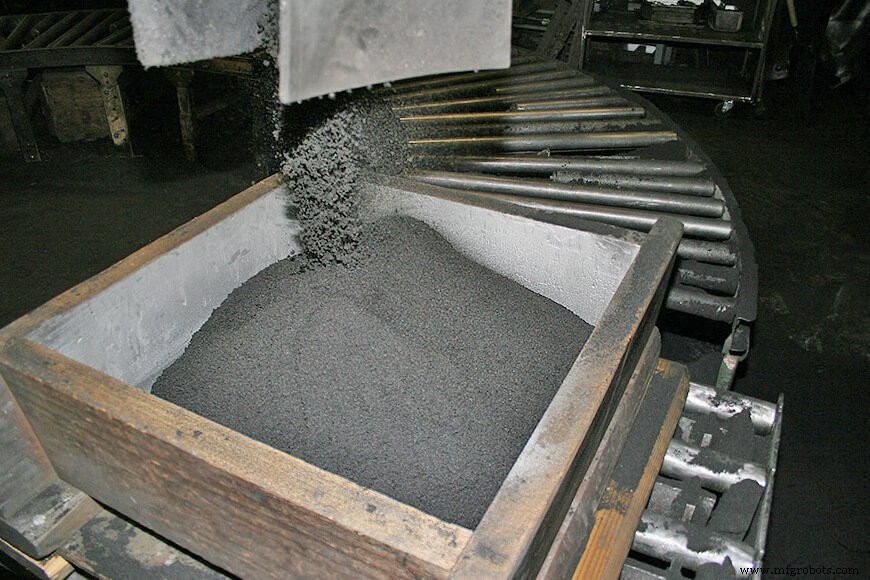
Многие свойства литейного песка зависят от размера зёрен и их распределения: мелкозернистый песок повышает прочность формы, крупнозернистый — газопроницаемость. Мелкозернистый песок даёт хорошее качество поверхности, но низкую газопроницаемость, крупнозернистый — наоборот.
Для повышения сцепления к основной смеси (песок, глина, вода) добавляют специальные добавки или связующие. Они могут быть органическими или неорганическими. Распространённые связующие: зерновые культуры, пич, каменный уголь, гильсонит, топливное масло, древесная мука, кварцевая мука, оксид железа, перлит, патока, декстрин и проприетарные материалы.
Найти идеальное сочетание непросто. Некоторые свойства противоречат друг другу: песок с высокой коллапсибельностью имеет меньшую прочность, и наоборот. Часто приходится искать компромисс, обеспечивающий нужные свойства для конкретной детали. Точный контроль свойств настолько важен, что песочные лаборатории стали обязательным элементом современных литейных цехов.
Элементы песочной литейной формы
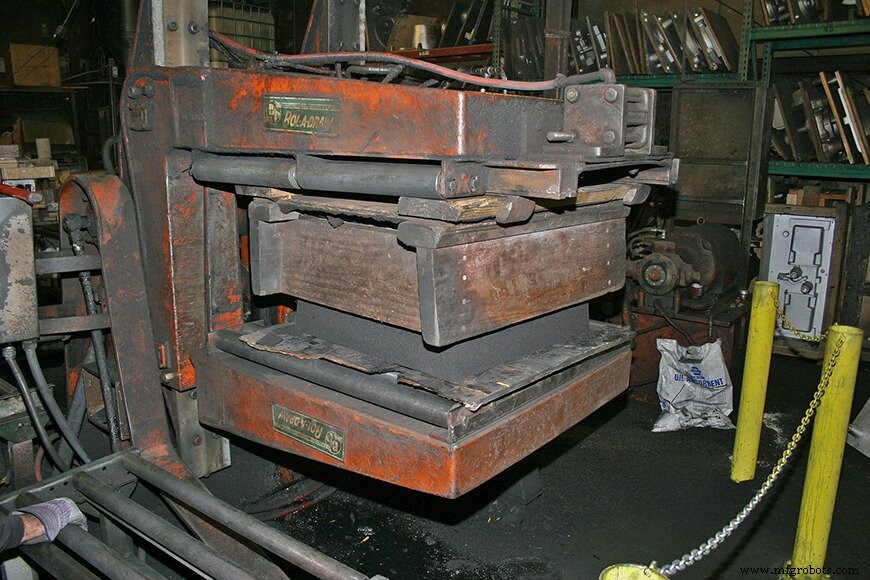
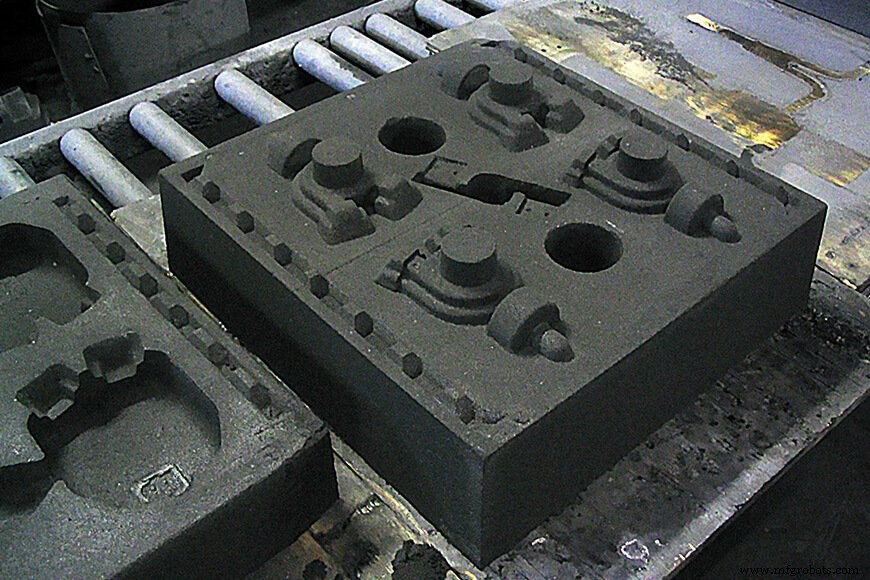
Форма отливки определяется формой, в которой она производится — качественная форма это залог качественной отливки. Формы состоят из множества частей, взаимодействующих для получения конечного изделия.
Формовочную полость создаёт модель — полноразмерная копия детали, оставляющая отпечаток в песке. Некоторые внутренние поверхности не входят в модель и формируются отдельными сердечниками.
Сердечник — песочный элемент, устанавливаемый в форму для создания внутренних полостей отливки (отверстий, каналов). Сердечники обычно делают из литейного песка, чтобы их можно было удалить встряхиванием. Сердечниковая печать — выступ на модели, сердечнике или форме для фиксации и центрирования сердечника.
Дополнительную поддержку сердечникам обеспечивают чаплеты — небольшие металлические детали, устанавливаемые между сердечником и стенкой полости. Чтобы сохранить поддержку, чаплеты должны быть из металла с температурой плавления не ниже температуры отливаемого металла. После затвердевания чаплеты остаются внутри отливки.
Песочные сердечники изготавливают аналогично песочным формам: если формы формируются моделью, то сердечники — с помощью сердечниковой коробки; она похожа на штамп и может быть деревянной, пластиковой или металлической. Коробки могут содержать несколько полостей для одновременного изготовления одинаковых сердечников.
Ризер (ризер) — дополнительная полость в форме для сбора лишнего металла. Он предотвращает усадочные пустоты в основной отливке, дозаправляя расплав в полость по мере её усаживания.
Вся песочная форма помещается в короб — фляжку. В двухчастной форме (типичной для песочной литьи) верхняя половина (с верхней частью модели, фляжки и сердечниками) называется верх фляжки (cope), нижняя — низ фляжки (drag). Разделяющая линия — линия или поверхность, разделяющая верх и низ фляжки.
Процесс песочной литьи
Песочная литьё включает четыре основных этапа: сборку песочной формы, заливку жидкого металла, охлаждение и извлечение отливки с разрушением формы. На практике процесс сложнее.
Первый этап сборки — частичное заполнение низа фляжки песком. У разделяющей линии устанавливают модель, сердечниковую печать, сердечники и заливочную систему. Затем верх фляжки соединяют с низом. Дополнительный песок насыпают на верх до покрытия модели, сердечников и заливочной системы, после чего уплотняют вибрацией или механическим способом. Излишки песка снимают строгом.
Теперь форму разбирают: верх фляжки снимают с низа, чтобы извлечь модель.
Извлечение модели требует осторожности, чтобы не повредить свежую полость. Это облегчает угол отформовки — вертикальный конус перпендикулярно разделяющей линии. Обычно он составляет минимум 1°. Чем шероховатее поверхность модели, тем больше нужен угол.
Перед заливкой форму готовят: полость смазывают формовочными покрытиями для облегчения извлечения, устанавливают сердечники, добавляют материалы (например, формовочную веревку) для предотвращения вытеков, сшивают половины фляжки и надежно зажимают; стержни и направляющие обеспечивают точное совмещение.
Половины фляжки должны удерживаться надежно, чтобы расплав не просачивался через разделяющую линию. Перед заливкой бесфляжковых форм часто устанавливают деревянные или металлические заливные жакеты и нагружают верх гирями, чтобы верх фляжки не поднимался.
Расплавленный металл попадает в полость через заливночную систему: металл вливают в заливную чашу, далее по шпру (sprue) (вертикальная часть), затем по желобкам (runners) (горизонтальные ветви). Накопленные газы и смещённый воздух уходят через отдушины. Точки входа металла из желобков в полость называются заливом (gates).
После остывания отливку выбивают из песка. Процесс удаления песка называется встряхиванием (shakeout). Отливку извлекают вручную или автоматизированными установками. Часто используют вибрационные столы и барабанные барабаны.
Существуют вариации базового процесса в зависимости от модели, типа фляжки и степени механизации:
- Столешная формовка — для мелких заказов. Вся операция выполняется на рабочем столе удобной высоты.
- Напольная формовка — для средних и крупных деталей. Форма устанавливается на полу перед заливкой.
- Машинная формовка — для массового производства. Экономит труд, обеспечивает высокую точность и однородность, позволяя соблюдать тесные допуски при высокой скорости. Основные операции машин: уплотнение песка, переворот формы, формирование залива, раскачивание и извлечение модели.
Регенерация литейного песка
После встряхивания отливки комья песка охлаждают и дробят. Все частицы и металлические гранулы удаляют, часто с помощью магнитного поля. Песок и компоненты просеивают на вибрационных, барабанных или вибрационных ситах. Очищенный песок возвращают в начало производственного цикла.
Литейные смеси готовят в смесителях (маллерах), где перемешивают песок, связующее и воду. Аэраторы разрыхляют песок, делая его более пластичным для формовки.
Готовый песок доставляют на формовочный участок ковшовыми погрузчиками или конвейерами, где формируют формы; формы могут оставаться на полу или уходить конвейерами на заливочную станцию. После заливки отливки удаляют от прилегающего песка на встряхивательной станции. Использованный песок возвращается в бункеры ленточными конвейерами.
Литейный песок обычно перерабатывают и повторно используют через многие производственные циклы. По отраслевым оценкам, ежегодно в производстве используется около 100 млн тонн песка. Из них только 4–7 млн тонн утилизируются, и даже этот песок часто перерабатывают другие отрасли.
Процессы и методы песочной формовки
Формы из зелёного песка
Типичная смесь зелёного песка содержит 89% песка, 4% воды и 7% глины. Зелёный песок популярен благодаря низкой стоимости и хорошим комплексным свойствам. «Зелёный» означает наличие влаги в смеси во время заливки.
Формы из зелёного песка обладают достаточной прочностью для большинства применений. Они также обеспечивают хорошую коллапсибельность, газопроницаемость и многократное использование. Основные трудности связаны с влажностью: её избыток вызывает дефекты, допуск зависит от отливаемого металла.
Процессы холодного затвердевания
Иногда используют не традиционные связующие. Обычные связующие требуют тепла для отверждения, альтернативные же связывают химически при комнатной температуре — отсюда термин «холодное затвердевание». Эти технически передовые процессы набирают популярность. Они дороже зелёного песка, но дают отливки с исключительной размерной точностью.
Оболочковое литьё (Shell Molding)
Оболочковое литьё — относительно недавнее изобретение для массового производства и гладкой поверхности; впервые применяли в Германии во Вторую мировую. Формовочный материал — сухой мелкозернистый кварцевый песок с минимальным содержанием глины и 3–8% термореактивной смолы (фенолформальдегид или силиконовая смазка). Когда смесь попадает на нагретую модельную пластину, образуется твёрдая оболочка толщиной около 6 мм. Для полного отверждения оболочку нагревают до 230–350 °C в течение нескольких минут.
Услуги по индивидуальному литью
Reliance Foundry сотрудничает с клиентами при проектировании модели и выбора метода формовки для каждой индивидуальной отливки. Запросите расчёт стоимости, чтобы узнать, как наша литейная служба может соответствовать требованиям вашего проекта.
Похожие статьи
- Подробное руководство по литью: серия «Жизнь отливки»
- American Foundry Society. «Песочные формовочные процессы».
Источники изображений
- Заполнение коробка формой: OKFoundry, CC BY 2.0, via Flickr
- Снятие верха фляжки: OKFoundry, CC BY 2.0, via Flickr
- Открытая песочная форма: OKFoundry, CC BY 2.0, via Flickr
- Закрытая форма: OKFoundry, CC BY 2.0, via Flickr
Производственный процесс
- Понимание литья в нерасходные формы: типы, преимущества и применения
- Острый песок: состав, применение и преимущества
- Песчаные экраны (sand screens): фильтрация в нефтедобыче и горном деле
- Зеленый песок против смольного песка в литье: какой процесс дает лучшее качество и стоимость?
- Литье в песок против ковки: выбор правильного метода металлообработки
- Литье в песок: проверенный, экономичный метод металлообработки
- Исследование оборудования для литья в песок: типы и применение
- Освоение терминологии песочного литья: всеобъемлющее руководство
- Чугунная литье: Состав, цвет при разрушении и предотвращение трещин
- Формовочный песок: Состав, применение и преимущества в литье в песок