



Точное холодное прокатство стали: улучшение толщины, финиша и свойств
Холодное прокатство сталей
Основная цель холодного прокатства сталей — уменьшить толщину горячепрокатных стальных полос (обычно в диапазоне 1,5–5 мм) до более тонких толщин (обычно в диапазоне 0,12–2,5 мм), которые обычно не могут быть достигнуты при горячем прокатстве на горячепрокатном стане. Помимо уменьшения толщины, холодное прокатство выполняется для улучшения поверхностной отделки стали, улучшения допусков по толщине, предоставления ряда «закаливания», улучшения физических характеристик и подготовки полосы к покрытию поверхности.
Холодное прокатство делает холоднопрокатные листы значительно улучшенным продуктом. Холоднопрокатные стальные продукты предлагают хороший контроль толщины, формы, ширины, поверхностной отделки и других специальных качественных характеристик, удовлетворяющих потребности высокотехнологичных конечных применений. Для удовлетворения различных требований конечных пользователей холоднопрокатные листы металлургически спроектированы для обеспечения специфических атрибутов, таких как высокая формоваемость, глубокая вытяживаемость, высокая прочность, высокая устойчивость к вмятине, хорошие магнитные свойства, сваропригодность, эмалируемость и красимость и т.д.
Процесс холодного прокатства
Холодное прокатство горячепрокатных стальных полос осуществляется ниже температуры рекристаллизации, обычно при комнатной температуре. В процессе холодного прокатства обычно нагрев горячепрокатной полосы перед прокатством не применяется. Однако трение на контактных поверхностях прокатной полосы преобразуется в тепло. Это тепло может повысить температуру прокатной полосы в быстром адиабатическом процессе до уровня 50–250 °C.
В процессе холодного прокатства уменьшение толщины происходит за счет пластической деформации посредством перемещения диспергаций. Сталь упрочняется из-за накопления этих диспергаций. Это увеличивает прочность и деформационное упрочнение до 20%. Эти диспергации снижают пластичность холоднопрокатной стали, делая ее непригодной для операций формовки. Для восстановления пластичности холоднопрокатные стали должны пройти процесс отжига для снятия напряжений, накопленных в микроструктуре в процессе холодного прокатства.
Толщина горячепрокатной полосы важна тем, что свойства конечного холоднопрокатного и отожженного продукта влияют процент холодной деформации. Это означает, что толщина каждой горячепрокатной катушки тщательно контролируется для обеспечения холоднопрокатного стана конкретной толщины для достижения правильного процента холодной деформации. Среди прочего, процент холодной деформации влияет на поведение формовки продукта после отжига.
С помощью холодного прокатства производятся стали глубокой вытяжки, сверхглубокой вытяжки и сверхглубокой вытяжки плюс для удовлетворения требований глубокой вытяжки для автомобильных применений в последующих отраслях.
Четыре этапа холодного прокатства обыкновенных углеродистых сталей
- Декапирование — на этом этапе удаляется шкала, образованная на поверхности горячепрокатной стальной полосы, поскольку ее неудаление имеет несколько вредных эффектов на дальнейшую обработку стали при холодном прокатстве.
- Холодное прокатство дескалированной полосы — выполняется для уменьшения толщины горячепрокатной стальной полосы.
- Отжиг — после холодного прокатства отжиг холоднопрокатной полосы проводится для снятия напряжений, накопленных в микроструктуре в процессе холодного прокатства.
- Закаточное прокатство или скин-пасс отожженной полосы — выполняется для придания желаемых механических свойств, формы и шероховатости поверхности, и финиша холоднопрокатным полосам.
Холодное прокатство дескалированной полосы
Холодное прокатство дескалированной горячепрокатной полосы осуществляется путем пропуска стальной полосы через прокатный стан, имеющий втулочный разматыватель на входе для размотки дескалированной горячепрокатной катушки и втулочный наматыватель на выходе для намотки холоднопрокатной полосы. Между ними находится один или несколько (обычно до 6 шт.) прокатных станов для выполнения холодной деформации. Каждый прокатный стан имеет вертикально расположенные валы, приводящиеся огромными двигателями для придания высоких компрессионных напряжений полосе. Станы могут быть двух-, четырех- или шестивальцевыми. Четырехвальцевые станы используются наиболее широко, так как они дают максимальное преимущество перед двумя другими типами.
Одностеновые или двухстеновые холодопрокатные станы обычно являются реверсивными. Реверсивный стан — это тот, где сталь входит в прокатный стан с одной стороны, проходит через него на другую сторону, а затем возвращается обратно через стан. При каждом проходе через стан направление движения валов меняется. В этой операции реверсивного стана дескалированная полоса пропускается туда-сюда между втулками по обе стороны от одно- или двухстенового стана. Полоса уменьшается в толщине на каждом проходе до достижения окончательной требуемой толщины.
Многостеновые станы (обычно три–шесть станов) обычно являются непрерывными тандемными станами. Горячепрокатная дескалированная полоса подается в тандемный холодопрокатный стан с входного втулочного разматывателя и последовательно уменьшается в толщине на заданный процент в каждом стане для достижения конечной желаемой толщины по мере выхода полосы из последнего стана. После последнего стана полоса наматывается на намотчике.
Для прокатки высоколегированных и нержавеющих сталей используется Z-стан или Сендзимир-стан, который работает с валами очень малого диаметра, обычно около 50 мм, поддержанными рядом валов (от 6 до 20 шт.) в пирамидальной стопке. Эта компоновка валов позволяет прилагать экстремально высокие силы через рабочий вал и при этом предотвращать его сильный изгиб. Забирающий вал на стане Сендзимира также оказывает натяжение на катушку по мере ее прохождения через стан. Сочетание высокого давления и натяжения делает стан способным прокатять материал тонко и плоско.
Типичная деформация горячепрокатной полосы на холодопрокатном стане может варьироваться от 50% до 90%. Деформация в каждом стане или проходе должна распределяться равномерно без значительного снижения ниже максимальной деформации для каждого прохода. Обычно наименьший процент деформации берется в последнем проходе для лучшего контроля плоскости, калибра и поверхностной отделки.
Холодное прокатство уменьшает толщину полосы компрессией в валах. На входной стороне приводы валов нуждаются в соответствующей энергии. Из-за высоких приложенных вальцовых сил полоса нагревается формовательным теплом до уровня до 250 °C. Для охлаждения валов и прокатной полосы они смазываются и охлаждаются маслом, водой или эмульсиями. Примерами прокатных масел являются жировое масло, минеральное масло или пальмовое масло; безводные прокатные масла должны иметь температуру вспышки выше 300 °C. Основные причины смазки — уменьшение вальцовых сил и моментов, уменьшение износа инструмента и улучшение поверхности полосы.
Современные холодные тандемные станы способны прокатовать дескалированные горячепрокатные полосы до минимальной толщины 0,12 мм со скоростью прокатки до 2500 м/мин. Непрерывные тандемные станы могут иметь мощность до 2,5 млн тонн в год.
Особенности современных непрерывных тандемных холодопрокатных станов
- Гидравлическая система завинчивания для поддержания постоянного давления валов и/или постоянного положения валов
- Компьютеризированная гидравлическая автоматическая система контроля калибра (HAGC). Система автоматически и последовательно поддерживает экстремально жесткие допуски на протяжении всей длины каждой катушки независимо от скорости
- Система непременно меняющегося профиля (CVC) и расширенная система смещения
- Система контроля опускания краев
- Линейные системы измерения и контроля полосы
- Система сухой полосы после последнего стана для минимизации количества остаточного масла на полосе
После холодного прокатства полоса сильно холодово деформирована и не очень полезна для большинства применений. Ей необходим отжиг для смягчения стали и придания ей большей формоваемости.
Типичная схема 5-стенового тандемного холодопрокатного стана показана на рис. 1.
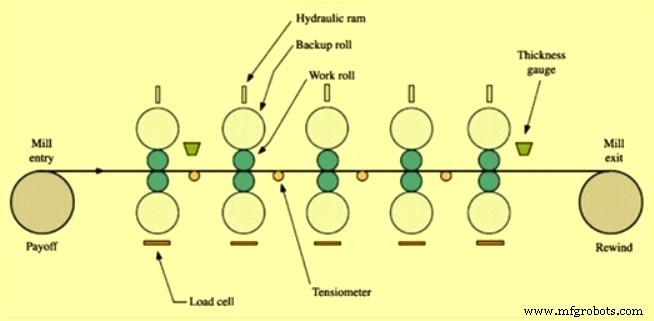
Рис. 1 Типичная схема 5-стенового тандемного холодопрокатного стана
Закаточное прокатство или скин-пасс отожженной полосы
Холоднопрокатные катушки после извлечения из отжиговой печи находятся в своем мертвом мягком состоянии и поэтому проходят закаточное прокатство или скин-пасс на скин-пасс стане. Это предполагает контролируемое легкое уменьшение холоднопрокатного стального листа и проводится по следующим причинам:
- Плоскость полосы — важное свойство для организаций, выполняющих дальнейшую обработку. Хорошие значения плоскости позволяют бесперебойную работу их установок и оборудования. Скин-пасс улучшает плоскость стального листа.
- Для минимизации растяжения стали
- Для минимизации деформирования
- Скин-пасс превращает неустойчивый интервал точки текучести, известный как полосы Людерса, в определенную точку текучести. Это служит улучшению текучести при операции глубокой вытяжки и предотвращению нежелательных линий напряжения.
- Для получения желаемой текстуры поверхности стали. Установка желаемой шероховатости поверхности полосы повышает выход процесса глубокой вытяжки, а также улучшает адгезию красок.
- Для получения желаемых механических свойств
- Для исправления несоответствий калибра в стали
Закаточное прокатство придает небольшое количество холодной деформации, обычно в диапазоне 0,25–1,0%. Закаточное прокатство приводит к гладкой поверхности, и феномен точки текучести (чрезмерное растяжение и сморщивание в последующих операциях) устраняется. Это делает сталь более пластичной для дальнейших операций формовки и растяжения. После закаточного проката холоднопрокатный лист смазывается антикоррозийным маслом.
Одиночный скин-пасс-стан — это независимая прокатная установка, которая обычно следует за этапом пакетного отжига и может быть реализована очень гибко. Этот стан может обрабатывать как твердую, так и сверхмягкую полосу. Он также обеспечивает идеальный финиш для холоднопрокатной стальной полосы.
Особый случай представляют так называемые DCR-станы или DCR-закаточные станы. DCR означает «Double Cold Reduction» (двойная холодная деформация). Эта двухстеновая установка сочетает уменьшение толщины в первом стане с скин-пассом во втором стане. Также возможно использовать оба стана для скин-пасса. В этом случае стальные свойства, такие как определенная точка текучести, устанавливаются в первом стане, а во втором стане желаемые поверхностные характеристики передаются полосе.
Скин-пасс-станы также могут быть установлены непосредственно в линию в выходном участке непрерывной линии отжига. Полоса может быть завершена в процессе линии, и это имеет несколько преимуществ, так как усилия и затраты на обработку катушек существенно снижаются.
Холоднопрокатная полоса может производиться в различных состояниях, таких как скин-роллед, четверть-твердая, половина-твердая и полная-твердая в зависимости от того, сколько холодовой деформации было выполнено. Эта холодовая деформация (твердость) часто называется закалкой, хотя это не имеет ничего общего с термической закалкой.
Листы четверть-твердости могут гнуться (перпендикулярно направлению прокатки) на себя без разрушения. Листы половина-твердости могут гнуться на 90°, в то время как полная-твердая может гнуться на 45°. Таким образом, эти материалы могут использоваться в применениях, связанных с большими изгибами и деформациями, без разрушения.
Производственный процесс
- Робот-будильник на колесах: умная мобильная система пробуждения на Raspberry Pi и Google Calendar
- Цепная долота: определение, применение и преимущества
- Durabor® 30MnB5 — закаляемая борная сталь с высокой твердостью и однородной структурой
- Durabor® 20MnB5 – Передовая закаляемая бористая сталь для высшей твердости и производительности
- Durabor® 22MnB5: Высокопрочная закаляемая бористая сталь
- Durabor® 28MnB5: Высокопрочная закаляемая бористая сталь с повышенной твердостью
- AuAg20Cu10 (Au70Ag20Cu10): Золото-серебряно-медный сплав для контактных приложений (0% холодной деформации)
- Золото (Au) 30% холодной деформации: повышенная прочность, пластичность и легируемость
- Золото (Au) 50% холодной деформации: повышенная прочность и универсальная легируемость
- Золото (Au) — 0% холодной деформации: чистый, неизмененный металл