



Производство стали в электродуговой печи: процесс, преимущества и влияние
Технология сталеплавки в электродуговой печи (ЭДП) имеет более ста лет истории. Хотя Де Лаваль запатентовал электрическую печь для плавки и очистки железа в 1892 году, а Эру продемонстрировал электродуговую плавку ферросплавов между 1888 и 1892 годами, первая промышленная ЭДП для сталеплавки начала работу только в 1900 году. Развитие было быстрым: десятикратный рост производства с 1910 по 1920 год, с более чем 500 000 тонн в 1920 году, хотя это все еще составляло очень маленький процент от мирового производства стали того времени. Изначально сталеплавка в ЭДП разрабатывалась для производства специальных марок стали с использованием твердых форм загрузки: лома и ферросплавов. Твердые материалы сначала плавились прямым дуговым плавлением, очищались добавкой соответствующих флюсов и выкладывались для дальнейшей переработки. Рис. 1 показывает типичный план и вид в сечении ЭДП.
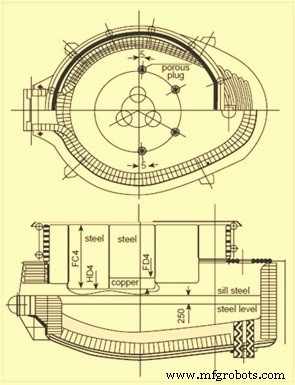
Рис. 1 Типичный план и вид в сечении ЭДП
Электродуговые печи варьируют по мощности от нескольких тонн до 400 тонн, а сталеплавная мастерская может иметь одну печь или до трех-четырех. Кратко: эти печи плавят сталь, приложив переменный ток к заряду стального лома посредством графитовых электродов. Требуется огромное количество электроэнергии. Процесс плавления включает использование больших количеств энергии за короткое время, и в некоторых случаях процесс вызывал нарушения в электросетях. Эти нарушения обычно характеризуются как «мерцание» (кратковременные нерегулярности напряжения долей 50–60 Гц цикла) и «гармоники» (нерегулярности, склонные к повторяющемуся паттерну 50–60 Гц). До примерно тридцати-трехдесяти пяти лет назад тап-ту-тап время более трех часов было обычным, а удельное потребление энергии часто далеко превышало 700 кВт·ч/т, почти в два раза выше термодинамического требования (350–370 кВт·ч/т).
Эксплуатационный цикл ЭДП
ЭДП работает как периодический процесс плавки, производя партии жидкой стали. Эксплуатационный цикл ЭДП называется тап-ту-тап цикл или плавка и состоит из компонентов: (1) зарядка печи, (2) фаза плавления, (3) фаза очистки, (4) операция дешлакирования, (5) выкладка жидкой стали, и (6) переподготовка печи (furnace turnaround).
Тап-ту-тап время обычно менее 60 минут в современных ЭДП. Некоторые операции с двойными оболочками (twin shell) достигают тап-ту-тап 35–40 минут.
Зарядка печи
Первый шаг производства плавки в ЭДП — выбор марки стали. Ломовый ковш на ломовой базе готовится для выполнения спецификации этой марки. Подготовка ломового ковша для зарядки — важная операция не только для обеспечения правильного химизма плавки, но и для обеспечения хороших условий плавления. Лом должен быть уложен в ковше по слоям согласно размеру и плотности для способствования быстрому формированию жидкого бассейна стали в дне печи при защите боковых стенок и крыши от излучения электрической дуги. Другие соображения: минимизация обвалов лома, которые могут сломать электроды, и обеспечение того, что крупные тяжелые куски лома не лежат прямо перед портами горелок, что приводит к обдуванию пламени на водоохлаждаемые панели.
Заряд может включать известь и углерод или их можно впрыскивать в печь в течение плавки. Во многих местах практика — добавить некоторую известь и углерод в ломовый ковш и дополнить впрыском этих материалов.
Новая плавка в ЭДП начинается с зарядки лома. Крыша и электроды поднимают и качают в сторону печи, чтобы зарядной кран мог переместить и установить полный ковш лома над печью. Дно ковша обычно раковинного дизайна. Ковш открывается отхождением двух сегментов на дне ковша, и лом падает в печь. Зарядной кран убирает ломовый ковш, и крыша и электроды качают обратно на место над печью.
Количество ковшей лома, необходимых для производства плавки, зависит בעיקר от плотности лома и объема печи. Современные печи спроектированы для работы с минимумом догрузок (back-charges). Это выгодно, так как время зарядки — мертвое время (печь без питания и следовательно не плавит). Минимизация мертвого времени помогает максимизировать производительность ЭДП. Кроме того, ~10–20 кВт·ч/т энергии теряется каждый раз при открытии крыши печи. Во многих печах целят 2–3 ковша лома на плавку путем блендинга лома для выполнения этого требования. Некоторые операции достигают зарядки одним ковшем. В случае DRI (прямо восстановленное железо) или HBI (горячебрикетированное железо), непрерывная зарядка с помощью бункера обычно делается. Непрерывная зарядка лома также может достигаться через «Consteel» или шахтную печь.
Фаза плавления
После зарядки ЭДП крыша, а затем электроды опускают для зажигания дуги на ломе. Это начинает фазу плавления плавки. Фаза плавления — сердце операции ЭДП.
ЭДП — высокоэффективное плавильное оборудование, современные дизайны основаны на максимизации его плавильной способности. Плавление осуществляется подачей энергии в печную камеру. Эта энергия может быть электрической или химической. Электрическая энергия подается через графитовые электроды и обычно имеет очень большой вклад в фазе плавления. Изначально выбирают промежуточный напряжение шага, пока электроды не вбуриваются в лом. Обычно легкий лом кладут поверх заряда для ускорения вбуривания. ~15% лома плавится в начальный период вбуривания, состоящий из нескольких минут. После этого электроды достаточно проникают в лом, и используют длинную дугу (высокое напряжение) шаг без страха радиационного повреждения крыши. Длинная дуга максимизирует передачу мощности лому и жидкий бассейн стали формируется в печном дне.
В начале этой фазы дуга нестабильна и неравномерна. Наблюдаются широкие колебания тока, сопровождающиеся быстрым движением электродов. По мере нагрева печной среды дуга стабилизируется. После формирования расплавленного бассейна дуга становится довольно стабильной, и средняя вводимая мощность увеличивается.
Химическая энергия подается через многие источники: кислородно-топливные горелки и кислородные копия. Кислородно-топливные горелки сжигают топливный газ с использованием кислорода (O₂) или обогащенного кислородом воздуха. Тепло передается лому лучовым излучением и конвекцией горячих продуктов горения. Тепло передается внутри лома проводимостью. Крупные куски лома требуют больше времени для плавления в ванну, чем мелкие. В некоторых случаях O₂ впрыскивают через расходное трубное копие для раскроя крупных кусков лома.
После формирования расплавленного бассейна в печи O₂ обычно lancируют прямо в расплавленную ванну. Этот O₂ реагирует с несколькими элементами в ванне: алюминий (Al), кремний (Si), марганец (Mn), фосфор (P), углерод (C), железо (Fe) и т.д. Эти реакции экзотермичны и поставляют дополнительную энергию, помогая плавлению лома. Металлические оксиды, образующиеся, переходят в шлак. Реакция O₂ с C в ванне производит угарный газ (CO), который либо сгорает в печи, если есть достаточно O₂, и/или выводится через систему прямой эвакуации, где сгорает и передается в систему газоочистки. O₂-ланцирование также проводят в конце плавления для снижения уровня C в ванне до желаемого уровня на момент выкладки.
После того как достаточно лома расплавилось для размещения второй зарядки, процесс зарядки повторяется. После плавления окончательной зарядки лома печные боковые стенки подвергаются интенсивному излучению от электрической дуги. В результате напряжение необходимо снизить. Альтернативно, создание пенистого шлака позволяет дуге быть зарытой и это защищает печную оболочку. Кроме того, большое количество энергии удерживается в шлаке и передается в ванну, что улучшает энергоэффективность ЭДП.
После полного плавления окончательной зарядки лома достигаются условия «плоской ванны» (flat bath). В этот момент обычно замеряют температуру ванны и берут пробу. Анализ химизма ванны позволяет оператору печи определить количество O₂, необходимого для надува в фазе очистки. В этот момент оператор также начинает готовить добавки ферросплавов на выкладке. Количества финализируются после периода очистки.
Фаза очистки (Refining)
В фазе очистки удаляют Al, Si, Mn, C, P и серу (S) из стали. Операция очистки проводится после фазы плавления после достижения условий плоской ванны.
Очистительные реакции зависят от доступности O₂. Элементы, подлежащие удалению при очистке, имеют более высокое сродство к O₂, чем сродство C к O₂. Таким образом, O₂ предпочтительно реагирует с этими элементами, образуя оксиды, которые всплывают и переходят в шлак. В современной ЭДП, работающей с горячей пяткой (hot heel) жидкой стали и шлака, удержанных от предыдущей плавки, O₂ надувают в ванну почти весь период плавки. В результате некоторые плавления и очистки происходят одновременно.
Более высокий уровень P и S в печном заряде, чем требуется в стали по спецификации, должны быть удалены. Обычно условия, благоприятные для удаления P, противоположны тем, что необходимы для удаления S. Следовательно, как только эти элементы переходят в шлаковую фазу, они могут ревертировать обратно в сталь.
Удержание P в шлаке зависит от температуры ванны, основности шлака и уровней FeO в шлаке. При более высокой температуре или низких уровнях FeO, P ревертирует из шлака обратно в ванну. Удаление P обычно проводят в плавке как можно раньше. Практика горячей пятки очень полезна для удаления P, потому что O₂ можно ланцировать в ванну, пока ее температура довольно низка. В начале плавки шлак также содержит высокий уровень FeO, перенесенный от предыдущей плавки, что способствует удалению P. Высокая основность шлака (соотношение CaO/SiO₂) также полезна для удаления P, но нужно осторожно не насыщать шлак известью. Это может привести к повышению вязкости шлака, что делает шлак менее эффективным. Иногда флюорит (CaF₂) добавляют для жидкости шлака. Размешивание ванны инертным газом также полезно, потому что оно обновляет границу шлак/металл, улучшая кинетику реакций. В общем, если низкий уровень P — требование для определенной марки стали, лом выбирают для получения низкого уровня при плавлении. Распределение P в шлаке к P в ванне обычно 5–15. Обычно P снижают на 20–50% в ЭДП.
Сера удаляется в основном как сульфид, растворенный в шлаке. Распределение S между шлаком и металлом зависит от химизма шлака и благоприятствует при низких уровнях окисления стали. Удаление S в ЭДП затруднено, особенно в современной практике, где уровень окисления ванны довольно высок. Обычно коэффициент распределения 3–5 в операциях ЭДП. Обычно эффективнее проводить десульфуризацию в восстановительной фазе сталеплавки. Это означает, что десульфуризация выполняется непосредственно перед выкладкой (где строят кальциевый алюминатный шлак) и в операциях лыжевой печи. Для восстановительных условий, где ванна имеет намного более низкую активность O₂, коэффициенты распределения S 20–100 достижимы.
Контроль металлических компонентов в ванне важен для выполнения требований спецификации стали. Обычно оператор ЭДП нацеливает эти компоненты на более низкие уровни в ванне, чем указано для конечного продукта. O₂ реагирует с Al, Si и Mn, образуя металлические оксиды, которые являются компонентами шлака. Эти металлы склонны реагировать с O₂ раньше C. Они также реагируют с FeO, результатом чего является восстановление Fe-единиц в ванне. Пример показан в следующем уравнении.
Mn + FeO = MnO + Fe
Mn обычно снижают до уровня ~0,06% в ванне.
Реакция C с O₂ в ванне для производства CO важна, так как она поставляет менее дорогую форму энергии в ванну и выполняет несколько важных очистительных реакций. В современной ЭДП комбинация O₂ с C может поставлять ~30–40% чистого теплового ввода в печь. Эволюция CO очень важна для пенообразования шлака. В сочетании с основным шлаком пузырьки CO удерживаются в шлаке, вызывая его пенообразование и помогая зарыть электрическую дугу. Это дает значительно улучшенную тепловую эффективность и позволяет печи работать при высоких дуговых напряжениях даже после достижения плоской ванны.
Растворенные газы, особенно водород (H₂) и азот (N₂), — проблема для сталеплавильщиков. Зарывание дуги также помогает предотвратить воздействие N₂ на дугу, где он может диссоциировать и войти в сталь. Если CO эволюционирует внутри стальной ванны, он помогает вытеснять N₂ и H₂ из стали. Уровни N₂ в стали до 50 ppm достижимы в печи до выкладки. Нижняя выкладка полезна для поддержания низких уровней N₂, потому что выкладка быстрая и поддерживается тесный выкладной поток. Высокий O₂-потенциал в стали благоприятен для низких уровней N₂ и плавку должны выкладывать открыто, а не «убивать» плавку. При 1600 °C максимальная растворимость N₂ в чистом Fe — 450 ppm. Типично уровни N₂ в стали при выкладке ~80–100 ppm. Декарбуризация также полезна для удаления H₂. Показано, что декарбуризация со скоростью 1% в час может снизить уровни H₂ в стали с 8 ppm до 2 ppm за 10 минут.
В конце очистки замеряют температуру ванны и берут пробу. Если температура слишком низкая, можно подать мощность на ванну. Низкая температура не большая проблема в современных сталеплавных мастерских, где коррекция температуры проводят в лыжевой печи.
Операция дешлакирования (Deslagging)
Операция дешлакирования проводится для удаления примесей в виде шлака из печи. В процессе плавления и очистки некоторые нежелательные элементы в ванне окисляются и переходят в шлак. Выгодно удалить как можно больше P в шлак как можно раньше в плавке. Печь наклоняют назад и шлак выливают из печи через шлаковую дверь. Удаление шлака исключает возможность реверсии P.
В операциях пенообразования шлака углерод впрыскивают в шлак, где он восстанавливает FeO до металлического Fe и в процессе производит CO, которое помогает пенить шлак. Если высокофосфорный шлак не был удален до этого шага, реверсия P обычно происходит. При пенообразовании шлак может переливаться через порог в ЭДП и вытекать через шлаковую дверь.
Типичный состав ЭДП шлака: CaO 45–58%, SiO₂ 5–15%, FeO 10–28%, MgO 5–8%, MnO 2–5%. Кроме того содержит CaF₂, S, P.
Выкладка жидкой стали
После достижения желаемого химизма и температуры в печи, выкладное отверстие открывают, печь наклоняют, и сталь вытекает в литейную лыжь для переноса в вторичную сталеплавку. В процессе выкладки делают ферросплавовые добавки на основе анализа ванны и желаемой марки стали. Деоксидизаторы добавляют в сталь для снижения содержания O₂ перед дальнейшей переработкой. Обычные деоксидизаторы: Al, феррокремний, силикомарганец. При плавке углеродистых сталей нацеливаются на минимум переноса шлака. Новый шлаковый покров строится при выкладке. Для операций лыжевой печи кальциевый алюминатный шлак хороший выбор для контроля S. Шлакообразующие соединения добавляют в лыжь при выкладке, чтобы шлаковый покров сформировался до переноса в лыжевую печь.
Переподготовка печи (Furnace turnaround)
Переподготовка печи — период между завершением выкладки и готовностью печи к зарядке для следующей плавки. В этот период электроды и крыша поднимают и инспектируют печную облицовку на предмет огнеупорных повреждений. При необходимости ремонтируют дно, шлаковую линию, выкладное отверстие и желоб. В случае печи с нижней выкладкой выкладное отверстие заполняют песком. Ремонт печи производят монолитными огнеупорами из гуннинговых смесей. Увеличенное использование водоохлаждаемых панелей в ЭДП снизило количество заплаток или феттлинга между плавками. Во многих сталеплавных мастерских печное дно заменяют запасным дном регулярно (2–6 недель). Обслуживание дна замененного дна проводят офлайн. Это снижает время без мощности для ЭДП и максимизирует производительность печи. Время переподготовки печи обычно самый большой период мертвого времени (без мощности) в тап-ту-тап цикле. С прогрессом в практике печи это сократили с 20 минут до менее 5 минут в некоторых недавно установленных печах.
Тепловой баланс ЭДП
Теоретический минимум 300 кВт·ч/т для плавки стального лома. Для обеспечения перегрева выше точки плавления 1520 °C требуется дополнительная энергия, и для типичных требований к температуре выкладки общая теоретическая необходимая энергия обычно в диапазоне 350–370 кВт·ч/т. Однако эффективность сталеплавки в ЭДП составляет 51–64%, и в результате общий эквивалентный энергоподача обычно в диапазоне 550–700 кВт·ч/т в современных печах. Эта энергия может поставляться как электрическая энергия, через кислородно-топливные горелки из различных источников топлива, и химическими реакциями. Распределение энергии сильно зависит от локальных затрат на материалы и расходники и уникально для конкретной мастерской. Типичная диаграмма теплового баланса ЭДП на рис. 2.
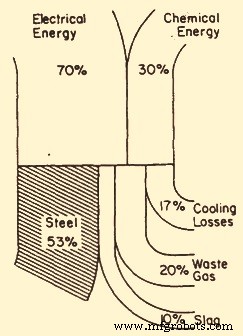
Рис. 2 Типичная диаграмма теплового баланса для ЭДП
Потребление энергии сильно зависит от индивидуальной операции и значительно варьирует от мастерской к мастерской. Факторы: состав сырья, скорости ввода мощности и операционные практики (послегорение, предварительный нагрев лома) могут сильно влиять на энергобаланс. В операции ЭДП с большим количеством зарядного углерода или высокоуглеродистых питательных материалов до 60% энергии в отходящих газах может быть калорифической из-за больших количеств несгоревшего угарного газа. Восстановление этой энергии в ЭДП может увеличить энергоподачу на 8–10%. Поэтому важно учитывать такие факторы при оценке энергобаланса для данной печной операции.
Производственный процесс
- Оптимизация работы электродуговых печей: автоматизация и моделирование
- Электродуговая печь постоянного тока: эффективная технология сталелитья с одним электродом
- Использование прямого восстановленного железа для эффективного сталиварения в электродуговой печи
- Операции прецизионного создания отверстий в CNC-обработке
- Инструментальная сталь: состав, производство и промышленные применения
- Виды дуговой сварки с потребляемым и непотребляемым электродом: МИГ, ТИГ, САВ, ФКАВ и др.
- Электродуговая сварка: определение, оборудование, виды, преимущества и недостатки
- Плазменная дуговая сварка (PAW): принцип, оборудование, применение, преимущества и недостатки
- Флюс-’артная сварка (FCAW): определение, применение, оборудование, плюсы и минусы
- Осваиваем ручную дуговую сварку (SMAW): полное руководство