



Продвинутый контроль и обработка бллитов для автомобильных стальных прутков и проволоки
Оборудование для контроля и обработки бллитов
Значительный процент стальных прутков и проволоки используется для деталей автомобилей, связанных с безопасностью, после прохождения последующих этапов обработки (вторичной и третичной обработки). Требования к качеству этих прутков и проволоки становятся все более разнообразными с учетом обрабатываемости на стадиях вторичной и третичной обработки и условий эксплуатации машинных деталей, из которых они изготавливаются. Кроме того, потребность в гарантии качества на всей длине прутков и проволоки также возросла, и сталелитейным заводам предъявляются очень строгие стандарты качества для удовлетворения этих требований. По этой причине важность надежности контроля и обработки бллитов, которые являются исходным материалом для производства прутков и проволоки, значительно возросла.
В зависимости от применения бллиты требуют поверхностного контроля и обработки для минимизации поверхностных несовершенств. Стандартные методы контроля состоят из визуального осмотра поверхности бллита под белым светом или мокрого магнитопорошкового контроля под черным УФ-освещением. Обычно сталелитейные заводы выстреливают поверхность бллита для удаления накипи и улучшения видимости поверхности, в зависимости от типа поверхностных условий, которые они пытаются обнаружить. Поверхностные несовершенства обычно маркируются по мере обнаружения, и эти участки обрабатываются. Используемые методы — обычно машинное шлифование и иногда шарфирование.
Традиционные методы контроля (кроме визуального), которые были адаптированы для прокатных бллитов, все ориентированы на обнаружение дефектов, имеющих значительную длину, т.е. швы, прокатные наложения, заусенцы и т.д. Непрерывно литые бллиты, с другой стороны, содержат совершенно другой тип дефектов, таких как пирхоли, угловые разрывы, следы реципрокировки, застрявший шлак, остановки заливки, двойные оболочки и наложения и т.д. Эти дефекты требуют другого типа контрольно-измерительного оборудования, поскольку методы контроля, используемые в оборудовании, предназначенном для контроля прокатных бллитов, мало полезны для обнаружения нового типа дефектов.
Контроль и обработка бллитов играют решающую роль в гарантии качества продукции из прутков и проволоки, потому что небольшой поверхностный дефект бллита удлиняется при прокатке и становится обширным дефектом продукта, требующим значительных затрат на обработку и затрудняющим гарантию качества на всей длине продукта. По этой причине сталелитейный завод должен принять необходимые меры для улучшения способности обнаружения дефектов в процессе контроля и обработки бллитов с помощью механизированного и автоматизированного контроля, тем самым устраняя человеческие сенсорные ошибки при контроле.
Линия контроля и обработки бллитов в основном имеет оборудование, включающее (i) прием бллитов, (ii) роликовые столы для перемещения бллитов, (iii) выстрельную машину для очистки поверхности бллита, (iv) устройства для выпрямления бллитов, (v) оборудование для контроля бллитов, (vi) автоматическая шлифовальная станка для бллитов, (vii) ручное шлифовальное оборудование для бллитов, (viii) резальные установки для бллитов, (ix) маркировка бллитов и (x) решетка для удаления бллитов. Линия контроля и обработки бллитов должна удовлетворять следующим требованиям:
- Работать в полном интеграции и гарантировать постоянное отслеживание материала, поступающего со склада или непосредственно от машины непрерывной литья, на протяжении всего процесса обработки до удаления бллита с линии.
- Выполнять первичную обработку выстреливанием для удаления накипи и некоторых поверхностных дефектов малой глубины и одновременно обеспечить поверхности бллита отделку и внешний вид, пригодные для контроля.
- Обеспечить точный контроль перед обработкой, чтобы не пропустить ни один дефект.
- Обеспечить современную инфраструктуру и рабочую станцию с удобным интерфейсом для контроля, чтобы деятельность могла выполняться в безопасной и комфортной зоне, исключая необходимость нахождения оператора внутри зоны оборудования.
- Гарантировать надежную запись данных о дефектах, их точную и эффективную передачу в шлифовальный блок для выполнения полностью автоматизированного цикла обработки.
- Гарантировать минимальное удаление материала, максимально близкое к эффективным зонам дефектов, и, делая это, также гарантировать снижение производственных затрат как на коммунальные услуги (электричество), так и на расходники (шлифовальные круги).
- Предоставлять аппаратные и программные инструменты для интерфейса с любой системой мониторинга качества непрерывной литья для обмена информацией и улучшения циклов и производительности за счет внедрения практик предиктивного анализа.
- Способность работать в широком диапазоне температур поверхности для получения выгоды на стадии шлифования более высоких скоростей удаления металла.
В современных линиях контроля и обработки бллитов, использующих механизированный и автоматизированный контроль, обнаруживаемые дефекты маркируются на поверхности в точном месте их возникновения автоматическим распылением краски. Бллиты с поверхностными или внутренними дефектами, превышающими допуски, могут автоматически сортироваться для ремонта. Бллиты также могут автоматически сортироваться по критериям длины.
Современная линейная система контроля поверхностных дефектов позволяет обнаруживать дефекты с высокой степенью точности и высокой надежностью согласно критериям, которые обычно варьируются в зависимости от предполагаемого конечного использования продукции из прутков и проволоки. Критерии контроля выбираются таким образом, чтобы продукт удовлетворял требованиям заказчика по допускам дефектов, учитывая, что поверхностные неоднородности без значения для дальнейшей подготовки материала не должны обнаруживаться.
Методы контроля
Существует несколько методов контроля (рис. 1), которые могут быть применены, и они описаны ниже.
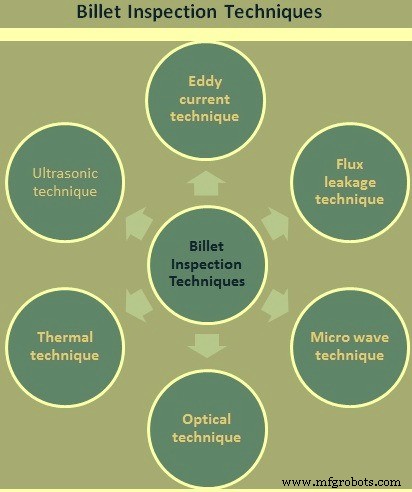
Рис. 1 Методы контроля бллитов
Вихретоковые методы
Они хорошо установлены для прокатных продуктов при нормальных и высоких температурах. Инженерные проблемы очевидно увеличиваются при повышенных температурах из-за близости детектора к испытуемому материалу. Однако они преодолены, поскольку системы широко используются при прокатных температурах.
Применение вихретоковых токов к контролю непрерывно литых бллитов делает необходимым рассмотреть интервал или шаг контроля порядка 1–2 мм для выявления дефектов типа пирхоли. Общий метод применения вихретоковых зондов в контроле поверхности бллитов опирается на использование высокоскоростного диска, позиционированного над поверхностью бллита. Если предположить, что в диске может разместиться шесть зондов, то необходима вращательная скорость 6000–12000 об/мин для получения шага контроля порядка 1 мм при продольной скорости бллита 0,5–1,0 м/с. Для получения достаточного разрешения зондов необходимо использовать зонды малого размера, что в свою очередь требует малых рабочих зазоров порядка 1–2 мм. Видно, что этот метод имеет ряд технических проблем и также нечувствителен к дефектам, поперечным длине бллита. Разрешение дефектов типа пирхоли также остается под вопросом.
Альтернативный подход — использование массивов вихретоковых зондов, размещенных в блоке и поддерживаемых над движущейся поверхностью бллита. Эта компоновка чувствительна к поперечным трещинам на гранях, следам реципрокировки, двойным оболочкам, пятнам шлака/пенки и остановкам заливки. Поэтому она представляет полезный инструмент для контроля ряда дефектов непрерывной литья, но обнаружение пирхолей все еще представляет проблему.
Нависающий вихретоковый зонд также может быть эффективен для выявления поперечных угловых трещин и в меньшей степени продольных угловых трещин.
Методы утечки магнитного потока
Система магнитопорошкового контроля на основе методов утечки магнитного потока — хорошо проверенная система, но подходит только для холодных бллитов. Магнитные датчики развертываются либо для прямого сканирования поверхности, либо косвенного, где контактная лента передает магнитное изображение на отдельную сканирующую головку. В любом случае существует температурное ограничение на бллит для обеспечения удовлетворительного теста. Пытались использовать эту форму контроля на непрерывно литых бллитах, и результаты очень разочаровывающие. Дефекты непрерывной литья, такие как пирхоли, поперечные трещины и другие дефекты с поперечной составляющей могут избежать обнаружения, а уровень ложных маркировок очень высок. Важно помнить, что уровень ложных маркировок, генерируемых любой системой контроля, так же важен, как и ее эффективность обнаружения.
Интервал сканирования, уже обсуждаемый в разделе вихретоковых техник, применим и в этом случае, поскольку обычно механические средства используются для создания поперечного сканирующего образа. Поэтому этот подход считается неприемлемым для непрерывно литых бллитов.
Мيكроволновые методы
Этот метод контроля довольно нов в своей концепции, и хотя он применялся в нескольких очень специфических приложениях в лабораторной среде. Предлагаемое применение техники к линейному контролю бллитов на сталелитейном заводе считается уникальным. Детектор может быть смонтирован на расстоянии нескольких десятков миллиметров от поверхности бллита, и это должно быть преимуществом, так как снижает его восприимчивость к механическим повреждениям. Зона контроля, однако, относительно велика, и поэтому можно ожидать, что он реагирует только на дефекты большой площади или на трещины либо продольной, либо поперечной ориентации.
Этот тип детектора показывает достаточно заслуг для рассмотрения, но капитальная стоимость каждой детекторной головки высока.
Оптические методы
Они предлагают более простое решение с инженерной точки зрения, потому что детекторы могут быть позиционированы далеко от поверхности материала, и можно исследовать полную длину продукта на нормальных скоростях линии.
Один главный недостаток систем, основанных на оптических методах, — их неспособность дискриминировать на основе глубины или тяжести дефектов. Дифференциация основана на том, присутствует ли черное или белое изображение. Обработка видеосигнала поэтому необходима для установления образа, который мог бы быть распознан как согласованный с различными типами дефектов. Также необходимо обеспечить источник непрерывного высокоинтенсивного света для достижения требуемой интенсивности освещения.
Тепловые методы
Значительные усилия уже были затрачены на расширение применения тепловых или инфракрасных камер к контролю бллитов при прокатных температурах. Несколько техник, использующих излучаемое излучение и/или наложенное отраженное излучение в различных комбинациях, включая цветной синтез, были использованы. Конечная цель — обеспечить контроль горячих процессов выпрямления в линейном режиме до дальнейшей обработки без охлаждения. Результаты этих разработок были разными, но преобладающая особенность всегда заключалась в том, что дефекты должны быть довольно крупными для обеспечения обнаружения, и эта особенность делает эти методы неприемлемыми.
Недавно стал доступен более усовершенствованный термический контроль и продается компанией Elkem под названием Thermomatic. Эта система разработана для контроля бллитов и содержит средство индукции термической энергии в поверхность бллита контролируемым способом. Поверхность затем просматривается с чувствительной инфракрасной камерой, и термические изображения коррелируются для идентификации продольных швов. Диапазон температуры бллита, однако, строго ограничен, и система нечувствительна к дефектам с поперечной ориентацией. Это очевидно ограничивает ее применение для непрерывно литых бллитов.
Ультразвуковые методы
Этот метод плох в терминах разрешения дефектов из-за замаскировки рассеянными волнами от других дефектов. Необходимо рассмотреть использование поверхностных волн для выявления поверхностных дефектов, а с конвенциональными методами обеспечение подходящего контакта при нормальных скоростях и температурах бллита обычно проблематично. Также генерация поверхностных волн требует хорошего контроля угла входа, и с типами поверхностных условий, обычно встречающимися с материалами непрерывной литья, это обычно под вопросом. Альтернативный подход для преодоления этих проблем контакта — прибегнуть к использованию электромагнитных методов, но это все еще подлежит ограничениям обнаружения дефектов, уже описанным в разделе методов утечки потока.
Выбор методов контроля
Как описано выше, видно, что три метода контроля более полезны для непрерывно литых бллитов, чем другие. Это (i) оптические методы, (ii) микроволновые методы и (iii) вихретоковые методы. Оптическая система с правильными уровнями освещения способна разрешать более мелкие дефектные зоны, такие как пирхоли, с которыми большинство других методов испытывают трудности при идентификации. Она также способна реагировать на другие типы дефектов, которые проявляются в рельефе при падающем освещении. Микроволновая система имеет преимущество разумных рабочих зазоров (порядка 30 мм) и обычно разрешает дефекты большой площади, а также продольные и поперечные трещины порядка 10 мм и более в длину. Следы реципрокировки и метки остановок заливки также генерируют значительные отклики. Массив вихретоковых зондов, с другой стороны, должен позиционироваться ближе к поверхности, скажем, на 3 мм, но способен на лучшее разрешение в обнаружении поперечных трещин, остановок заливки, следов реципрокировки и т.д., чем микроволновая техника.
Оборудование для обработки бллитов
Принципиальное противоречие поверхностной обработки шлифованием или другими технологиями заключается в том, что требуемое качество производится с одной стороны, а потери металла создаются с другой. Цель запуска процесса наиболее экономичным образом заключается в обеспечении требуемого поверхностного качества и минимизации потерь металла одновременно.
Общая практика сегодня на многих сталелитейных заводах — это шлифование всей поверхности на основе эмпирических данных о позиции и глубине дефектов. Хотя бллиты могут контролироваться довольно ненадежными системами обнаружения, полное поверхностное шлифование часто применяется для страховки, чтобы убрать все дефекты, особенно для высококачественных марок.
Экономическая эффективность может быть достигнута, если трещины могут быть идентифицированы и удалены выборочно. Система контроля бллитов с автоматическим камерным идентификацией предоставляет уникальное решение для надежного и воспроизводимого распознавания трещин в любом направлении. Более того, положение трещин может быть сохранено, и данные могут быть переданы в последующие шлифовальные станки.
Трещины, идентифицированные системой контроля бллитов, показываются на дисплее, расположенном в кабине оператора шлифовального станка. Движения шлифовального стола, к которому прикреплен бллит, синхронизируются с дисплеем. Оператор использует джойстики станка для подхода и шлифования трещин. Для проверки успешного шлифования трещины специальная система освещения поддерживает оператора визуальным контролем. Эта комбинация обеспечивает ручное выборочное шлифование дефектов, но также и полное поверхностное шлифование, если скорость дефектов превышает предел, который должен быть определен. Первоначальное решение применимого метода шлифования принимается системой обнаружения трещин и передается оператору, который может принять или переопределить выбор системы.
В случае автоматической системы контроля и шлифования координаты трещин, определенные системой обнаружения трещин, могут быть переданы в систему управления шлифовальным станком для автоматического шлифования трещин. Шлифовальный станок подходит к трещинам в продольном и поперечном направлениях бллита с данными координат и выполняет задачу шлифования. Задача оператора — только наблюдать за процессом.
Успешное удаление трещин может контролироваться автоматически с использованием системы обнаружения удаления трещин, сочетания промышленной камеры, специального освещения и адаптированного программного обеспечения. Эта комбинация обеспечивает наивысший уровень автоматизации со способностью частично шлифовать трещины или полностью шлифовать поверхности, а также скруглять углы бллита.
Система отслеживания материала, необходимая для автоматизированного процесса эксплуатации, также предоставляет возможность записи и хранения результатов контроля и последующего процесса шлифования как истории, связанной с каждым бллитом. Обработка бллитов может стать частью интегрированной системы управления качеством через весь производственный процесс до конечного продукта и применения. Еще одно преимущество записи данных контроля каждого бллита — данные могут быть связаны с восходящим производственным процессом.
Производственный процесс
- Дешёвый автономный инспекционный робот: проектирование, разработка и полевые испытания
- Модернизация управления объектами: ключевые тренды для 40% роста строительства
- Стандарт ANSI/ASHRAE/ACCA 180-2008: полное руководство по инспекции и ТО HVAC
- TOTAL сотрудничает с SKF для создания интегрированной стратегии обслуживания и инспекции на индонезийских газов…
- Роботизированная инспекция: точность, качество и эффективность в производстве
- ExRobotics и Yokogawa партнерство для поставки инспекционных роботов для опасных сред по всему миру
- Почему испытания и инспекция оборудования необходимы: 4 ключевые причины
- Ускоренный 2D и 3D контроль и обратная инженерия для точного анализа листового металла и компонентов
- Инспекции мостовых кранов: когда, почему и как обеспечить безопасность
- Инспекция мостовых кранов по OSHA: руководство по безопасности и комплаенсу