



Премиальные прутки и прокатные станы — высококачественная стальная прокатка для промышленных применений
Прутки и прокатные станы для прутков
Стальные прутки — универсальный талант, поскольку они являются ключевым продуктом стальной промышленности с множеством применений. Они используются как материал для крепежных изделий, пружин, подшипников, стальных тросов, цепей, кабелей, металлических сеток, ограждений, шинных шнуров, арматуры в железнодорожных шпалах и многих других применениях. Они используются для компонентов, нужных для автомобильной промышленности, химической промышленности, электростанций и машиностроения. В отличие от холоднокатаных листов, толстых листов, труб, профилей и других стальных продуктов, прутки редко используются как горячепрокатанные для конечных продуктов, но они производятся в машинные детали после прохождения одного или нескольких этапов так называемой пост-обработки, такой как термическая обработка, ковка и волочение на специализированных заводах. Прутки обычно волочат до определенного диаметра перед тем, как подвергнуть их ковке или другим операциям формовки во вторичной обработке. Во многих случаях размер прутков перед тем, как подвергнуть их этим операциям формовки, должен быть меньше минимального размера 5,5 мм, который можно поставлять как прокатанный.
Обычно каждый продукт из прутков разрабатывается с должным вниманием к его поведению на стадиях пост-обработки. Что требуется от сталелитейного завода по пруткам — это хорошая обрабатываемость и выполнение требуемых свойств после обработки. Кроме того, поскольку затраты на пост-обработку иногда в несколько раз превышают цену прутков, все более важно снижать общие интегрированные затраты на производство от стального материала до конечного продукта. Также термомеханически обработанные (ТМО) арматурные прутки 6, 8 и 10 мм, в основном необходимые для строительства, производятся на станах для прутков.
Характеристики продукции из прутков
Следующее в целом характеризует продукты из прутков:
- Марки продукции широко варьируются от стандартизированных обычных марок для общих применений до высококачественных марок для высокотехнологичных применений с индивидуально определенными спецификациями для каждого заказчика, в основном для автомобильной и других обрабатывающих промышленностей.
- Высокотехнологичные продукты для применений, связанных с безопасностью, обычно таких как автомобильные двигатели, системы привода и шасси, используются как функциональные материалы и, как таковые, должны обладать высокими требовательными свойствами, такими как высокая прочность и долгая усталостная жизнь.
- Стальные продукты из прутков — полуфабрикаты, которые редко используются как горячепрокатанные, и они изготавливаются в конечные продукты после вторичной и даже третичной обработки, такой как ковка, термическая обработка и механическая обработка.
- Конечные промышленные продукты, для которых они используются, подвергаются жесткой конкуренции на международном рынке.
- Промышленные продукты, для которых они используются, должны минимизировать нагрузку на глобальную среду на протяжении всего жизненного цикла.
При разработке нового стального продукта из прутков с учетом вышесказанного необходимо обратить внимание на важные вопросы, такие как:
- Возможно ли устранить или упростить один или несколько этапов вторичной и третичной обработки для повышения производительности и снижения производственных затрат
- Улучшает ли новый продукт функциональность, продлевает срок службы, снижает вес или приносит другие преимущества конечному продукту, для которого он используется
- Возможно ли устранить экологически вредные вещества
Эти требования не всегда совместимы друг с другом, и важно двигаться этапами разработки, основанными на хорошем понимании условий эксплуатации на стадиях обработки, условий использования и характеристик конечного продукта, для которого будут использоваться прутки и т.д.
Прутки используются в широком спектре промышленных областей. Поэтому они должны соответствовать заданным комбинациям свойств, таких как прочность, пластичность, холодная формовка, волочаемость и закалимость. Кроме того, современный рынок требует некоторых дополнительных свойств в прутках: (i) ультраточные размерные допуски и овальность, (ii) меньшие потери накипи, (iii) отрицательные допуски (по весу сечения), (iv) отсутствие вариаций размеров на всей длине прутка, (v) единообразные физические свойства и (vi) единообразный вес с номинальными вариациями между передней, средней и задней частями.
Качество прутков стало все более важным в наши дни. Для многих применений прутков важно, чтобы они имели поверхности без каких-либо марок, царапин, оболочек, трещин, переливов и оксидных частиц.
Гарантия качества на всей длине прутка после прокатки занимает время и труд, и по этой причине контроль качества бллитов, материалов перед прокаткой, имеет большое значение. Бллиты обычно контролируются автоматическим магнитопорошковым оборудованием и обрабатываются для удаления поверхностных дефектов.
Из-за огромного разнообразия требований к пруткам, прокатные станы для прутков обычно проектируются с учетом универсальности. Надежное оборудование, стабильность процесса, производственная гибкость и минимизация отходов — все необходимо от стана для прутков. Кроме того, все диапазоны размеров, материалов и сплавов должны прокатываться эффективно и с высокой производительностью на станах для прутков. Стан должен максимизировать производительность через оптимизацию процесса и через минимизацию простоев и бесшовное взаимосвязывание производственных этапов. Сложная компоновка стана должна быть оптимизирована для обеспечения времени, необходимого для каждого процессного шага, требуемых температурных профилей и эффективных зон перемещения. Кроме того, быстрая перестройка — ключ к гибкости стана. Стан должен уметь перестраиваться на следующий заказ, пока еще обрабатывается текущий, и менять линию с одного продукта на другой практически без простоев. Типичная компоновка стана для прутков с мощностью 400 000 тонн в год показана на рис. 1.
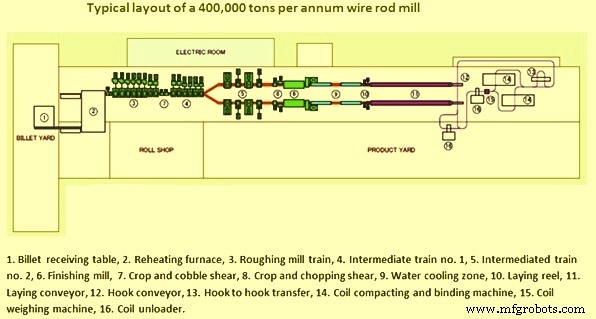
Рис. 1 Типичная компоновка стана для прутков
Кроме того, необходимо, чтобы станы для прутков могли достигать очень высокой точности со станами, спроектированными для выдержки высоких нагрузок и меняющихся температурных требований. Сочетание процессной технологии, механического оборудования, электрических компонентов и функций автоматизации — решающий аспект для проектирования стана. Вместе они позволяют широкий диапазон процессных условий для желаемых качеств продуктов из прутков. Также стан должен быть оптимизирован по затратам. Оптимизация затрат имеет много граней, включая максимизацию выхода под контролем процесса, снижение простоев и контроль затрат на обслуживание.
Для соответствия необходимым требованиям сталь, используемая для прокатки прутков, может нуждаться в достаточных легирующих элементах, которые могут дать аустенитное упрочнение при горячей прокатке и ухудшение как холодной штамповочной формовочности, так и предела волочения из-за увеличения твердости горячепрокатанного прутка. Поэтому дорогие термические обработки (например, отжиг) проводятся для размягчения горячепрокатанных прутков. Для снижения производственных затрат через упрощение всего процесса применяются системы управляемого охлаждения в линии, но дальнейшие улучшения необходимы для удовлетворения заказчиков. Производители прутков перешли к более сложным продуктам с термической обработкой в линии, а также технологиями точной прокатки на основе управления натяжением и АРК (автоматического контроля калибра). Равномерный нагрев бллитов и контроль натяжения при горячей прокатке обычно используются для достижения требуемой размерной точности, поскольку на практике трудно гарантировать более точные допуски конвенциональными станами для прутков на протяжении длительных периодов производства.
На станах для прутков нормально используются ролики с пазами. Распространенные последовательности пазов в промежуточных станах — «квадрат-овал» и «ложный круглый (круглый) овал». Также широко применяются последовательности «ромб-квадрат», «ромб-ромб» и «ящичный паз» в развернуточных станах. Существуют и другие типы пазовых схем. запатентованная последовательность пазов овал-круг-круг-круг Моргана разработана для прокатки с высоким сжатием и для нормализованной и термомеханической обработки при повышении качества поверхности и увеличении ресурса роликов. Пазовая схема должна обеспечивать высокий выход и адекватное качество прутков, что крайне важно для контроля затрат производства.
Для повышения производительности станы для прутков обычно фокусируются на минимизации простоев стана. Эффективность такого фокуса обычно усиливается за счет сокращения времени и необходимости смены роликов при производстве новых конечных размеров и новых марок стали и форм. Это достигается улучшением рабочего диапазона, также называемого гибкостью серии. Повышенная гибкость достигается, когда большой объем различных марок стали, с разными формами и размерами, прокаткивается с минимальной сменой прокатного графика. Каждая марка стали характеризуется своим специфическим способом течения материала, таким как различное растечение при прохождении через паз роликов. Также время запуска и время ожидания правильной прокатной температуры, в зависимости от фактической марки стали, должны быть сокращены. Однако разные циклы нагрева все еще вызывают слишком высокие простоя при прокатке широкого диапазона марок. Для удовлетворения рыночных требований сегодня, включающих более мелкие партии и многочисленные виды стали, стало необходимостью, чтобы современные станы для прутков демонстрировали высокую степень гибкости.
Прогресс в технологиях производства прутков (например, межстановое охлаждение, добавление размерного оборудования после конвенционального финишного блока, улучшенные установки управляемого охлаждения) позволяют внедрять точную прокатку, а также термомеханический контролируемый процесс (ТМКП), расширяя ассортимент низко- и среднеуглеродистых прутков и производя прутки, подходящие для упрощенных производственных маршрутов или прямой обработки.
За счет технологий высокоточной прокатки возможно достижение низких температур финишной прокатки, помимо улучшения размеров продукта (допусков). Расположение компактного размерного стана после финишного блока выгодно не только для получения повышенной производительности, но и для улучшения металлургических свойств. Способность прокатки продуктов при низких температурах позволяет использовать преимущества термомеханической прокатки в измельчении зерна для увеличения пластичности и сокращения последующих термических процессов обработки.
Однако существует несколько параметров, которые необходимо учитывать в термомеханическом процессе. Это (i) расположение прокатного оборудования, (ii) расположение водяного охлаждения, (iii) скорости прокатки и (iv) температуры финишной прокатки.
Например, внедрение мини-блока помогает снизить температуры финишной прокатки ниже 950 °C на существующем стане для прутков, имеющем ограничения по разделяющей силе и мощности и, следовательно, имеющем температуры финишной прокатки выше 1000 °C. Однако необходимое расстояние между бескрутильным станом и размерным станом необходимо для использования водяного охлаждения для снижения температуры прокатываемого металла. Расположение размерного стана важно для предоставления времени для управляемого охлаждения и выравнивания прутка перед финальным сжатием, тем самым снижая риск перегрева ядра прутка. Это критично для специальных сталей, чувствительных к грубению зерна при высоких температурах финишной прокатки.
Также критически важная комбинация деформации и температуры финишной прокатки необходима для продвижения единообразной микроструктуры. Статические и метадинамические процессы рекристаллизации сильно зависят от температуры и накопленной деформации. При размерной прокатке без достаточного количества деформации либо процесс рекристаллизации не адекватно способствуется, либо низкое количество центров рекристаллизации нуклеируется. Следовательно, могут возникать локализованные грубые зерна.
Внедрение термомеханической обработки прутков приводит к более высокой финишной скорости и более тонкому размеру аустенитного зерна. Следствием этого является то, что другая схема охлаждения должна использоваться вдоль конвейера из-за другого поведения превращения и наложения витков (накопления катушки на витке). В этом отношении математические модели, способные предсказывать эволюцию аустенита при горячей прокатке и управляемом охлаждении прутков, могут быть эффективно применены вместе с текущими заводскими и технологическими данными для предсказания влияния конфигурации завода, практик прокатки и охлаждения на эволюцию и единообразие микроструктуры прутков.
Превосходные металлургические свойства
С размерно-шлифовальным станом для прутков, расположенным между финишным блоком и укладной головкой, зоны водяного охлаждения и выравнивания обеспечивают контролируемые входные температуры, которые могут быть такими низкими, как 750 °C, для достижения мелкозернистой структуры. Получившиеся улучшенные свойства могут снизить или исключить дорогие последующие процессы отжига. Различные марки стали могут выиграть от низкотемпературной прокатки, как указано ниже:
- В случае прутков для холодной штамповки выгоды включают требование меньшего обточения, тем самым снижая потери. Потери при обточении могут быть снижены до 30% для определенных нержавеющих сталей и титановых марок. Также улучшенная формовочность и отличные допуски могут привести к экономии брака до 50% для последующих процессов, таких как производство болтов.
- В случае прутков для пружинной стали выгоды включают снижение образования мартенсита, особенно в прутках малых диаметров. Также в таких прутках меньшая потребность в частой предварительной термической обработке перед волочением.
- В случае прутков электродного качества выгоды включают уточненную микроструктуру, обеспечивающую лучшую волочаемость и более мелкое зерно, подавляющее образование мартенсита.
- В случае прутков подшипниковой стали выгоды включают формирование псевдосфериоидизированной микроструктуры с мелкими, хорошо диспергированными карбидами. Также это избегает большую часть последующего сфериоидизирующего отжига, полностью исключая или снижая температуры и время пропарки. Оно также снижает закалимость, исключая образование мартенсита.
- В случае прутков для волочения обработка при низких температурах через размерно-шлифовальный стан может предоставить несколько преимуществ для последующего волочного завода. Это (i) лучшее механическое обточение с единообразным разрушением накипи, снижение мартенсита на поверхности прутка и уменьшение обрывов проволоки, (ii) улучшенная единообразие временного сопротивления в результате отличных допусков по размеру и овальности, (iii) увеличение ресурса филир, с лучшей смазкой и равномерным волочением, и (iv) оптимизированная конфигурация филир с нестандартными размерами прутков через свободную прокатку по размеру.
Многие современные станы для прутков имеют линейные системы измерения калибра и линейные процедуры регулировки зазоров. Эти системы позволяют быть в размере на первом прокатанном прутке и иметь полный контроль прокатки без необходимости прокатки пробных бллитов.
В станах для прутков традиционно доступные методы обнаружения поверхностных дефектов грубы, включают травление и надирку, испытание на сплющивание, визуальный контроль и т.д. Но все эти методы в конечном счете оказываются непрактичными, учитывая количество материала, производимого высокоскоростным современным станом для прутков, и суровую среду, в которой персонал контроля качества должен работать. Потребители горячепрокатанных проволочных продуктов всегда требуют лучшего качества поверхности. Усилия по улучшению качества отгружаемого продукта необходимы.
Производственный процесс
- Молибденовая проволока: типы, свойства и промышленные применения
- Понимание прокатных станов: виды, процессы и применение
- 5 ключевых преимуществ и применений технологии проволочной ЭЭО (Wire EDM)
- Эпоксидные стержни RM511A — высокая прочность, стандарт IEC 61212, стеклоткань высокотемпературной эпоксидной смолы
- Сплав 3 (C17510) TB00: Бериллиевая бронза прутковая и полосовая – Высокая проводимость для штампов и матриц
- Сплав 3 (C17510) TD04: Бериллиевая бронза прутковая и полосовая – Превосходная проводимость и прочность
- UGI® 4362 — Прутки отожженные, горячекатаные, обработанные и проволока: высокая прочность и коррозионная стойкос…
- AMPCO® 8: Прессованные и калиброванные прутки из алюминиевой бронзы высокой прочности
- UGI® 4062 Отпущенные горячекатаные прутки и проволочный пруток — Премиальная дуплексная нержавеющая сталь
- Sinker EDM vs Wire EDM: ключевые различия и практические применения