



Оцинковка стали: металлургические принципы и защитные стратегии
Металлургические аспекты оцинковки стали
Незащищённые на поверхности стальные изделия могут получить серьезные повреждения из-за различных البيئية условий: дождь, снег, ветер, экстремальные температуры. Эти неблагоприятные условия превращают железо в оксид железа и корродируют сталь с последовательным увеличением объёма и снижением прочности. Для предотвращения воздействия среды на поверхность стали используют различные защитные покрытия. Из разных типов покрытий оцинковка — очень популярное и надёжное.
Горячее оцинкование применяют к стали для улучшения антикоррозионной характеристики, чтобы обеспечить максимально долгий срок службы с минимальным обслуживанием. Получение цинковых и цинково-сплавных покрытий на стали — одна из коммерчески важнейших технологий защиты стальных изделий, экспонированных коррозионным средам. С технологической точки зрения принципы оцинковки остались неизменными с момента введения этого покрытия более 200 лет назад.
Горячее оцинкование часто используют на изделиях, где поверхность подвергается износу: пороги автомобилей, грузовые вагоны, ступеньки, перила, решётки.
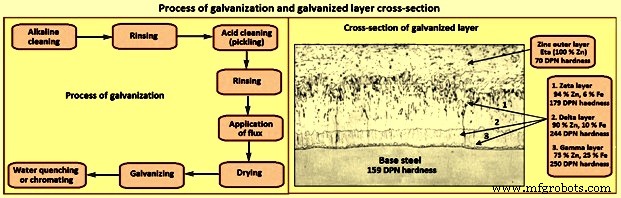
Оцинковка формирует металлургическую связь между базовой сталью и цинковым покрытием, создавая барьер, являющийся частью самой стали. Оцинкованные покрытия приклеены к базовой стали как минимум в 10 раз сильнее любых других покрытий. В процессе оцинковки происходит реакция между расплавленным цинком и железом стали, образуется серия слоёв сплава Zn-Fe, как показано на рис. 2. Рисунок показывает типичную микроструктуру поперечного сечения оцинкованного стального покрытия: три сплавных слоя и слой чистого металлического цинка.
Механизмы защиты цинковыми покрытиями
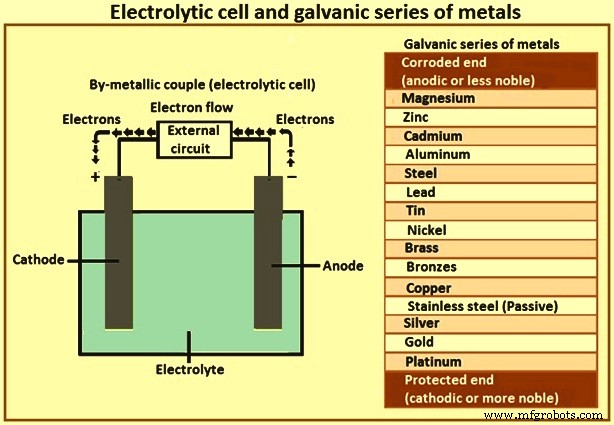
Цинковые покрытия преимущественно используются для улучшения водной коррозии стали двумя методами: (1) барьерная защита, (2) гальваническая защита. При барьерной защите цинковое покрытие, отделяющее сталь от коррозионной среды, корродирует первым, прежде чем среда достигнет стали. При гальванической защите образуется электролитическая ячейка, так как цинк менее благороден (аноден) к железу при нормальных условиях, и поэтому жертвенно корродирует, защищая субстратную сталь, даже если часть стали обнажена как срезы или царапины на покрытии. Рис. 1 показывает электролитическую ячейку и гальванический ряд металлов.
Катодная защита оцинкованного покрытия
Металлический цинк аноден к стали. В присутствии электролита анодное цинковое покрытие на оцинкованной стали корродирует предпочтительно к катодной стальной основе, предотвращая коррозию малых участков, которые могут быть обнажены случайным повреждением покрытия (рис. 1). Эта катодная защита продолжается, пока есть цинковое покрытие. Механизм:
Когда цинк и сталь контактируют в электролите, возникают разности электрических потенциалов и образуется электролитическая ячейка. Поскольку цинк более электрохимически активен, чем сталь, он становится анодом для всей стали, предотвращая образование малых катодных и анодных зон на поверхности стали. В результате разности потенциалов в ячейке отрицательно заряженные электроны текут от цинкового анода к стальному катоду, а атомы в аноде превращаются в положительно заряженные ионы цинка. На поверхности катода отрицательные электроны притягивают и реагируют с положительно заряженными ионами водорода из электролита, выделяя водород. Химической реакции между стальным катодом и электролитом нет. Это явление, известное как катодная защита, предотвращает коррозию стального катода. Положительно заряженные ионы цинка на поверхности анода реагируют с отрицательно заряженными гидроксиль-ионами из электролита, и цинк медленно расходуется, обеспечивая жертвенную защиту для стали. При разрыве или повреждении цинкового покрытия, обнажающем базовую сталь, катодная защита, которую цинк обеспечивает для стали, гарантирует, что обнажённая сталь не корродирует.
Испытательные воздействия Американского общества испытаний и материалов (ASTM) показывают, что потеря массы панели, мера скорости коррозии, намного ниже для цинка, чем для стали в широком диапазоне воздействий. Оцинкованные покрытия расходуются со скоростью от 1/17 до 1/80 от стали, поэтому даже в агрессивных средах горячее оцинкование обеспечивает долгий срок службы.
Процесс оцинковки
Типичные методы производства цинковых покрытий: горячее оцинкование, термическое напыление, электроосадка. Горячее оцинкование — распространённый и популярный метод. Состоит в погружении стального изделия в жидкую ванну цинка или цинкового сплава, пакетно или непрерывно. Непрерывный процесс выгоднее для катушечных продуктов (лист, проволока, труба), пакетный — для массовых изделий.
В общем, перед погружением в ванну расплавленного цинка стальное изделие сначала очищают для устранения любых поверхностных оксидов, которые могут реагировать в цинковой ванне. Поверхность должна быть очень чистой и свободной от оксидов при введении в ванну. После горячего погружения, при котором сталь реагирует с ванной, образуя покрытие, изделие извлекают, охлаждают и иногда последующе термически обрабатывают. Рис. 2 показывает процесс оцинковки.
Особенности оцинковки холоднокатаного листа
При оцинковке холоднокатаного листа лист обычно проходит встроенное отжиг при температурах выше 650 °C перед ванной покрытия, затем охлаждается до ~470–490 °C перед входом в ванну. Цинк, плавящийся при 419 °C, обычно держится при 465 °C. Холоднокатаный лист имеет достаточно высокую высокотемпературную прочность, чтобы быть вытянутым через отжигательную печь и цинковую ванну без разрывов и деформаций. За время погружения в ванну (в некоторых линиях всего ~2 секунды) сталь и расплавленный цинк вступают в металлургическую реакцию.
В этой реакции поверхностные атомы стали в твёрдом состоянии взаимодействуют с атомами цинка в расплаве. Взаимодействие называется «диффузией». Атомы цинка движутся в направлении стали, а атомы железа в стали мигрируют к расплавленному цинку. Результат — формирование твёрдого «смешанного» слоя между сталью и расплавленным цинком. Этот слой содержит атомы цинка и железа в определённых пропорциях и называется «интерметаллическим» соединением. Перемешивание атомов разных металлов называется легированием, и диффузионная зона, образующаяся при оцинковке, — интерметаллический сплав. Именно эта зона сплава, когда правильно сформированная, обеспечивает отличную связь между сталью и цинковым покрытием.
Как показано на рис. 2, твёрдость гамма-, дельта- и дзета-слоёв цинкового покрытия, выражаемая в DPN (алмазно-пирамидальное число), выше базовой стали. Благодаря более высокой твёрдости эти слои обеспечивают отличную защиту от повреждения покрытия абразивным износом. Эта-слой покрытия, имея низкую твёрдость, довольно пластичен и даёт покрытию ударную стойкость. дзета-, дельта- и гамма-слои сплава цинк-железо фактически твёрже базовой стали, что даёт оцинкованной стали выдающуюся стойкость к абразивному износу и механическим повреждениям. Абразивные или тяжелые нагрузочные условия в эксплуатации могут удалить относительно мягкий эта-слой цинка с оцинкованной поверхности, но затем открывается очень твёрдый дзета-слой сплава, сопротивляющийся дальнейшему абразивному износу и тяжелым нагрузкам.
Силы поверхностного натяжения заставляют слой расплавленного цинка прилипать к стали при выходе из ванны. После сброса излишков цинка оставшаяся жидкость затвердевает при охлаждении ниже 419 °C. Конечный продукт (оцинкованная сталь) состоит из стального ядра, с интерметаллическим сплавным слоем и внешним цинковым слоем на обеих поверхностях. Если цинковая ванна без алюминия, поперечное сечение покрытия может выглядеть как на рис. 2.
Состав цинкокрытого стального изделия: (1) накладной или покрытийный сплав, (2) пограничный слой между накладкой и субстратной сталью, содержащий серию интерметаллических соединений, (3) субстратная сталь. Каждая область может влиять временем и температурой ванны, а также химией ванны и субстратной стали. Интерметаллические сплавные слои на рис. 2 — смесь атомов цинка и железа. Они обеспечивают высокую степень связывания стали и внешнего цинкового покрытия. К сожалению, эти сплавы имеют очень низкую пластичность — твёрдые и хрупкие. При формовке оцинкованного листа в форму высока вероятность появления сдвиговых трещин в сплавах и осыпания цинкового покрытия. Это поведение серьёзно ограничивает способность формировать оцинкованный лист в сложные формы: вытянутые чашки, кровельные панели, плотные замковые швы, сильно растянутые автомобильные крылья.
Сплавной слой жизненно важен для хорошей связи стали и цинка. Этот слой также должен быть непрерывным (по всей площади поверхности изделия) для бесчелочкового покрытия. Не мешая формированию зоны сплавной связи, природу сплава нужно изменить так, чтобы формовка оцинкованного листа в сложные формы стала возможной.
Твёрдость, пластичность и адгезия сочетаются для обеспечения оцинкованному покрытию очень хорошей защиты от повреждений при грубой манипуляции. Структура оцинкованного покрытия и относительная толщина его слоёв сплава цинк-железо мало влияют на защитный срок службы. Защитный срок зависит от общей массы покрытия.
Толщина покрытия пропорциональна массе покрытия. Толщина горячеоцинкованных покрытий определяется толщиной слоёв сплава цинк-железо, образующихся при реакции стали с цинком. Большая толщина покрытия даёт лучшую коррозионную стойкость и повышенную долговечность. Однако может привести к низкой формовочности стали. Предельная прочность цинкового покрытия растёт с увеличением толщины. Кроме того, оцинкованные покрытия слегка толще на углах и краях — важное преимущество над большинством органических покрытий, которые в этих критических областях тонкие.
Толщина, сплавная структура и финиш оцинкованных покрытий зависят от: (1) состояния поверхности стали, (2) состава стали. Увеличение времени погружения в ванну не увеличивает толщину покрытия, кроме кремнистых сталей. Двойное погружение или повторная оцинковка не увеличивают толщину и могут ухудшить внешний вид.
Состояние поверхности стали
Пескоструйная обработка стали перед оцинковкой шершавит поверхность и увеличивает её площадь, повышая реакционную способность к расплавленному цинку. При оцинковке происходит более интенсивный рост слоёв сплава цинк-железо, давая более толстые покрытия, но за счёт более шершавой поверхности и худшего внешнего вида. Применение этого метода для получения более толстых покрытий обычно ограничено практическими и экономическими соображениями.
Состав стали
И кремний, и фосфор могут оказывать большое влияние на структуру, внешний вид и свойства оцинкованных покрытий. В крайних случаях покрытия могут быть чрезмерно толстыми, хрупкими и легко повреждаемыми.
Определённые уровни кремния дают чрезмерно толстые оцинкованные покрытия. Они возникают из-за повышенной реакционной способности стали с расплавленным цинком и быстрого роста слоёв сплава цинк-железо на поверхности стали. Чрезмерный рост толщины на сталях с содержанием кремния 0,04–0,14%. Скорости роста ниже для сталей с 0,15–0,22% Si, и растут при увеличении Si выше 0,22%.
Наличие фосфора выше порогового уровня ~0,05% даёт выраженный рост реакционной способности стали с расплавленным цинком и быстрого роста покрытия. В комбинации с кремнием фосфор может иметь непропорциональный эффект, давая чрезмерно толстые покрытия.
Как руководство пригодности кремнистых и фосфорсодержащих сталей для оцинковки применяются критерии: (1) % Si < 0,04%, (2) % Si + (2,5 × % P) < 0,09%. Оцинкованные покрытия на кремнистых сталях обычно тускло-серые или пятнисто-серые с шершавым финишем и могут быть хрупкими.
Срок службы покрытия пропорционален увеличенной толщине и не зависит от внешнего вида, при условии, что покрытие سليмо и непрерывно. В общем, толщина, адгезия и внешний вид покрытий на кремнистых и фосфорных сталях вне контроля персонала оцинковки.
Механические свойства оцинкованных сталей
Процесс оцинковки не влияет на механические свойства конструкционных сталей, обычно оцинковываемых.
Прочность и пластичность
Проведено огромное число экспериментов и испытаний за годы для выяснения того, влияет ли и в какой степени горячее оцинкование влияет на механические свойства низкоуглеродистых, нелегированных и слаболегированных сталей. Результаты кратко ниже, применяются и к нормальной (460 °C) и высокой (560 °C) температурам оцинковки.
- Предел прочности на разрыв, предел текучести, относительное удлинение на разрыв и относительное сужение горячеоцинкованной стали остаются практически неизменными после оцинковки в сваренном и несваренном состояниях.
- Прочность холоднодеформированной или термически обработанной стали может снизиться при горячем оцинковании. Степень снижения зависит от степени деформации или природы термообработки.
- Височка вязкость на срыв горячеоцинкованной стали немного снижается по сравнению со искусственно застарившимися пробы, но не настолько, чтобы влиять на использование стали.
Пластичность стали не влияет горячее оцинкование. Чрезмерный гнут может привести к трещинам в самом цинковом покрытии. 1-t изгибы во многих сталях становятся хрупкими после оцинковки, но 2-t и 3-t изгибы во всех сталях можно полностью выпрямить без трещин.
В исследовании механических свойств 19 разных конструкционных сталей из основных промышленных регионов мира до и после оцинковки установлено, что процесс не влияет на растяжение, изгиб или ударную вязкость ни одной из изученных сталей. Ни даже самые высокопрочные не показывали водородную хрупкость после типичной предобработки в ингибированной HCl или H₂SO₄.
Изменения механических свойств, приписываемые процессу оцинковки, обнаруживались только когда сталь была холоднодеформирована до оцинковки, но тогда затрагивались только определённые свойства. Предел прочности, предел текучести и относительное удлинение холоднокатаной стали не влияются, кроме того, что относительное удлинение 40% холоднокатаной стали имеет тенденцию увеличиваться при оцинковке.
Хрупкость и трещины
Холодная деформация снижает вязкость на срыв стали и повышает температуру перехода к хрупкому разрушению. Последующее застаривание при повышенных температурах усиливает этот эффект. Даже если сталь сама застаривается, эффект холодной деформации может быть достаточным, чтобы сталь имела неадекватную вязкость для применимых требований. Процесс застаривания может в некоторых случаях ускоряться при повышенной температуре оцинковочной ванны. Однако эти стали в конечном итоге становятся хрупкими независимо от оцинковки.
При горячем оцинковании важно знать, были ли компоненты холоднодеформированы. И алюминиевые, и кремниевые стали могут негативно влиять холодной деформацией и застариванием через оцинковку. Если холодную деформацию подверженной стали нельзя избежать, сталь должна быть снята с напряжениями при 600–650 °C на 30 минут или нормализована перед оцинковкой. Подверженные стали относительно нечасты.
Горячее оцинкование обычных нелегированных или слаболегированных конструкционных сталей не вызывает водородной хрупкости. Водород, всасываемый при декаливании, в основном термически вытесняется при погружении в цинк. Всасывание водорода может, однако, привести к хрупкости некоторых закаленных или высокопрочных сталей. Пескоструйка вместо декаливания — возможность избежать проблемы.
Межкристаллитное трещинование может в некоторых случаях возникнуть при горячем оцинковании из-за проникновения цинка в межграничные границы стали. Предварительное условие — большие напряжения, индуцированные сваркой или закалкой стали. Риск межкристаллитного трещинования или разрыва из-за проникновения цинка пренебрежимо мал при горячем оцинковании обычных конструкционных сталей. Однако закаленные материалы могут быть чувствительны. Риск трещин можно минимизировать, если сталь отжигается при температурах выше температур в цинковой ванне, т.е. выше 460 °C.
Хрупкость (Embrittlement)
Довольно редко сталь оказывается в хрупком состоянии после оцинковки. Встречаемость хрупкости зависит от комбинации факторов. При определённых условиях некоторые стали могут потерять пластические свойства и стать хрупкими. Может произойти несколько типов хрупкости, но из них только деформационно-застаривающая (strain-age) усугубляется процессом оцинковки. Следующая информация для руководства в критических применениях.
Чувствительность к деформационно-застаривающей хрупкости
Деформационно-застаривающая хрупкость вызывается холодной деформацией определённых сталей, в основном низкоуглеродистых, с последующим застариванием при температурах <600 °C, или горячей деформацией сталей ниже 600 °C. Все конструкционные стали могут стать хрупкими в некоторой степени. Степень хрупкости зависит от величины деформации, времени при температуре застаривания и состава стали, особенно содержания азота. Элементы, известные как связывающие азот в виде нитридов, полезны для ограничения эффектов деформационного застаривания. К ним относятся алюминий, ванадий, титан, ниобий, бор.
Водородная хрупкость
Водород может всасываться в сталь при кислотном декаливании, но быстро вытесняется при температурах оцинковки и не проблема для компонентов без внутренних напряжений. Некоторые стали, холоднодеформированные и/или напряжённые при декаливании, могут быть затронуты водородной хрупкостью до того расхода, что трещины могут возникнуть до оцинковки.
Процесс оцинковки включает погружение в ванну расплавленного цинка при ~450 °C. Тепловой эффект оцинковки может ускорить наступление деформационно-застаривающей хрупкости в подверженных сталях, холоднодеформированных. Никакой другой аспект процесса не значителен.
Сварочные напряжения
В сварных конструкциях сварочные напряжения частично снижаются горячим оцинкованием. Закалочные напряжения в зонах, затронутых теплом сварки, также снижаются. Это означает, что сварные конструкции имеют более высокую статическую прочность в горячеоцинкованном виде, чем в необработанном состоянии.
Усталостная прочность
Усталостная прочность влияется горячим оцинкованием по-разному в зависимости от типа стали. Небольшое снижение в алюминиеубитых сталях, в кремниеубитых — снижение может быть чуть выше. Причина — отличающийся состав слоя Fe-Zn. При усталостных условиях трещины формируются в этом слое, которые могут выступать инициаторами трещин в поверхности стали.
В лабораторных экспериментах по определению усталостных данных горячеоцинкованный материал сравнивают с «новой», необработанной сталью. Но если необработанная конструкция экспонируется на открытом воздухе, она немедленно атакуется коррозией. Ямы образуются, глубина которых в 5–7 раз больше общей коррозии, и усталостная прочность быстро падает. И наоборот, усталостная прочность горячеоцинкованной стали не меняется существенно во время экспонирования, при условии, что цинковое покрытие остаётся на поверхности стали. При нормальных условиях ям в цинковом покрытии не образуется. Снижение усталостной прочности, вызванное горячим оцинкованием, мало по сравнению с снижением от коррозионной атаки. Также абразивное пескоструйное очищение и, особенно, сварка также снижают усталостную прочность.
Практический опыт показывает, что усталостная прочность обычно оцинковываемых сталей незначительно влияется оцинковкой. Усталостная прочность некоторых сталей, особенно кремниеубитых, может снижаться, но любое снижение мало по сравнению с тем, что может возникнуть от ямковой коррозии на неоцинкованных сталях и эффектов сварки.
Для практических целей, где расчётный ресурс основан на усталостной прочности сварных швов, эффекты оцинковки можно игнорировать. Усталостная прочность снижается наличием нотч и сварных швов независимо от эффектов процессов с тепловым циклом, таких как оцинковка. Быстрое охлаждение горячей работы может индуцировать микротрещины, особенно в сварочных зонах, создавая нотч-эффект с последовательным снижением усталостной прочности.
В критических применениях спецификации для оцинковки сварных стальных конструкций требуют воздушное охлаждение вместо водной закалки после оцинковки для избежания возможности микротрещин и снижения усталостной прочности.
Холодная деформация
Холодная деформация (пробивка отверстий, срезка, гнутье) перед оцинковкой может привести к хрупкости подверженных сталей. Стили толщиной <3 мм маловероятно будут значительно затронуты.
Горячеоцинкованная сталь и огонь
Горячеоцинкованная сталь не горит, но прочность снижается при повышении температуры. Стальные конструкции остаются стабильными до достижения критической температуры. Это происходит между 500 °C и 750 °C в зависимости от нагрузочной ситуации.
Горячеоцинкованная сталь, экспонированная повышенным температурам
Исследование того, как горячеоцинкованные покрытия реагируют при воздействии повышенных температур, показало, что покрытия выдерживают температуры до 275 °C, если время воздействия относительно короткое. Для времени воздействия больше нескольких недель эта температура слишком высока. Результаты показали, что высокотемпературные оцинкованные покрытия (погружение при 560 °C) хуже реагируют на повышенные температуры, чем покрытия, образованные низкотемпературной оцинковкой.
Причина — повышенная температура вызывает твердофазные превращения в покрытии. Внешний чистый цинковый слой превращается в интерметаллическую железо-цинковую фазу. Когда всё покрытие состоит из этой железо-цинковой фазы, оно становится более хрупким и трещины могут образовываться, особенно при охлаждении (циклические процессы). Высокотемпературные покрытия особенно чувствительны, так как изначально состоят преимущественно из интерметаллических фаз. Комбинации повышенных температур и механических нагрузок, например вибраций, следует избегать. Низкотемпературные покрытия с большой долей чистого цинка имеют лучшую возможность выдерживать повышенные температуры длительное время.
Износостойкость
Чистый цинк — мягкий металл, но твёрже большинства органических покрытий. Однако интерметаллические железо-цинковые фазы, создаваемые при горячем оцинковании, очень твёрды, даже твёрже обычных конструкционных сталей. Поэтому железо-цинковые фазы более износостойки, чем чистый цинк. Исследования показывают, что интерметаллический слой имеет износостойкость в 4–5 раз лучше чистого цинкового слоя.
Атмосферная коррозионная стойкость
Ожидаемый срок службы горячеоцинкованного покрытия примерно пропорционален толщине покрытия. Следовательно, в любой заданной среде можно предсказать, как долго покрытие прослужит до необходимости ремонта. При оцинковке срок службы основан на появлении 5% красной ржавчины на поверхности стали.
Стойкость к атмосферной коррозии горячеоцинкованной стали зависит от климатических факторов: влажности, осадков, близости к побережью, наличия загрязнителей. Последние могут иметь особенно вредное воздействие на эффективность покрытия в зависимости от того, какие загрязнители присутствуют.
Скорости коррозии горячеоцинкованной стали в прибрежных зонах (обычно в пределах 1 км от линии высокой воды) могут быть высокими. Промышленные газы (SO₂, NOₓ) атакуют цинковое покрытие, как и аммиачные газы. В сельских районах покрытия могут прослужить значительно более 80 лет. Эффективность может быть подорвана чрезмерным применением инсектицидов и удобрений, которые в комбинации с влагой атакуют покрытие. Интересно, оцинкованные покрытия выветриваются до бледного цвета в морском климате и до более тёмных — в сельской и промышленной средах.
В некоторых случаях покрытие приобретает красноватый оттенок, часто ошибочно принимаемый за ржавление. Это потемнение происходит при реакции цинк-железных сплавов с атмосферой, образуя защитную пленочную структуру на базе цинк-железного сплава. В некоторых средах цинк-железные сплавы могут даже обеспечивать лучший коррозионный контроль базовой стали, чем чистый цинк.
Роль алюминия
Более 75 лет назад открыли, что добавка малого количества алюминия в ванну покрытия — идеальный ответ на вопрос изменения природы сплавного слоя без вмешательства в формирование зоны сплавной связи, чтобы формовка в сложные формы стала возможной. Изначально механизм не понимали, но наблюдали, что алюминий в цинковой ванне делал сплавной слой очень тонким по сравнению с безалюминиевой ванной. Алюминий — ингибитор, значительно замедляющий скорость реакции цинк-железо. Этот более тонкий, а значит более пластичный сплавной слой позволяет оцинкованному листу формироваться во многие сложные формы без потери адгезии покрытия, так как он не склонен к развитию больших внутренних сдвиговых трещин.
Использование алюминия на уровне ~0,15% стало стандартом для ванн оцинковки на непрерывных линиях. Практика добавки алюминия используется и сейчас. Однако сейчас гораздо лучше понимается металлургия алюминия в цинке, поэтому концентрация алюминия контролируется строже. Некоторые производители используют 0,2–0,3% Al, но большинство держатся в диапазоне 0,15–0,19%. При производстве цинк-железных покрытий (галваннеал) уровень алюминия снижают до 0,11–0,135%.
Хотя добавка такого малого количества алюминия имеет выраженное влияние на способность формировать оцинкованный лист, она не оказывает большого влияния на объёмное коррозионное поведение. Однако, так как алюминий концентрируется в сплавном слое и в некоторой степени на поверхности цинка, он может неблагоприятно влиять на такие вопросы, как точечная сварка, пайка, появление белой ржавчины. Эти недостатки незначительны по сравнению с полезным эффектом алюминия на способность формировать оцинкованный лист без потери адгезии покрытия.
Спэнгл — внешний вид цинкового покрытия
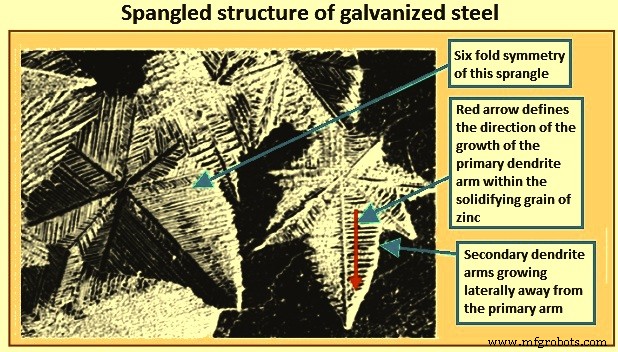
При затвердевании цинкового покрытия на поверхности стали дендритные кристаллы растут вокруг ядра затвердевшего цинка, и в некоторых случаях на поверхности оцинкованной стали образуется цветообразный узор ярких цинковых кристаллов, называемый «спэнгл» (рис. 3). Толщина покрытия намного меньше диаметра спэнгла. Определённые составы стали заставляют слой сплава цинк-железо расти до поверхности покрытия, давая матово-серый финиш.
В некоторых применениях спэнгловый узор считается желательным, так как придаёт изделию привлекательный внешний вид, но для автомобильных сталей шершавость поверхности и разница в кристаллической ориентации, связанные со спэнглом, ухудшают внешний вид после покраски, поэтому нежелательны. Для таких сталей нужны экстремально мелкие спэнглы.
Спэнглы развиваются, когда расплавленный цинк, прилипающий к стали, охлаждается ниже температуры плавления цинка (~419 °C). При этой температуре случайно расположенные атомы в жидком цинке начинают упорядочиваться в очень упорядоченную структуру. Это происходит во многих случайных локациях внутри жидкого цинкового покрытия. Процесс превращения — процесс затвердевания или кристаллизации. Малые затвердевающие области в жидком цинке определяются как «зёрна». По мере того как отдельные атомы цинка в жидкости присоединяются к затвердевающему зерну (вызывая рост зёрна), они делают это упорядоченно и формируют в отдельный массив, или кристалл. Для цинка кристаллы формируются с шестигранной симметрией. По мере роста твёрдых зёрен отдельные атомы цинка укладываются в часто видимую шестигранную симметрию итогового спэнгла. Когда покрытие полностью затвердело, отдельные спэнглы определяют отдельные зёрна цинка.
Термин «нуклеация» определяет процесс превращения случайно расположенных атомов расплавленного цинка в малый организованный массив атомов в зародышевых кристаллах на начальном этапе затвердевания. Высокая скорость нуклеации склоняет к формированию многочисленных малых зёрен в итоговой затвердевшей структуре, низкая — к росту крупных зёрен.
Ещё один аспект затвердевания, приводящий к снежинчатому узору в оцинкованных покрытиях — дендритный рост. Дендритный рост заставляет отдельные затвердевающие зёрна расти в жидкое цинковое покрытие с выраженным округлённым ведущим краем. Первичная дендритная рука и вторичные дендритные руки, растущие боково от первичной, показаны на рис. 3. Дендриты видны в оцинкованном покрытии, потому что мы видим двухмерную версию литейной дендритной затвердевшей зернистой структуры.
Скорость роста дендритных рук при затвердевании жидкого цинкового покрытия конкурирует со скоростью нуклеации новых зёрен в жидком цинке. Этот процесс определяет итоговый размер полностью затвердевшей структуры. На рис. 3 чётко определённый крупный спэнгловый узор показывает, что скорость дендритного роста доминировала в процессе затвердевания, приводя к малому числу крупных спэнглов. Характеристика таких спэнглов — они самые толстые в центре и самые тонкие на краях (зернистых границах), поэтому трудны для сглаживания темпер-роллингом. С другой стороны, цинковые покрытия с меньшими спэнглами имеют менее углублённые границы и могут сглаживаться темпер-роллингом. Природа и скорость дендритного роста при затвердевании расплавленного цинка сильно влияют другие металлические элементы в расплавленном цинке.
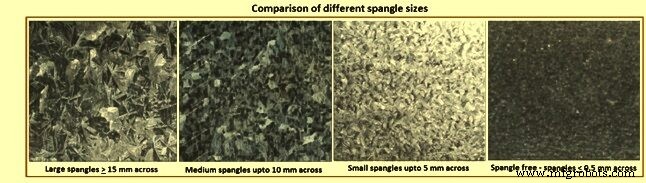
Размер спэнгла зависит от химии цинка, скорости охлаждения и других факторов, таких как гладкость стальной базы. Рис. 4 показывает сравнение разных размеров спэнглов. Спэнглы можно качественно классифицировать в три категории.
- Обычный спэнгл (Regular spangle) — видимая многогранная цинковая кристаллическая структура на цинкокрытой стали. Неконтролируемая скорость охлаждения даёт переменный размер зёрна.
- Минимизированный спэнгл (Minimized spangle) — зернистые узоры на цинкокрытой стали, видимые невооружённым глазом. Меньшие и менее чёткие, чем у обычного спэнгла. Рост цинковой кристаллической структуры задерживается специальными производственными техниками или ингибируется комбинацией химии ванны и охлаждения.
- Без спэнгла (Spangle free) — цинкокрытые стали с равномерным финишем, где поверхностные неравномерности от формирования спэнгла не видны невооружённым глазом. Финиш получается комбинацией химии ванны, охлаждения или обоих.
Для цинкового покрытия самая частая причина чёткого дендритного узора роста — наличие свинца в расплавленном металле. Наличие свинца в расплавленном цинке приводит к крупным спэнглам, так как снижает энергию на границе твёрдое/жидкое в затвердевающем покрытии. Это увеличивает скорость дендритного роста, давая крупные спэнглы. Свинец выпадает на поверхность покрытия, и меняющееся распределение частиц свинца по поверхности определяет оптический внешний вид (блестящие или тусклые спэнглы).
Раньше цинковые покрытия содержали до 1% свинца. За последние 40 лет доля снижена. Типичная концентрация сейчас <0,15%, часто 0,03–0,05%. Даже это меньшее количество достаточно для развития дендритного поведения роста при затвердевании. Сейчас уровень свинца 0,05–0,10% в расплавленной цинковой ванне держат для получения хорошо развитого спэнглового узора. Из-за экологических опасений по свинцу разработаны практики использования безсвинцового цинка и добавки малого количества сурьмы в расплавленную цинковую ванну (0,03–0,10%) для получения хорошо развитого спэнглового узора.
При свинцовом цинке для более гладкого покрытия можно подавить рост спэнгла быстрым охлаждением. Это делают устройством минимизации спэнгла над цинковой ванной. Устройства направляют пар или цинковую пыль на поверхность для быстрого заморозки расплавленного цинка и удержания спэнгла мелким. Такая технология не нужна при безсвинцовом цинке (содержание свинца обычно <0,01%, часто <0,005%). Безсвинцовые покрытия дают спэнгл-фри поверхность, дающую высококачественный финиш, нужный автопрому и бытовой технике.
Бесвинцовые покрытия имеют зернистый узор, едва видимый невооружённым глазом. Типично спэнглы 0,5 мм в диаметре. В таких покрытиях зёрна не растут дендритным режимом, а клеточным режимом роста. Зёрна нуклеационируют на стальной поверхности и растут наружу к свободной поверхности. Отсутствие крупных спэнглов делает стальную поверхность блестящей, зернистые впадины на границах отсутствуют. Неспэнгловое покрытие в комбинации с темпер-роллингом делает сталь очень гладкой, которую можно покрасить для очень гладкого финиша.
Не легко производить неспэнгловые покрытия без свинца или сурьмы из-за их влияния на вязкость расплавленного цинка. Трудно избежать провисов и рябей в цинковом покрытии из-за более высокой вязкости расплавленного цинка без свинца или сурьмы. Чем толще покрытие, тем больше тенденция к провисам и рябям. Однако автопром и бытовая техника нуждаются в более тонких покрытиях, их изделия делаются на высокоскоростных линиях, что позволяет производителям использовать безсвинцовые ванны для избежания спэнглов и всё равно достигать рябе-свободного покрытия.
Производственный процесс
- Оцинкованная против оцинкованной горячего проката стали: ключевые различия
- Латунь: состав, история и современное производство
- Стальная шерсть: история, производство и безопасность
- Стальные трубы: типы, история и современное производство
- Искусство ножниц: от древних пружинных лезвий к современным точным инструментам
- Эволюция ванн: от древних бань к современному производству
- Что такое сталь A2? Универсальная, стоимоэффективная марка инструментальной стали для промышленности и столя…
- Оцинкованная сталь: типы, применение и ключевые преимущества
- Цинкование: определение, методы и защита металлов от коррозии
- Выбор правильных марок инструментальной стали для оптимальной производительности