



Производство литой стали: ключевые свойства, состав и производительность
Испытания и инспекция на литейном цехе
Литая сталь — феррительный сплав с максимальным содержанием углерода примерно 0,75%. Стальные отливки — твердые металлические объекты, производимые заполнением пустоты внутри формы жидкой сталью. Они доступны во многих тех же углеродистых и легированных сталях, что и коваемые металлы. Механические свойства литой стали обычно ниже, чем коваемых сталей, но с тем же химическим составом. Литая сталь компенсирует этот недостаток своей способностью формировать сложные формы за меньшее количество шагов.
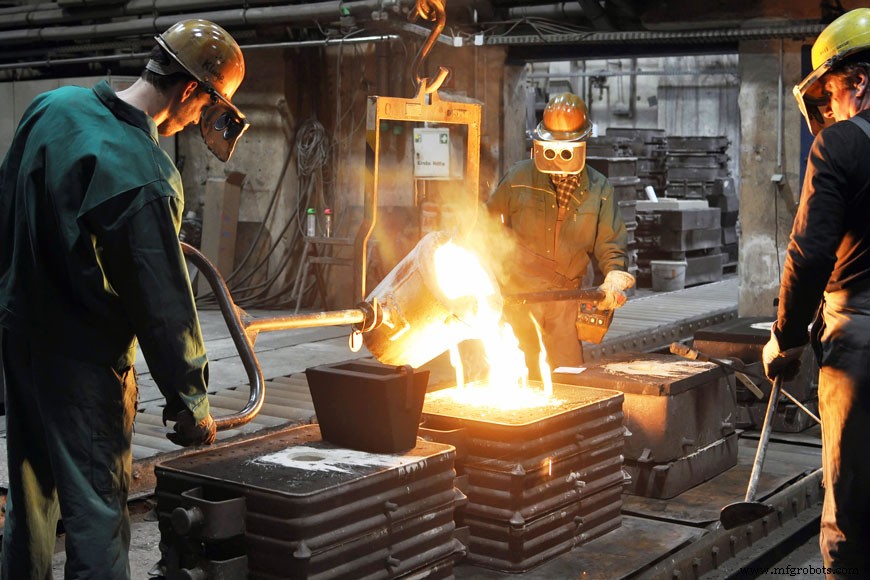
Свойства литой стали
Литые стали могут производиться с широким спектром свойств. Физические свойства литой стали значительно меняются в зависимости от химического состава и термической обработки. Они выбираются для соответствия требованиям производительности предполагаемого применения.
- Твердость
Способность материала выдерживать абразивное изнашивание. Содержание углерода определяет максимальную достижимую твердость в стали или закалимость.
- Прочность
Количество силы, необходимой для деформации материала. Более высокое содержание углерода и твердость приводят к стали с более высокой прочностью.
- Вязкость
Способность металла деформироваться под растягивающим напряжением. Меньшее содержание углерода и меньшая твердость приводят к стали с более высокой вязкостью.
- Крутизна (Toughness)
Способность выдерживать напряжение. Увеличенная вязкость обычно ассоциируется с лучшей крутизной. Крутизну можно регулировать добавлением легирующих металлов и термической обработкой.
- Износостойкость
Сопротивление материала трению и износу. Литая сталь демонстрирует похожую износостойкость, как коваемые стали подобного состава. Добавление легирующих элементов, таких как молибден и хром, может увеличить износостойкость.
- Коррозионная стойкость
Сопротивление материала оксидизации и ржавчению. Литая сталь демонстрирует похожую коррозионную стойкость, как коваемая сталь. Высоколегированные стали с повышенными уровнями хрома и никеля высоко стойки к оксидизации.
- Строеспособность
Легкость, с которой стальная отливка может менять форму путем удаления материала через механическую обработку (резание, шлифование или сверление). Строеспособность влияет твердость, прочность, теплопроводность и термическое расширение.
- Свариваемость
Способность стальной отливки быть сваренной без дефектов. Свариваемость в первую очередь зависит от химического состава стальной отливки и термической обработки.
- Свойства при высоких температурах
Стали, работающие при температурах выше окружающей, подвергаются деградации механических свойств и раннему отказу из-за оксидизации, водородного повреждения, сернистого накипания и нестабильности карбидов.
- Свойства при низких температурах
Крутизна литой стали серьезно снижается при низких температурах. Легирование и специализированные термические обработки могут улучшить способность отливки выдерживать нагрузки и напряжения.
Химический состав литой стали
Химический состав литой стали имеет значительное влияние на свойства производительности и часто используется для классификации стали или назначения стандартных обозначений. Литые стали можно разделить на две широкие категории — углеродистую литую сталь и легированную литую сталь.
Углеродистая литая сталь
Как коваемые стали, углеродистые литые стали можно классифицировать согласно их содержанию углерода. Низкоуглеродистая литая сталь (0,2% углерода) относительно мягкая и не легко термически обрабатываемая. Среднеуглеродистая литая сталь (0,2–0,5% углерода) несколько тверже и поддается упрочнению термической обработкой. Высокоуглеродистая литая сталь (0,5% углерода) используется, когда желаются максимальная твердость и износостойкость.
Легированная литая сталь
Легированная литая сталь catégorisée как низко- или высоколегированная. Низколегированная литая сталь (≤ 8% содержание легирующих элементов) ведет себя похоже на обычную углеродистую сталь, но с более высокой закалимостью. Высоколегированная литая сталь (> 8% содержание легирующих элементов) предназначена для производства конкретного свойства, такого как коррозионная стойкость, теплостойкость или износостойкость.
Общие высоколегированные стали включают нержавеющую сталь (> 10,5% хром) и марганцевистую сталь Хэдфилда (11–15% марганца). Добавление хрома, который формирует пассивирующий слой хромового оксида при контакте с кислородом, дает нержавеющей стали отличную коррозионную стойкость. Марганцевое содержание в стали Хэдфилда обеспечивает высокую прочность и сопротивление абразивному износу при холодной деформации.
| ASTM | Химические требования | Требования к растяжению | |||||||
|---|---|---|---|---|---|---|---|---|---|
| МАРКА СТАЛИ | Углерод | Марганец | Кремний | Сера | Фосфор | Предел прочности | Предел текучести | Относительное удлинение в 2 дюйм. | Относительное сужение |
| Макс. % / Диапазон | Мин. ksi [МПа] / Диапазон | Мин. % | |||||||
| ASTM A27 / A27M | |||||||||
| ASTM A27, марка N-1 | 0.25 | 0.75 | 0.80 | 0.06 | 0.05 | N/A | N/A | N/A | N/A |
| ASTM A27, марка N-2 | 0.35 | 0.60 | 0.80 | 0.06 | 0.05 | N/A | N/A | N/A | N/A |
| ASTM A27, марка U60-30 | 0.25 | 0.75 | 0.80 | 0.06 | 0.05 | 60 [415] | 30 [205] | 22 | 30 |
| ASTM A27, марка 60-30 | 0.30 | 0.60 | 0.80 | 0.06 | 0.05 | 60 [415] | 30 [205] | 24 | 35 |
| ASTM A27, марка 65-35 | 0.30 | 0.70 | 0.80 | 0.06 | 0.05 | 65 [450] | 35 [240] | 24 | 35 |
| ASTM A27, марка 70-36 | 0.35 | 0.70 | 0.80 | 0.06 | 0.05 | 70 [485] | 36 [250] | 22 | 30 |
| ASTM A27, марка 70-40 | 0.25 | 1.20 | 0.80 | 0.06 | 0.05 | 70 [485] | 40 [275] | 22 | 30 |
| ASTM A148 / A148M | |||||||||
| ASTM A148, марка 80-40 | N/A | N/A | N/A | 0.06 | 0.05 | 80 [550] | 40 [275] | 18 | 30 |
| ASTM A148, марка 80-50 | N/A | N/A | N/A | 0.06 | 0.05 | 80 [550] | 50 [345] | 22 | 35 |
| ASTM A148, марка 90-60 | N/A | N/A | N/A | 0.06 | 0.05 | 90 [620] | 60 [415] | 20 | 40 |
| ASTM A216 / A216M | |||||||||
| ASTM A216, марка WCA | 0.25 | 0.70 | 0.60 | 0.045 | 0.04 | 60-85 [415-585] | 30 [205] | 24 | 35 |
| ASTM A216, марка WCB | 0.30 | 1.00 | 0.60 | 0.045 | 0.04 | 70-95 [485-655] | 36 [250] | 22 | 35 |
| ASTM A216, марка WCC | 0.25 | 1.20 | 0.60 | 0.045 | 0.04 | 70-95 [485-655] | 40 [275] | 22 | 35 |
- Скачать нашу таблицу марок литой стали
Марки литой стали
Стальные марки созданы стандартизационными организациями, такими как ASTM International, Американский институт железа и стали и Общество автомобильных инженеров для классификации сталей с конкретными химическими составами и результирующими физическими свойствами. Литейные цехи могут разрабатывать свои внутренние марки стали для удовлетворения пользовательского спроса на конкретные свойства или стандартизации конкретных производственных марок.
Спецификации для коваемых сталей часто использовались для классификации различных литых сплавов по их основным легирующим элементам. Однако литые стали не обязательно следуют коваемым стальным композициям. Содержание кремния и марганца часто выше в литых сталях по сравнению с их коваемыми эквивалентами. Помимо преобладающих более высоких уровней кремния и марганца, легированные литые стали используют алюминий, титан и цирконий для деоксидации в процессе литья. Алюминий преимущественно используется как деоксидизатор за его эффективность и относительную низкую стоимость.
Производство литой стали
Практика литья стали восходит к концу 1750-х, гораздо позже, чем литье других металлов. Высокая точка плавления стали и отсутствие доступной технологии для плавления и обработки металлов задержали развитие литейной стальной индустрии. Эти проблемы были преодолены прогрессом в технологиях печей.
Печи — огнеупорно облицованные сосуды, содержащие «заряд», который является материалом для плавления, и обеспечивающие энергию для плавления. В современном стальном литейном цехе используются два типа печей: электродуговая и индукционная.
Электродуговая печь
Электродуговая печь плавит партии металла, называемые «плавками», посредством электрической дуги между графитовыми электродами. Заряд проходит прямо между электродами, подвергаясь термической энергии от текущего электрического разряда.
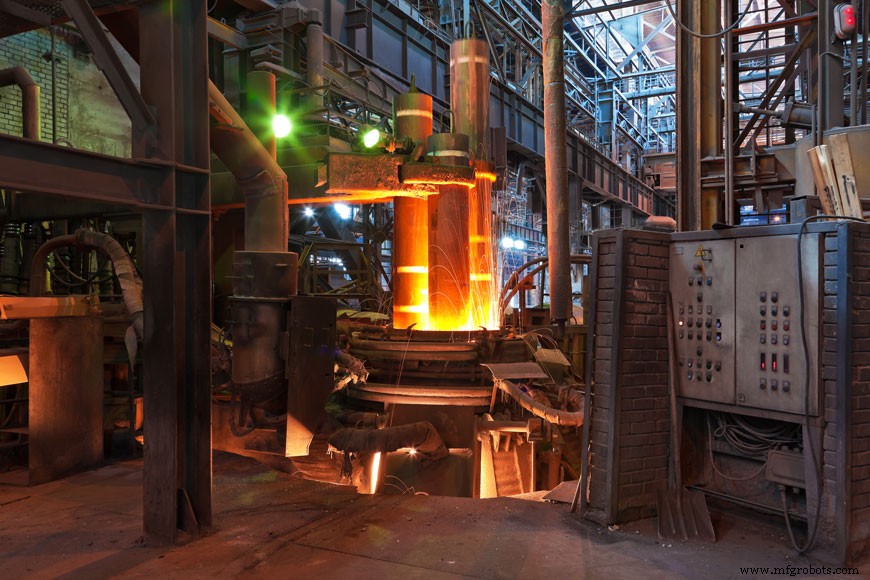
Электродуговые печи следуют циклу работы от отливки к отливке:
- Зарядка печи
Загрузка стального лома и сплавов добавляется в печь.
- Плавление
Сталь плавится путем подачи энергии в внутреннюю часть печи. Электрическая энергия подается через графитовые электроды и обычно является крупнейшим вкладчиком в операции плавления стали. Химическая энергия подается через кислородно-топливные горелки и кислородные лансы.
- Рафинирование
Кислород инжектируют для удаления примесей и других растворенных газов в процессе плавления.
- Дешлакивание
Избыточный шлак, который часто содержит нежелательные примеси, удаляется из ванны перед отливкой. Дешлакивание может также происходить внутри ковша перед заливкой.
- Отливка (tap out)
Металл удаляется из печи наклонением печи и выливкой металла в переносной сосуд, такой как ковш.
- Оборот печи
Отливка и подготовка завершаются для следующего цикла зарядки печи.
Постоянные дополнительные шаги часто предпринимаются на различных стадиях этого процесса для дальнейшей деоксидации стали и удаления шлака из металла перед заливкой. Химия стали может потребовать корректировки для учета истощения сплавов при длительном отливке.
Индукционная печь
Индукционная печь — электрическая печь, где тепловая энергия передается индукцией. Медная катушка окружает непроводящий зарядный контейнер, и переменный ток пропускают через катушку для создания электромагнитной индукции внутри заряда.
Индукционные печи способны плавить большинство металлов и могут работать с минимальными потерями плавления. Недостаток в том, что мало рафинирования металла возможно. В отличие от электродуговой печи, сталь не может быть преобразована.
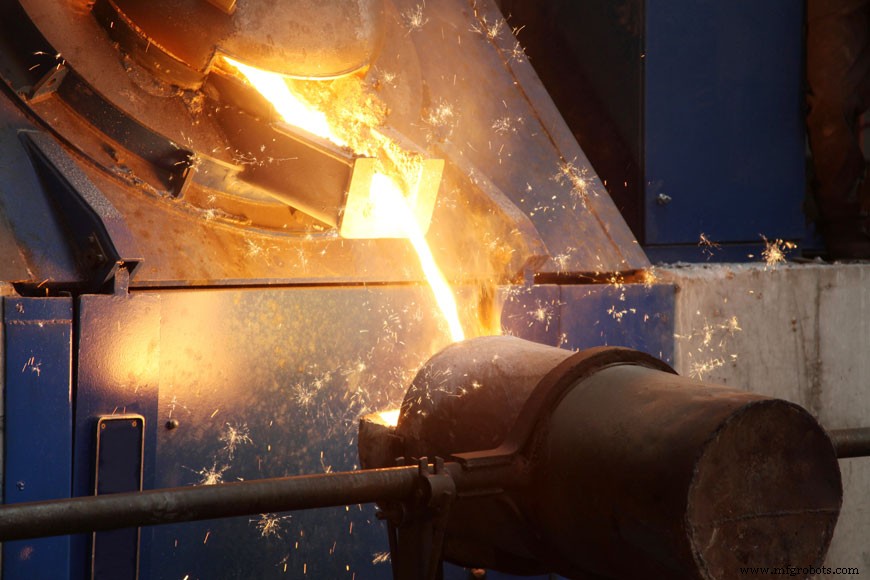
Современные стальные литейные цехи часто используют переработанный стальной лом для снижения стоимости и экологического воздействия производственной продукции. Устаревшие автомобили, механические компоненты и подобные предметы разделяют, сортируют и отправляют в литейные цехи как лом. Это комбинируется с внутренним ломом, генерируемым в процессе литья, и комбинируется с различными легирующими элементами для зарядки плавильной печи.
Термическая обработка
После того как отливка затвердела, удалена из формы и очищена, физические свойства литой стали развиваются правильной термической обработкой.
- Отжиг
Нагрев стальных отливок до конкретной температуры, выдержка в течение определенного периода времени, а затем медленное охлаждение.
- Нормализация
Похоже на отжиг, но стальные отливки охлаждают на открытом воздухе, иногда с вентиляторами. Это помогает отливкам достичь более высоких прочностей.
- Закалка
Похоже на нормализацию, но охлаждение происходит гораздо более быстрым темпом с использованием принудительного воздуха. Вода или масла используются как закалочная среда.
- Отпуск (или снятие напряжений)
Техника, используемая для снятия внутренних напряжений из отливок. Эти напряжения могут появляться из процесса литья, или во время упрочняющих или закаляющих термических обработок, таких как нормализация или закалка. Снятие напряжений включает нагрев отливок до температуры значительно ниже температуры отжига, выдержку при этой температуре, а затем медленное охлаждение.
Инспекция литой стали
Стальные отливки часто подвергаются инспекции для верификации конкретных физических свойств, таких как размерная точность, состояние поверхностной отделки отливки и внутренняя سليзность. Кроме того, химический состав также должен инспектироваться. Химический состав драматически влияется незначительными легирующими элементами, добавленными к материалу. Литые стальные сплавы восприимчивы к вариациям их химического состава, поэтому химические анализы требуются для верификации точного химического состава перед литьем. Малая проба расплавленного металла заливается в форму и анализируется.
Размерная точность
Размерные инспекции проводятся для обеспечения того, что произведенные отливки соответствуют размерным требованиям и допускам заказчика, включая допуски для механической обработки. Иногда может потребоваться разрушить образцы отливок для измерения внутренних размеров.
Состояние поверхностной отделки
Инспекции поверхностной отделки отливки используются для исследования эстетического внешнего вида отливок. Они ищут дефекты на поверхности и подповерхности отливок, которые могут быть неочевидны визуально. Поверхностная отделка стальной отливки может влиять типом модели, формовочного песка и покрытия формы, а также весом отливки и методами очистки.
Внутренняя سليзность
Все отливки имеют некоторый уровень дефектов, и спецификация سليзности определяет допустимый порог дефектов. Пере-спецификация максимального допустимого уровня дефектов приведет к более высоким уровням брака и более высоким затратам на литье. Недо-спецификация максимального допустимого уровня дефектов может привести к отказу.
Три распространенных внутренних дефекта, возникающих в стальных отливках:
- Пористость
Пустоты в стальной отливке, характеризующиеся гладкими, блестящими внутренними стенками. Пористость обычно результат газообразования или зацепления газа в процессе литья.
- Включения
Куски чужеродного материала в отливке. Включение может быть металлическим, интерметаллическим или неметаллическим. Включения могут исходить изнутри формы (мусор, песок или материалы стержней), или могут попасть в форму во время заливки отливки.
- Усадка
Пустота или область низкой плотности, типично внутренняя для отливки. Она вызвана расплавленным островом материала, который не имеет достаточно питательного металла для снабжения его в процессе затвердевания. Усадочные раковины характеризуются грубой кристаллической внутренней поверхностью.
Химический анализ
Химический анализ литых сталей обычно выполняется методами мокрого химического анализа или спектрохимическими методами. Мокрый химический анализ чаще всего используется для определения состава мелких образцов или для верификации продуктового анализа пост-продакшн. Напротив, анализ с помощью спектрометра хорошо подходит для рутинного и быстрого определения химического состава более крупных образцов в занятой производственной литейной среде. Литейные цехи могут предпринимать химический анализ на уровне плавки и продукта.
Анализ плавки (Heat analysis)
Во время анализа плавки малая проба жидкой литой стали зачерпывается из печи, дается затвердеть, а затем анализируется на химический состав с помощью спектрохимического анализа. Если состав легирующих элементов некорректен, быстрые корректировки могут быть сделаны в печи или ковше перед литьем. После корректировки анализ плавки обычно считается точным представлением состава всей плавки металла. Однако вариации в химическом составе ожидаются из-за сегрегации легирующих элементов и времени, необходимого для отливки плавки стали. Окисление определенных элементов может происходить в процессе заливки.
Продуктовый анализ (Product analysis)
Продуктовый анализ выполняется для конкретной верификации химического анализа, так как состав отдельных отливок, залитых, может не полностью соответствовать применимой спецификации. Это может произойти даже если продукт был залит из плавки стали, где анализ плавки был корректен. Отраслевые практики и стандарты допускают некоторую вариацию между анализом плавки и продуктовым анализом.
Испытания литой стали
Разнообразие механических свойств может быть достигнуто для углеродистых и легированных стальных отливок путем изменения состава и термических обработок литых сталей. Литейные цехи используют специализированные методы испытаний для проверки механических свойств перед завершением продукта.
Когда речь идет об испытаниях литой стали, в индустрии используются два типа испытаний: деструктивные и неразрушающие испытания. Деструктивные испытания требуют разрушения испытательной отливки для визуального определения внутренней سليзности детали. Этот метод предоставляет информацию только о состоянии испытуемого куска и не гарантирует, что другие куски будут سليзными. Неразрушающие испытания используются для верификации внутренней и внешней سليзности отливки без повреждения самой отливки. После прохождения испытаний отливка может использоваться для предполагаемого применения.
Растягивающие свойства
Растягивающие свойства для стальных отливок — индикация способности отливки выдерживать нагрузки под медленными условиями загрузки. Растягивающие свойства измеряются с использованием репрезентативного литого образца, подверженного контролируемой растягивающей нагрузке — силам растяжения, приложенным к любому концу растягиваемого бруса — до отказа. При отказе растягивающие свойства исследуются.
РАСТЯЖИВАЮЩИЕ СВОЙСТВА
СВОЙСТВА
ОПИСАНИЕ
Предел прочности на разрыв
Напряжение, необходимое для разрыва отливки на растяжение, или под нагрузкой на растяжение.
Предел текучести
Точка, в которой отливка начинает течь или растягиваться и демонстрировать пластическую деформацию на растяжении.
Относительное удлинение (%)
Мера вязкости, или способности отливки деформироваться пластически.
Относительное сужение (%)
Вторичная мера вязкости отливки.
Демонстрирует разницу между исходной площадью поперечного сечения растягиваемого бруса и площадью наименьшего поперечного сечения после отказа на растяжении.
Свойства на изгиб
Свойства на изгиб идентифицируют вязкость отливки, используя прямоугольный репрезентативный образец, изогнутый вокруг пина до конкретного угла. Полученный изогнутый брус наблюдают для проверки на неприемлемые трещины.
Ударные свойства
Ударные свойства — мера крутизны, результатом испытания энергии, необходимой для разрыва стандартного пробника с надрезом. Чем больше энергии требуется для разрыва образца, тем круче литой материал.
Твердость
Твердость — мера сопротивления отливки проникновению с использованием методов нажатия. Это свойство указывает на износостойкость и абразивную стойкость литых сталей. Испытания на твердость также могут предоставить легкий, рутинный метод тестирования на индикации предельной прочности в производственной среде. Результат теста по шкале твердости обычно тесно коррелирует с свойствами предельной прочности.
Услуги кастомного литья
Reliance Foundry работает в сотрудничестве с клиентами для определения лучших физических и химических свойств, термической обработки и методов испытаний для каждого кастомного отливка. Запросите котировку, чтобы получить больше информации о том, как наша литейная служба может соответствовать требованиям вашего проекта.
Металл
- Вольфрамный флюс: ключевые свойства и промышленные применения
- Тантал: ключевые свойства и разнообразные промышленные применения
- Свойства и соединения рения — технический обзор
- Применения и свойства марганцевистой стали: комплексный обзор
- Чугун: определение, свойства, виды и применение
- Марки нержавеющей стали: типы, свойства и распространенное применение
- Сплавы Monel: ключевые свойства и реальные применения
- AMPCO® 25 Непрерывная литье: Высокопроизводительный сплав для точных матриц
- Понимание марок инструментальной стали: свойства и применение
- Чугун: ключевые свойства, состав и промышленное применение