



Быстрое прототипирование металла: ускорение разработки продукта и выхода на рынок
Качественные продукты движутся — от дизайна, к производству, к рынку — быстрее, чем когда-либо
Введение нового продукта на рынок включает сложный процесс дизайна, маркетингового исследования и производства. Быстрое прототипирование — одна часть этого процесса, где компонентные части делаются для разработки рабочей модели продукта — тестирования его функциональности и ограничений. Эти прототипы могут быть сделаны из того же материала, что и конечный продукт, или альтернативный материал может использоваться для целей тестового случая.
Некоторые методы металлического прототипирования включают:
- 3D-печать
- Песчаное литье (деревянная модель)
- Литье по выплавляемым моделям (восковая модель)
- Фабрикация детали напрямую из металлопроката
- Механическая обработка детали напрямую из металлопроката
Методы и применения быстрого прототипирования
Каждый метод прототипирования имеет свои преимущества и недостатки, а также факторы, делающие его наиболее подходящим для определенных проектов.
3D-печать
3D-печать — относительно новый процесс, также известный как аддитивное производство — процесс печати одного слоя продукта за раз, пока 3D-компонент не будет построен множеством слоев. Каждый слой может быть около 100 микрон толщиной. Принтер управляется компьютеризированной системой, которая принимает 3D-дизайн как вход и создает 3D-продукт как выход.
Технология эволюционировала со временем, и широкий спектр материалов стал доступен для печати. Пластики, нейлоны, смолы, серебро, титан, сталь, воск, фото البولмеры и поликарбонаты все могут использоваться как материалы для 3D-печати.
Существует три основных типа 3D-принтеров:
- Селективное лазерное спекание (SLS) использует печатный материал в порошковой форме. Каждый слой детали создается плавлением порошка лазером. Свежий порошок накатывается поверх частично завершенной детали и процесс начинается снова, пока вся деталь не будет построена.
- Моделирование методом слоевоего наплавления (FDM) использует термопластичный филамент и плавит его для экструзии. Экструзия точно контролируется компьютером в соответствии с 3D-дизайном, печатая каждый слой по очереди.
- Стереолитография также использует лазер, но в этом случае жидкий продукт затвердевает один слой за раз действием лазера — он контролируется для соответствия дизайну.
3D-печать популярна для быстрого прототипирования, потому что процесс очень ресурсоэффективен. Не требуется инструментальная оснастка производственных линий, требования к труду минимальны, и генерируется очень мало отходов. Недостаток 3D-печати — это может быть затратно по времени — занимая часы, а иногда дни, для построения сложных деталей. Размер детали ограничен областью печати машины. Кроме того, может быть невозможно произвести деталь из желаемого материала из-за очень высокой точки плавления некоторых металлов.
Песчаное литье
В металлических литейных цехах модели используются для изготовления формы, которая будет использована для литья металлической детали. Прототипическая модель делается самым простым и рентабельным способом, чтобы деталь могла быть протестирована и скорректирована при необходимости. По этой причине модель часто используют для изготовления песчаной формы, так как это самый дешевый и быстрый способ производства формы. От начала до конца прототип может быть сделан за 2–4 недели с использованием свободной деревянной модели.
Свободная деревянная модель делается из дерева мастером по моделям с использованием техник, таких как токарное дело, инструментальное дело, прессовое дело и тонкая столярка. Модель изготавливается в соответствии с прототипическим дизайном с некоторыми допусками, встроенными для усадки, которая происходит при остывании металла. Там, где прототипический дизайн требует деталей с обратным уклоном, эти детали делаются как свободные части модели, удерживаемые на месте штифтами.
Формовочный песок специально составлен с правильной смесью компонентов, чтобы он имел характеристики, необходимые для литья металла. Он должен держать форму, не выделять слишком много влаги и давать хорошее качество финиша. Песок уплотняют вокруг свободной деревянной модели для формирования отливки, которая затем может использоваться для изготовления металлического прототипа.
Литье металлического прототипа — стандартный литейный процесс, где металл плавится, композиция контролируется и расплавленный металл заливается в форму. После остывания форма ломается, и металлический прототип готов для доводки.
Металлическое литье быстрого прототипа с свободной деревянной моделью популярно из-за низкой стоимости производства и относительной легкости корректировки модели и перелитья при необходимости. Также возможно сделать прототип из того же материала, что и конечный продукт, тем самым исключая дальнейшие стадии разработки. Производители часто находят, что процесс разработки прототипа часто становится методом для конечного производства с незначительными модификациями.
Литье по выплавляемым моделям
Литье по выплавляемым моделям также является литейным процессом, но использует другую технику для изготовления модели для создания формы. Первый шаг — создание восковой модели, соответствующей дизайну для прототипа. Исторически восковые модели делали с помощью прессовочных машин или восковых прессов, но новые материалы и развитие 3D-печати создали возможность для моделей инвестиционного литья быть сделанными легче и быстрее.
После того как модель сделана, её обволакивают керамическим материалом, который принимает форму модели при застывании. Форму затем нагревают, пока воск не расплавится и не вытечет из литейной формы — отсюда альтернативное название, литье утерянным воском. Стандартные литейные процессы следуют, где расплавленный металл заливается в форму. Когда металл остыл и затвердел, керамическая форма ломается, оставляя металлический прототип готовым для доводки.
Преимущества этого метода быстрого прототипирования похожи на те, что у свободной деревянной модели — с дополнительным преимуществом более тонких допусков и финишей.
Фабрикация металлических прототипов
Металлопрокат включает листы, пруты, трубки, бруски и проволоку. Любой из этих может использоваться как сырье для фабрикации металлического прототипа как нисходящий вторичный шаг, а не через первичное производство, такое как литье или 3D-печать.
Для прототипирования из листового металла можно использовать многие разные процессы для фабрикации прототипа. Например, физическая модель может быть развернута и разложена на листе металла для использования в качестве шаблона, затем лазеры или горелки могут использоваться для вырезания контуров и отверстий, и для маркировки изгибов. Прессы могут использоваться для изгиба металла на отмеченных границах, и специализированное сварочное оборудование может использоваться для соединения частей вместе.
Трубки могут использоваться для прототипирования путем обработки их через ряд разнообразных операций для создания прототипической детали, соответствующей дизайну:
- Расширивание (Flaring) — расширение отверстия на конце трубки в воронкообразную форму
- Швайберование (Swaging) — уменьшение или увеличение диаметра трубки
- Выдавливание (Dimpling) — мелкие деформации на металлической поверхности
- Изгиб (Bending) — создание форм через вставку изгибов в определенных точках трубки
- Выпрямление (Flattening) — использование пресса для сжатия трубки
- Пробивание (Piercing) — создание отверстий в материале
- Расширение (Expanding) — использование тепла и инструментов для открытия диаметра трубки
Главное преимущество фабрикации металлического прототипа из складских материалов — временная эффективность. Модели или формы не нужны, и сырье доступно со склада. Недостаток в том, что некоторые прототипические дизайны будут слишком сложны для стандартных производственных процессов и поэтому не могут быть сделаны этой техникой.
Механическая обработка металлических прототипов
Механическая обработка — любой процесс, где кусок сырья режут в желаемую конечную форму и размер контролируемым процессом удаления материала — также известный как субтрактивное производство. Её можно использовать для производства различных металлических продуктов, а также материалов, таких как дерево, пластик, керамика и композиты. В современном производстве механическая обработка выполняется компьютерным числовым управлением (CNC).
CNC — это компьютерное управление станками для изготовления детали согласно 3D-дизайну. Оборудование для механической обработки включает токарные, фрезерные, маршрутизаторы, сверлильные и шлифовальные станки. Сырье для станков с ЧПУ — металлопрокат вроде стальных листов и брусков.
3D-дизайн конвертируется в компьютерную программу, которая затем используется системой управления для управления станками. Выбранное сырье должно быть больше прототипа, потому что через удаление металла механической обработкой прототип изготавливается. Продвинутые станки с ЧПУ контролируют операции по всем 3 осям (x, y и z) и могут переворачивать деталь и переключать инструменты автоматически, приводя к высокому качеству финиша и уровню точности.
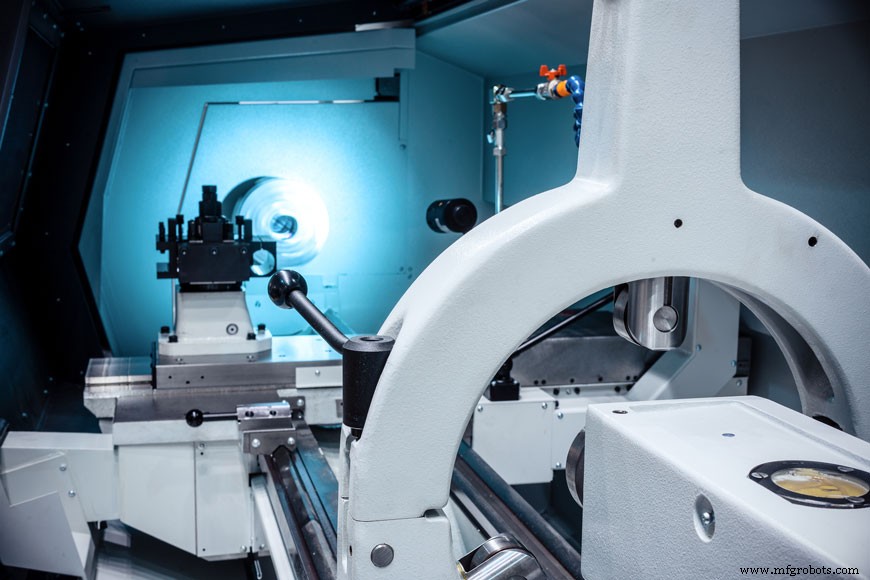
Преимущество станков с ЧПУ над другими фабрикационными техниками — автоматическое действие на основе 3D-дизайна. Человеческое вмешательство ограничено, и изготовленный прототип соответствует дизайну с высокой степенью точности. Более сложные прототипы могут быть произведены с использованием станков с ЧПУ, чем через ручные операции. Недостаток обработки деталей — деталь делается удалением металла из сырья, и это приводит к отходах. Хотя отходной материал можно переработать, есть затраты и потери, которые произойдут.
Кейсы быстрого прототипирования
Автомобильная индустрия
Исследования показывают, что разработки в 3D-печати оказывают драматическое влияние на способность инженеров тестировать свои идеи и выводить продукты на рынок быстро. Автомобильная статья подчеркивает тот факт, что тестирование аэродинамики определенных автомобильных деталей критично для измерения их влияния на производительность машины. По мере получения результатов тестов, незначительные корректировки могут быть сделаны в дизайне, и новый прототип быстро перепечатывается. Для аэродинамического тестирования не обязательно, чтобы деталь была сделана из конечного материала, так как тестируется форма, а не прочность. 3D-печать помогает автомобильным инженерам ускорить их разработку и улучшить эффективность.
Разные применения подходят разным производственным методам. В одном примере дизайнер обнаружил это при производстве 2-частной кольцевой сборки с пространством для микро SD карты во внутреннем пространстве. Первые прототипы делались прямым металлическим лазерным спеканием (DMLS), но низкое качество поверхностной отделки и плохая сборка привели к расследованию использования станка с ЧПУ с электроэрозионной обработкой. Улучшенная производительность прототипа подчеркнула преимущества ЧПУ в этом конкретном применении.
Высокотехнологичная индустрия
Снижение затрат на разработку — экономический императив для многих высокотехнологичных компаний, когда они выводят свои новые создания на рынок. Когда Icon Aircraft запустили проект для своего рекреативного самолета A5, они инвестировали значительное время и энергию в нахождение наиболее рентабельного и эффективного способа построения их компонентов для прототипирования и массового производства. Кейс-стади указывает, что Icon Aircraft выиграли 2–3 недели в производственном графике, $2000 и два человеко-дня на деталь воздушной канализации, сократив потребность в специализированном инструментарии.
Авиационная индустрия
Приз Американского литейного общества за 2017 год за отливку года был присужден компании, разработавшей новый литой каркас пассажирского авиасиденья. Исторически этот структурный компонент делали из единого биллета, но процесс детального дизайна и инженерии привел к решетчатой структуре из магния — материала, который легче алюминия, но не может быть 3D-напечатан. Прототип отливки дал продукт, имеющий требуемую прочность, но намного легче существующих механически обработанных деталей. Экономия $100k/год на одном пассажирском самолете была рассчитана на основе снижения затрат на топливо из-за более легких сидений, а также связанных снижений выбросов.
Быстрое прототипирование и путь вперед
Растущее число методов для быстрого прототипирования доступно инноваторам и инженерам. Каждый метод имеет свои преимущества и недостатки. Литейные процессы подходят для применений, где прототип должен быть сделан из того же материала, что и готовый продукт, особенно для высокоплавких металлов. 3D-печать подходит для мелких компонентов из конкретных печатаемых материалов — эта технология развивается и улучшается непрерывно. Механическая обработка может использоваться для вырезания металла из складского продукта, где сложность не слишком строга и стандартные процессы, такие как фрезерование и шлифование, все еще могут использоваться.
Сэр Джеймс Дайсон — знаковый изобретатель, предприниматель и инженер, наиболее известный своей разработкой циклонической вакуумной системы, заменившей мешковые вакуумные системы в домашней уборке. В увлекательном интервью с BBC Дайсон раскрыл, что его изобретение заняло пять лет на доводку и всего 5127 различных правок и модификаций. Он твердо верит в старую поговорку: «Если с первого раза не получается, пробуй, пробуй снова!» История Дайсона подчеркивает реальность, что разработчики продуктов и инженеры нуждаются в множественных итерациях разработки и улучшения для вывода новых продуктов на рынок. Улучшения в быстром прототипировании будут продолжать снижать неэффективность и снижать затраты во благо инноваторов и потребителей.
Ссылки
- 3ders. «3D Printing Basics»
- Marlin Steel. «3D Printing versus Traditional Manufacturing»
- Mechanical Inventions. «Types of Patterns»
- Mechanical Engineering. «Molding Patterns / Sand Casting Patterns / Patterns and Molds»
- miBot. «Making Sand Molds and Patterns»
- The Library of Manufacturing. «Investment Casting»
- Foundry Management and Technology. «Making Investment Casting a Better Investment»
- Thomas Net. «More about CNC Machining»
- Rapid Sheet Metal. «Rapid Prototype Fabrication»
- Creative Mechanisms. «Everything you need to know about CNC machines»
- Wikipedia. «Machining»
Металл
- Порошки рефрактёрных металлов готовы к революции в 3D-печати
- BMD и микроволновая спекание Desktop Metal: новая эра для металлического аддитивного производства
- H.C. Starck запускает AMPERPRINT®: новые газ-атомизированные порошки для металлической 3D-печати
- Ключевые принципы дизайна для оптимизации металлических 3D-печатных деталей
- Быстрое прототипирование для разработки продуктов: практическое руководство
- Как 3D-печать поднимает металлообработку на новый уровень: ключевые преимущества
- Быстрое и надежное прототипирование печатных плат: ускорьте ваш дизайнерский процесс
- Как быстрое прототипирование и 3D печать ускоряют производственный успех
- Топ методов быстрого прототипирования для инноваций в медицинских устройствах
- Быстрое прототипирование экзотическими металлами: быстро, точно, надежно