



Передовые технологии совершенствования коксования в отстойных коксовых печах
Технологии улучшения процесса коксования в отстойных коксовых печах
Коксовые угли превращаются в кокс в батареях отстойных коксовых печей. Процесс коксования — нагревание дробленой смеси коксовых углей в отсутствии воздуха для удаления летучих соединений. Полученный кокс — твёрдый, пористый углеродистый материал для восстановления железоносных материалов в ДП. Отстойные печи также восстанавливают летучие химикаты: коксовой газ, сульфат аммония, смолы, масла. За последние 3–4 десятилетия разработаны технологии, давшие: (1) использование низкокачественных углей в смеси, (2) огромные улучшения процесса, (3) повышение качества металлургического кокса, (4) рост выходов, (5) возврат отходной энергии, (6) улучшение контроля выбросов. Основные технологии ниже.
Селективное дробление угля
Уголь — гетерогенный материал. Разные компоненты имеют разную твёрдость, поэтому при разрушении (в добыче или дроблении для коксования) слабые компоненты концентрируются в мелких фракциях, остальные — в крупных. Фракции имеют разные коксовые свойства. Это породило концепцию селективного дробления — контроль степени дробления разных компонентов смеси. Технология полезна при петрографической гетерогенности угля.
Технология теоретически обоснована и направлена на контроль дробления компонентов. Цель — улучшение однородности реактивных и инертных компонентов. Реактивные компоненты (витриниты) — самые мягкие, минеральные примеси — самые твёрдые. При обычном совместном дроблении витриниты дробятся мельче минеральных частиц. Для кокса высшего качества желательно дроблять минеральную часть мельче витринита, чтобы при размягчении заряда минеральная часть лучше ассимилировалась, повышая прочность. Обычно делают отдельным дроблением каждого типа угля.
Селективное дробление включает: приёмный бункер, дробящую станцию, смесительную станцию, угольный миксер и маршруты до угольной башни батарей. Уголь транспортируется ленточными конвейерами со склада в приёмный бункер (буферизация высокого массового расхода со склада под сниженный к дробящей станции). На дробящей станции угли дробятся по типам с индивидуальными настройками дробилок. После дробления — на смесительную станцию. Каждый тип в отдельном бункере. Под число типов и их долю в смеси проектируются бункеры разного размера и количества.
После бункеров разные типы углей подаются на исходящий конвейер ленточными весовыми дозаторами. Со смесительной станции уголь идёт в миксер. Добавки (масло, вода, коксовая пыль) вносятся в верхний пересыпной желоб перед миксером. В миксере смесь гомогенизируется. После смешения — в угольную башню. Измерение влажности угля — вверх по конвейере к башне. Базовая концепция на рис. 1.
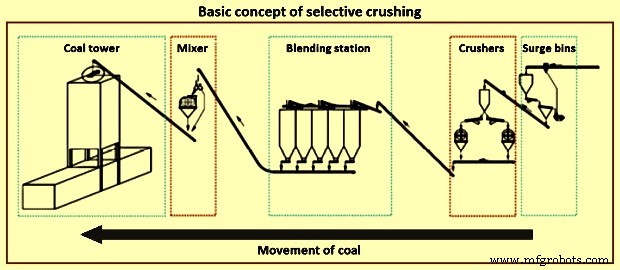
В концепции селективного дробления настройка дробилки меняется автоматически по предустановкам для каждого типа угля. Это позволяет достичь оптимального гранулометрического состава каждого типа с учётом состава смеси и реагировать на изменение свойств угля. Пример: угли со слабой коксовостью дробят крупнее для меньшей удельной поверхности. Мягкие коксовые угли с большим содержанием инертов — мельче относительно состава смеси. Смесь более гомогенна, чем при совместном дроблении. Инерты и реактивные компоненты равномерно распределены, а не концентрируются в отдельных фракциях. Это даёт меньше хрупких точек в коксе и избегает разницы в усадке из-за негомогенного распределения инертов.
Предварительное просеивание перед дробилками
Рекомендуемый дополнительный этап — просеивание угля перед дробящей станцией. Большинство сырых углей имеют 30–50% фракции <3 мм, не требующей дробления. Удаление этой фракции снижает нагрузку на дробилки. Фракцию мелкого угля можно отделять пневматическими классификаторами или флип-флоп ситами. Дополнительные инвестиции частично компенсуются снижением мощности дробилок.
Снижение доли мелких частиц эффективно уменьшает средний размер зерна смеси, повышая насыпную плотность с позитивным эффектом на производительность коксовых печей. Коксовые свойства смеси улучшаются за счёт снижения удельной поверхности. Это позволяет использовать больший процент низкокачественных коксовых углей в смеси.
Добавка масла
Насыпную плотность угля можно регулировать добавкой масла в малых дозах 0,1–0,5%. Положительно влияет на свойства кокса. При добавке масла для компенсации снижения насыпной плотности из-за роста доли частиц <0,5 мм газовое давление угля не растёт. При постоянном гранулометрическом составе газовое давление даже слегка снижается. Подтверждается лучшая текучесть внутри камеры при зарядке во многих тестах. Достигается более равномерное распределение угля в камере с постоянной линией угля и снижение засыпания. Это ведёт к меньшим потерям угля и равномерному коксованию по всей камере. Оптимизируется теплопотребление, избегается перегрев газового пространства над углём (>850 °C), что уменьшает образование углерода от трещинных реакций.
Контроль влажности угля
Сушка угля до постоянного уровня влажности — теперь обычная практика. Постоянная влажность обеспечивает стабильную работу батарей. Сушка в вращающихся трубчатых илиfluidized bed сушилках за смесительной станцией. Используется отходное тепло коксового газа.
Влажность заряда для зарядки в печи обычно 8–10%. Сушка снижает до ~6%. Это снижает топливопотребление в печах. Кокс сушат теплом коксового газа, НД паром или другим отходным теплом. Схема на рис. 2.
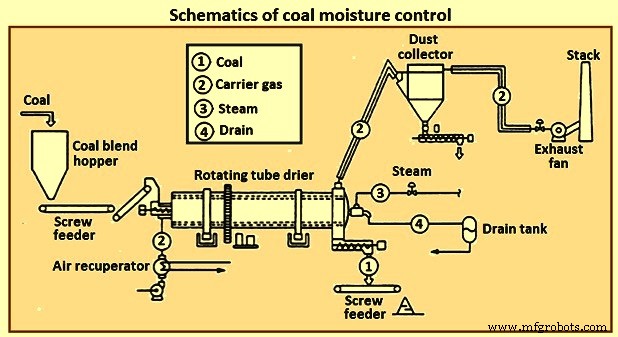
Преимущества: (1) экономия топлива ~71 700 ккал/т; (2) улучшение качества кокса 1,7%; (3) рост производства кокса ~10%; (4) сокращение коксования; (5) снижение водного загрязнения.
Другой перспективный, но нереализованный вариант — комбинация пневматических классификаторов для удаления угольной пыли и сушки воздушным потоком перед дробящей станцией. Такая система объединяет преимущества просеивания и предсушки в одной станции. Оборудование есть на рынке, но комбинированное применение пока не внедрено на угольных комплексах.
Штампованная зарядка угля
Широкое внедрение пневматического впрыска угля в ДП требует более высокого качества кокса. По мере удорожания коксовых углей, волатильности цен и доступности, включение дешёвых углей в смесь стало необходимостью. Это привело к штампованной зарядке, изначально разработанной для высоковолатильных слабококсующихся углей.
Техника подготовки заряда: формирование пирога из угольной смеси в металлическом ящике, затем зарядка в печь. Более высокая плотность заряда даёт лучшее качество кокса при обычной зарядке. В зависимости от ситуации — либо лучше качество кокса, либо включение слабококсующихся углей в смесь.
Штамповка повышает насыпную плотность заряда на 30–35% до ~1150 кг/м³. Нужно дробление угля >90% ниже –3 мм и 40–50% ниже –0,5 мм для стабильного пирога. Со штамповкой низкоранговые, слабококсующиеся, высоковолатильные угли можно использовать до ~20%, но из-за высокой плотности заряда может возникнуть проблема повышенного давления на стены. Чтобы не повредить огнеупорные стены, смесь подбирается тщательным балансированием высоко- и низковолатильных углей.
Процесс штамповки использовался с начала XX века. Родился в Силезии и Польше >100 лет назад. На ранних заводах штамповочная станция была между двумя батареями. Солома использовалась как связующее для прочности пирога и специально спроектированный зарядочный вагон/тал для загрузки пирога в печь с тыловой стороны. Кокс штамповкой был плотнее и крупнее, лучше для литья, где важна прочность. Ещё преимущество — гораздо шире диапазон используемых углей по волатильности и коксовым свойствам.
Современное развитие на коксовом заводе Фюрстенхаузен, Фёльклинген (Германия), фокус на высоковолатильном угле. 1978 г. — первый пирог высотой 6 м, преодолев узкое место для экономичности. Первый завод такого размера запущен 1984 г. в Германии. И обычные шцевые печи, и безотстойные/тепловозвращающие используют эту технологию.
Технология: формирование стабильного угольного пирога мелко дробленым углём механической штамповкой вне печи для коксования. При штамповке насыпная плотность заряда в печи повышается физической штамповкой в пирог. Пирог, близкий по размеру к печи, вставляется в печь. Штамповка в штамповочно-зарядочно-выталкивающей машине с упадающими молотами.
Штамповочное оборудование может быть в отдельном здании или в зарядочно-выталкивающей машине. Процесс: введение предварительно дробленой смеси в стальной ящик последовательными слоями, которые уплотняются механически. Можно вертикально или горизонтально. Вибрация может облегчать укладку частиц. Горизонтальный ящик заполняется тремя равными слоями с заданным гранулометрическим составом и влажностью. Уплотнение и вибрация через несколько молотковых пластин, покрывающих всю поверхность пирога, по 2 минуты на слой для поддержки переноса из ящика в печь. Говорят, что в этом случае мелкозернистый состав не так критичен, как при обычной штамповке.
Два аспекта: (1) уплотнение, (2) механические свойства. Уплотнение нужно для коксования. Чем плотнее пирог, тем лучше качество кокса (холодная механическая прочность и поведение при высокой температуре). Механические свойства должны обеспечивать транспортировку пирога для зарядки.
При начале уплотнения частицы угля уступают под напряжением штамповочной машины, заполняя межчастичный пустоты мелкими частицами. Переупорядочивание поддерживается поверхностной влагой, снижающей внутреннее трение. При дальнейшей деформации происходит упруго-пластическая деформация частиц с их частичным разрушением и заполнением мелких пор фрагментами. Поровый объём уменьшается, насыщенность пор водой растёт, возникает демпфирующий эффект.
Помимо влияния капиллярной воды на уплотнение, механические свойства уплотнённой массы тоже определяются поверхностной водой как связующим агентом адгезивных сил. В системной процессной инженерии штампованый пирог можно назвать мокрым агломератом с адгезивными силами от жидких мостиков в капиллярной пористой системе.
Плотность пирога целится 1100–1150 кг/м³, зависит от влажности и гранулометрии смеси и прикладываемой уплотняющей энергии. Механические свойства угля тоже влияют. Мокрая плотность непрерывно растёт при влажности 6–13%. При большей влажности энергия уходит на вытеснение воды. Обычно две важные переменные смеси — влажность и гранулометрия для достижения прочности транспортировки и зарядки. Рабочая переменная — уплотняющая энергия, релевантные свойства — предельная прочность на сжатие и сдвиг.
Для зарядки пирога в печь используются разные техники в зависимости от конструкции печи (вертикальная шцевая или горизонтальная безотстойная/тепловозвращающая). Для вертикальных печей зарядка через тыловые двери выталкивателя. Процедура вызывает высокие выбросы. Для снижения экспериментировали с системами, особенно рамами уплотнения. Но системы лишь частично снижают выбросы, не устраняя полностью. Недавнее решение на новых батареях — создание сильного разрежения (–400 Па) в газосборнике во время зарядки. Во время коксования (без зарядки) газосборник на номинальном отрицательном давлении. Переключение на более глубокое разрежение делают перед началом выталкивания пирога.
Обычно спецификация смесей: 25–32% летучих веществ (на сухой беззольной основе) и индекс свободного разбухания ≥3. Но спецификации меняются от завода к заводу по доступности и ценам углей. Некоторые заводы включают нефтяной кокс и коксовую крошку.
Преимущества штамповки: (1) рост пропускной способности 8–10% за счёт высшей насыпной плотности; (2) улучшение прочности кокса (Micum и CSR) за счёт более плотной упаковки частиц при коксовании. Кокс получается плотнее, мельче и более равномерен по размеру.
Крупнокамерные шцевые коксовые печи верхней зарядки
Крупнокамерные печи — 7,6 м высотой. Комплекс представляет передовой консолидированный уровень технологий коксоварения. Таблица 1 — сравнение с 6,25-метровыми печами при производстве 1,9 млн т кокса в год.
| Таблица 1 Сравнение крупнокамерной коксовой печи с 6,25 м печью | |||
|---|---|---|---|
| Параметр | Ед. | Крупнокамерная | 6,25 м печь |
| Годовое производство | т | 1 900 000 | 1 900 000 |
| Высота печи | м | 7,6 | 6,25 |
| Ширина печи | мм | 550 | 410 |
| Объём печи | м³ | ~79 | ~40 |
| Число батарей | шт. | 2 | 4 |
| Число печей | шт. | 118 | 160 |
| Выталкиваний в сутки | шт. | 116 | 226 |
| Двери печей | шт. | 236 | 320 |
| Зарядные люки | шт. | 472 | 640 |
| Стойки стойбищ | шт. | 118 | 160 |
| Наборы рабочих машин | компл. | 31 | 2 |
| Сравнение ресурса батареи | |||
| Параметр | Ед. | Крупнокамерная | 6,25 м печь |
| Время коксования | ч | 24,5 | 17 |
| Выталкиваний в сутки на печь | шт. | 0,98 | 1,41 |
| Выталкиваний в год на печь | шт. | 358 | 515 |
| Ожидаемый ресурс батареи (16 000 выталкиваний на печь) | лет | 44,6 | 31 |
Снижение выталкиваний в сутки на крупнокамерных батареях позволяет иметь 1 комплект рабочих машин вместо 2 для 6,25-метровых, с преимуществами в инвестиционных и операционных затратах. Таблица показывает, что при среднем числе выталкиваний за ресурс печи ожидаемый ресурс значительно выше.
Каждая нагревательная стена состоит из 38 нагревательных желобов с конфигурацией: (1) двойной желоб с частичной рециркуляцией отходящих газов для низкого NOₓ; (2) три уровня ступенчатого впуска воздуха для минимизации NOₓ и поддержания вертикального температурного распределения; (3) смешанный расход газа и воздуха легко регулируется регулировочной пластиной в нижней части регенеративного уровня.
Система аспирации аммиачного спирта высокого давления
Эффективна для контроля зарядных выбросов на коксовых батареях. Аммиачный спирт (побочный продукт) давится до ~35–40 кгс/см² и впрыскивается через специальные сопла в гусиную шею при зарядке. Создаётся достаточное всасывание внутри печи, удерживающее загрязнители от попадания в атмосферу. Система: высоконапорные многоступенчатые насосы, креплые трубопроводы, специальные распылительные сопла, арматура, приборы контроля. Контроль выбросов экономит процессный пар и повышает выход сырого газа.
Сухое заглушение кокса
Альтернатива традиционному мокрому заглушению. Энергосберегающий процесс при производстве кокса в батарее. Завод сухого заглушения также называют заводом сухого охлаждения. При традиционном мокром заглушении раскалённый кокс, выталкиваемый из печи, охлаждается распылением воды. Вода испаряется и уходит в атмосферу. Проблема — потеря энергии, когда тепловая энергия раскалённого кокса превращается в пар, уходящий неиспользованным. Другой недостаток — воздушная коксовая пыль, высокие выбросы CO₂ и теплопотери.
При мокром заглушении чувствительное тепло горячего кокса рассеивается в атмосфере и теряется. Выбросы в воздух (0,5 т пара на т кокса, нагруженного фенолом, цианидом, сульфидом и пылью) и большой расход воды (~0,6 м³/т кокса). Загрязнители в воде сбрасываются в среду.
На заводе сухого заглушения раскалённый кокс охлаждается в специально спроектированных огнеупорно облицованных стальных камерах охлаждения противопоточно циркулирующим инертным газом в замкнутом контуре: камера охлаждения, пылоулавливающая камера, отходной тепловой котел, пыльные циклоны, мельничный вентилятор, надувательное устройство, циркуляционные воздуховоды. Тепловая энергия раскалённого кокса возвращается в отходном котле как пар — энергосбережение и снижение выбросов коксовой пыли. Таблица 2 — сравнение свойств кокса двумя процессами.
| Таблица 2 Сравнение типичных свойств кокса, производимого двумя процессами | ||||
|---|---|---|---|---|
| № | Параметр | Ед. | Мокрое заглушение | Сухое заглушение |
| 1 | Влажность | % | 2–5 | 0,1–0,3 |
| 2 | Зольность | % | 11,35 | 11,39 |
| 3 | Летучие компоненты | % | 0,5 | 0,41 |
| 4 | Средний размер частицы | мм | 65 | 55 |
| 5 | Выход коксовой крошки (после просева –15 мм) | % | 10 | 13 |
| 6 | Пористость | % | 49 | 48 |
| 7 | Барабанный индекс | % | 83,5 | 85 |
| 8 | Прочность кокса после реакции (CSR) | % | 58 | 60 |
Горячий кокс после выталкивания привозится из батареи в завод сухого заглушения в донно-открываемом ковше на заглушающей тележке. Ковш поднимается подъёмно-заряжающим устройством на вершину камеры сухого заглушения и кокс сбрасывается в предкамеру заряжающим устройством. Горячий кокс (~1000–1100 °C) охлаждается в камере циркулирующим газом. В камере газ движется противопоточно движению кокса: газ вверх, кокс вниз под гравитацией.
Циркулирующий газ в непрерывно работающем заводе — смесь, в основном азот с малыми примесями CO₂, CO, H₂. Горячий кокс, спускаясь, охлаждается до <200 °C газом, надуваемым из нижней зоны камеры, и сбрасывается через разгрузочное устройство внизу. Время прохождения кокса через камеру ~5–6 часов.
Высокотемпературный циркулирующий газ (~800–850 °C) после теплообмена в камере проходит через первичный пылоулавливатель и поступает в котел. Газ после теплообмена в котле охлаждается до ~180 °C. Пар в котле используется как общепромышленный процессный пар или перегоняется в перегретый высоконапорный пар для выработки электроэнергии через турбинный генератор.
Циркулирующий газ проходит через вторичный пылоулавливатель в газовой циркуляционный вентилятор, где его давление повышают, состав корректируют добавкой азота и газ впрыскивается в низ камеры сухого заглушения. При необходимости устанавливают субэкономизатор для снижения температуры газа до ~130 °C, улучшая эффективность охлаждения камеры.
Вспомогательные устройства: отсекающее устройство для отсечения кокса из камеры, система удаления пыли из циркулирующего инертного газа, вторичный пылоулавливатель перед циркуляционным вентилятором. Схема процесса на рис. 3.
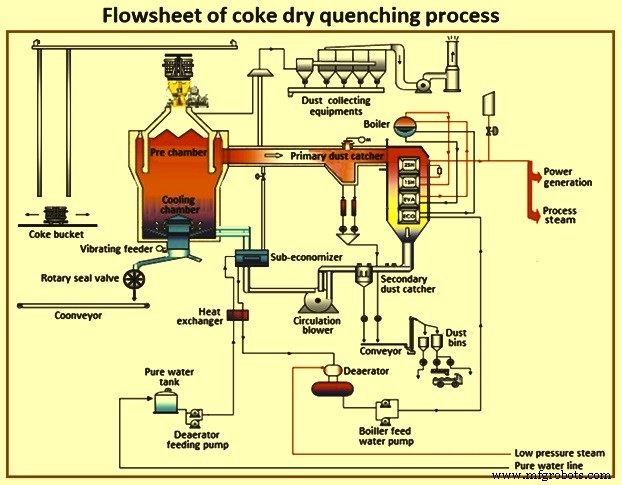
При сухом заглушении раскалённый кокс охлаждается газом в замкнутой системе, предотвращая выброс воздушной коксовой пыли. Тепловая энергия, теряемая при мокром заглушении, собирается и повторно используется как пар при сухом заглушении. Технология использует меньше ископаемого топлива и даёт меньшие выбросы CO₂, способствуя предотвращению глобального потепления. Сейчас заводы сухого заглушения привлекают внимание за эффективный возврат энергии и снижение загрязнения. Считаются обязательным объектом против экологических проблем (глобальное потепление CO₂, загрязнение воздуха). В исследовании на базе работы существующего процесса показано, что 85% отходного тепла при коксовании угля возвращается процессом сухого заглушения.
Сухое заглушение также повышает прочность кокса. Другие преимущества: снижение парниковых газов (GHG) и улучшение водной эффективности.
Современные герметичные двери
Протекающие двери коксовой батареи — всегда большой источник загрязнения. Конструкция дверей эволюционировала от пастообразных к современным саморегулирующимся нулевым утечкам. Ключевые особенности герметичных дверей: (1) тонкая нержавеющая диафрагма с ножевым краем как уплотняющая рама между телом двери и держателем кирпича; (2) пружинная регулировка на ножевом крае для самоуплотнения; (3) предусмотрено воздушное охлаждение тела двери; (4) крупные газовые каналы для облегчения циркуляции газа внутри печи.
Преимущества: минимизация утечек дверей, работа без регулировки, больший ресурс из-за меньшего искривления воздушно охлаждаемого тела двери, снижение обслуживания.
Наземная система контроля выбросов при выталкивании
Выбросы при выталкивании раскалённого кокса содержат много коксовой пыли (~11% от всех загрязнителей коксовых печей). Наземные системы контроля смягчают это. Состоят из: (1) большого всасывающего колпака, закреплённого на коксовом направляющем вагоне и движущегося с ним, направляющего дымы в коксовой пылосборный канал; (2) пылосборный канал; (3) оборудование очистки дымов. Большое количество пароксизмальных высокотемпературных дымов собирается под горячим плавающим вентилятором в большой всасывающий колпак на коксовом направляющем вагоне и попадает в пылосборный канал через другое оборудование. Воздух сбрасывается в атмосферу после очистки импульсным канальным коллектором и охлаждения аккумулятором. Управление ПЛК.
Система автоматизации и процессного управления
Автоматизация коксовой печи структурирована классическими уровнями от Уровня 0 (поле) до Уровня 3 (управление). Проект автоматизации обычно делится на шесть базовых оборудовательных слоёв. Рис. 4 показывает иерархию.
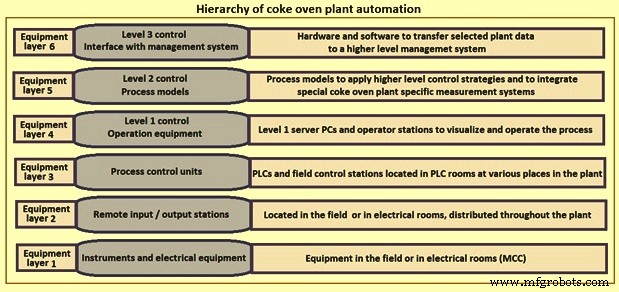
Электрооборудование, элементы управления и приборы подключены к резервированным удалённым модулям ввода-вывода (I/O) стандартными интерфейсами 4–20 мА и 24 В постоянного тока. Интеллектуальные подсистемы связывают Profibus или Modbus. Всё оборудование автоматизации соединено волоконно-оптической заводской сетью через все зоны с соответствующим оборудованием. Все данные собираются и распределяются через эту сеть, где источник и приёмник гибко соединяются физическими соединениями (патч-панели, коммутаторы) и логическими (система управления сетью). Через сеть все системы могут общаться.
В зоне коксового завода используется интегрированная «распределённая система управления» (DCS) на уровне процессного управления. Многие приложения — последовательные функции управления, лучше исполняемые ПЛК.
Автоматизация и процессное управление нагрева батареи и машин достигается системой 2-го уровня, проводящей расчёты процессных моделей на данных с 1-го уровня. Система 2-го уровня даёт операторам коксовых печей передовое, точное и удобное вспомогательное средство для улучшения операционной и экологической эффективности.
Преимущества автоматизации: снижение энергопотребления через уменьшение расхода топливного газа, стабилизация состояния и работы батареи, стабильное качество кокса, снижение выбросов, увеличение ресурса батареи, простота отчётности и анализа эксплуатационных и ремонтных данных.
Производственный процесс
- Процесс FINEX: передовой способ получения чугуна из мелкой руды и некоксующегося угля
- Процесс HIsarna: ультра-низкоуглеродистое производство стали
- Оптимизация работы коксовой батареи без восстановления для металлургических операций
- Передовые технологии повышения эффективности процесса агломерации железоруд
- CONARC: объединение конвертера и электродуговой печи для эффективного производства стали
- Прокатка стали: процесс точного производства
- Оптимизация производства кокса в батареях коксовых печей с побочными продуктами
- Полное руководство по производству формовых огнеупоров
- Процесс CLU для производства нержавеющей стали: эффективное удаление углерода и легирование
- Эффективное восстановление аммиака при производстве кокса из коксующегося угля