



Оптимизация производства кокса в батареях коксовых печей с побочными продуктами
Коксование в батареях коксовых печей с восстановлением побочных продуктов
Кокс составляет до 50% затрат на производство горячего чугуна. Экономичное производство высококачественного кокса — приоритет для конкурентоспособности железопроизводства.
Металлургический кокс используется в железно-стальной промышленности (преимущественно в доменных печах) для восстановления железной руды до железа. Более 90% общего производства кокса идет на доменные печи. Литейный кокс составляет большую часть остатка и используется литейными заводами в печах для плавки металла и подготовки форм. Производство литейного кокса использует другую смесь коксующихся угля, более длительное коксование и более низкие температуры по сравнению с металлургическим коксом.
Большинство кокса в мире производится в батареях коксовых печей с восстановлением побочных продуктов, и большинство коксовых заводов интегрированы со сталелитейными производствами.
Производство кокса нагревом угля в отсутствие воздуха восходит к началу промышленной революции, когда Абрахам Дарби использовал его для плавки железных руд в 1709 г. в Англии. Метод изначально совпадал с производством угля: укладка угла в круглые кучи, поджог и покрытие сторон глиной. Это заложило основу пчелообразных коксовых печей. Постепенные улучшения привели к развитию пчелообразных, ревербераторных и печей с побочными продуктами, culminировав в регенеративные коксовые печи с восстановлением побочных продуктов около века назад.
Уголь превращается в кокс в больших батареях коксовых печей деструктивной дистилляцией угля. Коксовый процесс состоит в нагревании угля в отсутствие воздуха для удаления летучих соединений. Полученный материал — углеродная масса, называемая коксом, твердая, но пористая. Коксовая печь с побочными продуктами восстанавливает летучие вещества угля в виде коксового печного газа, смол и масел.
Существует три проверенных процесса производства металлургического кокса:
- Пчелообразные коксовые печи — без восстановления побочных продуктов;
- Тепловосстановительные или энерговосстановительные коксовые печи — также иногда называют без восстановления побочных продуктов;
- Коксовые печи с побочными продуктами.
Процесс коксования с побочными продуктами включает коксование угля при высоких температурах в атмосфере без кислорода. Процесс удаляет летучие вещества угля и концентрирует углерод. В этом процессе отходящий газ собирают и направляют в побочный цех, где восстанавливают различные побочные продукты (коксовый печной газ, смола, аммиак, сырой бензол).
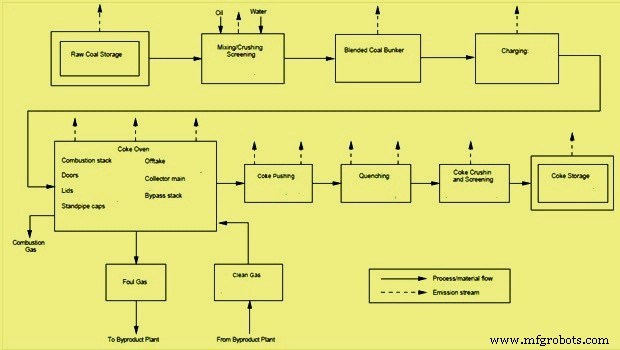
Завод коксовых печей с побочными продуктами имеет три основных раздела: угольный склад и участок подготовки угля, батареи коксовых печей с установами охлаждения кокса, и установка дробления и сортировки кокса. Типичный технологический поток и эмиссионные потоки завода показаны на рис. 1.
Коксующиеся угли и факторы, влияющие на качество кокса
Коксующийся уголь — важное сырье для производства кокса в печах с побочными продуктами, так как он определяет свойства кокса. Требуемые свойства кокса: равномерный размер, хорошая прочность (CRI, CSR, значения микум), пористость с минимальными летучими веществами и минимальной зольностью.
Коксующиеся угли можно классифицировать по коксующимся свойствам: примарный коксующийся, средний коксующийся, слабый/низкий коксующийся. Коксующиеся свойства угля для производства хорошего кокса включают текучесть, дилатацию, число пенистости в тигле, значение Грей-Кинга, ранг угла по среднему максимальному показателю отражения (MMR), витринит и распределение витринита (V9–V14). Помимо коксующихся свойств, другие важные свойства угля: влажность, зола, сера, фосфор, щелочи в процентах и температура плавления золы. Низкое содержание влаги, золы, серы и фосфора желательно для качественного кокса. Другие свойства угля, влияющие на качество кокса: размер частиц, насыпная плотность, выветривание угля. Коксующиеся угли также могут иметь низкое, среднее или высокое содержание летучих веществ. Температура коксования, скорость коксования, время выдержки, практика охлаждения и обращение с коксом также влияют на качество.
Уголь, заряжаемый в коксовые печи, обычно представляет смесь двух и более коксующихся углей. Смешивание требуется для контроля свойств получаемого кокса, оптимизации качества и количества побочных продуктов и избежания расширения, проявляемого некоторыми типами угля, которое может вызвать избыточное давление на стенки печей во время коксования.
Угольный склад и участок подготовки угля
Угольный склад и участок подготовки угля готовят угольную смесь, пригодную для коксования. Этапы: разгрузка и хранение угля, смешивание углей различных марок, дробление угля и транспортировка в угольную башню хранения.
Транспортеры перемещают уголь со склада в смесительные бункеры, где хранятся различные типы угля. Смешанный уголь из бункеров поступает в угольную дробилку, где его измельчают до размера обычно –3 мм.
Измельченный уголь затем смешивают и блендят, иногда добавляют воду и масло для контроля насыпной плотности смеси. Подготовленная угольная смесь транспортируется в угольную башню на вершине батареи коксовых печей.
Уголь должен храниться на различных стадиях подготовки и перемещаться по участку подготовки. Дробление и просеивание — важные части угольного склада. Дробление уменьшает общий размер угля для удобства обработки и транспортировки. Сита классифицируют уголь по размеру. Сита могут быть статическими или механически вибрирующими.
Батареи коксовых печей с побочными продуктами
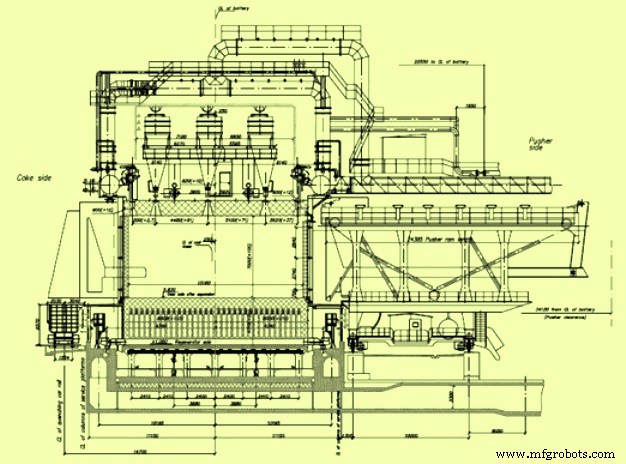
Коксовые печи — камеры из огнеупоров для превращения угля в кокс коксованием в отсутствие воздуха и дистилляции летучих веществ из угля. Завод состоит из одной или нескольких батарей, содержащих число печей (от 20 до 100 в каждой). Уголь заряжают в печь через зарядные отверстия. Типичное поперечное сечение 7-метровой батареи коксовых печей показано на рис. 2.
Взвешенное количество угля сбрасывается из угольной башни в зарядную машину — перемещающееся по длине батареи зарядное транспортное средство. Зарядная машина позиционируется над пустой горячей печью, снимаются крышки зарядных отверстий, и уголь сбрасывается из бункеров зарядной машины в печь.
Для минимизации утечки газов из печи при зарядке используют паровую аспирацию, втягивающую газы из пространства над заряженным углем в собирающий коллектор. Сброс угля из бункеров «стадиируется» контролем последовательности опорожнения каждого бункера, чтобы избежать пиков угля, блокирующих пространство над углем, что мешает удалению газов, образующихся при зарядке. В конце зарядки пики угля в печи выравнивают стальной прутом, консольно закрепленным на толкательной машине через небольшую дверцу в боку печи — выравнивательную дверцу. Этот процесс способствует равномерному коксованию и обеспечивает чистое паровое пространство и выходной туннель для газов, выделяющихся при коксовании, для потока в газосборную систему. После зарядки печи выравнивательная дверца закрывается, крышки ставятся на зарядные порты и залаживаются (лутуются) влажной глиняной смесью, аспирация выключается, и газы направляются в систему отбора и собирающий коллектор.
Процесс коксования угля
Превращение угля в кокс начинается. Тепло передается от нагретых кирпичных стенок в угольную зарядку. При ~375–475 °C уголь разлагается, образуя пластические слои у каждой стенки. При ~475–600 °C происходит интенсивное выделение смолы и ароматических углеводородов, за которым следует повторное затвердевание пластической массы в полукокс. При 600–1100 °C начинается стадия стабилизации кокса. Характеризуется сокращением объема коксовой массы, структурным развитием кокса и финальным выделением водорода. В пластической стадии пластические слои движутся от каждой стенки к центру печи, удерживая освобожденный газ и создавая газовое давление, передающееся на нагревательную стенку. Когда пластические слои встречаются в центре печи, вся масса углефицирована. Инкандесцентная коксовая масса выталкивается из печи и мокро или сухо охлаждается.
Тепловая дистилляция происходит в группах печей — батареях. Батарея состоит из ряда смежных печей со общими боковыми стенками из высококачественного кварцевого и других огнеупорных кирпичей. Стена, разделяющая соседние печи, а также каждая торцевая стенка, состоят из ряда нагревательных каналов. В любой момент половина каналов в данной стенке сжигает газ, а другая половина отводит отходящее тепло от сжигательных каналов в «чекерную» теплообменную решетку и затем в дымоход. Каждые 20–30 минут батарея «переключается»: каналы отвода тепла становятся сжигательными, а сжигательные — каналами отвода тепла. Это обеспечивает более равномерное нагревание угольной массы. Работа каждой печи циклична, но батарея содержит достаточное число печей для практически непрерывного потока сырого коксового печного газа. Отдельные печи заряжают и опорожняют примерно через равные интервалы времени в коксовом цикле. Коксование длится 15–18 часов для производства кокса для ДП. В этот период летучие вещества угля дистилляруются как коксовый печной газ. Время коксования определяется угольной смесью, влажностью, скоростью подогрева и желаемыми свойствами кокса. При низком спросе на кокс время коксования могут увеличивать до 24 часов. Температуры коксования обычно 900–1100 °C, держат на верхней границе для кокса ДП. Воздух предотвращают проникновением в печи поддержанием положительного избыточного давления в собирающем коллекторе. Печи поддерживают под положительным давлением за счет высокого гидравлического давления в главном коллекторе ~10 мм водяного столба. Газы и углеводороды, выделяющиеся при тепловой дистилляции, удаляются через систему отбора и отправляются в побочный цех для восстановления.
Коксование завершается, когда центральная температура в печи ~950–1000 °C. В этот момент печь изолируется от гидравлических коллекторов, после надлежащего отвода остаточных газов открывают двери для выталкивания кокса. В конце коксового цикла коксовая масса имеет большой объемный усад, что приводит к отдению массы от стенок и обеспечивает легкое выталкивание.
Контроль давления в печи очень важен: низкое давление ведет к засасыванию воздуха, высокое — к избыточному газированию, течи дверям, стояным трубам и т.д. Правильная выравнивание угля важно, заботься о свободном борте сверху (~300 мм) для избежания закупорки.
В конце коксового цикла двери на обоих концах печи снимают, и инкандесцентный кокс выталкивают из печи тараном, выдвигаемым из толкательной машины. Кокс проходит через коксовод в охлаждающую тележку. Тележка везет кокс в мокрую охлаждающую башню или сухую охлаждающую установку для охлаждения.
Установка дробления и сортировки кокса
Охлажденный кокс конвейером поступает в дробления и просеивание, также называемую установкой дробления и сортировки кокса. Здесь кокс дробят и просеивают на требуемые размерные фракции. При дроблении и просеивании кокс сортируют на три фракции: коксовый бриз (размер –10 мм), ореховый кокс (+10 мм до –25 мм) и кокс для ДП (+25 мм до –80 мм). Размерный кокс для ДП и ореховый кокс транспортируются к соответствующим системам хранения у ДП. Коксовый бриз направляется на агломерационный завод.
Производственный процесс
- Исследовение сложения напряжений при последовательном соединении батарей
- Фонарик: от изобретения к современным инновациям
- Микроволновая печь: конструкция, производство и инновации будущего
- Современные деревянные LED-часы на Arduino Nano и DS3231 RTC
- Создание четырехногого паука на Arduino: пошаговое руководство
- Продвинутые системы автоматизации и управления для коксовых печей
- ITmk3: экологичный процесс производства железных нуггетов компании Kobe Steel
- Оптимизация работы доменной печи с использованием орехового кокса: эффективность и экономические выгоды
- Эффективное энергосбережение при сухом охлаждении кокса: технология CDQ
- Эффективное восстановление аммиака при производстве кокса из коксующегося угля