



Предотвращение образования шкалы в разогревательных печах: ключевые стратегии для эффективности прокатки стали
Образование шкалы в разогревательной печи
Разогревательные печи — важный элемент прокатки стали, в которых полуфабрикаты нагревают до температуры, обеспечивающей пластические свойства для прокатки. Основные цели нагрева: (i) смягчение стали для прокатки; (ii) обеспечение достаточно высокой начальной температуры для завершения прокатки в полностью аустенитной области.
При разогреве сталь проходит через печь, где температура постепенно возрастает до зоны пропрока. Там температура держим постоянной для термической и химической гомогенизации. Разогревательная печь — прямого нагрева, использует газообразное, жидкое или твердое топливо и воздух. Состав атмосферы в печи: в основном азот (N₂), углекислый газ (CO₂), водяной пар (H₂O) и свободный кислород (O₂). Состав может резко меняться в процессе работы. Вариации зависят от соотношения воздух/топливо, которое, в свою очередь, зависит от условий работы печи и стана.
Печь концептуально делится на три зоны. От конца разгрузки: (i) зона пророка, (ii) нагревательная зона/зоны, (iii) зона предварительного нагрева. В зоне пророка топливо и воздух горят в горелках при нормальной или сниженной первичной стехиометрии. Высокая температура печи. Температура стали уравнивается по сечению. Выхлопные газы идут в нагревательные зоны. Нагревательные зоны (между предварительной и зоной пророка) требуют высокого лучистого теплопереноса для повышения температуры поверхности стали до прокатной. Обогащение воздуха O₂ в этих зонах способствует теплопередаче и снижает объемные газоходы, увеличивая производительность и тепловую эффективность. В зоне предварительного нагрева газы из предыдущих зон передают тепло входящей стали преимущественно конвекцией. Дополнительный воздух добавляют в начале зоны или в конце нагревательной зоны для догорания остатков топлива. Полезное тепло выхлопных газов восстанавливается передачей стали или в рекуператоре. Скорость газов в этой зоне должна быть минимальной для большего времени контакта со сталью.
При нагреве в печи горячие поверхности стали реагируют с окислительной атмосферой, образуя слой оксидов железа — шкалу. Потери металла от этого составляют 1,0–3,0 % от массы разогретой стали.
Последствия и факторы образования шкалы
Окисление стали с образованием шкалы — основное, обычно неизбежное следствие разогрева. Основные последствия — значительные экономические потери в двух областях: (i) потеря выхода металла в виде оксидов железа; (ii) потеря качества продукта через дефекты поверхности от вкатывания шкалы или шероховатостей. Шкала — потеря ценного металла.
Образование шкалы — сложная реакция. Морфологии и микроструктуры, развивающиеся при нагреве, существенно модифицируются образованием и превращением шкалы.
Количество шкалы зависит от: (i) состава стали, (ii) начального состояния поверхности, (iii) температуры разогрева, (iv) состава атмосферы печи (ее агрессивности к образованию шкалы), (v) времени пребывания в печи (определяется циклом разогрева). Для прогнозирования влияния изменения параметров разогрева на шкалу нужны оксидационные данные, соответствующие разным условиям печи. Улучшенный контроль атмосферы позволяет снизить и стабилизировать содержание O₂, уменьшая потери металла через шкалу.
Явления образования шкалы (окисления) на поверхности стали при разогреве неизбежны и трудно контролируемы. Недостатки: потребление стали и выпадение шкалы на пути к прокатному стану, требующее уборки и вызывающее экологические проблемы.
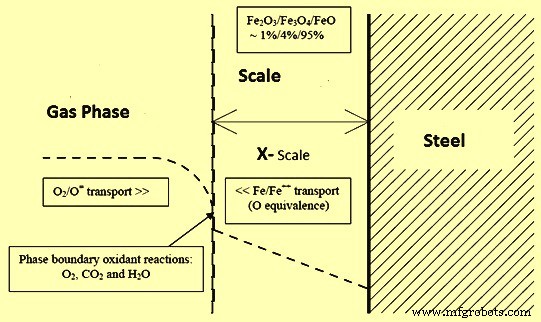
Механизм высокотемпературного окисления стали показан на рис. 1. Механизм может зависеть от: (i) переноса окислителя из объема газовой фазы; (ii) фазограничных реакций на границе газ/шкала; (iii) диффузии катионов Fe к границе шкала/газ.
Образование шкалы в присутствии газообразных продуктов сгорания усложняет процесс окисления в печи. Главный элемент сложности — нестабильность, являющаяся результатом взаимодействия параметров в печи.
Экономия до 35 % стали, теряемой в шкалу, достижима снижением избытка воздуха в печи с 70 % до 20 %. Большее время пребывания и более высокие температуры стали в печи приводят к избыточному образованию шкалы.
Два источника O₂ в печи: (i) горячий воздух, подаваемый в горелки для сгорания топлива; (ii) засасывание воздуха при отрицательном давлении в печи, возникающем по разным причинам.
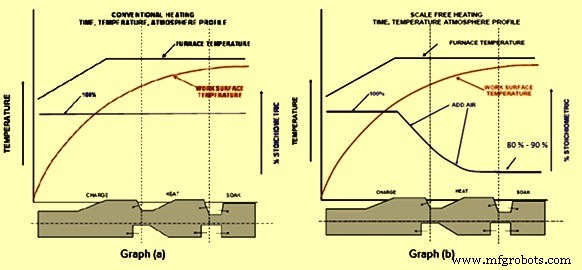
Обычный нагрев стали до прокатных температур — нагрев в печи, огораемой горелками, работающими при или слегка выше стехиометрического соотношения топлива. 100 % стехиометрия — соотношение воздух/газ, дающее идеальное сгорание с продуктами N₂, CO₂, H₂O, без свободного O₂. Сгорание слегка выше 100 % дает небольшой % O₂ в дымовых газах.
По мере движения заготовки по печи ее температура растет. Скорость нагрева зависит от тепловой нагрузки в отдельных зонах. На ранних этапах заготовка подвергается низкому нагреву для избежания термических напряжений. Затем — интенсивный нагрев до зоны пророка, где поддерживают температуру пророка для равномерной температуры стали перед прокаткой.
По мере роста температуры поверхности она реагирует с окислительной атмосферой печи (O₂, CO₂, H₂O и др.), образуя оксидный слой (шкалу). Толщина слоя зависит от нескольких факторов.
Преимущества и недостатки образования шкалы
Преимущества: (i) шкала устраняет поверхностные дефекты: примеси порошковой шлака из непрерывной разливки, оксиды, поверхностные трещины — получается гладкая чистая поверхность; (ii) тепло, выделяемое при окислении (экзотермическая реакция), составляет ~2–3 % от общего теплового входа; (iii) шкальный слой снижает теплопоток от стали к среде (из-за более низкой теплопроводности) при транспортировке к стану.
Недостатки: (i) потеря стали 1–3 % в зависимости от условий работы печи; (ii) накопление шкалы внутри печи и на пути транспорта нагретой стали, требующее остановки печи для очистки; (iii) замедление теплопереноса от среды печи к стали, требующее более длительного нагрева.
Важно минимизировать образование шкалы до уровня, где оно выгодно. Необходимо мониторить и контролировать все релевантные параметры при эксплуатации печи.
Высокотемпературное окисление сталей при разных условиях изучено обширно. Теоретические соображения для чистых металлов показывают два основных контрольных механизма. Изначально линейный рост шкалы, когда скорость определяется поверхностными химическими реакциями. Обычно длится недолго, пока не образуется слой шкалы и контрольный механизм не становится диффузией одного из реагентов через слой. Для чистого железа контрольную диффузию обеспечивает выход Fe²⁺ из металла на границу металл/шкала. Это ведет к параболическому закону: масса окислившегося вещества на единицу площади пропорциональна квадратному корню из прошедшего времени.
При нагреве стали в смешанных газовых атмосферах (как в печи) наблюдаются заметные отклонения от поведения чистого железа. Это может быть вызвано легирующими элементами. Они вызывают многочисленные отклонения от классического механизма роста, одним из очевидных — ингибирование движения дислокаций под действием поверхностных напряжений от роста шкалы. Это способствует генерации линии пор или зазоров на границе металл-шкала, ингибирующей диффузию железа и снижающей скорость окаливания. Кроме того, часто трудно выделить начальный дискретный период линейного окисления, тогда как значительные отклонения от параболического закона наблюдаются на всем периоде окисления.
Шкалы на сталях часто содержат трещины, которые, если они нормальны к границе металл-шкала, создают альтернативные пути для переноса окислительных газов через шкалу. Диффузия через шкалу перестает быть контролирующим механизмом, возникает усиленное окисление. Трещины могут возникать от выходя газообразных продуктов окисления (CO) из границы шкала-металл или от напряжений при росте шкалы. Геометрия заготовки также влияет на генерацию трещин в шкале.
Компоненты дымовых газов CO₂, H₂O и O₂ все окисляют сталь при температуре поверхности выше ~750 °C. Для окисления разных сталей в атмосферах CO₂ и H₂O ограничивающим этапом является скорость диссоциации CO₂ или H₂O до O₂ и CO или H₂ на оксидной поверхности. Для окисления в атмосфере O₂ ограничивающим этапом в начальном периоде является скорость переноса O₂ из газовой фазы к поверхности реакции. После достижения оксидным слоем определенной толщины окисление идет по параболическому закону, где скорость контролируется диффузией ионных видов и вакансий через оксидный слой.
Влияние уровней O₂ на скорости окисления железа при 700, 800, 900 °C показывает: параболическая скорость растет с увеличением % O₂, особенно при высоких температурах. Наибольший рост — между 0,4 % и 2 % O₂ при 950 °C.
Влияние водяного пара и CO₂ на окисление железа: при 750 °C пар не влияет на скорость образования шкалы, но при 850 и 950 °C скорость возрастает в 1,2 и 1,6 раза соответственно. CO₂ дает меньший прирост, чем пар. При окислении CO₂ в диапазоне 600–1100 °C скорости следуют линейному и параболическому законам для коротких и длинных времени воздействия.
Зависимость скоростей окисления от температуры хорошо установлена и подчиняется соотношению Аррениуса (показывает температурную зависимость скоростей реакций). Обычно окисление классифицируют на три стадии: (i) начальная — линейного типа; (ii) конечная — параболическая; (iii) промежуточная — переход от линейного к параболическому. Образование шкалы сильно зависит от температуры поверхности стали и времени пребывания в печи. Также зависит от % O₂ в продуктах сгорания.
Температура влияет на окисление стали. При низких температурах (900 °C и ниже) содержание O₂ слабо влияет на окисление. При высоких (1150 °C и выше) увеличение O₂ в атмосфере печи с 0,3 % до 3 % увеличивает скорость окисления на 50 %. Дальнейшее повышение O₂ выше 3 % мало влияет.
Окисление в сложных атмосферах (как в печи) показывает, что в много компонентных газах могут действовать все три механизма одновременно.
Известно, что железо окисляется до трех оксидов: вюстит (FeO), магнетит (Fe₃O₄) и гематит (Fe₂O₃) в пропорциях, определяемых кинетикой, где преобладает магнетит. Базовое понимание: после начальной стадии процесс идет за счет внешней диффузии железа (Fe²⁺) для реакции с кислородом из атмосферы печи. Процесс идет по параболическим скоростям, образуя три слоя оксидов: FeO, Fe₃O₄, Fe₂O₃ последовательно от поверхности металла наружу.
Вюстит (FeO)
Внутренняя фаза шкалы, образующаяся рядом с металлом, Fe-богатая. Наименьшее содержание O₂. Нестабилен ниже ~570 °C. Но его доля в шкале растет с температурой и составляет ~95 % при температуре стали выше 700 °C. Плотность ~5,87 г/см³. Вюстит существует как термодинамически стабильная однофазная структура в широком диапазоне составов. Нестехиометричность растет с температурой и не достигает стехиометрического FeO. По сравнению с другими фазами шкалы и самой сталью, у вюстита относительно низкая температура плавления 1370–1425 °C. Плавление вюститного слоя («промывание») ускоряет образование шкалы и увеличивает проникновение по границам зерен. Это не только ухудшает качество поверхности, но и увеличивает расход топлива и снижает выход.
Магнетит (Fe₃O₄)
Промежуточная фаза шкалы. Главное равновесное مكون шкалы ниже 500 °C. Плотность 5,0–5,4 г/см³. Существует как металлодефицитный оксид, но в меньшей степени, чем вюстит. Показано, что в Fe₃O₄ диффундируют как катионы, так и анионы. При повышении температуры до ~700 °C вюстит образуется за счет магнетита, а при высоких температурах магнетит занимает только ~4 % шкалы. Магнетит тверже и абразивнее вюстита.
Гематит (Fe₂O₃)
Внешняя фаза шкалы с наивысшим содержанием кислорода. Образуется при температурах выше ~800 °C. Плотность ~5,24 г/см³. Занимает ~1 % шкалы при высоких температурах. Как магнетит, твердый и абразивный.
Основные реакции в разогревательной печи
Печь прямого нагрева. Много реакций, но основные, дающие тепло:
C + O₂ = CO₂
2C + O₂ = 2CO
2CO + O₂ = 2CO₂
CH₄ + 2O₂ = CO₂ + 2H₂O
S + O₂ = SO₂
2H₂ + O₂ = 2H₂O
Продукты сгорания всегда сильно окислительны. Скорость образования шкалы растет с повышением температуры поверхности и частичным обогащением O₂ и CO₂ в атмосфере печи. Скорость снижается при повышении парциального давления CO. Процент O₂ в продуктах сгорания обычно держат ~1–2 % для минимизации потерь в шкалу.
Уровни продуктов сгорания зависят от % горячего воздуха. При полном сгорании — продукты полного сгорания. По мере уменьшения % горячего воздуха окислители H₂O и CO₂ уменьшаются, а восстановители (CO, H₂) увеличиваются. Соотношение воздух/газ сильно влияет на адиабатическую температуру пламени. Обычно высокие температуры горячего воздуха дают резкое повышение температуры пламени.
Различные исследования влияния соотношения воздух/топливо на окисление стали в печи показывают: при снижении соотношения с 1,1 до 0,9 наблюдается существенное снижение окисления стали. Дальнейшее снижение дает лишь ограниченный эффект.
Обычно горелки во всех зонах работают при или слегка выше 100 % стехиометрии. Полученные профили времени, температуры и атмосферы показаны графиком (а) на рис. 2. Для существенного снижения образования шкалы при нагреве до прокатных температур необходимо, чтобы печь огоралась горелками, работающими значительно ниже стехиометрического соотношения (в диапазоне 80–90 % стехиометрии), а дымовая атмосфера в зоне пророка содержала CO и H₂ наряду с N₂, CO₂, H₂O. Для сгорания горючих (CO, H₂) необходимый воздух вводят в переднюю часть печи. Полученные профили показаны графиком (b) на рис. 2.
CO и H₂ в дымовых газах восстановительны по отношению к стали. Смесь дымовых газов (CO₂, H₂O, O₂, CO, H₂) может быть восстановительной или окислительной в зависимости от соотношений CO/CO₂ и H₂/H₂O и температуры поверхности стали. Соотношения CO/CO₂ и H₂/H₂O обратно пропорциональны % стехиометрии сгорания. Если можно создать восстановительную атмосферу в зоне пророка и перевести в окислительную при низких температурах стали — возможно снижение шкалы.
Нагрев в восстановительных условиях дает CO и H₂ в равных количествах дополнительно к CO₂ и H₂O от стехиометрического сгорания. Соотношения CO/CO₂ и H₂/H₂O, необходимые для снижения образования шкалы, зависят от температуры поверхности стали. Эти соотношения определяют фактическое соотношение воздух/топливо в данной точке нагрева. Для конвенциональной печи (сгорание при или выше стехиометрии) соотношения CO/CO₂ и H₂/H₂O равны нулю (нет CO, H₂). Полученная атмосфера окислительная/шкалообразующая.
Производственный процесс
- Стальная шерсть: история, производство и безопасность
- Стальные трубы: типы, история и современное производство
- Искусство ножниц: от древних пружинных лезвий к современным точным инструментам
- Эволюция ванн: от древних бань к современному производству
- Цинк: свойства, применение и производственный процесс
- Нержавеющая сталь: свойства, производство и будущие применения
- Перегревательные печи: типы, функции и промышленное применение
- Роль азота в свойствах стали
- Электродуговая печь постоянного тока: эффективная технология сталелитья с одним электродом
- Продвинутая чашная металлургия: точная очистка для высококачественной стали