



Оптимизация прокатки стали на малых и средних станах
Прокатка стали на малых и средних прокаточных станах
Прокатка стали — процесс пропуска заготовки (прокатного куска) между двумя валками, вращающимися с одинаковой окружной скоростью в противоположных направлениях (один по часовой, второй против), при расстоянии между валками меньшем толщины входящего сечения. В этих условиях валки захватывают материал и выдают его уменьшенным по толщине, удлиненным и, как правило, немного расширенным по ширине. Это один из самых распространенных процессов металлообработки давлением благодаря высокой производительности, точному контролю продукта и низким операционным затратам. Прокатка дает постоянное поперечное сечение по длине. Многообразие форм и сечений доступно прокаткой.
Прокатка — процесс пластической деформации стали компрессионными силами вращающихся валков. Высокие компрессионные напряжения возникают от трения валков с поверхностью стали. Сталь сжимается парой валков в станине: толщина уменьшается, длина увеличивается.
Стальные профили прокатят в несколько проходов, число которых определяется отношением сечения исходной заготовки к конечному сечению продукта. Площадь сечения уменьшается на каждом проходе, форма и размеры постепенно приближаются к целевому профилю.
Характеристики горячей прокатки
Преимущественно прокатка ведется при высокой температуре (горячая прокатка) из-за необходимости больших деформаций. Горячая прокатка дает продукт без остаточных напряжений. Однако закалка — главная проблема: затрудняет поддержание размерной точности.
Конечная размерная точность определяется станинами отделочной группы. Точность зависит от: исходных габаритов заготовки, проходной карты, температуры, микроструктуры, качества поверхности валков, жесткости валков/станин, условий трения заготовка/валки.
Прокатный стан — место проведения прокатки. Состоит из одной или нескольких станин и вспомогательного оборудования для сопутствующих операций. На малых и средних станах прокатка обычно ведется на кросс-кантри стадах (cross-country mills).
Кросс-кантри стады: конструкция и принцип работы
Название — от расположения станин: оси станин параллельны, прокатный кусок перемещается перпендикулярно направлению прокатки. Транспортеры и скользящие столы (transfer/skid tables) разворачивают направление движения заготовки и перемещают её от одной станины к другой. Особенность: заготовки должны быть достаточно короткими, чтобы одна заготовка успевала покинуть станину перед подачей следующей.
В широком смысле стан включает станины и серию оборудования для прокатки и вспомогательных операций. Сталь с склада подается в печь перегрева до прокатной температуры. Операции на стаде: (i) прокатка нагретой стали; (ii) перемещение между станинами; (iii) поворот/скручивание и нарезка (на некоторых станах); (iv) транспортировка после прокатки; (v) охлаждение на охлаждательном ложе (на некоторых станах); (vi) нарезка, маркировка/штамповка; (vii) обрезка, упаковка, отгрузка на склад готовой продукции. Технологическая схема — на рис. 1.
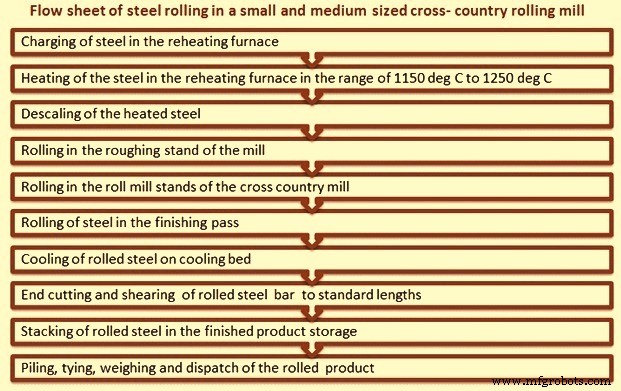
Кросс-кантри планировка применяется на стадах малой мощности из-за ограниченной площади. Она ограничивает максимальную длину прокатного изделия.
Кросс-кантри стады — горячие, для сортового проката (круги, квадраты, полосы, профили), известного как «длинные продукты».
Стан состоит из нескольких станин так, что заготовка никогда не находится более чем в одной станине одновременно. Станины расположены бок о бок, заготовка перемещается латерально к валковым зазорам. На многих станах прокатка ведется в обе стороны — смена направления после каждого прохода положительно влияет на качество.
На каждом проходе сечение уменьшается, длина увеличивается. Нужны средства для размещения самого длинного куска на каждой станине (с обеих сторон).
Есть ограничения по макс. сокращению на кросс-кантри стане с одним приводом, особенно если одновременно в стане находится несколько заготовок. Поэтому входное сечение обычно невелико. Двухвальные станины можно выстроить так, что верхний вал первой станины по высоте соответствует нижнему валу второй и т.д., позволяя обрабатывать заготовку вперед-назад по линии станин. При комбинации двухвальных и трехвальных станин средний вал трехвальной соответствует ведущему валу двухвальной.
Альтернатива: перед кросс-кантри станинами ставить одну разгрубовальную станину (3–5 проходов), затем заготовку передают в кросс-кантри группу. Такой 레이аут позволяет прокатывать заготовки большего сечения.
Как и на любых горячих станах, прокатка выше температуры рекристаллизации. Зерна, деформируемые при прокатке, рекристаллизуются, сохраняют эquiaxиальную микроструктуру и предотвращают деформационное упрочнение. Горячепрокатный продукт имеет мало направленность механических свойств и остаточных напряжений.
Длинные продукты прокатаны в несколько проходов (число определяется отношением сечений). Площадь сечения уменьшается на каждом проходе, форма и размеры приближаются к целевому профилю.
Типы станин на кросс-кантри станах
Двухвальные (two-high) или трехвальные (three-high). Станы обычно состоят из нескольких двухвальных или трехвальных станин или их комбинации.
Двухвальные станины
Два валка: верхний (верхний вал) и нижний (нижний вал). Прокатка только в одном направлении. Для реверсивной прокатки стан должен быть реверсивным. Если не реверсивный — используют перекидной (pullover) двухвальный стан: после прохода заготовку перекидывают через верху валков на кормовую сторону для следующего прохода.
Трехвальные станины
Три валка: верхний, средний, нижний. Заготовка подается в одном направлении через пару валков, затем реверсируется через другую пару. Средний вал общий. Трехвальные станины меняют направление движения стержня без реверса двигателя/редуктора. Один зазор (между нижним и средним) берет стержень в одну сторону, другой (между верхним и средним) — в обратную. Для перемещения стержня от нижнего зазора к верхнему используют наклонный стол (tilt table) или подъемный стол (lift table).
В двухвальных станинах ведущим является один вал (верхний или нижний) или оба. В трехвальных — один или два валка ведутся, остальные — по трению. При двух ведущих в трехвальной станине обычно ведут верхний и нижний, средний — по трению.
Крутящий момент и мощность
Крутящий момент — мера силы, приложенной к валкам для вращения. Мощность передается через крутящий момент на валки и натяжение заготовки. Расходы мощности: (i) энергия на деформацию стали; (ii) преодоление трения; (iii) потери в шестернях и передаче; (iv) электрические потери в двигателях.
На малых/средних кросс-кантри станах обычно один общий привод на все станины. Если есть разгрубовальная станина выше по потоку — у неё может быть отдельный привод. Привод: (i) электродвигатель нужной мощности; (ii) ременная передача; (iii) маховик; (iv) шестеренки; (v) шестеренчатый стойка (pinion stand); (vi) муфты. Обычно асинхронные двигатели (AC), так как регулировка скорости не критична.
Валки: материалы, типы, выбор
Валки — главные и дорогие расходники. Производительность зависит от материала и нагрузок. Конструкция ограничена прокатной нагрузкой, прочностью валка, крутящим моментом. Материал валка должен выдерживать нагрузки, пластически деформирующие заготовку, без собственной пластической деформации.
Выбор: чугунные или стальные валки. Чугунные: серые, легированные, белые (clear/definite chill), композитные/дуплексные, бесконечно закаленные (indefinite chill), сфероидальный графит. Стальные: литые или кованые. Важные свойства: вязкость, устойчивость к термическим трещинам, ударным нагрузкам, износостойкость. Выбор зависит от производственных требований, первоначальной стоимости, требуемых качеств. Желательно тесное взаимодействие с производителем валков.
Проходная карта (Roll Pass Design)
Профилированные продукты прокатаны между желобоватыми валками. Желоба вырезают станком для точения валков на сопряженных валках. Желоба образуют проходы, через которые заготовка проходит последовательно для получения целевого сечения. До конечной формы заготовка проходит много проходов. Классификация проходов: (i) разгрубовательный (break down); (ii) ведущий (leader); (iii) отделочный (finishing). Разгрубовательные — уменьшают площадь сечения. Ведущие — постепенно приближают сечение к конечной форме. Отделочный — дает финальное сечение.
Прокатка между желобоватыми валками. Два противоположных желоба образуют проход, соответствующий ожидаемому сечению после прохода. После каждого прохода сечение уменьшается, форма приближается к конечной. Разработка последующих форм проходов и их размещение на валках — проходная карта.
Валки выполняют тяжелую работу по сокращению сечения. Воспринимают все виды напряжений (нормальные/аварийные прокатки, изменяющиеся с износом валка за кампанию). Ожидается: нет поломок, сколов, износа; отличная работа без проблем. При прокатке контактная зона валка изнашивается, остальные части — под высокими нагрузками без пластической деформации или усталости. Технология прогрессировала, но валки остаются критическим элементом.
Валки — инструмент стана, самый дорогой расходник. Их использование во многом определяется проходной картой. Цели проходной карты: (i) правильный профиль в допусках, хорошая поверхность (без дефектов); (ii) макс. производительность при мин. затратах; (iii) мин. износ валков; (iv) удобство работы; (v) оптимальное энергопотребление.
Точность, скорость, ресурс валков связаны с проходной картой и материалом валка. Проходная последовательность ограничена прокатной нагрузкой, прочностью валка, крутящим моментом. Проходная карта должна гарантировать, что габариты и материал валка выдерживают пиковые нагрузки.
Материал валка важен: должен выдерживать нагрузки, пластически деформирующие заготовку, без собственной пластической деформации. При горячей прокатке это не сложно — чугунные или стальные валки подходят, если работают при температуре значительно ниже температуры заготовки. Выбор (чугун или сталь) зависит от конкретных условий: поверхностная вязкость, термоустойчивость, ударная нагрузка, износостойкость. Выбор зависит от производственных требований, стоимости, требуемых качеств.
Материал валка важен для оценки нагрузок и подбора размера стана для заданного ассортимента с разумной эффективностью. Один из главных факторов ресурса валка — износостойкость материала.
Подшипники валков
Для плавного вращения и сопротивления силам нужны подшипники. Основная задача — плавная прокатка стали. Это трения-снижающие устройства, поддерживающие валки для эффективной прокатки с мин. энергопотерами. Должны выдерживать высокие прокатные нагрузки, тяжелые удары, переменные скорости, высокие температуры. Также — устойчивы к влету закали, грязи, воды. Важная роль в снижении энергопотребления и улучшении прокатных условий.
Подшипники, в которых опорны валки, испытывают высокие нагрузки. Удельные нагрузки тоже высоки. Для надежной поддержки прокатных сил нужна высокая грузоподъемность. При этом монтажное пространство ограничено, особенно по высоте сечения подшипника.
Подшипники станин рассчитываются на сепарационную силу на номинальных скоростях. Тип и конструкция подшипника определяют мощность станины. В малых/средних станах длинных продуктов чаще всего используют: скольжения (гунметал/фибра) или роликоподшипники.
Охлаждение валков
При горячей прокатке тепло передается на валки. Без охлаждения температура валка достигает температуры заготовки — валок тоже пластически деформируется. Для отвода тепла наносят охлаждающую воду. Подача воды должна быть контролируема: вода не должна попадать на заготовку во входном зазоре (охлаждает заготовку, создает паровые мешки, расходует воду впустую). Чтобы минимизировать износ валков, воду подают максимально близко к точке выхода заготовки из валков.
Направляющие устройства
На горячих станах длинных продуктов направляющие ведут заготовку на входе и выходе прохода для плавной прокатки. Должны быть жесткими, точными, стабильными. Играют ключевую роль в обеспечении качества поверхности. Рассчитаны на широкий спектр размеров и форм заготовок.
Классификация направляющих: (i) положение относительно станины (вводные/выводные); (ii) конструкция; (iii) тип трения заготовка/рабочий элемент (скольжение или качение).
Малые/средние кросс-кантри стады обычно используют скользящие (статические) вводные/выводные направляющие. Конструкция на скольжении. Состоят из: коробка направляющей, два противоположных блока в коробке по разные стороны линии прохода с продольными канавками на смежных гранях, отдельные металлические пластины, перекрывающие канавки и прилегающие к бокам заготовки, средство циркуляции воды через канавки контактом с внешними поверхностями пластин.
Вспомогательное оборудование малых и средних стадов
- Дескалирование — вместо высоконапорной водяной струи в некоторых станах используют пинч-ролики для сбивания закали перед первой станиной.
- Перемещение заготовки — роликовые конвейеры, транспортные решетки или скользящие транспортеры для латерального перемещения.
- Охлаждающее ложе — скользящее (sliding type), вмещает полную длину стержня. Охлаждение естественным воздухом.
- Ножницы в трех местах. Некоторые стады используют холодные ножницы для нарезки зарядки под печь так, чтобы после прокатки получалась одна длина охлаждательного ложа. Другие — зарядка под печь в двойной длине ложа. Материал прокатывают на разгрубовальной станине, горячий стержень режут горячими ножницами на два куска, затем в кросс-кантри группу для получения длины ложа. Во всех случаях остывший стержень с ложа идет на холодные ножницы для обрезки концов и нарезки на стандартные длины.
- После нарезки стержень идет в стопку стандартных длин или ассортиментных длин для доостывания до окружающей температуры. Затем продукция укладывается в пачки или связывается для отгрузке заказчику.
Производственный процесс
- Понимание включений в стали: причины, типы и минимизация во вторичной металлургии
- Литье тонких плит и прокатка (TSCR): интенсификация производства плоского проката
- Прокатка стали: процесс точного производства
- Оптимизация энергоэффективности в производстве железа и стали
- Премиальные прутки и прокатные станы — высококачественная стальная прокатка для промышленных применений
- Универсальные (I/H) балки: дизайн, прокатка и применения
- Понимание прокатных станов: виды, процессы и применение
- Среднеуглеродистая сталь: свойства, применение и термообработка
- Прокатные станы: типы и распространенные дефекты металла
- Горячая и холодная прокатка: понимание процессов формовки металла