



Современный прокатный стан длинных продуктов: эффективные технологии прокатки стали
Прокатка стали на современном стане длинных продуктов
Длинные продукты — общее название для: (i) арматурной стали; (ii) сортовой проката (круги, полосы, квадраты, шестигранники); (iii) профильного проката (уголки равные и неравные, швеллеры, балки, тей-профили, спецпрофили); (iv) прутка. Станы, прокатные длинные продукты, называются станами длинных продуктов. В зависимости от ассортимента: мерчантовский стан, стан сортового и пруткового проката, легкопрофильный стан, арматурный стан, легкий мерчантовский стан, стан специальных качеств стали (SBQ), прутковый стан и др.
Ассортимент этих станов обычно включает профили с поперечным сечением меньше, чем на средних и крупных профильных станах. Прутковые станы производят пруток диаметром 5–12,5 мм в рулонах весом до 2,5 т. Прокатные сорта стали: низкоуглеродистые, конструкционные, среднеуглеродистые, высокоуглеродистые, микролегированные и слаболегированные.
Конструкция современного стана длинных продуктов должна обеспечивать: высокую скорость прокатки, заданную микроструктуру продукта, минимальное время переустановки при смене ассортимента.
Современные станы отличаются большой гибкостью. Это, как правило, непрерывные станы из трех групп станин: (i) разгрубовальная, (ii) промежуточная, (iii) отделочная. Входное заготовка — блюм (квадратный слиток). Блюмный стан может быть объединен со станом длинных продуктов через роликовую печь перегрева, если исходный материал — блюм. На выходе отделочной группы возможна интеграция с прутковым станом для производства прутка.
Растущие требования к качеству, гибкости и рентабельности стимулировали разработку новых технологий. Современные станы — высокоскоростные, способные прокатку арматуры и легкого профиля специальных качеств и конструкционных сталей с высокой производительностью при разумных капитальных и операционных затратах.
Варианты ассортимента и конструкции стада
Станы могут быть рассчитаны на: (i) один продукт (арматура), (ii) сортовой прокат, (iii) профильный прокат, (iv) пруток в рулонах, (v) комбинированный ассортимент из перечисленных типов. Часть диаметров арматуры и сортового проката может производиться в рулонах, остальное — в мережах. Продукция может быть мерчантовского качества или специальных качеств (SBQ).
Конструкция: однопоточные или двухпутевые. На двухпутевых станах разгрубовка идет в двух путях, затем — одна промежуточная и одна отделочная группа (однопоточные).
На арматурных станах применяется раздельная прокатка (slit rolling) — одновременная прокатка двух и более стержней из одного блюма. Многораздельная прокатка (MSR) используется для мелких диаметров арматуры. По сравнению с обычной непрерывной прокаткой, MSR сокращает число проходов.
Мощность стадов варьируется: 300–800 тыс. т/год. Арматурные станы могут проектироваться на >1 млн т/год.
Современные станы устанавливают на уровне ~+6 м от нуля для размещения масляных подвалов и др. коммуникаций на уровне пола — для удобства обслуживания.
Планировка стана критична для его производительности. Минимальные расстояния между узлами при соблюдении технологических требований. Типичная технологическая схема непрерывного стана — на рис. 1.
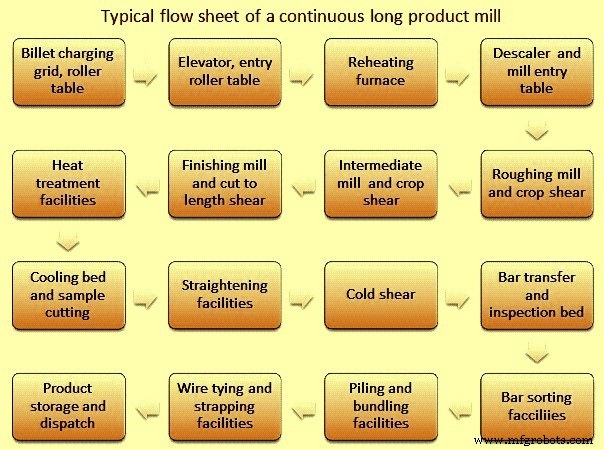
Технологии и оборудование ориентированы на улучшение качества проката, производительности и стабильности работы. Внедряются интегрированные системы автоматизации (технологические + мехатронные). Ручное управление исключено, вмешательство оператора минимизировано. Уровень автоматизации — обычно 2-й уровень (SCADA, PLC, HMI), на некоторых станах — 3-й уровень.
Термомеханическая прокатка
Станы могут быть рассчитаны на термомеханическую прокатку (низкотемпературная прокатка) — метод онлайн-контроля конечных свойств материала в процессе прокатки. Деформация на последних проходах в диапазоне температур частичной рекристаллизации или подавления рекристаллизации. Результат: тонкозернистая структура, отказ от оффлайн-нормализации, улучшенная вязкость при низких температурах, лучшие свойства после закалки для цеementeйных сталей, сокращенное отжиг для пружинных сталей, выше предел усталости, более высокое временное сопротивление микролегированных сталей прямо на стане, уменьшенная глубина декарбуризации.
Требования к современным станам длинных продуктов
- Высокая готовность к работе, производительность, выход готовой продукции.
- Низкая трудоемкость обслуживания.
- Низкий удельный расход энергии.
- Точные размерные допуски.
- Отрицательные допуски (по массе погонного метра).
- Отсутствие вариации размеров по длине.
- Единообразие физико-механических свойств.
Ключевые параметры прокатки по группам станин
Важные параметры: температура, относительное сокращение площади сечения, межстановое время, истинная деформация, скорость деформации. Типичные значения — в таблице 1. Поскольку площадь сечения уменьшается на каждой станине, скорость прокатного куска растет. Пример: прутковый стан сокращает сечение блюма 150×150 мм, длиной 10–12 м, до прутка Ø5 мм, длиной 1,93 км, на скорости до 120 м/с на отделочной группе.
| Табл. 1 Типичные параметры на стадиях прокатки | ||||
|---|---|---|---|---|
| Ед. | Разгрубовка | Промежуточная | Отделочная | |
| Диапазон температур | °C | 1000–1100 | 950–1050 | 850–950 |
| Диапазон скоростей | м/с | 0,1–1 | 1–10 | 10–120 |
| Межстановое время | мс | 1600–10300 | 1000–1300 | 5–60 |
| Истинная деформация | — | 0,20–0,40 | 0,30–0,40 | 0,15–0,50 |
| Скорость деформации | 1/с | 0,90–10 | 10–130 | 190–2000 |
Конечное размерное качество определяется станинами отделочной группы. Точность зависит от: исходных габаритов заготовки, последовательности проходов, температуры, микроструктуры, качества поверхности валков, жесткости валков и станин, трения заготовка/валок.
Оборудование современного стана длинных продуктов
Оборудование делится на категории:
- Транспорт прокатного куска (роликовые столы, групповые приводы роликов).
- Печь перегрева (ходовые лучи/ходовые дна, компьютеризированные, равномерный нагрев без следов от коньков и холодных зон, низкое топливопотребление, минимальная закалка, низкая декарбуризация, высокая гибкость, большой коэффициент регулирования горелок).
- Прокатное оборудование: станины, валки, чулочные подшипники, подшипники, приводы, вводные/выводные направляющие. Применяются последовательные станины в тандеме. Группы: разгрубовальная (горизонтальные/вертикальные, консольные или бескорпусные), промежуточная (горизонтальные/вертикальные бескорпусные с быстрой сменой кассет), отделочная (комбинации горизонтальных/вертикальных или горизонтальных/превращаемых).
Консольные станины
Компактные, универсальные. Применение: однопоточные станы (горизонт./верт.), раздельные промежуточные группы двухпутевых стадов, предотделочные станины прутковых блоков. Преимущества: малые фундаменты, взаимозаменяемые кассеты, высокая несущая способность при малых диаметрах (идеально для высокоскоростных прутковых блоков), доступность, быстрая смена валков и станин.
Бескорпусные (HL) станины
Стандарт для разгрубовальной и промежуточной групп современных стадов. Модульная конструкция: кассеты HL для любых конфигураций (горизонт., верт., наклонные, универсальные). Размеры зависят от габаритов валков/шейков, проходной карты, редуктора/двигателя. Особенности: компактность, жесткость, низкий модуль изгиба валков, долговечные многорядные роликоподшипники с самоцентрирующимися чулочными подшипниками под нагрузкой, бесзазорная балансировка чулок, удобная настройка направляющих. Преимущества: экономия фундамента, точность формы и размеров, смена кассет вне прокатной линии (экономия времени), меньше компонентов — проще ТО, автоматическая регулировка зазора, операционная гибкость (одна кассета для любой позиции).
Станы точной прокатки (RSM — Reducing Sizing Mill)
Востребованная технология для точного обеспечения допусков. В обычных станах допуски трудно соблюдать без потерь эффективности (времени, выхода). RSM использует 3-вальную схему: низкое расширение при деформации, высокая деформационная эффективность. Установка в линию стана для прокатки любой отделочной размерности с высокой точностью. Регулировка каждого зазора под нагрузкой, полная автоматизация.
Направляющие устройства
Обеспечивают плавный захват заготовки на входе и выходе из прохода. Должны быть жесткими, точными, стабильными. Критичны для поверхностного качества. В современных станах — роликовые направляющие (на входе и выходе). Работают на качении — преимущества перед статическими (скольжением): быстрая и точная настройка, высокая износостойкость, исключение дефектов (царапины, заляпывания, вмятины).
Валки
Главные и дорогие расходники. Производительность зависит от материала и нагрузок. Конструкция ограничена прокатной нагрузкой, прочностью валка, крутящим моментом. Материал валка должен выдерживать пластическую деформацию заготовки без собственной пластической деформации.
Типы валков для стадов длинных продуктов — в табл. 2.
| Табл. 2 Типы валков для стадов длинных продуктов | ||
|---|---|---|
| № | Тип валков | Твердость поверхности (Шор) |
| 1 | Кованые сталь 0,75% С, валки разгрубовальных станин | 35 |
| 2 | Литая сталь 0–0,5% Mo + Ni, Cr, Mn, прочные, устойчивые к термическим трещинам | 30–42 |
| 3 | Перлитные зернистые, чугун, прочные, устойчивые к термическим трещинам, валки строк | 30–38 |
| 4 | Спец. зернистые, улучшенные свойства | 35–40 |
| 5 | Адамитовая литая сталь, высокое С в твердом растворении + Ni, Cr, хорошее износостоение, требует обильного охлаждения, валки разгрубовки | 30–48 |
| 6 | Прямые бесконечно закаленные (Straight C indefinite chill), избегать перепадов температур, валки промежуточных станин | 35–40 |
| 7 | Адамитовые легированные зернистые, глубокое закалание, требуют термоконтроля, широкий диапазон твердости/прочности, валки строк | 35–50 |
| 8 | Прямые бесконечно закаленные (Straight C chill), устойчивы к перепадам T, поломкам, трещинам поверхности, валки мелкого сечения | 55–65 |
| 9 | Адамитовые легированные бесконечно закаленные (улучшение Straight C), овальные и направляющие валки | 55–70 |
| 10 | Полностью закаленные легированные бесконечно закаленные (напр. Nironite) | 65–85 |
| 11 | Высоколегированные закаленные чугунные с хорошим деформационным упрочнением, валки направляющих станин | 65–90 |
| 12 | Сфероидальный графит, валки разгрубовки блюмов | 55 |
| 13 | Сфероидальный графит, сортовой прокат. Большинство станин, устойчивы к термическим трещинам, валки разгрубовки | 60–65 |
Проходная карта (roll pass design)
Сущность процесса: длинные продукты прокатаны между профилированными валками. Проходная карта = вырезание желобов на сопряженных валках, через которые заготовка проходит последовательно для получения заданного сечения. Цели: (i) правильный профиль в допусках, без дефектов, хорошее качество поверхности, требуемые механические свойства; (ii) макс. производительность при мин. затратах; (iii) мин. износ валков; (iv) удобство работы; (v) оптимальное энергопотребление.
Точность, скорость, ресурс валков связаны с проходной картой и выбором материала валка. Последовательность проходов ограничена прокатной нагрузкой, прочностью валка, крутящим моментом. Проходная карта должна гарантировать, что габариты и материал валка выдерживают пиковые нагрузки.
Выбор материала валка (чугун или сталь — литая/кованая) зависит от конкретных условий: поверхностная вязкость, термоустойчивость, ударная нагрузка, износостойкость. Желательно тесное сотрудничество с производителем валков.
Подшипники валков
Работают под высокими радиальными нагрузками и переменными осевыми на низких и высоких скоростях. Требуются: улучшенные контактные поверхности, прочность материалов, внутренняя геометрия, характеристики сепараторов.
Базовые требования: (i) высокая несущая способность при непрерывной работе; (ii) низкий коэф. трения; (iii) конструкция, позволяющая большой и прочный шейк валка; (iv) мин. износ; (v) простота ТО; (vi) высокая надежность; (vii) быстрая взаимозаменяемость; (viii) стабильность работы; (ix) точное проектирование и изготовление. Цель — сократить простои стана.
Современные станы используют конические роликоподшипники (воспринимают радиальные и осевые силы за счет наклона роликов). Применяются четырехрядные и двухрядные конические роликоподшипники.
Контроль натяжения в непрерывном стане
При одновременной прокатке в нескольких станинах скорость каждой станины должна обеспечивать беснатажную прокатку. Основные методы: система автоматического управления скоростью беснатажной прокатки и ручной мониторинг тока двигателей. Лубберный стол (looper table) помогает удерживать заготовку без натяжения: убеждающий валок снизу создает петлю, высота которой контролируется детектором горячего металла в щелях на обороте стола (вертикальный луббер). Существуют и горизонтальные лубберы.
Оборудование для термической обработки
Обычно на арматурных станах и прутковых. Арматура: после последней станины интенсивное охлаждение водой (закалка) на коротком участке — поверхностное закалание, поверхность → мартенсит, ядро остается аустенитным. Пруток: управляемая охлаждающая конвейерная система — ключевое оборудование для получения свойств широкого спектра сталей. Комбинация скорости, мощности вентиляторов, положения крышек позволяет режимы быстрого и медленного охлаждения в одной системе. Принудительное охлаждение (forced cooling) — дутье растрепанными витками на макс. мощности с открытыми крышками для ламеллярного перлита. Отложенное охлаждение (delayed cooling) — транспортировка без вентиляторов, закрытые крышки, низкая скорость для удержания температуры → ферритно-перлитная структура. Результат: улучшенные свойства проката без дополнительных операций (сфероидизирующее отжиг и др.).
Горячие ножницы
Для обрезки концов, раскроя заляпаний, разделения. Коленчатые, вращательные, комбинированные ножницы на разных скоростях для оптимизации операций. При необходимости — с пинч-ролями и вспомогательными рубящими ножницами.
Разные типы ножниц: нарезка в процессе прокатки, на выходе из отделочной станины, холодная нарезка перед укладкой/связкой. В зависимости от формы сечения и марки стали ножницы могут обрезать передний конец заготовки в процессе прокатки (летные ножницы — лезвие движется параллельно стержню). При многострунной прокатке арматуры нужны ножницы для чистого переднего среза перед раздельно-проходной станиной. Некоторые марки (свинцовые стали) требуют обрезки фронта для предотвращения раскрытия трещин и намотки на валки.
Барабанные ножницы — для простых сечений (полосы, круги). Лезвия на вращающемся барабане с «предбегом» для минимизации изгиба стержня.
После нарезки на длину и охлаждения на охлаждательном ложе стержень режут на коммерческие длины на холодных ножницах. Мелкий прокат покидает ложе пачками — режут ряд сразу. Мощность ножниц по максимальному усилию среза. Ход лезвия достаточен для максимальной высоты сечения. Прижим должен перекрывать эту высоту. Для профилей — профильные лезвия, вводные ролики/направляющие для выравнивания.
Охлаждающие ложа
Несколько типов. Стержень скользит на первые зубцы рейк (растров). Начальные зубцы — непрерывная опора (литой гриль). Дальше — длинные пластины с зазорами, движущиеся циклом: подъем, продвижение, отход (экцентриковые кулачки). Длина ложа — по максимальной длине прокатного куска, оптимизирована под коммерческие длины для мин. обрезков. Ширина — от производительности (т/ч) и времени охлаждения.
Современные станы — ходовые рейковые ложа (walking rack). Цель: равномерное воздушное охлаждение с пофазовым транспортированием от входа к выходу. Фронтовые концы выравниваются на выходе, фиксированное число заготовок идет на холодные ножницы и связку/укладку. Ходовой механизм обеспечивает равномерное позиционирование на зубчатых рейках. Проектирование: от мин./макс. размера стержней/профиля, времени охлаждения для разных размеров. Задачи: замедление, поперечный транспорт с сохранением прямолинейности, сборка в пачки под холодные ножницы, выгрузка на роликовый стол к ножницам.
После охлаждения профили обычно richtete в роликовом выпрямителе и режут на холодных ножницах на коммерческие длины → укладка или связка. Уголки укладывают схемой «два вниз, один вверх». После укладки — обвязка и перемещение в отгрузочную зону.
Финишный участок: выпрямление, нарезка, связка
Разнообразные решения. Типичный сортовой стан: холодные ножницы с измерительной балкой. Профильный стан: выпрямитель → холодные ножницы. Правильная подготовка слоя — ключ к производительности (профильная система подачи). При высокой производительности — летные холодные ножницы. Многострочные выпрямители при высоких темпах. Критично точное центрирование стержней под валками. Недавние улучшения: (i) автоматическая подача профилей в выпрямители; (ii) быстрая смена валковых комплектов на каретке; (iii) моторизованная регулировка зазора валков; (iv) весь узел на платформе, выезжаемой из линии для ТО без остановки стана. Для предварительного выравнивания слоя на выходном роликовом столе ложа — цепной транспортер и каретная система извлечения: стержни выдвигаются из рейк с заданным межосевым расстоянием и мягко укладываются на стол.
Связочно-упаковочный участок: типичное решение — связочный автомат; для профилей — магнитные укладчики. Все операции механизированы и автоматизированы, включая удаление коротких стержней и маркировку в оптимальной позиции сканирования тегов. Особое внимание — форме связок, оптимальной компоновке стержней/профилей. Укладчики разной конструкции: для точной укладки легких профилей — надвесная маятниковая система; для легких средних профилей — система с магнитами снизу.
Система подсчета стержней: оптический принцип + система разделения для формирования связок. Три фиксированных цепных транспортера, между ними оптический счетчик. Оптический датчик + импульсный генератор на приводе цепного транспортера учитывают каждый стержень без наложений и двойных считываний.
Современные станы имеют машины для вязки и обвязки связок/пачек. Рассчитаны на непрерывную работу. Вязальные машины — коммерческая проволока, гидравлическая головка. Обвязочные — пневматические, стальные ленты разной ширины. Обвязка зажимом или сваркой.
Электрооборудование и автоматизация
Электросистема: трансформаторы, распределительные устройства, двигатели постоянного и переменного тока, частотные преобразователи, щиты управления, полевые датчики/исполнительные механизмы, пульты, операторские станции.
Автоматизация — надежная прокатка с мин. вмешательством человека. Уровень 1 (базовый): ПЛК, HMI, SCADA, процессные/производственные компьютеры, централизованная/распределенная топология, полевая шина + LAN.
Функции автоматизации:
- Главный пульт управления: режимы управления, расчет прокатных скоростей.
- Каскадная регулировка скоростей между станинами. Используется коэффициент сокращения (R-фактор) для расчета опорных скоростей каскада. Параметр, связанный с основами прокатки, упрощает настройку и управление оператором. В процессе производство контур петли и натяжения автоматически корректируют R-фактор, минимизируя напряжения в металле между станинами.
- Компенсация просадки скорости при вхождении головы заготовки в станину. Система разгоняет станину при вплетении, снижая просадку скорости при ударе заготовки о валки. После захвата заготовки контроль переключается на каскадную опорную скорость стана.
- Минимизация натяжения/петли между станинами. Контроль натяжения/петли снижает напряжения в металле и улучшает размерную точность продукта.
- Управление ножницами для обрезки и нарезки. Точность и быстродействие ножниц критичны для выхода и предотвращения проблем при входе заготовки в станину.
- Автоматическое обнаружение заляпаний (cobble detection) — быстрая реакция оператора и непредельное отслеживание заготовки. При заляпании система автоматически командует вышестоящим ножницам раскроить заготовки, блокируя подачу следующего блюма из печи.
Вспомогательное оборудование
Оснастка после печи перегрева (дескалирование), пинч-ролики, охлаждение валков/станин, средства смены валков/станин, выпрямители продукции, отбор проб/контроль/нарезка, смазка, гидро/пневмосистемы, сборка/разборка валков, точильные станки, подготовка направляющих, склад/транспорт, связь, водоподготовка, чешуйник и др.
Производственный процесс
- Как прокатные станы формируют сталь: внутри процесса, гарантирующего прочность и стабильность
- Ключевые инновации в современных станах для прутов и легких профилей
- Ключевые особенности современного проволочного стана для оптимальной производительности
- Ключевые особенности современного горячепрокатного стана полос для высокопроизводительного производства с…
- Прокатка стали: процесс точного производства
- Оптимизация механических свойств с термо-механическим контролем на прокатных станах
- Горячая прокатка на профильном стане: от перегрева до намотки
- Освоение процесса прокатки на станах длинного проката
- Понимание прокатных станов: виды, процессы и применение
- Прокатные станы: типы и распространенные дефекты металла