



Складской доменной печи: управление сырьем для производства чугуна
Складской доменной печи
Для производства чугуна доменная печь (ДП) требует: (i) железносодержащего сырья — агломерата, пеллет и калиброванной кусковой руды (размеренной железной руды); (ii) топлива и восстановителя — кокса ДП, орехового кокса и пневмопыльного угля; (iii) флюсовых материалов — известняка, доломита и кварцита; (iv) дополнительных материалов (добавок) — марганцевой руды, титано-железной руды и др. Все эти материалы, за исключением пневмопыльного угля, который вводится через дующие трубки, загружаются в печь сверху и обрабатываются через складской дом.
Система загрузки доменной печи
Система зарядки состоит из двух основных участков: складского дома и верхней зарядной установки. Её цель — обеспечить точное, последовательное и контролируемое размещение сырья внутри печи. На складском доме производится взвешивание и дозирование сырья для подачи в верхнюю зарядную установку, которая доставляет материалы на вершину печи и распределяет их по её сечению. Главная задача складского дома — максимально оперативно доставлять в печь верные объемы кокса, железносодержащего сырья, флюсов и добавок, поддерживая пиковую производительность доменной печи.
Историческая эволюция складского дома
Складской дом — зона хранения отдельных видов сырья с последующим их отмерением в заданном порядке для подачи на вершину печи. Типичный складской дом начала XX века представлял собой глубокую яму, в которую железнодорожными вагонами сваливали сырье в бункеры. В 1920–1950-х годах размеры складских домов выросли: они стали возводиться частично над землей, частично под землей, чтобы разместить больше бункеров и увеличить запасы.
Ранний метод дозирования — подвижная вагонетка-весы, перемещающаяся под бункерами. Оператор вручную открывал затворы и отвешивал нужные порции. В 1980-х годах, с ростом производительности печей, ввели механизацию затворов и компьютеризированный учет веса, что повысило точность и снизило трудоемкость. Добавление промежуточных бункеров между весовыми вагонетками и ковшовыми тележками дало оператору больше времени на сборку партии без задержки движения тележек.
Автоматизированные складские дома
Существует два основных типа автоматизации:
- Система с питателями и конвейерами вместо весовой вагонетки. Отдельные конвейеры для каждого вида сырья (кокс, железносырье, флюсы/добавки) с вибрационными питателями под бункерами. На выходе конвейеров для кокса и железносырья установлены вибрационные сита для разделения фракций и подачи в весовые бункеры перед ковшовыми тележками. Типичная схема показана на рис. 1.
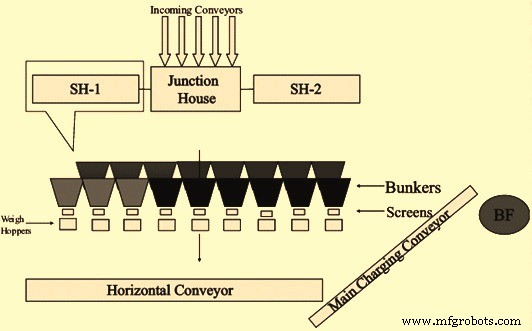
- Наземный складской дом с ленточными конвейерами для печей с ленточной зарядкой. Бункеры расположены в ряд, сырье извлекают вибрационными питателями на конвейеры, затем в весовые бункеры, а оттуда — на основной конвейер к вершине печи. Весовые бункеры программируются для последовательной подачи партий согласно зарядной программе.
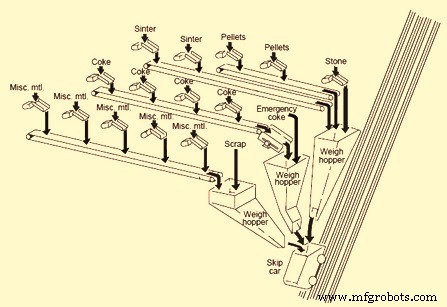
Автоматизация резко повысила производительность, эффективность и исключила операторские погрешности. Современный складской дом может быть сложным: питание конвейерами, распределительные (трипперные) конвейеры для заполнения бункеров, разноплановая компоновка оборудования.
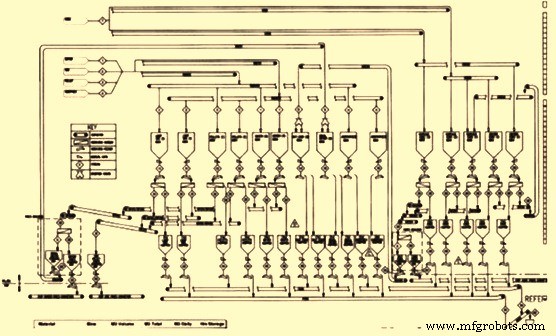
Кокс и железносырье обычно просеивают, удаляя мелкую фракцию. Материалы могут пробоваться, анализироваться и отслеживаться компьютером, что дает точный контроль химического состава загрузки. Влажность кокса мониторится, и вносятся весовые корректировки для обеспечения заданной сухой массы заряда. Такой контроль углеродсодержащего и железносодержащего сырья улучшает тепловой режим печи и снижает удельную коксовость. Упрощенная схема оборудования — на рис. 2, принципиальная технологическая схема — на рис. 3.
Функции и типичное оборудование складского дома
Складской дом вместе с верхней зарядной установкой — ключевой элемент для получения требуемого распределения загрузки в современной ДП. Он обеспечивает многофракционное дробление кокса и железносырья (включая просеянную или непросеянную мелкую фракцию) и гибкое дозирование различных фракций. Это база для эффективной работы верхней зарядной системы — предпосылки передовых режимов печи.
Функции складского дома:
- прием сырья из мест хранения/производства (преимущественно конвейерами);
- хранение достаточных запасов;
- выгрузка загрузки в заданной последовательности и с требуемой интенсивностью;
- подготовка (просеивание) и размещение в нужных количествах и слоях на конвейере для подачи к верхней зарядной установке (через ковш или конвейер).
Взвешенное сырье собирается партиями по зарядной программе и подается на вершину печи ковшовыми тележками или ленточным конвейером. Выбор способа зависит от размера печи, требуемой производительности и плану площадки. Верхняя зарядная установка также работает по зарядной программе.
Складской дом критически важен для эффективной работы ДП, так как объем производства чугуна во многом зависит от качества, постоянства, количества и последовательности подачи сырья.
Сырье поступает в складской дом через распределительный узел (junction house). Кокс обычно транспортируют двумя конвейерами (один резервный) нужной ширины и пропускной способности. Железносырье — аналогично. Флюсы и добавки — одним резервным конвейером. В складском доме находится набор бункеров необходимой суммарной вместимости для каждого вида загрузки.
Кокс и железносырье просеивают на вибрационных ситах требуемой производительности для удаления мелкой фракции. Для флюсов и добавок сита обычно не ставят — только питатели для выгрузки из бункеров на конвейер. На некоторых печах предусмотрена двухстадийная просека. Для кокса используют тарельчатые сита с перфорированными пластинами, для железносырья — решетчатые сита.
Просеянное сырье по наклонному конвейеру (через горизонтальный) идет к вершине. Каждый вид материала одновременно дозируется двумя весовыми бункерами по заранее заданной зарядной программе. Конвейеры или ковши для подъема загрузки имеют необходимую пропускную способность и работают непрерывно. При конвейерной зарядке материалы размещаются на ленте отдельными партиями через определенные интервалы в строгой последовательности по программе. Автоматизированная система дозирования, взвешивания и подачи загрузки на вершину печи — стандарт. Все оборудование складского дома рассчитывается на основе контрольной философии и временных циклограмм.
Складской дом оснащен пылегазоочистным оборудованием по нормативу. Вытяжной воздух направляется в газоочистную установку (обычно с электрофильтрами) для очистки до 0,1 г/м³ перед выбросом в атмосферу. Собираемая пыль обычно гранулируется для использования на агломерационном производстве.
Проектные соображения для складского дома большой доменной печи
Основные этапы расчета оборудования складского дома:
- Определение суточной производительности по чугуну (т/сут) на основе полезного объема и удельной производительности печи.
- Выбор видов и качеств сырья: калиброванная кусковая руда, агломерат (обычно двух фракций: 10–30 мм и 5–10 мм), пеллеты (8–16 мм), кокс ДП (две фракции: 50–75 мм для центральной зарядки и 25–50 мм для периферической), ореховый кокс (8–25 мм), известняк, доломит, кварцит (6–30 мм), марганцевая руда, титано-железная руда. Кокс для периферической зарядки подается на ленту первым, за ним — для центральной. Бесколпаковая зарядная установка распределяет их по радиусу печи.
- Гибкость зарядки железносырья: расчет ведется с типичным соотношением агломерат:руда:пеллеты = 70:15:15 с учетом качества и удельного расхода.
- Удельный расход топлива (кг/т чугуна): три варианта — кокс без пневмопыльного угля, кокс с пневмопыльным углем, ореховый кокс.
- Зарядная последовательность: обычно заряд состоит из двух партий. Партия 1 — кокс (центральный и периферический), партия 2 — железносырье, флюсы, ореховый кокс, добавки.
- Толщина слоев руды и кокса на диаметре горла печи (мм). Руда — обычно 700 мм. Кокс — 700 мм при «все кокс», 500 мм при впрыске пневмопыльного угля. От объема загрузки зависит число зарядов в сутки, что определяет время на сборку партии в складском доме.
- Число бункеров и их размеры — от требуемого запаса (в днях расхода) по каждому сырью.
- Бункеры для мелкой фракции, образующейся при просеве.
- Коэффициент «догоняющей» загрузки (catch-up rate) = отношение доступного числа зарядов в сутки (по проекту оборудования) к необходимому для целевой производительности. Типичное значение — 1,3.
- По доступному времени на сборку партии (кокс, железносырье) определяется число одновременно работающих единиц оборудования (вибрационные питатели, сита, весовые бункеры и др.) из общего установленного числа.
- Разработка циклограмм с учетом работы верхней зарядной установки (бесколпаковой) и времени работы всего оборудования складского дома. Обычно две циклограммы: при нормальном и «догоняющем» темпе.
- Расчет всех элементов: затворы, питатели, сита, весовые бункеры, конвейеры (включая основной зарядной конвейер к приемным бункерам верхней зарядной установки). Размеры выбираются с учетом предпочтительного варианта коксовой зарядки (с впрыском угля или без) и гибкостью для альтернативы.
Управление загрузкой в складском доме и на вершине печи
Современные доменные печи используют до 50 альтернативных видов загрузочных материалов. Оператор настраивает зарядную матрицу с учетом правил, заложенных в ПО.
Сложность матрицы валидируется перед загрузкой в активную программу (проверка ошибок и аварийных ситуаций). Матрицу можно обновить в любой момент. Дополнительный кокс можно заряжать в любой стадии. Любую партию можно распределить по 11 позициям по радиусу печи — параметризуется на HMI-панели складского дома. В ПО заложены резервные матрицы для разных режимов печи. Есть гибкость: любой материал можно брать из любого бункера, поэтому при отказе бункера перераспределяют прием на рабочие. Весовые бункеры выбираются автоматически при исполнении партии. Полностью автоматизированная система заполнения вершины печи системой транспорта сырья делает зарядку плавной.
В зависимости от конструкции система работает по принципу «взвешивание на входе» (weigh in) или «взвешивание на выходе» (weigh out). ПО компенсирует погрешность взвешивания в следующей партии для данного материала. Оператор может выбрать принцип «сэндвичевой» зарядки при выгрузке из весовых бункеров. Задаваемый оператором интервал между последовательными партиями оптимизирует транспортное время и предотвращает аварийные остановки основного зарядного конвейера.
Производственный процесс
- Оптимизация доменного газа: генерация, использование и эффективность
- Грануляция доменного шлака в литейном цехе: обзор технологии и процесса
- Оптимизация работы доменной печи с использованием орехового кокса: эффективность и экономические выгоды
- Оптимизация эффективности доменной печи с впрыском порошкообразного угля
- Профилактика нерегулярностей в работе доменной печи: проверенные стратегии
- Оптимизация систем охлаждения доменной печи для повышения эффективности и долговечности
- Оптимизированные системы загрузки доменной печи: эффективность и безопасность
- Оптимизация производства железа: химия доменного процесса
- Огнеупорная выстойка доменной печи: защита оболочки для непрерывной работы
- Ключевые факторы, влияющие на потребление кокса в работе доменной печи