



Электролаговый переплав (ЭЛП): Прецизионная очистка стали для ответственных применений
Процесс электролагового переплава
Электролаговый переплав (ЭЛП) — это аббревиатура, обозначающая процесс переплава и вторичной очистки расходного электрода в электролаге. Это процесс вторичной обработки стали, используемый для переплава и очистки сталей и специальных сплавов, обычно применяемых для ответственных применений в авиации, тепловой и ядерной энергетике, оборонной промышленности и др. Главная цель процесса ЭЛП — контроль неметаллических включений в стали, устранение ликеров и усадки, а также получение более однородных слитков. Процесс ЭЛП, как правило, необходим для тяжелых сталеплавильных слитков.
Метод ЭЛП известен с 1930-х годов, однако прошло около 30 лет, прежде чем он стал признанным процессом для массового производства высококачественных слитков. К концу 1960-х годов концепция использования установок ЭЛП для производства крупных ковальных слитков получила широкое распространение. Растущий спрос на более крупные энергоблоки требовал ковальных слитков весом 100 тонн и более для изготовления валов генераторов и турбин. Технология ЭЛП представляет интерес не только для производства слитков малого веса из инструментальных сталей и суперсплавов, но и для тяжелых ковальных слитков. Крупная печь ЭЛП, введенная в эксплуатацию в начале 1970-х годов, позволяет производить слитки диаметром 2300 мм и длиной 5000 мм весом до 165 тонн. Печь работает с вытягиванием слитка, используя четыре расходных электрода, переплавляемых одновременно в форме большого диаметра, с заменой израсходованных электродов последующими по мере необходимости для достижения требуемого веса слитка.
Процесс ЭЛП — один из самых важных новых процессов, разработанных в металлургии. Главное преимущество процесса — очистка, достигаемая за счет плавления через шлак контролируемого состава, и специальный контроль за кристаллизацией. Этот контроль уменьшает межзубчковое расстояние дендритов, микроликеры и пористость, что приводит к получению качественного слитка. Также автоматическая система управления плавлением (АСУП) со своими инherentными свойствами, простотой эксплуатации, точностью и повторяемостью управления помогает производить слитки с отличными характеристиками, включая: (i) однородную, качественную и направленно кристаллизующуюся структуру, (ii) высокую степень чистоты, (iii) отсутствие внутренних дефектов (например, водородных пятен), (iv) отсутствие макроликеров и (v) гладкую поверхность слитка, обеспечивающую высокий выход слитка.
Область применения процесса ЭЛП
Таким образом, процесс ЭЛП подходит для высококачественных материалов, включая: (i) шарикоподшипниковые стали, стали для вальцев, инструментальные стали, износостойкие стали для низких и высоких рабочих температур и быстрорежущие стали для высокой производительности; (ii) высоколегированные нержавеющие стали, коррозионно- и кислотоустойчивые стали, и стали для высокотемпературных применений; (iii) стали, используемые в оборонной, авиационной и ракетно-космической технике; (iv) стали для медицинской, фармацевтической и химической промышленности; (v) стали для морского shelf-оборудования, энергетики и авиационного машиностроения, компонентов ядерных реакторов.
Преимущества ЭЛП по сравнению с обычной литьей в кокиль
Различные преимущества процесса ЭЛП по сравнению с традиционно отливаемыми слитками включают: (i) плотную структуру слитка без внутренних усадков и пористости; (ii) более высокую чистоту (меньшее количество и меньшие включения); (iii) однородную структуру и химический состав на всей длине слитка; (iv) более высокий выход переплавленного материала в готовый продукт; (v) общее улучшение механических свойств; (vi) гладкую поверхность (как правило, не требуется обработка поверхности перед горячей деформацией); (vii) контролируемую кристаллизацию (улучшенную макро- и микроструктуру); (viii) защиту переплавляемого материала от окислительной атмосферы за счет ванны шлака.
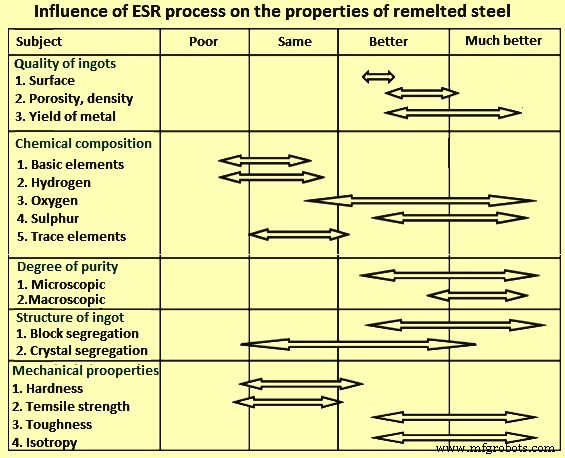
В настоящее время технология сталеплавиления сильно улучшилась и позволяет производить высокочистую жидкую сталь. Однако при литье слитков происходит реокисление жидкой стали, что увеличивает содержание включений. Ликеры на макро- и микроуровнях также являются особенностями литья слитков. Они вызывают анизотропию механических свойств стали. Процесс ЭЛП почти полностью устраняет явление макроликеров в тяжелых сталеплавильных слитках и обеспечивает более однородный химический состав и более тонкую микроструктуру с меньшим количеством и более равномерно распределенными неметаллическими включениями, чем в отливаемых слитках. Низкая скорость переплавления в сочетании с водоохлаждаемой медной кокилью в процессе ЭЛП обеспечивает особенно однородное и сбаланнированное, стабильное затвердевание. Ликеры в слитке, полученном процессом ЭЛП, таким образом, намного ниже (или даже устранены) по сравнению со слитками, отлитыми в открытой кокилли или традиционными методами. По этой причине большинство ликерочувствительных сталей обрабатываются методом ЭЛП для гомогенизации. Влияние ЭЛП на переплавленную сталь показано на рис. 1.
Суть процесса ЭЛП
Процесс ЭЛП является непрерывным. В этом процессе во время переплавления расходного электрода очистка и затвердевание стали происходят одновременно. В качестве расходного электрода могут использоваться отлитые, прокатные или кованые сталеплавильные слитки. Процесс ЭЛП основан на прохождении электрического тока через электрод, жидкий шлак и слиток. Из-за высокого электрического сопротивления шлака он нагревается и плавится. Весь процесс переплавления осуществляется в водоохлаждаемой медной кокилле, что позволяет переплавленному слитку быстро и очень равномерно затвердевать.
Расходный электрод погружается в ванну жидкого шлака в водоохлаждаемой кокилле, где тепло шлака постепенно плавит кончик электрода. Электрический ток (обычно переменный) проходит через шлак между электродом и формирующимся слитком и перегревает шлак так, что капли металла оттаивают от электрода. Эти капли проходят через шлак к дну водоохлаждаемой кокиллы, где они затвердевают. Кокилля с ванной шлака движется вверх по мере формирования нового слитка. Новый слиток очищенного материала медленно нарастает от дна кокилли. Это однородная, направленно затвердевшая масса, свободная от центральной незрелости, которая может возникнуть в традиционно отливаемых слитках при затвердевании от поверхности к центру.
Направленное затвердевание должно обеспечиваться в процессе на всем поперечном сечении и длине слитка для избежания внутренних дефектов, таких как макроликеры, усадочные полости и неравномерное распределение включений. Поддерживая правильную скорость переплавления и температуру шлака, направленное затвердевание можно достичь для слитков с очень большими диаметрами.
Обычно процесс ЭЛП обеспечивает очень высокое, стабильное и предсказуемое качество продукта. Тонко контролируемое затвердевание улучшает качество и структурную целостность. Качество поверхности слитка улучшается за счет формирования тонкого затвердевшего шлакового слоя между слитком и стенкой кокиллы во время переплавления. Именно поэтому ЭЛП признается предпочтительным методом производства высококачественных сталей. Жидкая сталь капает с кончика электрода и очищается при прохождении через жидкий шлак, где оксиды и сера связываются в шлаке. После прохождения через шлак сталь остывает и снова затвердевает в переплавленный слиток.
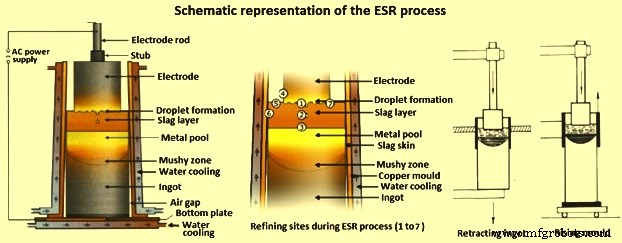
Конструкция кокилли может быть в виде неподвижных длинных кокилль или воротниковых кокилль. Использование воротниковых кокилль с подвижными кокиллями или подвижной основной плитой дает возможность производить слитки любой требуемой длины (рис. 2). Кроме того, процесс ЭЛП позволяет производить слитки: (i) с переменным током, используемым как энергия переплавления (от 3 до 92 кА); (ii) с весом слитков от 100 кг до более 200 метрических тонн в зависимости от переплавляемого материала; (iii) с диаметрами слитков от 80 мм до более 2000 мм. Также процессом можно производить слитки круглых, квадратных и прямоугольных (пластинчатых) форм.
Благодаря перегретому шлаку, который постоянно находится в контакте с кончиком электрода, на конце электрода образуется жидкая пленка металла. По мере прохождения образующихся капель через шлак сталь очищается от неметаллических примесей, которые удаляются химической реакцией со шлаком или физическим всплыванием на поверхность расплава. Остаточные включения в ЭЛП очень малы по размеру и равномерно распределены в переплавленном слитке.
Несмотря на направленное дендритное затвердевание, в переплавленных слитках могут возникать различные дефекты, такие как образование структуры в виде годовых колец и фреклов. Важно отметить, что белые пятна обычно не возникают в слитках ЭЛП. Дендритные скелеты или небольшие осколки от электрода должны пройти через перегретый шлак и иметь достаточно времени, чтобы расплавиться перед достижением фронта затвердевания. Это предотвращает появление белых пятен в слитках.
Поверхность слитка покрыта тонким шлаковым слоем и поэтому не требует подготовки перед ковкой. Электроды для переплавления могут использоваться в отливном состоянии.
Существует три основных источника неметаллических оксидных включений: (i) включения внутри электрода; (ii) растворенный кислород (O₂) и деоксидизаторы, такие как алюминий (Al) и кремний (Si); (iii) реакции между электродом и процессным шлаком.
Наиболее критическими включениями в стали являются оксиды. В принципе, химический состав включений влияют семь точек очистки, показанные на рис. 2, но три самые важные — это точки 1, 2 и 3. Точка реакции 1 считается фазовой границей с наибольшим очистительным потенциалом с кинетической точки зрения. Предполагается, что включения растворяются в окружающем материале, для чего необходимы температуры около 1800–2000 °C. Согласно точке 1, эти температуры не достигаются на этой фазовой границе. Вместо этого металлические капли отрываются вскоре после достижения температуры ликвидуса и затем перегреваются в ванне шлака. Однако время пребывания жидкой стали под электродом составляет около 10 секунд, что значительно выше, чем в самой ванне шлака (около 0,1 секунды). Из-за этого есть достаточно времени для химических реакций очистки под электродом, а не в ванне шлака. Следовательно, в статическом процессе ЭЛП точка реакции 2 играет только второстепенную роль.
Касательно точки очистки 3, необходимо учитывать разные явления в поведении включений. С одной стороны, на границе шлак/металлическая ванна происходит обмен кислородом и деоксидизаторами; с другой стороны, растворимость кислорода уменьшается с продвижением затвердевания стали в пастообразной зоне. Следовательно, выпадают включения, особенно по отношению к Al. Неясно, происходят ли механизмы очистки, такие как всплывание, так как это явление регулируется разными факторами, начиная с транспорта этих включений через пастообразную зону и заканчивая растворением в шлаковой среде. Если процесс не проводится в защитной газовой атмосфере, другие точки очистки (кроме 6) имеют значение из-за возможного захвата O₂ и последующего увеличения его содержания. Для достаточной десульфуризации точка очистки 5 важна, потому что здесь сера (S), захваченная шлаком, образует SO₂, который переходит в газовую фазу и удаляется.
Процесс ЭЛП может быть автоматизирован от инициации плавления, через набор мощности, период стабильной скорости плавления, период сниженной скорости плавления для поддержания профиля ванны, последовательности горячего отбора и завершения плавления. Тщательный контроль всех параметров переплавления необходим для воспроизводимого производства однородных слитков. Для выполнения самых строгих спецификаций качества материала печи ЭЛП обычно используют компьютерную автоматизацию процесса. Логические функции управления, непрерывное взвешивание слитка, замкнутое управление параметрами процесса, сбор и управление данными осуществляются специализированными компьютерными системами. Эти системы взаимодействуют через полевую шину или специальные интерфейсы. Операторский интерфейс ПК (ОИПК), иерархически выступающий как мастер системы управления, используется как интерфейс между оператором и процессом ЭЛП. ОИПК служит для визуализации процесса, включая индикацию параметров, графические дисплеи и программные клавиши для команд оператора, редактирования и обработки рецептов переплавления, сбора и хранения данных, а также формирования протоколов плавления.
Вариации процесса ЭЛП
Полностью коаксиальная конструкция печи требуется для переплавления ликерочувствительных сталей, чтобы предотвратить перемешивание расплава магнитными полями. Различные вариации процесса ЭЛП были разработаны для удовлетворения растущих требований к свойствам материалов. Экранирование зоны плавления защитной атмосферой стало последним трендом в последние годы. Переплавление под повышенным давлением для увеличения содержания азота в слитке — еще одна вариация ЭЛП.
Разработаны три вариации процесса ЭЛП: (i) переплавление в инертной газовой атмосфере (IESR); (ii) переплавление под повышенным давлением (PESR); (iii) переплавление под пониженным давлением (VAC-ESR).
Процесс IESR состоит в электролаговом переплавлении в полностью закрытой защитной атмосфере инертного газа при атмосферном давлении. Это вариация процесса ЭЛП, где инертный аргон (Ar) защищает шлак и сталь от окисления и поглощения азота (N₂) и водорода (H₂) из воздуха. Инертная газовая атмосфера устраняет проблему захвата водорода в процессе ЭЛП и влияние сезонных атмосферных изменений. Кроме того, она позволяет переплавлять в безкислородной инертной газовой атмосфере. Окисление электрода почти полностью избегается, что обеспечивает лучшую чистоту слитка. Однако из-за отсутствия O₂ в атмосфере печи десульфуризация не является оптимальной. Доступны две концепции печей: одна с системой защитного купола относительной герметичности, другая с полностью вакуумно-герметичным защитным куполом, позволяющим полную замену воздуха на инертную газовую атмосферу перед началом переплавления.
PESR — это электролаговый переплав под повышенным давлением. В последние годы азот стал все более привлекательным как недорогой легирующий элемент для улучшения свойств стали. В аустенитных сталях N₂, особенно в растворенном виде, увеличивает предел текучести за счет образования пересыщенного твердого раствора. В ферритных сталях цель — достичь тонкой дисперсии нитридов, сравнимой с микроструктурой, получаемой закалкой и отпуском углеродистых сталей. Для производства этих новых материалов необходимо ввести в жидкую сталь достаточно большое количество N₂ выше предела растворимости под нормальным давлением и предотвратить потерю N₂ при затвердевании. Поскольку растворимость N₂ пропорциональна квадратному корню из его парциального давления, можно ввести большое количество N₂ в расплав и позволить ему затвердеть под повышенным давлением. Это было реализовано процессом электролагового переплавления при рабочем давлении 42 кг/см².
Из-за крайне короткого времени пребывания металлических капель в жидкой фазе при переплавлении захват N₂ через газовую фазу недостаточен. N₂ поэтому непрерывно подается во время переплавления в виде твердых азотосодержащих добавок. Высокое давление в системе служит исключительно для удержания N₂, введенного в жидкую сталь. Уровень давления зависит от состава стали и желаемого содержания N₂ в переплавленном слитке.
Электролаговый переплав в вакууме (VAC-ESR) — это еще один недавно разработанный процесс. Это вариация ЭЛП, которая также обеспечивает вакуумную дегазацию расплава. В процессе VAC-ESR переплавление проводится в вакууме с использованием шлака. Проблемы окисления расплава не возникают. Кроме того, растворенные газы, такие как H₂ и N₂, могут быть удалены, а опасность белых пятен сведена к минимуму. Процесс подходит для переплавления суперсплавов и титановых сплавов.
Параметры процесса
Тепло, необходимое для работы процесса ЭЛП, генерируется в ванне шлака за счет эффекта Джоуля. Качество переплавленного слитка влияют: (i) электрические характеристики; (ii) тепловой баланс; (iii) отношение диаметра электрода/слитка. Потребность во входной энергии для процесса ЭЛП обычно составляет 1000–1500 кВт·ч/т стали. Ванна шлака рассматривается как переменный резистор. Её сопротивление определяется расстоянием электрода, эффективным удельным сопротивлением шлака и путем прохождения электрического тока. Нормальная глубина шлака обычно составляет около 100 мм.
Форма жидкой ванны влияет на тепловой ввод в процессе. Чем больше расстояние между расходным электродом и переплавленным слитком, тем более гладкое распределение тепла в шлаке. При определении расстояния электрода необходимо учитывать, что более короткий путь тока указывает на более высокий ток с концентрированной генерацией тепла под кончиком электрода и нежелательным углублением металлической ванны. С другой стороны, более длинный путь тока требует высокого напряжения, что вызывает более равномерную генерацию тепла и более плоский, более благоприятный профиль ванны.
Рабочие напряжения в процессе ЭЛП обычно составляют около 40 В или ниже. Электрическая схема для процесса ЭЛП может быть переменного тока (AC) или постоянного тока (DC). Однофазный процесс AC-ЭЛП дает оптимальную очистку и скорость плавления для слитков диаметром 200 мм и более. Процесс DC-ЭЛП требует более низкой скорости плавления для очистки стали. Однако когда очистка стали не является основным требованием, процесс DC-ЭЛП дает самые высокие скорости плавления на единицу потребляемой мощности. Настоящая практика — использование однофазного питания переменного тока и низкого отношения диаметра электрода/слитка, обычно в диапазоне 0,4–0,7. Обычно для работы переменного тока используется частота 50 или 60 Гц. Однако для очень крупных слитков, где важнее реактивность, лучше использовать низкочастотное питание (в диапазоне 5–10 Гц) для повышения эффективности.
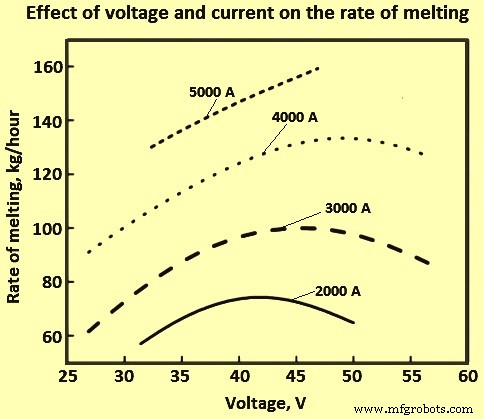
Оптимальные скорости плавления и энергозатраты зависят от диаметра слитка. Оптимальные условия для максимально допустимой скорости плавления при минимально возможной мощности обычно определяются уравнением: «скорость плавления = константа × мощность × коэффициент заполнения (площадь) × площадь кокилли / расстояние электрода». Многие эксплуатационные практики считают скорость плавления пропорциональной диаметру слитка, которая достигается при скорости плавления около 0,004 кг/мин/мм. Рис. 3 показывает влияние напряжения и тока на скорость плавления для слитка диаметром 240 мм. Из соотношения видно, что для заданного тока и размера слитка существует оптимальное напряжение, соответствующее максимальной скорости плавления.
Роль шлака в процессе ЭЛП
Шлак играет важную роль в процессе ЭЛП с точки зрения контроля включений. Химические и физические свойства шлака также сильно влияют на удаление включений. Роль шлака включает: (i) генерацию теплоты Джоуля для плавления электрода; (ii) очистку жидкой стали за счет поглощения неметаллических включений; (iii) десульфуризацию стали; (iv) защиту стали от загрязнения; (v) обеспечение смазки на границе медная кокилль/затвердевающая оболочка стали; (vi) контроль горизонтального теплообмена между затвердевающей сталью и кокиллей.
Шлаки для ЭЛП обычно основаны на фториде кальция (CaF₂), извести (CaO) и оксиде алюминия (Al₂O₃). Оксид магния (MgO), оксид титана (TiO₂) и диоксид кремния (SiO₂) также могут добавляться в зависимости от переплавляемой стали. CaF₂ в шлаке повышает растворимость основных компонентов шлака (CaO и MgO), тем самым увеличивая эффективнуюсульфидную емкость шлака.
Для выполнения своих функций шлак должен обладать четко определенными свойствами: (i) его температура плавления должна быть ниже температуры переплавляемого металла; (ii) он должен быть электрически эффективным; (iii) его состав должен быть выбран для обеспечения желаемых химических реакций; (iv) он должен иметь подходящую вязкость при температуре переплавления. Таблица 1 дает характеристики различных типов шлаков ЭЛП.
| Таблица 1 Характеристики различных типов шлаков ЭЛП | ||||||
|---|---|---|---|---|---|---|
| № | Состав шлака | Характеристики | ||||
| CaF₂ | CaO | Al₂O₃ | MgO | SiO₂ | ||
| 1 | 100% | — | — | — | — | Электрически неэффективен, используется там, где оксиды недопустимы |
| 2 | 70% | 30% | — | — | — | Трудный запуск, высокая проводимость, используется там, где Al недопустим, высокий захват H₂ |
| 3 | 70% | 20% | 10% | — | — | Хорошие универсальные шлаки со средней резистивностью |
| 4 | 70% | 15% | 15% | — | — | |
| 5 | 50% | 20% | 30% | — | — | Хорошие универсальные шлаки с более высокой резистивностью |
| 6 | 70% | — | 30% | — | — | Риск захвата Al, вероятность захвата H₂ ниже, более высокая резистивность |
| 7 | 40% | 30% | 30% | — | — | Хороший шлак для общего назначения |
| 8 | 60% | 20% | 20% | — | — | |
| 9 | 80% | — | 10% | 10% | — | Относительно инертный, умеренная резистивность |
| 10 | 60% | 10% | 10% | 10% | 10% | Низкая температура плавления, «длинный» шлак |
| 11 | — | 50% | 50% | — | — | Трудный запуск, электрически эффективен |
Как показано в таблице 1, концентрации CaF₂ могут варьироваться от 0% до 100% массовых долей. Остальные компоненты шлака в основном используются для снижения основности. Химический состав шлака меняется в процессе ЭЛП из-за образования летучих фторидов, выпадения высокоплавких фаз и реакций в процессе ЭЛП. Изменения состава влияют на металлургические свойства шлака и в конечном счете на качество переплавленного слитка. Количество потребляемого шлака на тонну стали зависит от диаметра переплавленного слитка.
Многие шлаки, используемые в ЭЛП, можно описать тернарной системой CaF₂–CaO–Al₂O₃. Главная особенность — эвтектика, соответствующая составу с примерно равными пропорциями CaO и Al₂O₃. Это определяет шлаки с температурами ликвидуса в диапазоне 1350–1500 °C, что делает их пригодными для плавления широкого спектра сплавов, включая стали и суперсплавы. В случае шлака с 70% CaF₂ и 30% Al₂O₃ CaO исключается максимально возможным образом для предотвращения захвата H₂, при этом нет проблем с наличием двух жидкостей. Бинарная система CaO–Al₂O₃, с другой стороны, имеет только ограниченный диапазон шлаков с подходящими плавкими характеристиками, в то время как бинарная система CaF₂–CaO используется в случаях, когда требуется высокая степень десульфуризации.
Однако ее недостаток — низкая резистивность. Высокое содержание CaO также увеличивает риск удержания влаги или захвата H₂. Определенное количество добавки SiO₂ в шлак ЭЛП в случае процесса ЭЛП типа «слиток для прокатки» важно для улучшения смазочных свойств, контроля содержания Si и Al в жидкой стали и модификации оксидных включений. Кроме того, добавка SiO₂ подавляет температуру кристаллизации шлаков CaF₂–Al₂O₃–CaO. Далее, MgO и SiO₂ в шлаках, содержащих CaF₂, влияют на поверхностное натяжение шлака.
Хотя CaF₂ является критически важным компонентом любого шлака ЭЛП и сильно снижает температуру плавления шлаковых систем, он нерастворим в оксидных фазах. Свойства шлака, такие как электрическая проводимость, теплопроводность, плотность, вязкость и поверхностное натяжение, играют важную роль в эффективном плавлении и очистке металла. Резистивность шлака влияет на эксплуатационные характеристики и экономику процесса ЭЛП. Al₂O₃ повышает резистивность шлака и способствует хорошей генерации тепла, позволяя уменьшить объем шлака, что также снижает тепловые потери за счет уменьшения площади контакта между шлаком и стенкой кокилли.
Шлаки иногда называют «длинными» и «короткими» при рассмотрении вязкости шлака. Длинные шлаки остаются жидкими в широком диапазоне температур и, вероятно, дают тонкие шлаковые кожицы, а значит, хорошие поверхности слитков. Короткие шлаки быстро становятся вязкими при охлаждении и, вероятно, дают толстые шлаковые кожицы и плохие поверхности слитков. Высокое содержание CaF₂ способствует коротким шлакам, тогда как SiO₂ и MgO способствуют длинным шлакам.
Термодинамика процесса ЭЛП
В случае процесса ЭЛП стали в атмосфере воздуха происходят химические реакции, изменяющие химический состав отливного слитка. Уровни некоторых элементов, таких как кобальт (Co), никель (Ni), хром (Cr), молибден (Mo), вольфрам (W) и углерод (C), остаются неизменными после переплавления. Однако содержание Si (кремний), O₂ и S может меняться от 10% до 80%, а содержание Al и Ti (титан) может варьироваться в зависимости от условий плавления (уменьшаться или увеличиваться). Следовательно, необходимы меры для предотвращения потерь элементов. Это можно достичь, используя специальные вариации ЭЛП. Другой способ — контролировать состав шлака путем регулярных добавок в шлак, что желательно из-за стабильных условий плавления.
Окисление элементов можно предотвратить деоксидирующим шлаком в процессе плавления за счет добавок Al. Кислородный потенциал шлака определяет химию процесса ЭЛП. Он влияет на удаление S и неметаллических включений. O₂ реагирует с некоторыми элементами в стали и подавляет захват H₂. В шлаке O₂ в основном находится в связанном виде как FeO, MnO и SiO₂. Для определения содержания O₂ в стали необходимо найти соотношение между FeO в шлаке и O₂ в переплавленном слитке. Однако из-за очень низкой растворимости FeO в шлаках CaF₂ его активность очень высока. Содержание O₂ можно определить термодинамическим анализом реакций между O₂ и активными компонентами.
Si и Mn — элементы, которые могут реагировать с O₂, присутствующим в стали и из шлака. Когда Si является сильнейшим деоксидизатором, содержание O₂ в стали определяется содержанием Si. При постоянной температуре и содержании Si в стали содержание O₂ в стали выше при более высокой активности SiO₂ в шлаке или при снижении основности шлака. Потери Al в переплавленном слитке невелики, особенно при высоком содержании Al₂O₃ в шлаке. С другой стороны, наличие Al₂O₃ в шлаке снижает окисление Si. Реакция между Si в электроде и Al₂O₃ в шлаке также контролирует окисление Al в переплавленном слитке. Следовательно, содержание Al в переплавленном слитке зависит от содержания Al₂O₃ в шлаке, содержания Si в электроде, температуры и химического состава стали.
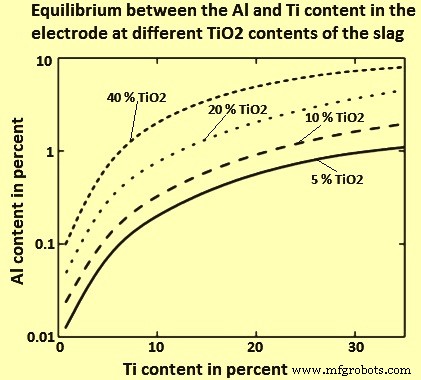
Содержание Al в переплавленном слитке уменьшается при использовании шлаков CaF₂–Al₂O₃–CaO с повышенным содержанием SiO₂. Когда Al используется для деоксидизации, до 15% добавленного Al переходит в жидкую сталь. Содержание Ti в переплавленной стали зависит от содержания Al и Ti в расходном электроде, содержания Al₂O₃ и TiO₂ в шлаке и кислородного потенциала в газовой фазе над шлаком. Равновесие между содержанием Al и Ti в электроде при разных содержаниях TiO₂ в шлаке показано на рис. 4. Для заданного содержания Al в электроде потери Ti можно минимизировать добавкой TiO₂ в шлак. При высоком содержании Al TiO₂ в шлаке восстанавливается Al, и поэтому Al также регулирует отношение Ti/TiO₂.
На ранних стадиях развития процесса ЭЛП удаление серы считалось одной из главных задач. Скорость десульфуризации увеличивается с основностью шлака. Перенос серы происходит преимущественно на двух границах, согласно двум реакциям: (i) реакция шлак/металл, и (ii) реакция газ/шлак (рис. 5).
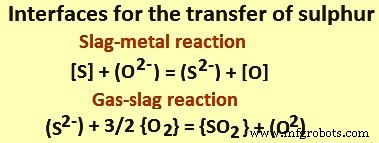
Термодинамический анализ реакций, данных на рис. 5, показывает, что десульфуризация связана с: (i) концентрацией ионов O₂ в шлаке; (ii) парциальным давлением O₂ в газовой фазе; (iii) химическим составом стали. Перенос S из стали в шлак способствует высокая основность шлака и низкая концентрация O₂ в стали. С другой стороны, перенос S из шлака в газ способствует высокое парциальное давление O₂ в атмосфере и низкая основность шлака. Способность шлака захватывать S определяется через его серную емкость. Серная емкость для системы CaF₂–CaO–Al₂O₃ увеличивается с увеличением содержания CaF₂ и увеличением количества CaO до предела насыщения.
В случае ЭЛП в защитной инертной газовой атмосфере сера остается в шлаке и накапливается по мере продолжения процесса. В таких случаях серная емкость является решающим фактором, и состав шлака должен быть скорректирован для продолжения его десульфуризирующего действия до конца процесса. Это означает, что отношение шлак/металл приобретает большее значение.
Затвердевание и структура слитка
Структура затвердевания слитка, производимого процессом ЭЛП, является функцией локального времени затвердевания и температурного градиента на границе жидкое/твердое. Для достижения направленной дендритной первичной структуры необходимо поддерживать относительно высокий температурный градиент на фронте затвердевания в течение всего периода переплавления.
Макроструктура слитков, производимых процессом ЭЛП, отличается от макроструктуры традиционно отливаемых слитков из-за другого способа теплопередачи и отвода тепла. Направление роста дендритов является функцией металлической ванны при затвердевании. Таким образом, градиент дендритов относительно оси слитка увеличивается со скоростью плавления. В крайних случаях рост направленных дендритов может прекратиться. Ядро слитка затем затвердевает ненаправленно в равногранулярных зернах, что приводит к ликерам и микроусадке. Даже в случае направленного дендритного затвердевания микроликеры увеличиваются с межзубчковым расстоянием дендритов. Структура затвердевания с дендритами, параллельными оси слитка, дает оптимальные результаты. Однако это не всегда возможно.
Хорошая поверхность слитка требует минимального ввода энергии и, следовательно, минимальной скорости плавления. Увеличение скорости плавления увеличивает разницу между градиентами изотерм твердуса и ликвидуса и приводит к увеличению глубины ванны. Таким образом, рост зерен происходит в радиальном направлении вместо вертикального. Увеличение скорости плавления вызывает более тонкую зернистую структуру и меняет направление роста колононаправленной структуры с осевого на радиальное и более глубокую жидкую ванну при очень высоких скоростях плавления. Повышение температуры жидкого шлака также приводит к более крупной колононаправленной зернистой структуре и уменьшению толщины уточненного равногранулярного зернистого слоя как на поверхности, так и на дне слитка ЭЛП. Несмотря на направленное дендритное затвердевание, дефекты, такие как структура в виде годовых колец, фреклы и белые пятна, могут возникать в переплавленном слитке.
Макроликеры и пористая структура в середине слитка обычно не встречаются в слитках ЭЛП. Основной характеристикой процесса ЭЛП является его способность производить сталь с уменьшенной микроликерозностью. Это связано с локальным временем затвердевания и межзубчковым расстоянием дендритов. Сталь в процессе ЭЛП обычно затвердевает колононаправленным образом, что дает меньшую микроликерозность, чем равногранулярные структуры. Чем больше температурный градиент, тем меньше расстояние между зубчиками дендритов и ниже химическая неоднородность в микrozонах. В процессе ЭЛП температурные градиенты больше, чем при традиционном литье слитков. Следовательно, вторичное межзубчковое расстояние дендритов меньше в случае процесса ЭЛП, чем при традиционном литье слитков.
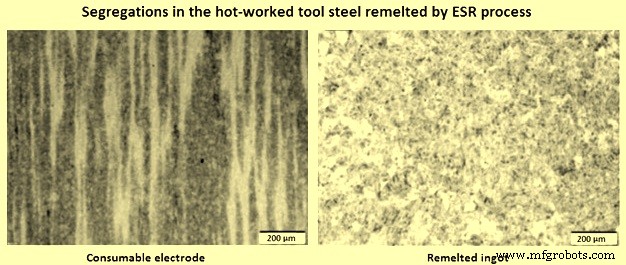
Эффект уменьшения ликерозности показан на рис. 6, где сравнены микроструктуры до и после обработки ЭЛП для горячерабочей инструментальной стали. Микроструктура в обоих случаях — закаленная мартенсит. Различие в ликерозных зонах очевидно. В то время как ликеры явны в расходном электроде, они почти полностью устранены в переплавленном слитке.
Влияние локального времени затвердевания на расстояние дендритов показывает, что межзубчковое расстояние дендритов уменьшается с увеличением скорости охлаждения. Помимо более однородного состава и компактной структуры затвердевания, удаление неметаллических включений является важной характеристикой процесса ЭЛП. В общем, включения легко инициируют микропустоты и трещины на границе включение/сталь, которые могут быть источником усталостного разрыва или других дефектов. Сталь, обработанная ЭЛП, не является исключением. Многие факторы влияют на формирование неметаллических включений в стали, обработанной ЭЛП, включая атмосферу печи, содержание включений в расходном электроде, количество шлака и его состав, ввод мощности, скорость плавления, коэффициент заполнения и др. Большинство неметаллических включений возникают из-за реакций между O₂ и элементами, такими как Mn (марганец), Si и Al. Деоксидизация шлака во время электролагового переплавления важно влияет на формирование неметаллических включений в слитке, обработанном ЭЛП. Можно видеть, что наименьшее количество включений достигается в ЭЛП с наименьшей вязкостью и наивысшим межфазовым натяжением. Однако отсутствие крупных включений типично для процесса ЭЛП.
Удаление неметаллических включений в процессе ЭЛП происходит на кончике электрода, где в основном происходят поглощение и растворение неметаллических включений в шлаке. По мере нагрева кончика электрода к его температуре плавления включения в электроде повторно растворяются до плавления стали. Любые другие включения, такие как крупные экзогенные включения в электроде, не растворяются в твердом металле и подвергаются воздействию шлака, когда кончик электрода становится жидким. Если состав шлака подходит, температура достаточно высока и время пребывания достаточно длинно, неметаллические включения растворяются в шлаке. Хотя в этот момент могут происходить дальнейшие реакции из-за разницы в константах равновесия, а также возможность всплывания крупных включений. В этот момент сталь свободна от неметаллических включений, но может содержать в растворе элементы, которые образуют включения реакцией во время времени застывания (реакция удаления S). Эффективность удаления включений увеличивается при снижении скорости плавления. Установлено, что многокомпонентный шлак (CaF₂, CaO, Al₂O₃, SiO₂ и MgO) имеет лучшую способность контролировать количество включений. Большинство неметаллических включений для многокомпонентных шлаков — это включения MgO–Al₂O₃, в то время как при использовании традиционного шлака 70% CaF₂ – 30% Al₂O₃ преобладают включения Al₂O₃. Кроме того, максимальный размер включений для многокомпонентных шлаков оказался меньше, чем для традиционных бинарных шлаков.
Производственный процесс
- Медленное искусство натурального окрашивания текстиля: личный путь
- Точное литье пластиков под давлением: эффективное производство долговечных компонентов
- ЧПУ-нарезание резьбы: точное нарезание резьбы для качественных сборок
- Тепловая обработка стали: закалка, отпуск, отжиг и нормализация для изготовления ножей
- Трение сварка: принцип, виды, преимущества, недостатки и применение
- Газовая сварка: определение, принцип, применение, преимущества и недостатки
- Осваиваем процесс пайки: профессиональное руководство по точному соединению металлов
- Процесс экструзии (прессования): технологии, материалы, оборудование и применение
- Нетрадиционная обработка: передовые технологии и применение
- Традиционная механическая обработка: основы, технологии и вызовы