



Повышение качества стали через передовые технологии чистоты
Чистота стали и технологии производства чистой стали
Чистота стали — важный фактор, определяющий качество стали. Она может оказывать замечательное влияние на свойства стали, такие как предельная прочность, штамповочность, вязкость, свариваемость, трещиностойкость, коррозионная стойкость и устойчивость к усталоте и т.д. Спрос на лучшие механические свойства стали от потребителей стали подтолкнул сталепроизводителей к улучшению чистоты стали.
В современной среде улучшение чистоты стали стало необходимостью для сталелитейной отрасли. Это направило развитие процессов внепечной обработки. Движущей силой этих разработок было создание новых сталей, которые могут выдерживать высоконагруженные приложения, такие как трансмиссионные компоненты для автомобильной промышленности, и строительные детали и трубы для агрессивных и коррозионно-активных сред.
Чистые стали относятся к сталям, свободным от включений. Включения — неметаллические частицы, встроенные в стальную матрицу. Помимо снижения неметаллических оксидных включений и контроля их морфологии, состава и распределения размеров, чистые стали требуют снижения других остаточных примесных элементов: фосфора (P), серы (S), общего кислорода (O₂), азота (N₂), водорода (H₂), иногда углерода (C), и слепых элементов: мышьяка (As), олова (Sb), селена (Se), меди (Cu), свинца (Pb) и висмута (Bi). Эти примесные элементы варьируются для разных марок стали. Некоторые элементы вредны для определенной марки стали, но могут быть менее вредны или даже полезны для другой марки. Другими словами, контролируемые элементы различаются для разных требований к производительности стали.
Достижение удовлетворительной чистоты стали
Для достижения удовлетворительной чистоты в стали необходимо контролировать и улучшать широкий диапазон операционных практик на протяжении всего процесса сталеплавления. К ним относятся: (i) добавки деоксидизаторов и ферросплавов; (ii) внепечные металлургические обработки; и (iii) системы обводнения и литейные практики.
История развития чистой стали
Термин «чистая сталь» был введен в середине XX века. Это было время, когда производство стали начало расти глобально. В то время поняли, что качество стали также должно рассматриваться как специальная и важная проблема. Прогресс в сталеплавлении с тех пор привел к разработке многих стальных марок с очень низким уровнем примесей. В последние годы разработаны и коммерциализированы новые «чистые и ультрачистые» стали для удовлетворения текущих и будущих требований качества, нужных сталепотребляющей отрасли. Чистота стали также значительно улучшила механические свойства (такие как устойчивость к усталоте и ударная вязкость) и коррозионную стойкость сталей.
Концепция чистоты родилась изначально из наблюдения под оптическим микроскопом неметаллических включений (НМВ) только что возникшей дисциплиной металлографии в середине XX века. Чистота оценивалась по стандартным изображениям микроскопических полей, где геометрия (форма и размер) и распределение НМВ отличались против различных типов изображений. Опытный наблюдатель установил, что некоторые формы допустимы в некоторых сталях, а более мелкие включения обычно более допустимы, чем более крупные. Хотя состав включений тогда не был доступен, наблюдатель установил соответствие между марками и составом включений по семействам (сульфиды,силикаты, алюминаты, оксид алюминия и композитные включения) на основе содержания S и истории деоксидизации стали.
Эти методы, разработанные в XX веке, вскоре были стандартизированы. Они опередили общее использование процессов внепечной обработки и непрерывной литья стали. Дальнейшее развитие концепции чистоты шло путем исследования различных вопросов параллельно, связанных с физико-химией сталеплавления, разработкой новых процессных реакторов и новыми инновационными решениями для контроля состава, формы, размера и распределения включений, которые со временем стали рутинами сталеплавленческой практики. Современное видение чистоты возникло из этого усилие по построению концепции, сделанного в течение первых 30–40 лет. Кроме того, тема чистоты стали достигла определенной степени зрелости, особенно для новых процессов внепечной обработки и для сталей, производимых процессом непрерывной литья.
Неметаллические включения
НМВ состоят из стекло-керамических фаз, встроенных в стальную матрицу. Наличие НМВ в стали — главная причина, влияющая на чистоту стали. НМВ в сталях поступают из многих источников, включая следующие.
Продукты деоксидизации
Пример такого включения — включения оксида алюминия (Al₂O₃), которые вызывают большинство индигенных включений в низкоуглеродистой алюминиевой убитой (LCAK) стали. Эти включения генерируются реакцией между растворенным O₂ и добавленным деоксидизатором, таким как Al. Включения Al₂O₃ дендритны при формировании в среде с высоким O₂ или могут возникать от столкновения более мелких частиц.
Продукты реоксидизации
Пример такого включения — включение Al₂O₃, генерируемое когда (i) Al, оставшийся в жидкой стали, окисляется FeO в шлаке, или (ii) при воздействии жидкой стали на атмосферу.
Захват шлака
Захват шлака происходит, когда металлургические флюсы увлекаются при переливке между сталеплавленными агрегатами. Захват шлака образует жидкие включения, которые обычно сферические.
Экзогенные включения
Эти включения из других источников, такие как рыхлая грязь, сломанные огнеупорные кирпичи и частицы огнеупорной облицовки. Они обычно крупные и неправильной формы. Они могут выступать центрами гетерогенного нуклеования Al₂O₃.
Включения от химических реакций
Эти включения — продукты модификации включений, когда Ca (кальций) обработка выполнена неправильно.
Распределение размера включений очень важно, так как крупные включения наиболее вредны для механических свойств стали. 1 кг LCAK стали обычно содержит 10 000 000 – 1 000 000 000 включений, включая только 400 включений размера 80–130 мкм, десять включений размера 130–200 мкм и менее одного включения размера 200–270 мкм. Очевидно, обнаружение редких крупных включений очень трудно. Хотя крупные включения сильно превосходят по количеству малыми, их общая объемная доля может быть большой. Иногда катастрофический дефект вызывается всего одним крупным включением во всей плавке стали. Таким образом, чистая сталь подразумевает не только контроль среднего содержания включений в стали, но и избегание включений крупнее критического размера, вредного для продукта.
НМВ составляют облако фаз, диспергированных в матрице стали, и определяются многомерным набором параметров, включая состав, форму, размер и распределение. Это полное описание обычно не доступно, и одна из главных проблем, связанных с оценкой чистоты, — наблюдение репрезентативных проб для оценки этих параметров с разумной точностью и репрезентативностью. Одна сложность связана с крупными включениями (размером 100 мкм и более), которые очень редки и поэтому трудно увидеть, если не анализировать пробы очень большого размера.
Другая проблема возникает из-за того, что популяция НМВ зависит от времени (в временной шкале процесса сталеплавленного цеха) и от температуры. Таким образом, ковшовая проба, собранная и проанализированная с заботой и тонкостью, может дать достаточно хорошую оценку чистоты здесь и сейчас, но может иметь почти никакой связи с чистотой твердой стали. Следовательно, существует необходимость оценить, когда представительная проба жидкой стали должна быть взята для оценки и состава стали, и чистоты НМВ.
Типы неметаллических включений
По размеру включения делятся на микро-включения (размер 1–100 мкм) и макро-включения (размер более 100 мкм). Макро-включения вредны. Микро-включения полезны, так как ограничивают рост зерна, повышают предел текучести и твердость. Микро-включения действуют как ядра для выделения карбидов и нитридов. Макро-включения должны быть удалены. Микро-включения можно использовать для усиления за счет их равномерного распределения в матрице.
По традиционной классификации существует два основных типа НМВ в зависимости от их происхождения: (i) эндогенные включения, и (ii) экзогенные включения (Рис. 1).
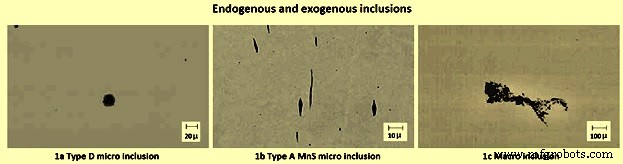
Эндогенные — это микро-включения, образующиеся физико-химическими эффектами, происходящими при плавлении и затвердевании. Эндогенное включение образуется выпадением в жидкой фазе из-за снижения растворимости химических видов, содержащихся в стали. Оно также может образовываться из O₂ и S, оставшихся после деоксидизации и десульфуризации или через реоксидизацию (Рис. 1а и 1б). Этот класс НМВ не может быть полностью устранен из стали, но снижение его объемной доли и среднего размера должно быть взято под строгий контроль для избежания активации повреждающих явлений.
Напротив, экзогенное включение — это макро-включение, обусловленное последствиями захвата неметаллических материалов, поступающих из шлака, осколков огнеупоров или из порошков для накрытия и защиты стали и предотвращения прилипания при литье (Рис. 1в). НМВ этого класса можно охарактеризовать крупным размером, а их происхождение не может быть сразу опознано, хотя их наличие может серьезно ставить под сомнение микроструктурную надежность сталей и связанную механическую надежность.
НМВ сильно влияют на качество и производительность сталей. Эти включения преимущественно химические соединения металлов, таких как железо (Fe), марганец (Mn), Al, кремний (Si) и Ca и т.д. с неметаллами: O₂, S, N₂, C и H₂.
Различные типы НМВ: (i) оксиды: FeO, Al₂O₃, SiO₂, MnO, Al₂O₃·SiO₂, FeO·Al₂O₃, MgO·Al₂O₃, MnO·SiO₂ и т.д.; (ii) сульфиды: FeS, CaS, MnS, MgS, Ce₂S₃; (iii) нитриды: TiN (нитриды титана), AlN, VN (нитриды ванадия), BN (нитриды бора) и т.д.; (iv) оксисульфиды: MnS·MnO, Al₂O₃·CaS и т.д.; (v) карбонитриды: карбонитриды титана (Ti), ванадия (V) и ниобия (Nb) и т.д.; (vi) фосфиды: Fe₃P, Fe₂P, Mn₅P₂. Фундаментальным инструментом для описания химического состава оксидных НМВ является трехкомпонентная фазовая диаграмма (CaO-SiO₂-Al₂O₃), так как это основная система, управляющая формированием этих неметаллических соединений. Этот класс НМВ образуется деоксидирующими элементами, добавляемыми в стальной расплав для удаления O₂. Нитридные включения оказывают вредное влияние, усугубленное их специфической острой формой, увеличивающей усиление напряжений, развивающихся на границе раздела НМВ и металлической матрицы.
По минералогическому содержанию O₂-включения классифицируются как: (i) свободные оксиды: FeO, MnO, Cr₂O₃ (оксид хрома), SiO₂, Al₂O₃ и т.д.; (ii) спинели: ферриты, хромиты, алюминаты; и (iii) силикаты: SiO₂ со смесью оксидов Fe, Mn, Cr, Al (алюминий) и W (вольфрам) а также кристаллические силикаты.
Другая классификация НМВ — по стабильности. НМВ довольно стабильны или нестабильны. Нестабильные включения — сульфиды Fe и Mn, а также некоторые свободные оксиды.
По морфологии включения могут иметь: (i) шаровидную форму; (ii) пластинчатую форму; или (iii) многогранную форму. Шаровидная форма включений желательна. Некоторые включения, такие как MnS, оксисульфиды, железо-алюминаты и силикаты — шаровидные. Пластинчатая форма включений нежелательна. Al-убитые стали содержат MnS в виде тонких пленок вдоль границ зерен. Включения с многогранной формой не очень вредны.
Химические элементы, изначально задействованные в чистоте, в основном неметаллы таблицы Менделеева, так как они показывают более высокую растворимость в жидкой стали, чем в твердой. Это преимущественно C, N₂, O₂, P, S, Se и H₂. К этому списку можно добавить металлоиды-соседи в таблице: B (бор), As, Sb и Te (теллур). Некоторые из этих элементов происходят из первичного сырья (P, S, As, Sb) или из чугуна доменной печи, в то время как большинство других либо из-за загрязнения атмосферой (O₂, N₂, H₂) и операционной практики сталеплавления, либо добавляются добровольно (C, Se, Te, B).
Сульфиды часто являются следствием Ca-обработки, применяемой для модификации оксидных включений, но малое и тонко диспергированное высокорефрактерное CaS включения могут быть вредны для литья (закупорка насадки) и для повреждающего эффекта. Напротив, MnS НМВ (часто модифицируемые сочетанием с CaS) полезны для резеспособности при механической обработке стали.
Три основных механизма признаны в основе НМВ. Эти механизмы связаны с повреждающими эффектами, играемыми неметаллическими фазами против металлической матрицы. Эти механизмы рассматривают НМВ как: (i) ночирующие элементы, усиливающие поле напряжений вокруг НМВ; (ii) давленные резервуары газа, которые прогрессивно мигрируют в НМВ, генерируя поле напряжений вокруг НМВ; и (iii) неметаллические фазы, генерирующие остаточные напряжения из-за разных коэффициентов теплового расширения, ассоциированных с металлической фазой и стекло-керамическими.
Методы оценки чистоты стали
Точное знание реального содержания включений в стали жизненно важно как для улучшения качества стали, так и для предсказания того, как компонент, сделанный из стали, будет работать. Для изучения и контроля чистоты стали критически важно иметь точные методы ее оценки. Количество, распределение размеров, форма и состав включений должны измеряться на всех стадиях производства стали. Методы измерения варьируются от прямых методов, которые точны, но дорого, до косвенных методов, которые быстры и недороги, но надежны только как относительные индикаторы.
Прямые методы
Существует несколько прямых методов оценки чистоты стали, они суммированы ниже.
Металлографическое микроскопическое наблюдение (MMO)
Это традиционный метод, при котором двумерные срезы стальных проб исследуются оптическим микроскопом и квантуются глазом. Результаты оценивают с помощью шкал, таких как справочная шкала JK. Эта техника подходит только для квалификации включений между 2–15 мкм и ограничена очень малыми размерами проб. Этот метод не дает данных о химическом составе включений. Проблемы возникают при интерпретации срезов через сложноформенные включения. Хотя есть методы связывания двумерных результатов с трехмерной реальностью, это обычно очень проблематично.
Анализ изображений
Это улучшение MMO, которое улучшает глазную оценку за счет использования высокоскоростной компьютерной оценки видеосканированных микроскопических изображений для различения темных и светлых областей на основе порога серой шкалы. Этот метод может легко оценивать большие площади и большее количество включений, чем MMO, но подвержен ошибкам, таким как принятие царапин, точек коррозии и пятен за НМВ.
Сернистый отпечаток
Это популярный и недорогой макрографический метод, отличающий макро-включения и трещины путем выравливания сернистых зон. Он подвержен тем же проблемам, что и другие двумерные методы.
Тестирование синего перелома
Это исторически устоявшаяся техника для выявления макро-включений крупнее 0,5 мм. Выполняется на поперечном сечении прутка, который закален, сломан и затем отпущен до синего цвета для увеличения видимости дефектов.
Метод сляма (электролиза)
Это точный метод, но трудоемкий. Относительно большая (200 г – 2 кг) стальная проба полностью растворяется в соляной (HCl) кислоте, а НМВ, оставшиеся нерастворенными, собирают для подсчета и дальнейшего анализа. Альтернативно, для защиты включений FeO, большую часть растворения осуществляют путем пропускания электрического тока через стальную пробу, погруженную в раствор FeCl₂ или FeSO₄. Этот метод используется для выявления отдельных, целых включений.
Плавление электронным пучком (EB)
Стальная проба плавится электронным пучком в вакууме. Включения всплывают на верхнюю поверхность и образуют плот на верху расплавленной пробы. Обычный индекс EB — удельная площадь плота включений. Улучшенный метод EB-EV (экстремальные значения) разработан для оценки распределения размера включений. Это делается измерением максимального размера включений в нескольких полях плота и экстраполяцией результатов на весь плот, предполагая экспоненциальное распределение размеров включений.
Плавление в холодной тигле (CC)
Включения сначала концентрируются на поверхности расплавленной пробы как при плавлении EB. После охлаждения поверхность пробы растворяется, а включения фильтруются из раствора. Этот метод улучшает экстракцию слямом.
Растровое электронное микроскопирование (SEM)
Этот метод четко раскрывает трехмерную морфологию и состав каждого исследуемого включения. Состав измеряется электронным зондовым микроанализатором (EPMA). SEM способен оценивать большие площади и дает богатые данные о химии, морфологии и размере включений.
Оптико-эмиссионная спектрометрия (OES) с импульсным дискриминационным анализом (PDA)
Метод OES традиционно используется для анализа растворенных элементов в стали. Эта техника дополнительно улучшена для анализа общего содержания O₂, распределения размера микро-включений и состава в течение 10 минут после взятия пробы. Для дискриминации твердых включений (OES-PDA), регистрация света делается на частоте эмиссионной искры. Электрические характеристики определяются для оптимизации отношения света между фоновым сигналом растворенных элементов и сигналом помех из-за неоднородностей, таких как включения. Количество высокоинтенсивных пиков Al в искре — индекс PDA.
Обнаружение включений Маннесман анализа сёрфбордов (MIDAS)
Стальные пробы сначала прокатчивают для удаления пористости, а затем ультразвуково сканируют для обнаружения твердых включений и сложных включений/газовых пор. Этот метод недавно переоткрыт как метод «горячей прокатки жидкой пробы» (LSHP).
Лазерный дифракционный анализатор размера частиц (LDPSA)
Эта лазерная техника может оценить распределение размера включений, экстрагированных из стальной пробы другим методом, таким как слям.
Обычное ультразвуковое сканирование (CUS)
Этот метод может получить распределение размеров включений крупнее 20 мкм в затвердевших стальных пробах.
Сканирование конической пробы
В этом методе конический объем непрерывно литой стали сканируется спиралевидным детектором, таким как твердотельное ультразвуковое система, который автоматически обнаруживает поверхностные включения в каждой точке области пробы, включая от поверхности до центра.
Дробная термическая декомпозиция (FTD)
Включения разных оксидов селективно восстанавливаются при разных температурах, таких как Al₂O₃-базированные оксиды при 1400–1600 °C, или рефрактерные включения при 1900 °C. Общее содержание O₂ — сумма содержаний O₂, измеренных на каждом этапе нагрева.
Лазерный зондовый масс-спектрометрический анализ (LAMMS)
Индивидуальные частицы облучаются импульсным лазерным пучком, и выбирается наименьшая лазерная интенсивность выше порогового значения ионизации для их характеристических спектров из-за их химических состояний. Пики в спектрах LAMMS ассоциируются с элементами на основе сравнения с результатами референсных проб.
Рентгеновская фотоэлектронная спектроскопия (XPS)
Этот метод использует рентгеновские лучи для картирования химического состояния включений крупнее 10 мкм.
Авье-электронная спектроскопия (AES)
Этот метод использует электронные пучки для картирования химического состояния фото-рассеивающего метода. Фото-рассеивающие сигналы включений (экстрагированных из стальной пробы другим методом, таким как слям) анализируются для оценки распределения размера.
Анализатор чистоты жидкого металла (LIMCA)
Это встроенный датчик, обнаруживающий включения прямо в жидкости. Частицы, текущие в этот датчик через его крошечное отверстие, детектируются, потому что они меняют электрическую проводимость через зазор.
Анализ Култера
Этот метод, похожий на LIMCA, может использоваться для измерения распределения размера включений, экстрагированных слямом и взвешенных в воде (включения крупнее субмикронных).
Ультразвуковые техники для жидких систем
Этот метод захватывает отражения ультразвуковых импульсов для детектирования встроенных включений в жидкой стали.
Погружной ультразвуковой метод тестирования
Используется для тестирования крупных включений и дает впечатляющие результаты. Для тестирования включений размером выше 120 мкм, одна проба 500 000 куб. мм стали, обработанная плоско-параллельно и погруженная в бак с водой, сканируется зондом 10 МГц. Это эквивалентно 16 000 тестам синего перелома. Этот тест не дает информации о химическом составе включений, но важен инструмент для процесса. Для тестирования более мелких включений можно увеличить частоту ультразвукового зонда до 15, 25, 50 МГц или даже выше. Однако по мере увеличения частоты и разрешения объем пробуемого объема уменьшается.
Косвенные методы
Из-за затрат, временных требований и трудностей пробы чистота стали в сталелитейной промышленности обычно измеряется через общее O₂, захват N₂ и другие косвенные методы.
Измерение общего O₂
Общее O₂ в стали — сумма свободного O₂ (растворенного O₂) и O₂, связанного как НМВ. Свободное O₂ или «активное» O₂ можно измерить относительно легко с помощью датчиков O₂. Оно контролируется равновесной термодинамикой с деоксидирующими элементами, такими как Al. Поскольку свободное O₂ не сильно варьируется, общее O₂ — разумная косвенная мера общего количества оксидных включений в стали. Из-за малой популяции крупных включений в стали и малого размера пробы для измерения общего O₂ (обычно 20 г), вероятно, нет крупных включений в пробе. Даже если проба имеет крупное включение, оно, вероятно, будет отброшено из-за аномально высокого показания. Таким образом, общее содержание O₂ действительно представляет уровень малых оксидных включений, но не крупных. Низкое общее содержание O₂, однако, снижает вероятность крупных оксидных включений. Таким образом, общее O₂ все еще очень важный и распространенный индекс чистоты стали. Общее O₂ в LCAK стали стабильно снижалось с прохождением лет по мере внедрения новых технологий. Например, заводы с вакуумной дегазацией достигают более низкого общего O₂ (10–30 ppm), чем заводы только с мешанием ковша аргоном (35–45 ppm). Общее O₂ обычно падает после каждого процессного шага: в ковше 40 ppm, в вертеле 25 ppm, в кристаллизаторе 20 ppm, и в литой стали 15 ppm.
Захват N₂
Разница в содержании N₂ между сталеплавленными агрегатами (особенно ковшом и verteлем) индикатор воздуха, увлеченного при переливных операциях. После деоксидизации низкое содержание растворенного O₂ в стали позволяет быстрому всасыванию воздуха. Захват N₂ таким образом служит грубой косвенной мерой общего O₂, чистоты стали и качественных проблем от реоксидизационных включений. С внедрением новых технологий и улучшением эксплуатации захват N₂ снижался за годы. Обычно захват N₂ можно контролировать на уровне 1–3 ppm от ковша до кристаллизатора. При оптимальных переливных операциях для снижения увлечения воздуха захват N₂ можно снизить при стационарной литье до менее 1 ppm. Уровень N₂ в LCAK стали обычно контролируется на уровне 30–40 ppm на большинстве сталелитейных заводов. Он контролируется в основном работой конвертера или электродуговой печи, но влияет рафинирование и обводнение.
Измерение потерь растворенного Al
Для LCAK сталей потери Al также указывают на то, что реоксидизация произошла. Однако это менее точная мера, чем захват N₂, так как Al также может реоксидизироваться шлаком.
Измерение состава шлака
Анализ эволюции состава шлака до и после операций можно интерпретировать для оценки ухвата включений шлаком. Также увлечение шлака из конкретного агрегата можно определить путем сопоставления слепых элементов в шлаке и составе включений.
Закупорка погружной входной насадки (SEN)
Короткий срок службы SEN из-за закупорки обычно индикатор низкого уровня чистоты стали. Малые включения Al₂O₃ в LCAK стали известны как вызывающие закупорку насадки. Следовательно, частота закупорки SEN — еще один грубый метод оценки чистоты стали.
Таким образом, видно, что нет единого идеального метода оценки чистоты стали. Некоторые техники лучше для контроля качества, другие — с точки зрения расследования проблем. Поэтому необходимо комбинировать несколько методов вместе для более точной оценки чистоты стали на сталелитейном заводе. Надежная квантификация включений сделала возможной разработку нового поколения чистых сталей.
Технологии и операционные практики для чистых сталей
Внепечная обработка стала принятым инструментом управления чистотой стали, так как позволяет не только делать добавки в жидкую сталь под контролем, но и способствует тщательному мешанию шлак-металл, редукции шлака, термической коррекции, коалесценции включений, их удалению всплытием и захвату в шлаке и контролю состава, вакуумной дегазации и иногда деоксидизации углеродом и т.д. Функции, нужные для легированных сталей, таким образом стали доступны сталепроизводителям, и подмножество из них используется для всех марок стали, что немного размыло границу между коммерческим качеством и специальными сталями.
Важная особенность внепечной обработки и непрерывной литья — металлургические функции распределены в пространстве вдоль линии оборудования, развернуты по временной шкале, и поэтому их можно стандартизировать, иногда автоматизировать и лучше контролировать. С другой стороны, источники загрязнения умножились, но их тоже можно лучше контролировать. Ковш-вертел (ковшовая насадка, задвижка, газовая защита струи ковша и т.д.), вертел (порошок, переборки, баффлы и пузырьковые элементы и т.д.), вертел-кристаллизатор (насадка, задвижка или стопорное стержень, погружная насадка и газовое пузыркование и т.д.), кристаллизатор (кристаллизаторный порошок, контроль уровня кристаллизатора, геометрия погружной насадки и т.д.), непрерывная литья сама (прямая, изогнутая форма, прямая форма и изогнутая, электромагнитное мешание, электромагнитный тормоз, и трансверсально-формованные кристаллизаторы тонкослойных машинах и т.д.) — все стали частью процессной цепи и превратились в настоящие металлургические реакторы. Выражение «вертельная металлургия» стало обычным, и машина непрерывной литья, особенно ее кристаллизатор, также действует как металлургический реактор, где судьба НМВ продолжает решаться.
Это большое количество технологий и операционных практик на протяжении процессов внепечной обработки для улучшения чистоты в стали включают время и место добавок деоксидизаторов и ферросплавов, степень и последовательность процессов внепечной обработки, мешания и переливных операций, систем обводнения, геометрию и практики вертела, поглотительную способность различных металлургических флюсов и литейные практики.
Формирование и контроль химического состава НМВ задействуют разные шаги производственных процессов и промышленных систем, через которые они выполняются. Производственный процесс должен быть тщательно реализован на каждом шаге для избежания проблем, связанных с: (i) трудностями во время литейной операции, связанными с закупоркой насадки между verteлем и кристаллизатором (процесс непрерывной литья) и между ковшом и литейной колонной (процесс ковшной литья); и (ii) вредным влиянием на механические свойства стали.
В конце сталеплавления в КОП (кислородно-конвертерная печь) или ЭДП (электродуговая печь), O₂ находится в равновесии с C, что означает очень высокие уровни для низкоуглеродистых марок стали (1250 ppm O₂ для 0,02% C). Если сталь просто затвердеет как есть, эвтектики Fe, S и O₂ выпадут в интердендритах, пока сильная деоксидизация углеродом происходит на начальных стадиях затвердевания, производя окаймленные стали, полные пузырьков у поверхности. Получившаяся сталь кроме пористости хрупка при горячей прокатке или горячей ковке и последующем использовании при комнатной температуре.
Для избежания выпадения эвтектик O₂ и S железа, в процесс вводят деоксидизаторы (C, особенно под пониженным давлением, Mn, Si, Al, Ca, Ti и т.д.) и десульфуризаторы (Mn и Ca) для продвижения новых равновесий, при которых выпадают третьи фазы, и окаймление избегается полностью. Третьи фазы составляют эндогенные НМВ (оксиды, нитриды, карбиды, сульфиды, фосфиды и т.д.), которые изначально создаются в жидкой стали, обычно в ковше. Эти равновесии могут быть реализованы добавлением деоксидизаторов в жидкую сталь объемными добавками или проволочной инъекцией или обеспечением того, что жидкий металл в равновесии с активным металлургическим шлаком правильного состава.
Популяция НМВ меняется постоянно, так как существующие включения коалесцируют, всплывают и окончательно адсорбируются в шлаке или простом накрывающем порошке или флюсе, аггрегируясь против огнеупора в ковше, verteле или внутри насадок, которые некоторые из них (твердые неметаллические включения, как Al₂O₃ или спинели) склонны закупоривать. Сталь и шлак тоже меняются, и включения развлекают сложные связи с ними, в равновесии, если время позволяет, или вне его. Газовое выделение на фронте затвердевания все еще может происходить, если N₂ и H₂ не контролируются должным образом. Появляются больше включений, так как температура падает, что обычно означает больше выпадения, или начинается затвердевание, или O₂ проникает в систему (реоксидизация), из шлака, огнеупоров, из атмосферы в стыках огнеупоров (задвижки, монтаж погружной насадки, через огнеупоры и т.д.), или потому что шлак или огнеупоры генерируют новые включения или выпускают ранее захваченные включения. Последнее известно как экзогенные НМВ. Конечно, тенденция в целом направлена на улучшение чистоты со всеми этими механизмами, глубоко изучаемыми для поиска контрмер.
Важный момент насчет реоксидизации: явление не происходит при термодинамическом равновесии, а генерирует оксиды того элемента, который встречает входящий O₂, чаще всего генерируя оксиды Fe. Вне равновесия в деоксидизированной жидкой стали эти оксиды позже обращаются обратно в равновесные НМВ, если время позволяет.
Различие между эндогенными и экзогенными НМВ несколько произвольно, так как деоксидизация или реоксидизация фактически являются неотъемлемыми частями общего процесса сталеплавления и оба результат технологии, поставленной для производства стали. Например, деоксидизация не происходит внутри жидкой стали, а на интерфейсе впрыскиваемого деоксидизатора.
НМВ достаточно большие, чтобы взаимодействовать с металлической матрицей как механические неразрывности, по сути как дыры. Существуют другие третьи фазы в стали гораздо меньших размеров, называемые выделениями, которые взаимодействуют с матрицей как масштаб дислакаций или даже на атомном уровне. Выделения, обычно карбиды или нитриды, составляют ключевые особенности микролегирования сталей или более существенного легирования, как в инструментальных сталях или нержавеющих сталях.
Сталеплавление и операции непрерывной литья имеют важные эффекты на улучшение чистоты стали. Систематическое исследование удаления включений, проведенное на сталелитейном заводе, указало, что ковшовая обработка снижает включения на ~65–75%, вертел удаляет включения на ~20–25%, хотя реоксидизация иногда может происходить, и кристаллизатор удаляет включения около 5–10% от общих включений.
Ковшовые операции
Содержание O₂ при разливке измеряется при сливе жидкой стали в ковш или перед добавлением деоксидизаторов. Значение обычно высокое. Оно варьируется в широком диапазоне (250–1200 ppm) в зависимости от практики первичного сталеплавления. Добавки Al при деоксидизации стали создают большие количества Al₂O₃. Это предполагает, что ограничение на содержание O₂ при разливке должно быть наложено для марок чистой стали. Однако нет корреляции между практикой печи и чистотой стали, так как около 85% кластеров Al₂O₃, образующихся после больших добавок Al, всплывают в ковшовой шлак, а оставшиеся кластеры меньше 30 мкм. Естественно, решение игнорировать O₂ при разливке зависит от доступного времени для всплытия включений и наличия ковшовой рафинировки, которая может удалить большинство сформированных включений. Однако содержание O₂ при разливке сильно влияет на скорость декарборизации для производства ультранизкоуглеродистой стали.
FeO и MnO в шлаке
Важный источник реоксидизации — переносной шлак из конвертера в ковш, содержащий высокое содержание FeO и MnO. Эти оксиды реагируют с растворенным Al с генерацией Al₂O₃ в жидкой стали, благодаря сильной благоприятной термодинамике реакций: 3FeO (ж) + 2Al = Al₂O₃ + 3Fe (ж), и 3MnO + 2Al = Al₂O₃ + 3Mn (ж). Чем выше FeO и MnO в ковшовом шлаке, тем больше потенциал реоксидизации и соответствующее генерирование включений Al₂O₃. Многие свищи в конечном продукте прослеживались к реоксидизации, исходившей от FeO в ковшовом шлаке.
Много контрмер можно адаптировать для снижения загрязнения FeO и MnO. Эти контрмеры: (i) минимизация переноса шлака из конвертера в ковш при разливке; (ii) повышение целевого углерода на пуске; (iii) избегание повторных дутий, минимизируя растворенное O₂ в стали и снижая FeO в печном шлаке; (iv) использование сабланса в КОП существенно снижает частоту повторных дутий; (v) использование эффективного механического шлагозахватчика, такого как шлаковый шар (плавает в стали и тонет в шлаке); и (vi) использование других доступных датчиков. Толстый слой ковшового шлака после разливки указывает на проблемы с переносом шлака. На некоторых заводах ковшовой шлак для критических марок механически сдирают на ковшовой печи до толщины 25–40 мм.
Обработка ковшового шлака редукцией
Установлено, что минимизация переноса шлака вместе с добавлением основного ковшового шлака и основной облицовки для снижения ковшового шлака до менее 1–2% FeO + MnO может снизить общее O₂ до 10 ppm для LCAK стали. Другой способ снизить FeO + MnO в ковшовом шлаке — добавка кондиционера шлака (т.е. редукции или деоксидизации шлака), который представляет собой смесь Al и выжженой извести или известняка. После обработки ковшового шлака редукцией наблюдается снижение FeO + MnO. В среднем это снижает уровень FeO + MnO ниже 5%. Это приводит к резкому улучшению чистоты проката.
Эффект вакуумной обработки и мешания ковша
Вакуумная обработка жидкой стали началась с производства легированных сталей для авто, энергетики и авиации для повышения надежности и срока службы механических деталей транспортных средств или ядерных реакторов. Главная потребность — контроль уровня H₂ в жидкой стали (менее 1 ppm в углеродистой стали) для избежания его выхода при затвердевании и залова в твердой фазе, что приводит к серьезным дефектам целостности при использовании стальной детали. Использование вакуума, который прямо удаляет H₂, вошло в сталеплавленческие цеха, используя различные технологии: танковую дегазацию, потоковую дегазацию, процессы ковшовой дегазации DH и RH (Rheinstahl Heraeus). Вакуумная дегазация помимо снижения неметаллических включений также позволяет другие преимущества: (i) деоксидизацию углеродом, имеющую главное преимущество производства газообразных продуктов деоксидизации; (ii) интенсивное мешание с его несколькими преимуществами; (iii) позволяет управление временем в логистике ковшового потока, поэтому качеству температурного контроля жидкой стали; и (iv) перегрев жидкой стали инъекциями Al и O₂.
Мешание ковша и процессы ковшовой дегазации сильно способствуют росту и удалению включений. Эффект вакуумных обработок на уровне включений в литой стали показывает улучшение чистоты стали над мешанием аргоном (Ar) в ковше. Произносимое преимущество порошковой инъекции на базе Ca обусловлено ее большей мешательной силой в дополнение к первичному эффекту деоксидизации и жидкообразования включений. Вакуумная дегазация и Ca-обработка вместе могут снизить общее O₂ до уровня 15 ppm.
Однако чрезмерное мешание вредно, так как восходящая циркуляция стали на шлаковый слой может подвергнуть «зрачок» — область поверхности стали — реоксидизации, а также из-за эрозии огнеупора. Достаточное время мешания (более 10 мин) после добавки ферросплавов также важно, чтобы позволить включениям Al₂O₃ циркулировать до шлака и быть удаленными. На некоторых заводах практикуют сначала интенсивное мешание для поощрения столкновения мелких включений в крупные, за которым следует «финальное мешание», которое медленно рециркулирует сталь для облегчения удаления включений в шлак, минимизируя генерацию более крупных включений через столкновения.
Операции вертела
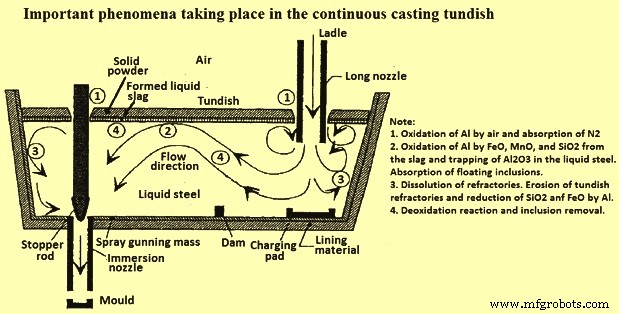
Важные явления, происходящие в verteле, показаны на Рис. 2. Факторы, влияющие на чистоту стали: (i) переходы литья; (ii) огнеупорная облицовка вертела; (iii) вертельный флюс; (iv) газовое мешание; и (v) вертельный гидродинамический контроль.
Переходы литья
Переходы литья происходят в начале литья, при смене ковшей и смене SEN (погружной входной насадки), и в конце литейной последовательности. Включения часто генерируются во время переходов и могут продолжаться долго, тем самым загрязняя большой объем стали. В эти неустойчивые периоды литья увлечение шлака и всасывание воздуха более вероятно, что вызывает проблемы реоксидизации.
Во время первой литой плавки увлечение воздуха и шлака в вертельную заливную коробку из-за турбулентности при открытии ковша сопровождается начальным максимумом общего O₂ в verteле (включая и шлак, и включения Al₂O₃). Открытое литье в начале литья вызывает рост общего O₂ в verteле до двойных нормальных уровней более чем на целую плавку. Несколько минут наполнения нужны прежде чем вертельный флюс можно добавить. В конечном счете, при стационарном литье общее O₂ снижается до более низких уровней, состоящих преимущественно из Al₂O₃.
Одно улучшение при переходах ковша — остановить поток жидкости в кристаллизатор до наполнения вертела и пузырковать газ через стопор для продвижения всплытия включений. Другой улучшающий эффект — открывать новые ковши с погружной обводнением. С этой мерой общее O₂ снижается с более последовательным качеством на протяжении последовательности. Ближе к концу ковша, ковшовой шлак может войти в вертел, частично из-за вихря, образующегося в жидкой стали у ковшового выхода. Это явность требует удержания некоторой стали в ковше при закрытии (пример 5 т «пяточки»). Кроме того, глубина вертела падает после закрытия ковша, что нарушает нормальный вертельный поток и может производить шлаковый вихрь, увлечение шлака и увеличение общего O₂ в кристаллизаторе.
Огнеупорная облицовка вертела
Растворенный Al в жидкой стали реагирует с источником O₂ в облицовке огнеупора вертела. Масштаб этой реакции можно количественно определить мониторингом содержания Si в жидкой стали. O₂ для реакции может поступать из CO (угарного газа), когда C в огнеупоре реагирует с связующими и примесями, или из декомпозиции SiO₂ огнеупора. SiO₂-базированные вертельные облицовки хуже, чем MgO-базированные напыленные облицовки.
Вертельный флюс
Вертельный флюс должен выполнять множество функций. Во-первых, он должен изолировать жидкую сталь термически (чтобы предотвратить избыточные тепловые потери) и химически (чтобы предотвратить увлечение воздуха и реоксидизацию). Дальше, вертельный флюс с более низким содержанием SiO₂ может существенно снизить захват N₂ от ковша до кристаллизатора. Во-вторых, в идеальных обстоятельствах флюс также должен поглощать включения для дополнительной рафинировки стали. Нормальный вертельный флюс — сгорая шелуха риса, которая недорога, хороший изолятор и дает хорошее покрытие без корки. Однако шелуха риса высока в SiO₂ (около 80%), что может быть восстановлено в источник включений. Также шелуха риса очень пыльная и с их высоким содержанием C (C около 10%) может загрязнять ультранизкоуглеродистую сталь.
Основной флюс (на базе CaO-Al₂O₃-SiO₂) теоретически лучше, чем сгорая шелуха риса, для рафинировки LCAK сталей, и коррелирует с более низким O₂ в verteле. Использование основного вертельного флюса (CaO-40%, Al₂O₃-24%, MgO-18%, SiO₂-5%, Fe₂O₃-0,5%, C-8%) вместе с баффлами значительно снижает флуктуации общего O₂ по сравнению с флюсом (CaO-3%, Al₂O₃-10–15%, MgO-3%, SiO₂-65–75%, Fe₂O₃-2–3%). Основной флюс, однако, показывает похожие результаты для других параметров по сравнению с шелухой риса, возможно, потому что основной флюс также содержит высокое содержание SiO₂. Основной флюс таким образом неэффективен, так как легко образует корку на поверхности из-за более высокой скорости плавления и высокой температуры кристаллизации. Также основной флюс обычно имеет более низкую вязкость, и поэтому легче увлекается. Для избежания этих проблем некоторые сталелитейные заводы используют двухслойный флюс: низкотемпературный основной флюс снизу для поглощения включений, и верхний слой шелухи риса для изоляции, что снижает общее O₂.
Мешание вертела
Впрыск инертного газа в вертел снизу улучшает перемешивание жидкой стали и способствует столкновению и удалению включений. Эта технология снижает общее O₂ в verteле. Опасность этой технологии в том, что любые включения-носимые пузыри, сбежавшие из вертела и ставшие захваченными в продукте, приводят к серьезным дефектам в продукте.
Вертельный гидродинамический контроль
Вертельный режим потока должен быть спроектирован для увеличения времени пребывания жидкой стали, предотвращения «короткого замыкания» и продвижения удаления включений. Вертельный поток контролируется его геометрией, уровнем, входом (обводнением) и устройствами контроля потока: ударными подушками, переборками, баффлами и фильтрами. Ударная подушка вертела — недорогое устройство контроля потока, подавляющее турбулентность и предотвращающее эрозию дна вертела, где поток жидкой стали из ковша ударяет в вертел. Импульс входящего потока диффундирует и позволяет естественной плавучести теплого входящего стали избежать короткого замыкания, особенно при пуске. Вместе с переборкой и баффлом ударная подушка улучшает чистоту стали, особенно при смене ковшей.
Переливные операции
Одним из самых важных источников ухвата O₂ является атмосферная реоксидизация стали при переливке из ковша в вертел или из вертела в кристаллизатор. Это генерирует включения, вызывающие производственные проблемы, такие как закупорка насадки, помимо дефектов в конечном продукте. Оптимизация системы обводнения очень важна для предотвращения этого явления. Использование обводнения снижает захват N₂ относительно открытого литья. Замена вертельной заливной коробки ковшовым обводнением и переборками также снижает захват N₂ (ковш-вертел) и также снижает увлечение шлака при переходах.
Открытие ковша
Самооткрытие ковша — плавка, в которой ковшовая насадка не нужно протыкать ланцей, а открывается сама. Когда насадку нужно проткнуть ланцей, обводнение нужно снять. Литье не обводнено от ковша к verteлю в течение первых 600–1200 мм литья, и поэтому реоксидизация воздухом происходит. Следовательно, уровень общего O₂ для самооткрывающегося ковша ниже, чем для ланцевого открытия. Тщательная упаковка ковшового открывающего песка помогает реализовать самооткрытие ковша.
Аргоновая защита
Аргоновая защита используется для предотвращения реоксидизации жидкой стали воздухом. При добавлении вертельного флюса слишком рано флюс может увлечься в жидкую сталь и отлиться в сталь, поэтому обычно нет защитного покрытия для первых минут литья. Также в период открытия ковша воздух очень легко достигает жидкой стали. Эффекты этих двух факторов могут длиться до 15 минут в плавке для вертела 60 т. Для противодействия этой проблеме в некоторых сталелитейных заводах применяют продувку вертела инертными газами (для вытеснения воздуха) перед открытием ковша в вертел. Другая мера улучшения системы обводнения для снижения общего O₂ — включение соответствующей газовой инъекции.
Проблемы герметичности
Для снижения захвата N₂ при непрерывной литье обычно рассматривают герметичность обводнения от ковша к verteлю и SEN от вертела к кристаллизатору.
Закупорка насадки
Помимо вмешательства в производство, закупорка вертельной насадки и SEN вредна для чистоты стали тремя причинами. Во-первых, сдвинутые пробки либо попадают в сталь, либо меняют состав флюса, приводя к дефектам в любом случае. Во-вторых, пробки меняют поток насадки и характеристики струи, выходящей из насадки, что нарушает поток в кристаллизаторе, приводя к увлечению шлака и поверхностным дефектам. В-третьих, закупорка вмешивается в контроль уровня кристаллизатора, так как устройство контроля потока пытается компенсировать закупорку. Несколько практик можно использовать для минимизации закупорки. Помимо общих мер по минимизации включений, закупорка через эрозию огнеупора может быть противодействована контролем состава насадки (например, избегание Na, K, Si примесей), или покрытием стенок насадки чистым Al₂O₃, BN или другими стойкими материалами.
Работа кристаллизатора и машины непрерывной литья (МНЛ)
Литье жидкой стали в машине непрерывной литья (МНЛ) задействует многие явления, показанные на Рис. 3, имеющие далеко идущие последствия для качества блюма. Включения, переносимые в кристаллизатор через насадку, включают продукты деоксидизации, насадковые пробки и увлеченный вертельный/ковшовый шлак (реоксидизация SiO₂, FeO, MnO в шлаке), и продукты реоксидизации от всасывания воздуха из утечек насадки. Шлак кристаллизатора может быть увлечен чрезмерными скоростями верхней поверхности или флуктуациями уровня. Новые включения могут выпадать при падении перегрева, такие как включения TiO₂ в Ti-обработанных сталях. С другой стороны, включения могут удаляться в интерфейс шлак/сталь за счет плавучести, переноса потоком жидкости и прилипания к поверхностям пузырьков.
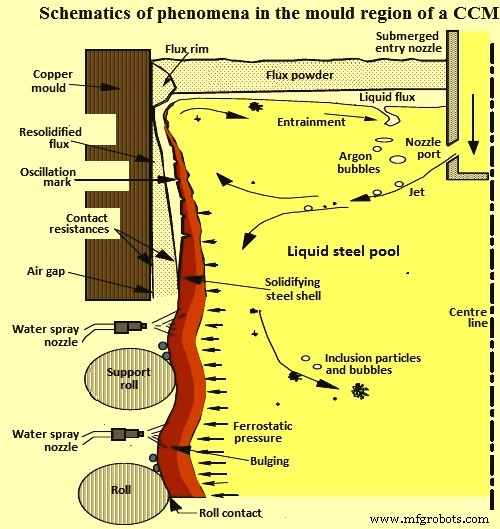
Кристаллизатор — последнее рафинирующее оборудование, где включения либо безопасно удаляются в верхний шлаковый слой, либо попадают в затвердевающую оболочку, образуя постоянные дефекты в литом продукте. Важное понимание захвата включений получено в прошлом через сбор статистических данных и проведение испытаний на работающих МНЛ. Замечено, что увеличение скорости литья увеличивает уровень карандашных пузырей (от улова пузырей Ar) значительно, в то время как снижает уровень свищей (от увлечения шлака). Измеряя распределение включений и пузырей в литой стали, замечено, что индивидуальные пузыри 1 мм часто покрыты кластерами включений и могут переноситься из дальних восходящих участков, даже если газ не впрыскивается в вертельную насадку. Также замечено, что захват включений варьируется от стороны к стороне, что предполагает связь с вариациями в транзиентной потоковой структуре нижней рециркуляционной зоны.
Дефекты часто ассоциируются с транзиентами в процессе, такими как изменения скорости литья, смены вертела или закупоренные насадки. Дефекты карандашные трубчатые возникают прерывисто и редки относительно количества впрыскиваемого газа. Выводы одного исследования: 80% частиц в конечном счете удаляются в менскус (20% захвачены в литом продукте), и данная частица циркулирует до 300 секунд перед удалением или захватом.
В МНЛ с изогнутым кристаллизатором включения предпочтительно захватываются на 1–3 м ниже менскуса. Таким образом, включения концентрируются на одной восьмой до одной четверти толщины от верха внутренней радиусной поверхности, в дополнение к поверхностям. Также сообщалось, что электромагнитное мешание может улучшить чистоту стали, снижая общее O₂ в литом продукте. МНЛ с изогнутыми кристаллизаторами известны как захватывающие намного больше частиц, чем МНЛ с прямыми (вертикальными) кристаллизаторами, так как включения спирально поднимаются по внутреннему радиусу, где собираются на конкретном расстоянии через толщину, соответствующем 2–3 м ниже менскуса.
Сообщалось, что скорость литья влияет на свищи. Высокие скорости и высокая вариация скорости литья приводят к более высокой скорости свищей. Адекватные стабильные скорости литья можно получить с использованием стопора. Со стопором скорость больше не определяется уровнем стали в verteле, а уровнем стали в кристаллизаторе. Лучше контролировать уровень кристаллизатора в диапазоне ±3 мм. Полезный инструмент для оптимизации гидродинамики потока и улучшения качества литого продукта — электромагнитный тормоз (EMBR), который изгибает струю и сокращает глубину ее удара, включения тем более движутся вверх, стремятся к верхнему порошку или захватываются затвердевшей оболочкой на поверхности литого продукта. После использования EMBR распределение включений показывает смещение к поверхности литого продукта.
Производственный процесс
- Обнаружение и контроль включений в непрерывно литой стали для обеспечения высшего качества
- Понимание включений в стали: причины, типы и минимизация во вторичной металлургии
- Оптимизация качества стали: управление включениями и производство чистых сталей
- Оценка жизненного цикла стали: двигатель устойчивого развития отрасли
- Перегревательные печи: типы, функции и промышленное применение
- Тундш: ключ к качеству в непрерывной разливке стали
- Эффективное управление водными ресурсами и контроль загрязнений на современных металлургических заводах
- Марки нержавеющей стали: типы, свойства и распространенное применение
- Понимание марок инструментальной стали: свойства и применение
- Инструментальная сталь: состав, производство и промышленные применения