



Освоение сверления нержавеющей стали: 6 проверенных техник для машинистов
Вызов нержавейки
Каждый машинист должен уметь работать с разными материалами, но всегда есть куда расти. Советы для сверления одной из самых сложных групп металлов — нержавеющей стали, широко используемой в медицине, аэро, общем машиностроении.
Из-за вариаций обрабатываемости от сплава к сплаву — сложно определить оптимальные подачи/скорости при сверлении. Верно для любой группы, но особенно для нержавейки. Разница между 303 и 304 огромна, особенно с добавками: селен (303SE) или медь (304Cu) — оба делают сплавы гораздо легче к резанию.
Аналогично: 416 гораздо более обрабатываема, чем 440C (особенно в закаленном состоянии — сверление в «камни»). Выпадающие сплавы (PH) вроде 13-8 PH и 15-5 PH под тем же зонтиком, но обрабатываемость как у суперсплавов.
Металлурги объясняют: разные зернистые структуры и химические составы. Хром и никель — ключевые детерминанты обрабатываемости. Четыре класса: аустенитные, ферритные, мартенситные, дуплекс — у каждого свои физ. свойства и режущие характеристики.
Но для практического вопроса — «какое сверло для этой нержавейки и как быстро крутить?» — Стив Джордж (старший менеджер глобальной продуктовой инженерии Kennametal) дает рекомендации.
Совет №1: Выбирайте твердосплавные сверла
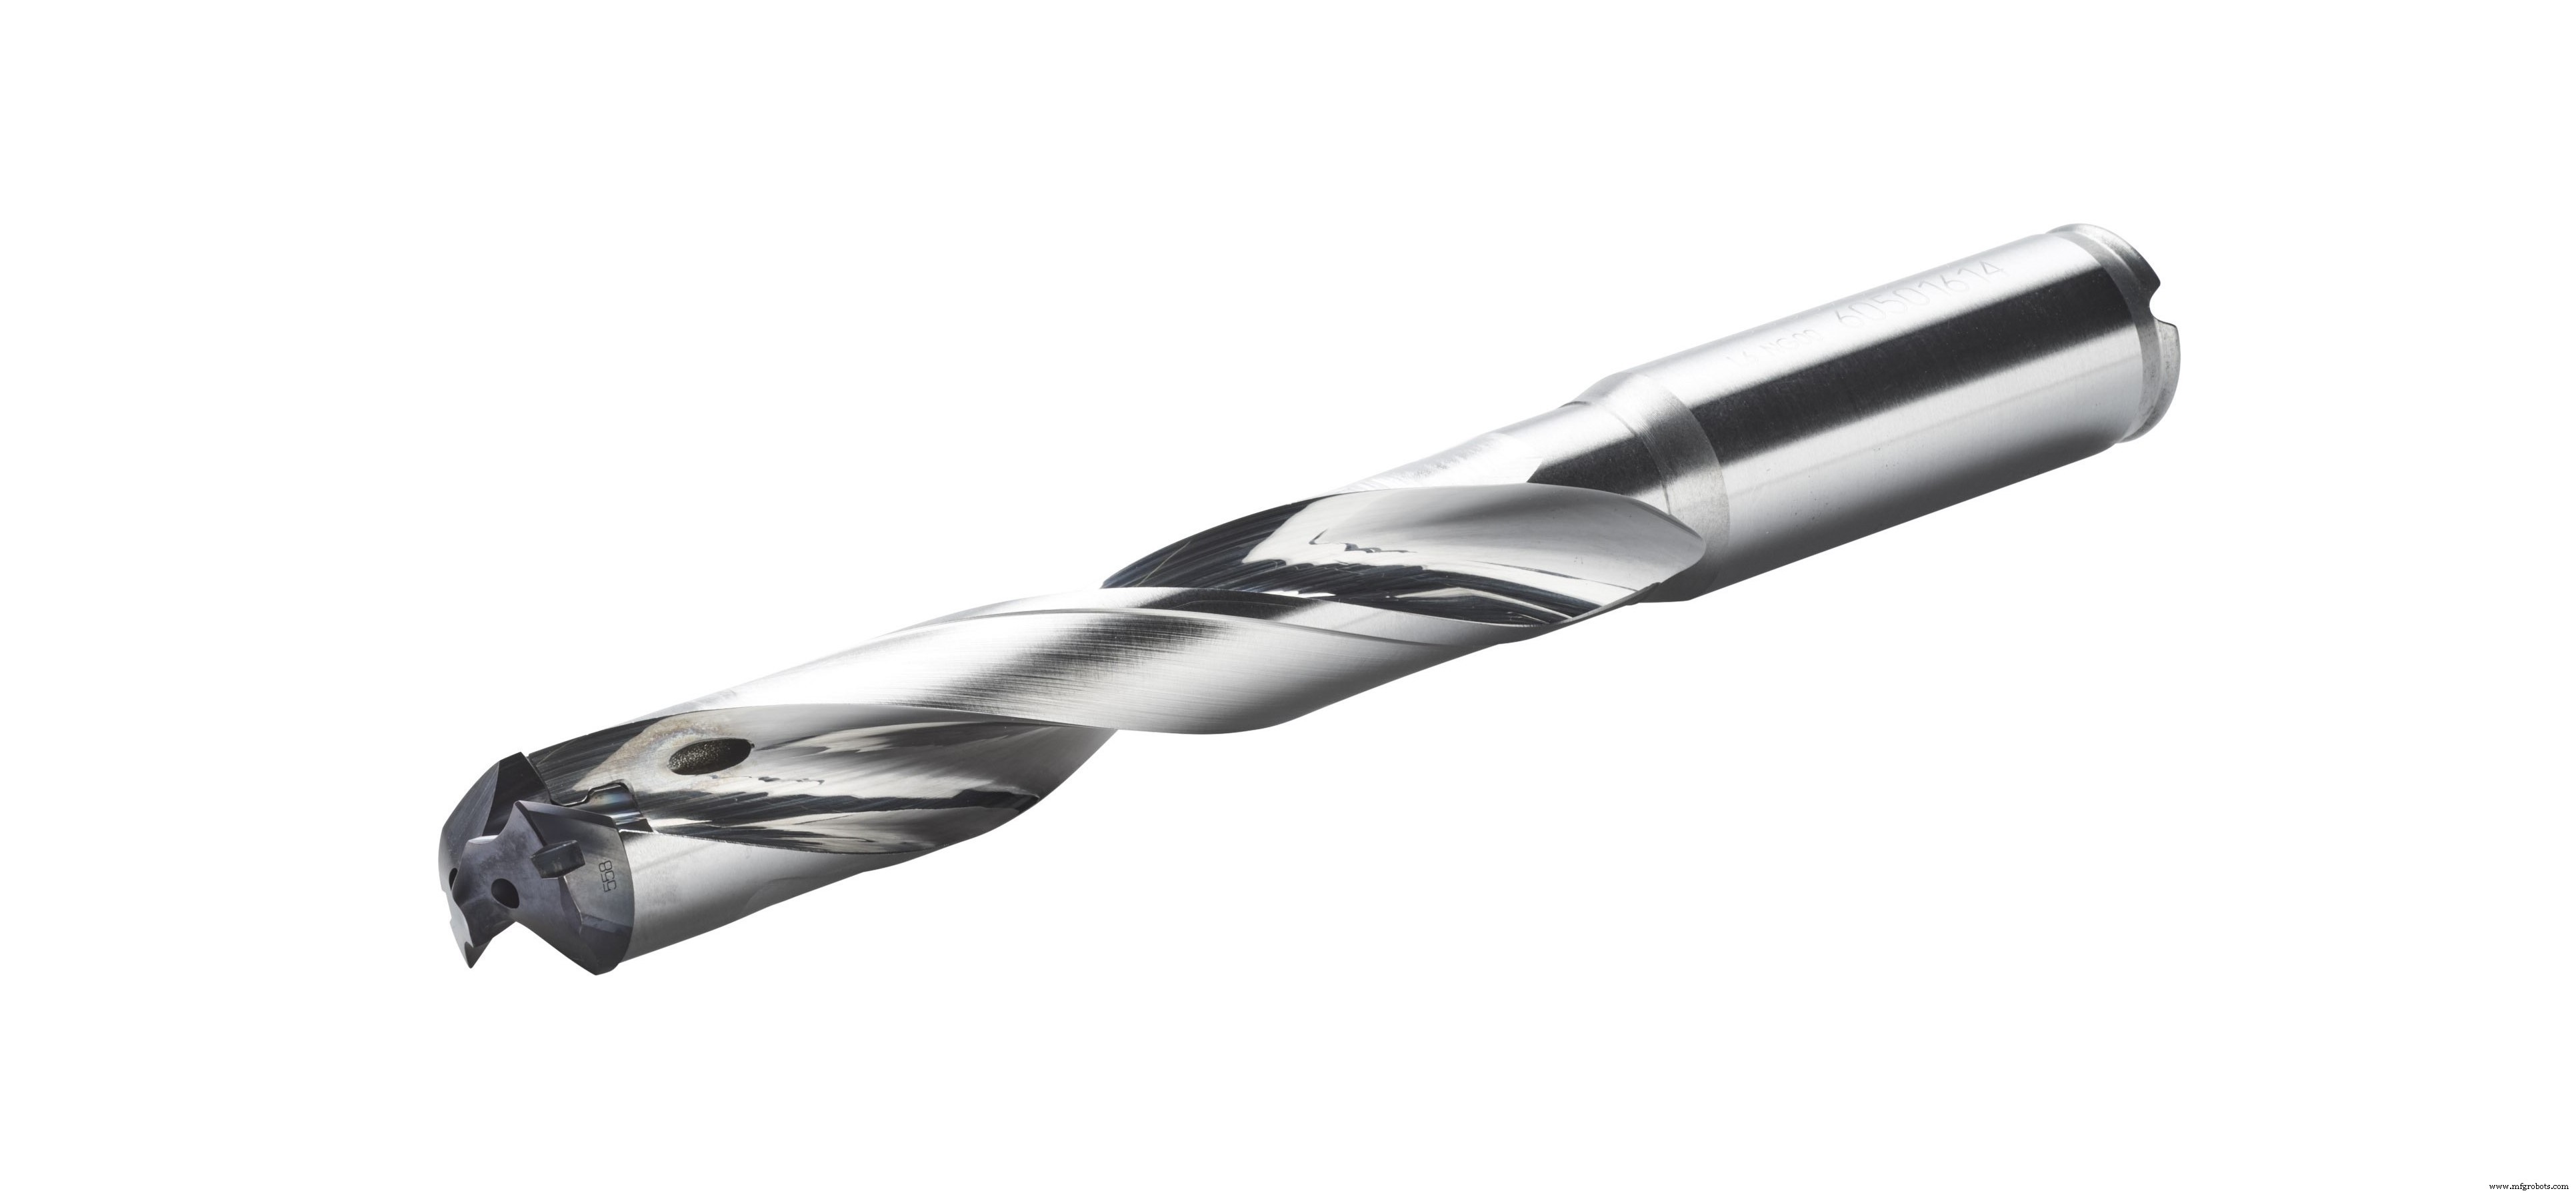
«Нержавейки генерируют много тепла. Твердосплавные сверла не только теплоустойчивее Р6М5 и кобальта, но тверже и прочнее. Обычно имеют внутреннее СОЖ. Поэтому можно толкать быстрее и агрессивнее → эффективнее процесс, выше прибыль на деталь. Но параметры наладки должны поддерживать. Цехи с менее жесткой закрепкой, изношенными/неправильными держателями, старыми медленными станками — лучше с Р6М5», — Джордж.
Совет №2: Толкайте сильнее (агрессивная подача)
«Легирующие элементы делают нержавейку склонной к закалке при деформации. Высокая предельная прочность и текучести — если не достигнете нужной подачи на оборот, не будет проникающей способности для нормальной стружки. Даже с хорошим СОЖ — риск закаленной поверхности и пробить не получится. Поэтому: старт в нижней части рекомендуемого диапазона скорости и довольно агрессивная подача», — Кит Ховер, региональный менеджер по продуктам Kennametal.
Совет №3: Будьте специфичны (инструмент под материал)
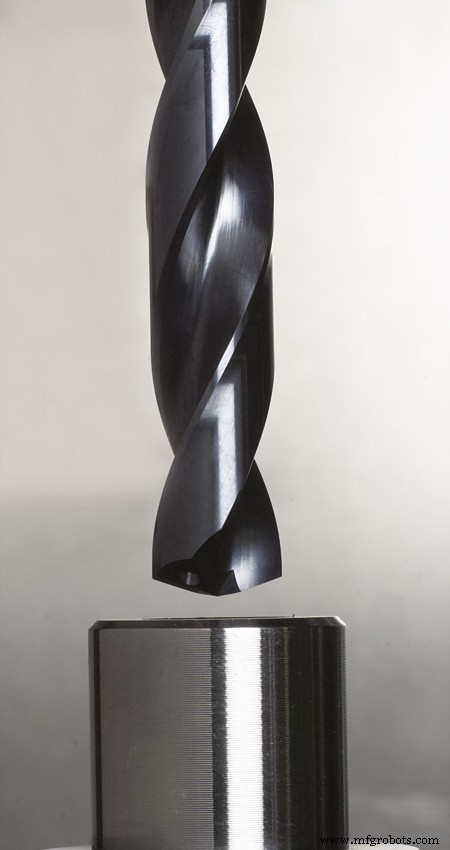
«Нержавейки обычно липкие/клейкие. Наклеивается нарастающий край (BUE) на сверло, который срывается, часто унося кусок карбида. Помимо адекватного СОЖ (лучше высокого давления) — критичен выбор сверла ПОД конкретный материал. Острее режущий край, легкий хон. Вместе с правильным профилем канавки, геометрией вершины и покрытием, снижающим тепло и улучшающим вынос стружки — твердосплавные сверла must для крупносерийных приложений», — Брандон Халл, вице-президент по продукту и бизнесу Guhring.
Совет №4: Правильное зажатие (Toolholding)
«Гидравлика vs механика vs shrink-fit — все приемлемы для твердосплавного сверла, если держатель качественный и обслуживается. Хороший ER-коллет тоже ок. Обычно рекомендую гидравлику, но ER нормален для малых диаметров — до 3/8″. Но люди перетягивают — проблемы с концентричностью. Всегда динамометрический ключ, всегда рекомендации производителя — они варьируются», — Халл.
Совет №5: Контроль стружки
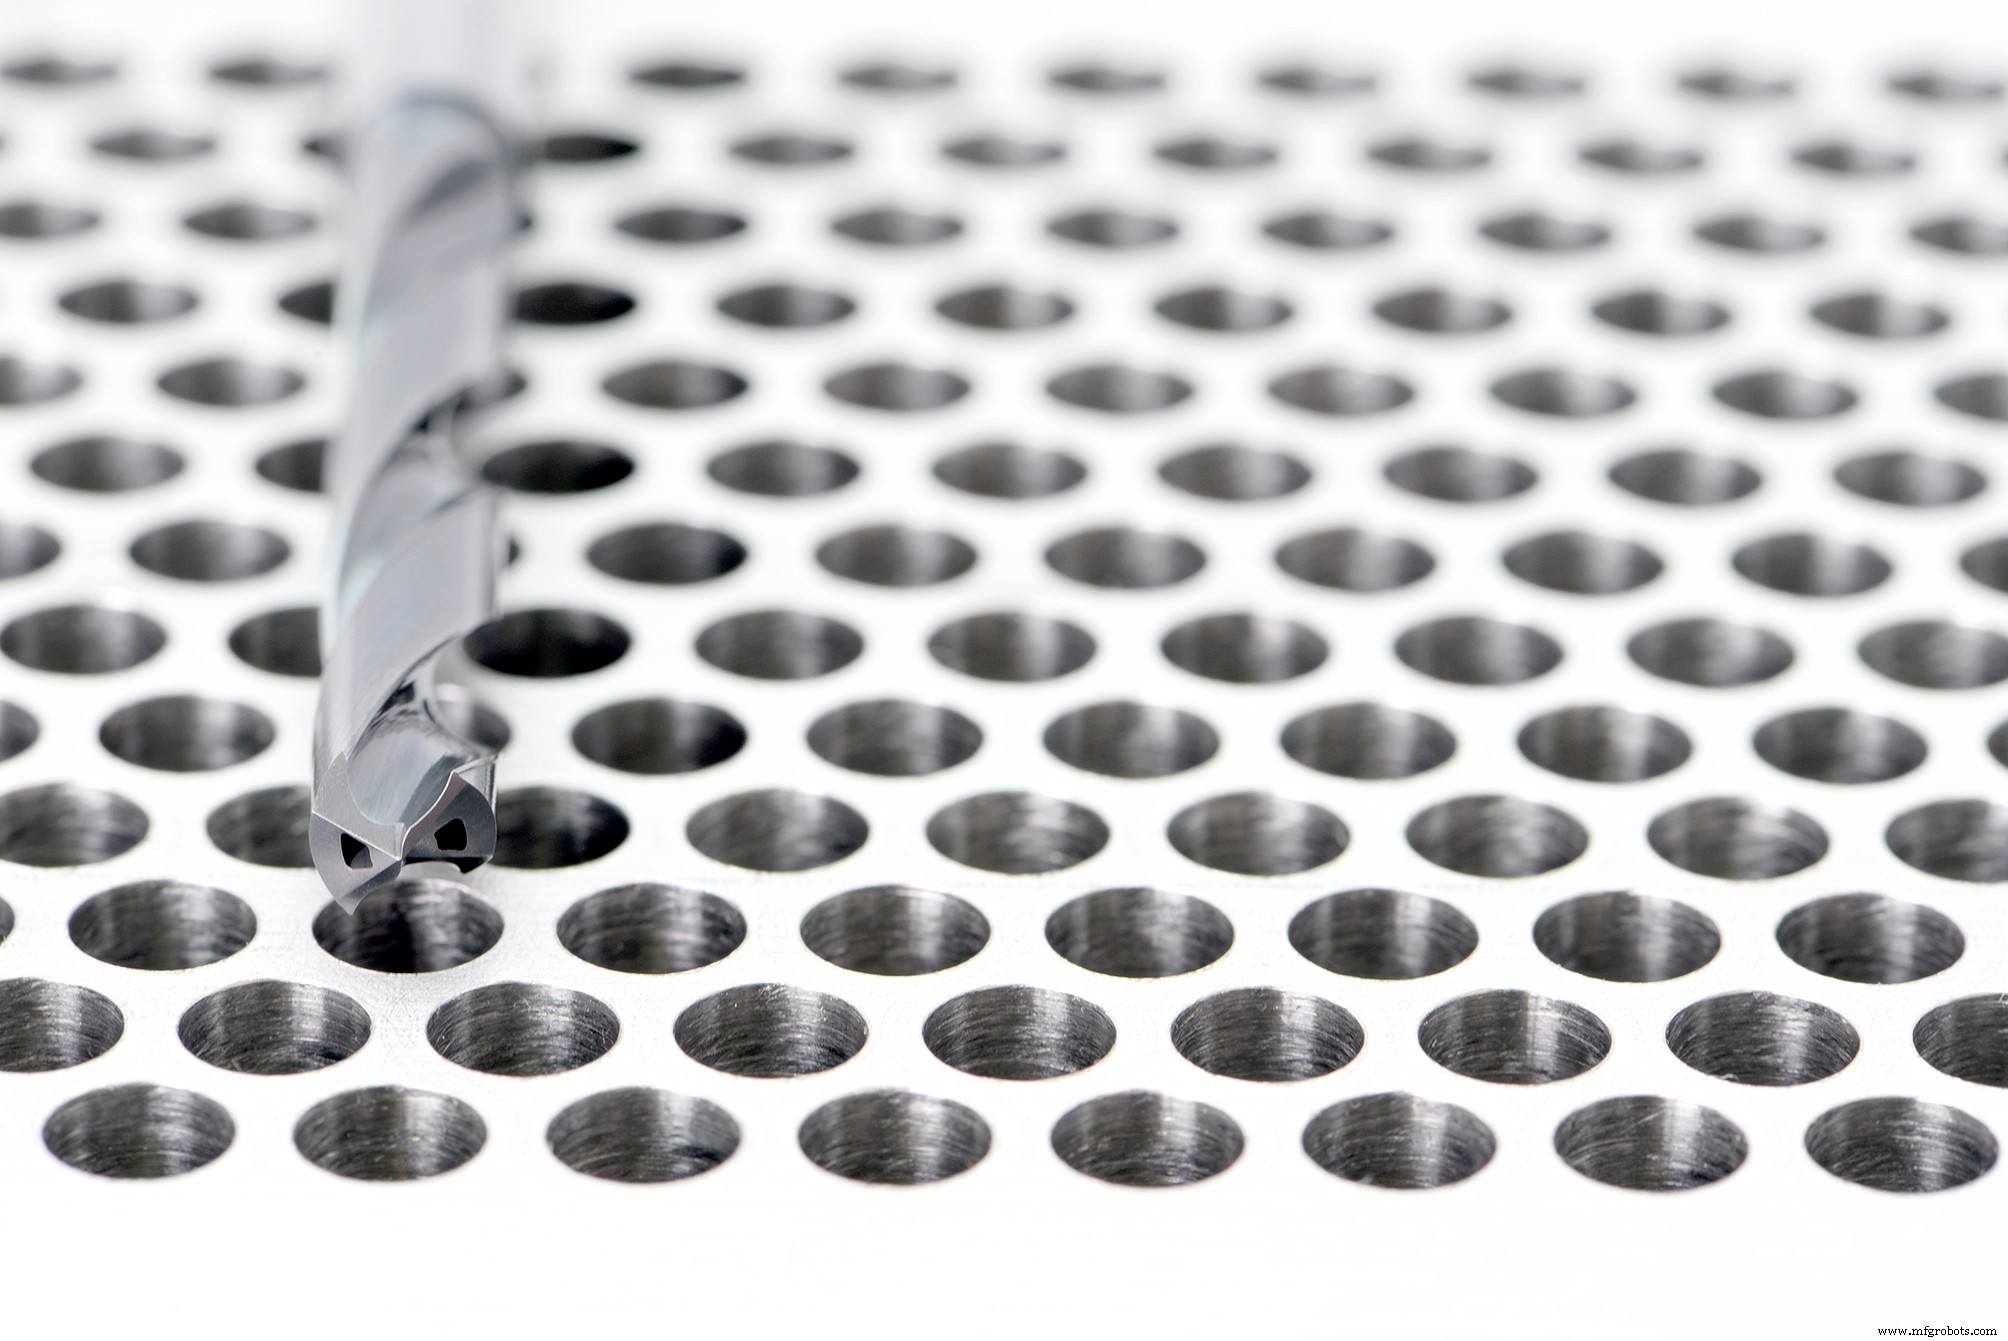
Дэниел Домински (OSG Tool): стружки у нержавейки длинные, нитевидные, опасные. Не контролируете — простой из-за забитых зон, сломанных станков, порезов.
«Одна из крупнейших проблем с нержавейкой — используют универсальное сверло. Приходится клевать (peck), но это → закалка и низкий ресурс. Сверло ПОД нержавейку → стружка сворачивается плотно. Для очень липких (304L) могут снизить скорость или поднять подачу. Никто не должен мириться с «птичьими гнездами»», — Домински.
Совет №6: Считайте экономику (Cost per Part)
Проблема — высокая цена карбида. Актуально для единичного/малосерийного производства. Р6М5 может быть билетом, но коллеги согласны: карбид почти всегда дает ниже cost per part.
«Многие застряли в upfront cost и не видят выгоду доп. денег за карбид. Могу привести примеры: окупаемость на одной работе. Цех сверлил 4,42 мм в 304: 425 отверстий/инструмент → 4000 на карбиде. Другой клиент в титане: ресурс вырос >8 раз. Типично. Плюс продуктивность карбида значительно выше. Не для всего, но на нержавейке и твердых материалах — no-brainer», — Домински.
Ваши советы по сверлению нержавейки? Делитесь в комментариях.
СВЕРЛЕНИЕ НЕРЖАВЕЙКИ: КОТОРЫХ ИЗ 6 СОВЕТОВ САМЫЙ ПОЛЕЗНЫЙ?
Как лучше сверлить нержавейку — одну из самых сложных групп металлов?
Важные моменты: твердосплавные сверла, управление стружкой.
Какие советы внедряли? Голосуйте в опросе.
Какие из этих советов вы применяли при сверлении нержавейки?
Промышленные технологии
- Ключевые преимущества нержавеющей стали для фармации проектов
- Пассивация нержавеющей стали: повышение коррозионной стойкости деталей и корпусов
- Безопасная ЧПУ-обработка магния и других легковоспламеняющихся металлов
- Раскройте потенциал 5-осевого ЧПУ: 4 инсайдерских совета по эффективности
- Топ применений нержавеющей стали по ключевым отраслям
- Премиальные точные металлы для мекеров и ремесленников
- Основные советы по сверловке: повышение производительности и качества
- Почему сталь доминирует в точной CNC-обработке: Преимущества и применение
- Мастерство обработки нержавеющей стали: Техники и лучшие практики
- Выбор правильной нержавеющей стали для медицинских трубок: практическое руководство