



Доказанная методика максимизации точности ЧПУ-обработки деталей
Точность обработки — степень соответствия реальных геометрических параметров (размер, форма, положение) детали после обработки идеальным параметрам чертежа. Чем выше соответствие, тем выше точность.
В реальности из-за множества факторов идеального совпадения не бывает — всегда есть отклонения. Это отклонение — ошибка обработки.
Рассмотрим три аспекта:
- Методы обеспечения размерной точности
- Методы обеспечения формы точности
- Методы обеспечения положения точности
Методы обеспечения размерной точности деталей
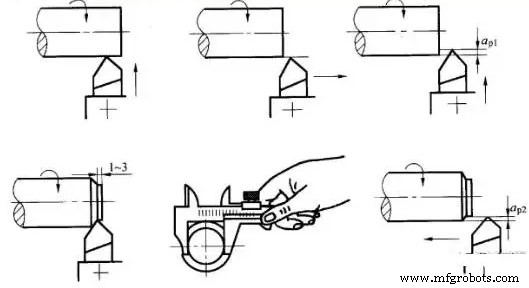
(1) Метод пробных резаний
Сначала пробное резание малого участка, замер, корректировка положения режущего ребра относительно заготовки, повторное пробное резание и замер. После 2–3 циклов «пробное резание — замер — корректировка — повторное резание» при достижении размера — резание всей поверхности.
Точность может быть очень высокой, сложных приспособлений не нужно. Но метод трудоемок (много регулировок, замеров, расчетов), низкая производительность, зависит от квалификации рабочего и точности приборов, качество нестабильно. Только для единичного/малого серийного производства.
Вариация — «подгонка»: по уже обработанной детали обрабатывают сопряженную, или собирают две (и более) детали вместе. Конечный размер определяется условиями сопряжения.
(2) Метод предварительной настройки (регулировки)
Точные взаимные положения станка, приспособления, инструмента и заготовки настраивают заранее по образцу или эталону. При обработке пробные резания не нужны, размер получается автоматически и неизменен для всей партии. Пример: на фрезерном станке с приспособлением позиция инструмента определяется зажимным блоком. Суть — использование упорных приспособлений, зажимных приборов, предустановленных держателей для задания позиции инструмента относительно станка/приспособления.
Работа по делениям на шкале станка — тоже метод настройки (шкалу предварительно калибруют по методу пробных резаний). В серийном/массовом производстве используют упоры, образцы, шаблоны.
Точность и стабильность выше, чем у пробных резаний, производительность выше. Не требует высокой квалификации оператора, но высокие требования к наладчику. Широко в серийном и массовом производстве.
(3) Метод по размеру инструмента (калибровочный)
Использование соответствующего размера инструмента для обеспечения размера детали. Обработка инструментом стандартного размера → размер поверхности определяется размером инструмента. Инструмент с заданной точностью (расточка, наборной сверло, сверло) обеспечивает точность детали (отверстия).
Прост в исполнении, высокая производительность, стабильная точность, почти не зависит от квалификации рабочего. Широко применяется: сверление, растачивание и т.д.
(4) Метод активного измерения (в процессе)
Во время обработки измеряют размер, сравнивают с заданным — продолжают работу или останавливают станок. Сейчас значения выводятся цифрово. Активное измерение добавляет измерительное устройство в процессную систему (станок-инструмент-приспособление-заготовка) как пятый фактор.
Стабильное качество, высокая производительность — направление развития.
(5) Метод автоматического управления
Система: измерительное устройство, подающее устройство, система управления. Автоматический комплекс, выполняющий процесс сам. Измерение, коррекция инструмента, резание, останов — автоматически. Пример: ЧПУ-станок, программа управляет последовательностью и точностью.
Методы обеспечения точности формы
1) Метод траектории (контурного следования)
Форма поверхности задается траекторией вершины инструмента. Обычные точение, фрезерование, строгание, шлифование — метод траектории. Точность формы зависит от точности формирующего движения.
2) Метод формирующего инструмента (профильного)
Форма поверхности получается за счет геометрии профильного инструмента, заменяющего часть формирующих движений станка. Формовочное точение, фрезерование, шлифование. Точность формы зависит от формы режущего ребра.
3) Метод огибающей (генерации)
Форма поверхности — огибающая, образованная генеративными движениями инструмента и заготовки: зубонарезание (сверление, фрезерование, шлифование зубьев), кнурление. Точность зависит от формы ребра и точности генеративного движения.
Как получить точность взаимного положения
Точность положения обрабатываемой поверхности относительно других поверхностей определяется в основном установкой (зажимом) заготовки.
1) Прямое выверливание (по индикатору/разметке/визуально)
Позиция заготовки на станке выверливается напрямую часочного индикатором, разметным диском или визуально.
2) Выверливание по разметке
На заготовке наносят оси симметрии, центрлинии, линии обработки по чертежу. Затем заготовку устанавливают на станок и выверливают по нанесенным линиям.
Низкая производительность, точность, высокая квалификация. Для сложных тяжелых деталей в единичном производстве или при больших допусках заготовки, когда приспособление невозможно.
3) Установка в приспособлении
Приспособление проектируется под технологию. Позиционирующие элементы быстро задают правильное положение заготовки относительно станка и инструмента, гарантируя точность без выверливания. Высокая точность позиционирования, но нужны затраты на проектирование/изготовление. Широко в серийном и массовом производстве.
Производственный процесс
- Понимание и минимизация дефлекции инструмента при ЧПУ-обработке
- Мастерство CNC-обработки: проверенные стратегии дизайна для оптимальных деталей
- Продвинутые решения ЧПУ-обработки керамики
- Повышение точности деталей: экспертные стратегии ЧПУ-обработки
- Топ-5 применений ЧПУ-обработки пластика: точность, скорость и качество
- Мастерство ЧПУ-обработки: экспертные советы и лучшие практики
- Проверенные техники достижения точной точности деталей при обработке
- Эффективные решения для распространенных проблем CNC-обрабатывающих центров
- Точная обработка: проверенные методы достижения точности формы и положения заготовки
- Распространенные дефекты CNC-обработки и проверенные меры контроля