



Эффективные решения для распространенных проблем CNC-обрабатывающих центров
С быстрым развитием производства и науки механические изделия становятся изощреннее и сложнее, требуют частых модификаций, особенно в авиации, судостроении, военной сфере — высокая точность, сложные формы, малые партии. Некоторые изделия требуют частой переналадки или регулировки оборудования, обычные станки или высокоспециализированные автоматизированные станки больше не справляются. Для решения этих проблем появились обрабатывающие центры (машцентры).
Этот новый тип станков имеет преимущества: высокая адаптивность, высокая точность, стабильное качество, высокая эффективность. Интегрирует достижения: электронные компьютеры, автоматическое управление, приводы, прецизионные измерения, новые механические структуры. Может выполнить бесшовный переход между процессами заготовки через программу обработки. Иначе говоря, CNC-обрабатывающий центр может выполнять фрезерование, сверление, нарезку резьбы, растачивание и др. на одном устройстве сменой инструментов.
Весь процесс на CNC-центре управляется ЧПУ-системой. Обычно станок не должен прерываться при выполнении программы. Возникают проблемы — например, износ инструмента, слишком большой припуск — не как на обычном оборудовании, где можно остановиться для регулировки.
Поэтому инструменты для него требовательнее, чем для обычного оборудования. Ниже кратко рассмотрим частые проблемы и решения CNC-центров:
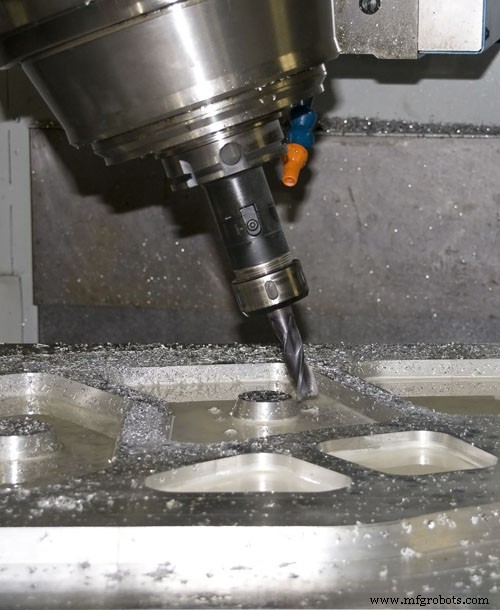
1. Обрабатываемая поверхность детали не плоская или гладкая
В обработке деталей на CNC-фрезеровке финишная обработка поверхности — важный и частый процесс, требующий высокого качества. Но в реальности иногда получают неровную поверхность, не соответствующую требованиям.
Главная причина: при чистовой обработке свойства СОЖ не соответствуют требованиям. При слишком высокой скорости подачи инструмента вибрация от быстрого движения легко оставляет неровный след на поверхности. Иногда следы инструмента между двумя соседними проходами имеют разницу из-за несовпадения направлений резания. Чтобы избежать — используйте полное поперечное фрезерование (down milling) и специальное СОЖ.
2. Слишком заметные следы инструмента на боковой поверхности при чистовой фрезеровке
В обработке заготовок на CNC-фрезеровках почти каждая деталь требует чистовой фрезеровки боковой поверхности. Но во многих случаях следы инструмента на боку слишком заметны. Это недопустимо, серьезно портит внешний вид.
Главная причина: неправильный выбор позиции и параметров входа/выхода инструмента, фрезеровочные методы разного ПО отличаются, но все дают выбор глубины входа и параметров инструмента.
Кроме того, при использовании неспециализированного СОЖ из-за недостаточных экстремально-давления и антиизносных свойств масляная пленка мгновенно разрывается при обработке, вызывая царапины. Чтобы избежать — настройте четыре аспекта:
- Правильно выберите точку входа подачи.
- Добавьте перекрытие при срезе посередине.
- При чистовой боковой поверхности используйте полную глубину реза.
- Применяйте специальное СОЖ.
3. Следы смены инструмента при чистовой фрезеровке
В обычной и высокоскоростной обработке инструмент меняется. Если не обратить внимание на регулировку параметров при смене, появляются заметные следы, портящие внешний вид.
При чистовой фрезеровке дна или боковой поверхности следы инструмента при смене — частое явление. Многие считают это неизбежной погрешностью. На самом деле это полностью избежимо. Для решения: при обработке заготовки чистовую обработку вогнутых углов нужно делать мелкими инструментами. Из-за сил и качания при обработке легко образуются следы инструмента в углах.
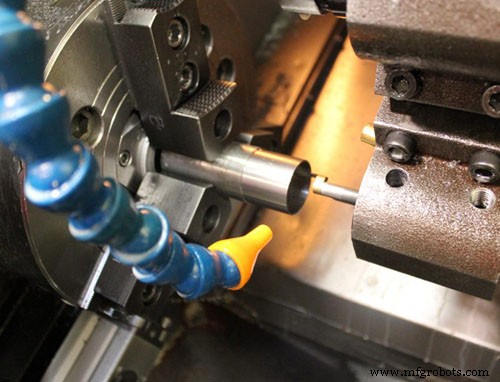
4. Барбы или острые края на поверхности или боку после чистовой обработки
Современная прецизионная обработка ставит все более высокие требования к поверхности, барбы или трещины недопустимы. Если деталь подправить напильником — также повлияет на точность и размеры. Используют прямо после фрезеровки, без доп. шлифования. Но в реальном производстве все равно много барбов и заусенцев.
Для решения нужно большое внимание уделить инструментам, использовать специальные инструменты для обеспечения острого резанья.
Кроме того, нужно грамотно планировать траекторию инструмента и добавлять второстепенный чистовой проход: сначала обрабатывают поверхность, потом бок, потом снова поверхность — чтобы исключить барбы и острые края, полезно для деталей, которые нельзя шлифовать.
5. Чистовая обработка деталей сложной формы
Для чистовой обработки некоторых деталей сложной формы ПО обычно имеет ошибки аппроксимации. Если расчетная ошибка слишком велика — вызывает деформацию детали и портит вид. Для решения нужно начать с ПО для контроля ошибки. Это значение должно быть разумным — не влиять на скорость расчета и не деформировать заготовку.
Производственный процесс
- Вертикальные машцентры: особенности, преимущества, применение
- Понимание и минимизация дефлекции инструмента при ЧПУ-обработке
- Премиальные услуги ЧПУ-обработки и инструментального производства в Портленде, Орегон
- Передовиточный ЧПУ-точарный центр — высокоскоростное удаление металла и точная обработка
- 21 важный принцип ЧПУ-гравировки
- 21 основной принцип ЧПУ-гравировки
- Центры ЧПУ-обработки: выявление частых неисправностей и эффективные стратегии обслуживания
- Распространенные дефекты CNC-обработки и проверенные меры контроля
- Двухколонные центры обработки с ЧПУ: мощь для точного производства
- Передовые CNC-обрабатывающие центры: Точность для авиакосмоса и не только