



21 основной принцип ЧПУ-гравировки
ЧПУ-гравировальный станок хорош в тонкой обработке мелких инструментов, с способностью фрезерования, шлифования, сверления и высокоскоростного раскачивания. Он широко используется в индустрии 3C, формовочной индустрии, медицинской индустрии и других областях.
Эта статья фокусируется на 21 базовом знании о ЧПУ-гравировке.
1. Каково главное различие между ЧПУ-гравировкой и ЧПУ-фрезерованием?
И ЧПУ-гравировка, и ЧПУ-фрезерование используют принцип фрезерования.
Главное различие заключается в диаметре используемого инструмента. Среди них, обычно используемый диаметр инструмента для ЧПУ-фрезерования 6–40 мм, в то время как диаметр инструмента для ЧПУ-гравировки 0.2–3 мм.
2. Может ли ЧПУ-фрезерование делать только черновую обработку, а ЧПУ-гравировка — только чистовую?
Давайте сначала узнаем концепцию процесса. Черновой процесс требует большого объема обработки, но объем чистовой обработки мал, поэтому некоторые люди привычно считают черновую обработку «тяжелым резанием», а чистовую — «легким резанием». На самом деле, черновая, получистовая и чистовая обработка — это процессные концепции, которые представляют разные стадии обработки. Поэтому точный ответ на этот вопрос: ЧПУ-фрезерование может делать тяжелое резание или легкое резание, в то время как ЧПУ-гравировка может делать только легкое резание.
3. Может ли ЧПУ-гравировка использоваться для черновой обработки стальных материалов?
Чтобы судить, может ли ЧПУ-гравировка обрабатывать определенный материал, в основном зависит от того, как большой инструмент можно использовать. Инструмент, используемый в ЧПУ-гравировке, определяет его максимальную режущую способность. Если форма формы позволяет использовать инструменты с диаметром более 6 мм, настоятельно рекомендуется сначала использовать ЧПУ-фрезерование, а затем использовать метод гравировки для удаления оставшегося материала.
4. Может ли ЧПУ-обрабатывающий центр добавить ускорительную головку для завершения процесса гравировки?
Не может завершить. Такой продукт появлялся на выставке, но процесс гравировки не может быть завершен. Главная причина в том, что дизайн ЧПУ-обрабатывающего центра учитывает свой собственный диапазон инструментов, и общая структура не подходит для гравировочной обработки. Главная причина этого ошибочного представления в том, что они ошибочно сочли высокоскоростной электрошпиндель единственной особенностью гравировального станка.
5. ЧПУ-гравировка может использовать инструменты с малым диаметром. Может ли она заменить ЭЭО?
Не замена. Хотя гравировка сузила диапазон диаметров инструментов для фрезерования, маленькие формы, которые могли обрабатываться только ЭЭО, теперь могут быть реализованы гравировкой. Однако отношение длины к диаметру гравировочного инструмента обычно около 5:1. При использовании инструментов малого диаметра можно обрабатывать только мелкие полости, а в процессе ЭЭО практически нет режущей силы. Пока электрод можно изготовить, полость может быть обработана.
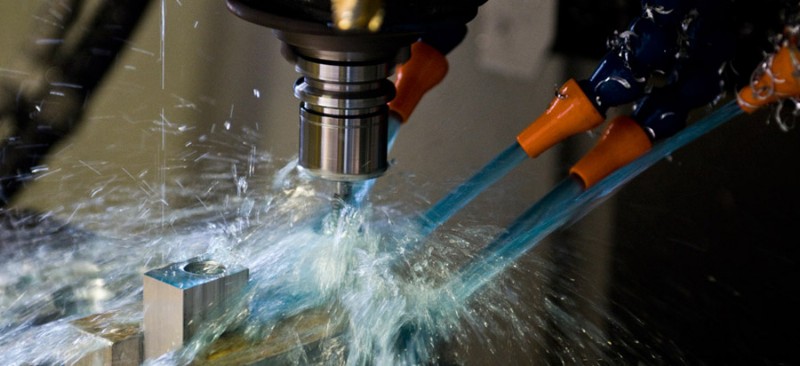
6. Каковы главные факторы, влияющие на гравировочную обработку?
Обработка — относительно сложный процесс, и факторов, влияющих на него, много, в основном включая следующие пункты: характеристики станка, режущие инструменты, системы управления, характеристики материала, технологический процесс, вспомогательные приспособления и окружающая среда.
7. Каковы требования к системе управления ЧПУ-гравировочной обработки?
ЧПУ-гравировочная обработка — это прежде всего фрезерование, поэтому система управления должна иметь способность управлять фрезерованием. Для обработки мелких инструментов должна быть предусмотрена функция прогнозирования (feedforward) для заранее снижения скорости траектории, чтобы уменьшить частоту ломания мелких инструментов. Одновременно необходимо повышать скорость резания на относительно гладких участках траектории для повышения эффективности гравировочной обработки.
8. Какие характеристики материала влияют на обработку?
Главные факторы, влияющие на гравировочную обрабатываемость материала — категория материала, твердость и вязкость. Категория материала включает металлические и неметаллические материалы. В целом, чем больше твердость, тем хуже обрабатываемость, чем больше вязкость, тем хуже обрабатываемость. Чем больше примесей, тем хуже обрабатываемость, чем больше твердость частиц внутри материала, тем хуже обрабатываемость. Общий стандарт: чем выше содержание углерода, тем хуже обрабатываемость, чем выше содержание легирующих элементов, тем хуже обрабатываемость, чем выше содержание неметаллических элементов, тем лучше обрабатываемость (но содержание неметаллов в обычных материалах строго контролируется).
9. Какие материалы подходят для гравировочной обработки?
Неметаллические материалы, подходящие для гравировки, включают органическое стекло, смолу, дерево и т.д., а неметаллические материалы, не подходящие для гравировки, включают природный мрамор и стекло. Металлические материалы, подходящие для гравировки, включают медь, алюминий и мягкую сталь с твердостью менее HRC40. Металлические материалы, не подходящие для гравировки, включают закаленную сталь.
10. Какое влияние сам инструмент оказывает на обработку и как?
Факторы инструмента, влияющие на гравировочную обработку, включают материал инструмента, геометрические параметры и технологию шлифовки. Материал инструмента, используемый в гравировке, — твердый сплав, это порошковый сплав. Главный показатель производительности, определяющий свойства материала — средний диаметр порошка. Чем меньше диаметр, тем более износостойкий инструмент, и тем выше долговечность инструмента. Острота инструмента в основном влияет на силу резания. Чем острее инструмент, тем меньше сила резания, тем плавнее обработка, тем выше качество поверхности, но тем ниже долговечность инструмента. Поэтому при обработке разных материалов следует выбирать разную остроту. При обработке относительно мягких и липких материалов режущий инструмент должен быть острее. Когда обрабатываемый материал тверже, остроту следует снизить для повышения долговечности режущего инструмента. Но не должно быть слишком тупым, иначе сила резания будет слишком большой и повлияет на обработку. Ключевой фактор шлифовки инструмента — номер сетки точильного круга.
Точильный круг с высоким номером сетки может точить более тонкий режущий край, что может эффективно повысить долговечность инструмента. Точильный круг с высоким номером сетки может точить более гладкую заднюю поверхность и улучшить качество режущей поверхности.
11. Какова формула срока службы инструмента?
Срок службы инструмента в основном относится к сроку службы инструмента при обработке стальных материалов. Эмпирическая формула: (T — срок службы инструмента, CT — параметр срока службы, VC — линейная скорость резания, f — количество атаки инструмента за оборот, P — глубина инструмента). Среди них линейная скорость резания — наибольшее влияние на срок службы инструмента. Кроме того, радиальный биение инструмента, качество шлифовки инструмента, материал и покрытие инструмента, и ОСЖ также влияют на долговечность инструмента.
12. Во время обработки, как защитить оборудование гравировального станка?
1) Защитить прибор установки инструмента от чрезмерного эрозирования маслом.
2) Обратить внимание на контроль летящей стружки. Летающая стружка очень вредна для станка. Попадание в электрошкаф вызовет короткое замыкание. Попадание в направляющие снизит срок службы винта и направляющих. Поэтому станок должен быть хорошо запечатан основными частями.
3) При перемещении лампы не тянуть за колпак лампы, легко повредить колпак.
4) Во время процесса обработки не наблюдать рядом с зоной резания, чтобы избежать попадания летящей стружки в глаза. Когда шпиндельный двигатель вращается, никаких операций на рабочей поверхности не допускается.
5) При открывании и закрывании двери станка не открывать и закрывать резко. Во время чистовой обработки удар и вибрация при открывании двери вызовут ножевые следы на обработанной поверхности.
6) Скорость шпинделя должна быть установлена, а затем начать обработку. Иначе, потому что шпиндель начинает вращаться медленно, он начнет обработку без достижения желаемой скорости, вызывая удушье двигателя.
7) Запрещается класть любые инструменты или заготовки на балку станка.
8) Строго запрещается класть магнитные инструменты, такие как магнитные присоски и держатели индикаторов, на электрошкаф, иначе дисплей будет поврежден.
Производственный процесс
- Мастерство 5-осевой обработки с ЧПУ: точность, скорость, отраслевые преимущества
- ЧПУ обработка и гравировка: экспертный обзор центров, фрезеровки и станков высокой точности
- Сравнение 3D-печати и ЧПУ-обработки: что лучше для ваших проектов
- Точная CNC обработка акрила: Точная, безопасная и эффективная
- Точная ЧПУ-обработка полимеров: передовые техники и советы
- 11 ключевых фактов о ЧПУ-гравировке, которые нужно знать
- Распространенные дефекты CNC-обработки и проверенные меры контроля
- Повышение эффективности CNC-обработки с использованием основных принципов проектирования
- 5-осевое ЧПУ-фрезерование: точность и эффективность для сложных деталей
- Прецизионная ЧПУ-лазерная гравировка: улучшение прототипов и производства