



21 важный принцип ЧПУ-гравировки
21 базовое общее знание ЧПУ-гравировки (1)
13. Явление застревания при обработке новым инструментом, обработка очень трудоемкая. Какие параметры нужно скорректировать в этот момент?
Причина, по которой обработка очень трудоемка, заключается в том, что мощность и крутящий момент шпинделя не могут выдерживать текущий объем резания. Разумный подход — пересоздать траекторию, чтобы уменьшить глубину инструмента, глубину канавки и количество подрезки. Если общее время обработки менее 30 минут, можно также скорректировать скорость резания для улучшения режущего состояния.
14. Какая роль ОСЖ?
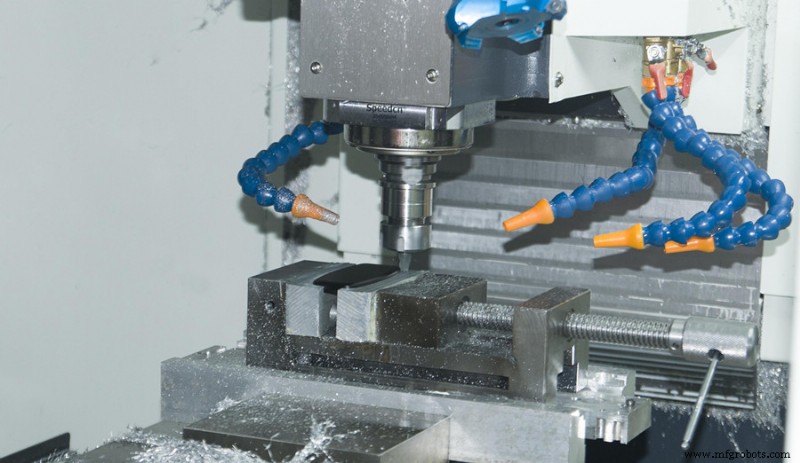
Обратите внимание на охлаждающее масло для металлообработки. Роль системы охлаждения — уносить тепло резания и летящую стружку, и смазывать обработку. Охлаждающая жидкость уносит тепло резания, снижает тепло, передаваемое инструменту и двигателю, и увеличивает их срок службы. Уносит летящую стружку, чтобы избежать вторичного резания. Смазка может снизить силу резания и сделать обработку более стабильной. При обработке меди выбор масляной ОСЖ может улучшить качество поверхности.
15. Каковы стадии износа инструмента?
Износ инструмента делится на три стадии: начальный износ, нормальный износ и быстрый износ.
На начальной стадии износа главная причина износа инструмента в том, что температура инструмента низка, и не достигнута оптимальная температура резания. В этот момент износ инструмента в основном абразивный износ. Такой износ имеет относительно большое влияние на инструмент и легко вызывает скол инструмента.
Эта стадия очень опасная. Если с ней не справиться хорошо, это может прямо вызвать скол и отказ инструмента. Когда инструмент проходит период начального износа, температура резания инструмента достигает определенного значения. Это основной износ — диффузионный износ, и его функция в основном вызывает местное шелушение. Поэтому износ меньше и медленнее. Когда износ достигает определенного уровня, инструмент выходит из строя и входит в период быстрого износа.
16. Зачем инструментам нужен закат и как закатывать?
Мы упоминали выше, что инструмент легко сколачивается на стадии начального износа. Чтобы избежать явления скола, мы должны закатить инструмент. Температура резания инструмента постепенно повышается до разумной температуры. Экспериментально проверено, что при использовании тех же параметров обработки для сравнения видно, что после заката срок службы инструмента увеличился более чем в 2 раза. Метод заката — уменьшить подачу вдвое, сохраняя разумную скорость шпинделя, и время обработки около 5–10 минут. Использовать маленькое значение при обработке мягких материалов, и большое значение при обработке твердых металлов.
17. Как судить сильный износ инструмента? Метод суждения сильного износа инструмента:
1) При прослушивании звука обработки есть резкий крик;
2) При прослушивании звука главного шпинделя, главный шпиндель явно застревает;
3) Чувствуется, что вибрация увеличивается при обработке и у шпинделя станка есть явная вибрация;
4) глядя на эффект обработки, ножи на обработанном дне иногда хорошие, иногда плохие (если это так в начале, значит, глубина ножа слишком глубока).
18. Когда нужно менять инструмент?
Мы должны менять инструмент примерно на 2/3 предела срока службы инструмента. Например, если инструмент сильно изнашивается за 60 минут, в следующий раз при обработке инструмент должен быть заменен в течение 40 минут, и нужно привыкнуть менять инструмент регулярно.
19. Могут ли сильно изношенные инструменты продолжать обработку?
После сильного износа инструмента сила резания может увеличиться до 3 раз нормальной. Сила резания сильно влияет на срок службы электрода шпинделя, и срок службы двигателя шпинделя обратно пропорционален третьей степени. Например, когда сила резания увеличивается в 3 раза, обработка в течение 10 минут эквивалентна использованию шпинделя в течение 10×3³=270 минут в нормальных условиях.
20. Как определить вылет инструмента при черновой обработке?
Чем короче вылет инструмента, тем лучше. Однако в реальной обработке, если он слишком короткий, длину инструмента приходится часто регулировать, что слишком сильно влияет на эффективность обработки. Так как же контролировать вылет инструмента в реальной обработке?
Принцип таков: резец диаметром φ3 может нормально обрабатывать, если вылет 5 мм. Резец диаметром φ4 может нормально обрабатывать, если вылет 7 мм. Резец диаметром φ6 может нормально обрабатывать, если вылет 10 мм. Стараться быть ниже этих значений при установке резьца. Если длина верхнего резьца больше вышеуказанного значения, стараться контролировать глубину обработки при износе инструмента. Это немного трудно ухватить и требует больше практики.
21. Что делать, если инструмент внезапно ломается во время обработки?
1) Остановить обработку и проверить текущий порядковый номер обработки.
2) Проверить сломанный резец, есть ли сломанное тело резьца, и удалить, если есть.
3) Проанализировать причины ломания резьца. Это самое важное. Почему резец сломался?
Если мы хотим анализировать, мы должны анализировать различные факторы, влияющие на обработку, упомянутые выше. Но причина сломанного резьца — это внезапное увеличение силы на резец. Или проблема траектории, или дрожание резьца слишком велико, или материал твердый, или скорость шпиндельного двигателя неверна.
4) После анализа сменить резец для обработки. Если траектория не изменена, исходный порядковый номер должен быть увеличен на один для обработки. В этот момент скорость подачи должна быть снижена. Одна причина — сломанный реzec закалился сильно, другая — закат резьца.
Related Post 21 Basic Common Sense Of CNC Engraving Machining (1)
Производственный процесс
- Полный А-Я глоссарий основных терминов ЧПУ
- Понимание и минимизация дефлекции инструмента при ЧПУ-обработке
- Эффективные решения для распространенных проблем CNC-обрабатывающих центров
- Освоение CNC-точности: проверенные стратегии устранения дрожания и вибрации
- 21 основной принцип ЧПУ-гравировки
- Центры ЧПУ-обработки: выявление частых неисправностей и эффективные стратегии обслуживания
- Освоение резьбовой обработки на центрах ЧПУ: проверенные методы и лучшие практики
- Износ режущего инструмента при ЧПУ-обработке: виды, причины и эффективные решения
- 5 признаков износа режущего инструмента ЧПУ: когда пора менять
- Распространенные дефекты CNC-обработки и проверенные меры контроля