



Точная обработка инженерных пластиков и печатных плат для электроники
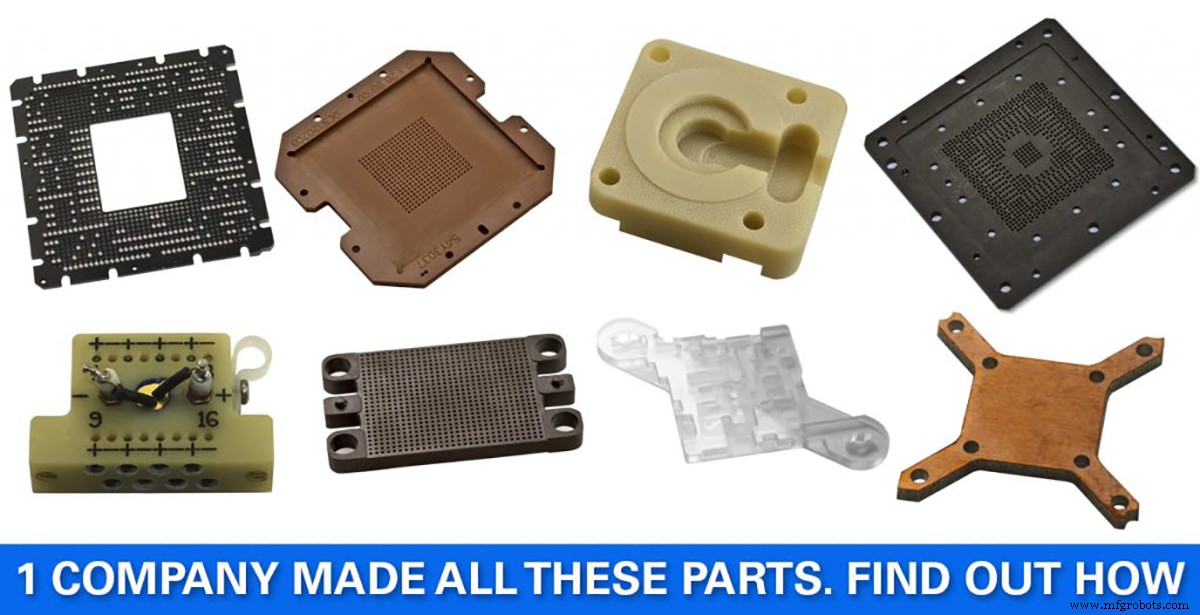
В 1960-х и 70-х Билл Девйн выполнял службы и во Вьетнаме, и работая в Excellon, продавая оборудование производителям печатных плат (PCB). В 1978 году он вышел на свой путь и основал QC Drilling, Inc. (ныне QC Precision Machining) в Олстоне, штат Массачусетс, для предоставления суборрядных услуг сверления и фрезеровки растущей индустрии PCB.
Учитывая свой бэкграунд, Девйн естественным образом начал с единственного станка Excellon — и с самого начала он был склонен немедленно внедрять новейшие технологии по мере их выпуска бывшим работодателем. В результате QC Drilling стала практически первым производителем в мире, использовавшим станок Concept IV Excellon и контроллер CNC VII. В отрасли, где скорость и эффективность могут сделать или сломать вас, Девйн видел в новой технологии своё конкурентное преимущество.
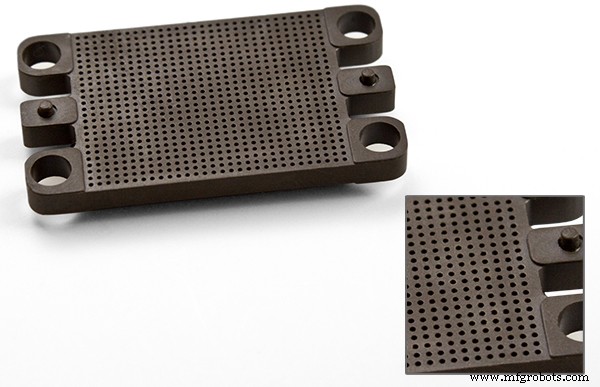
По мере того как операции становились более структурированными на цехе, Девйн структурировал свою бизнес-модель в офисе. Он заметил, что маржи на работах по пластиковым деталям, которые приходили время от времени, были в 5 раз выше, чем маржи на работах по PCB, которые они гоняли день за днём. Посреди всё более конкурентного рынка PCB, QC Drilling переключила фокус на мелкие плоские пластиковые детали, требуемые многими из тех же клиентов, для которых они запускали PCB.
К 1990-м успех этой миграции в производство пластиковых деталей привел к необходимости нового объекта, и QC Drilling переехала в Сейлем, штат Нью-Гэмпшир, где построили здание 10 000 кв. футов. В конце 90-х сын Билла, Шон Девйн, взял бизнес под контроль с аналогичным прогрессивным взглядом на технологии как конкурентное преимущество. Вскоре операторы были вооружены сканерами штрих-кодов для отслеживания работ по мере их движения через производственный процесс, а руководство манипулировало портативными PDA для наблюдения прогресса из офиса или даже на дороге. С этим реальным видом производства и системой управления запасами, QC Drilling выполняет обещание скорости и сервиса.
«Я могу позвонить клиенту в Нью-Йорке, они отправят чертеж на мой телефон за минуту, и я пришлю им котировку назад через несколько минут, основываясь на запасах и нагрузке. Эта ловкость выигрывает нам бизнес и во многих случаях мы производим их детали в тот же день». — Джефф Муррей, менеджер по продажам.
Шон Девйн, президент QC Drilling, рассматривал внедрение этой технологии отслеживания и управления как лучший способ решить другой сдвиг в их корпоративном фокусе — от высокообъёмных работ к низкообъёмным high-mix проектам. «Смотрите, если производитель может подождать пять недель за деталь, они отправят её в низкооплачиваемое заведение в Азию или Мексику. Но если время критично, работа должна оставаться региональной… так что всё, что мы делаем, должно работать к общей цели скорости и эффективности».
В соответствии с этой методологией, Шон Девйн вскоре обнаружил себя ищущим оборудование для цеха, которое могло бы соответствовать эффективности и ловкости, достигнутой с офисной технологией — и которое бы интегрировалось с ней. Осенью 2005 года QC Drilling приобрела высокоскоростной machining-центр Datron для адресации 3-осевых работ и металлообработки, которые они «не-бидили» из-за отсутствия возможностей. Теперь мелкие детали R&D и низкообъёмное производство могли выполняться на одном станке. Спроектированный исключительно для мелкого инструментария, станки Datron фрезеруют, сверлят и гравируют. 3D-зондирование даёт точность и контроль качества, в то время как автоматическое управление инструментами, шпиндель 60 000 об/мин и система распыления СОЖ коллективно обеспечивают скорость и непревзойдённые чистовые поверхности.
Плюс, управляющее ПО DATRON позволило QC Drilling быстро интегрировать этот новый станок. «В отличие от старых станков, требующих отдельный компьютер для ввода нашего отслеживания работ, у Datron стандартный ПК с USB-портами, куда можно подключить сканер штрих-кода… что вывело его онлайн сразу в первый день». — Марк Бейли, генеральный менеджер.
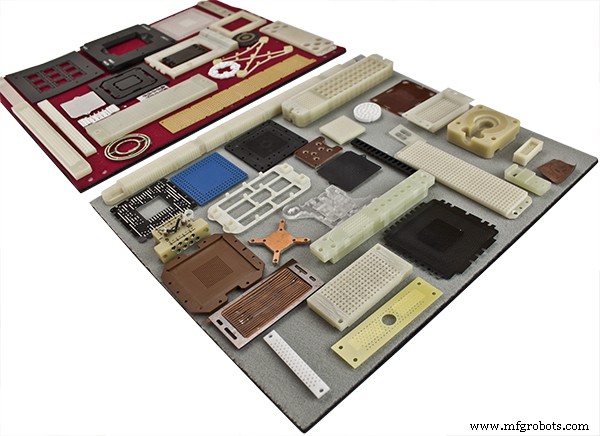
Вскоре станок DATRON был забит работой, работая две смены в день с присмотром и одну смену без присмотра. Типичные работы варьируются от металла к разным пластикам, но все относительно малыми объёмами мелких деталей. Многие из этих деталей фрезеруются из листов плоского материала, и QC Drilling использовала технологию VacuMate™ от Datron как предпочтительный метод зажима.
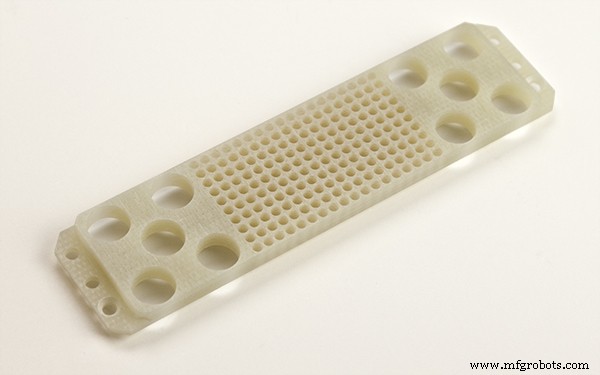
VacuMate от DATRON спроектирован для быстрого и эффективного закрепления плоских заготовок на станине machining-системы. Тонкий материал, который раньше можно было закрепить только с большими трудностями, теперь закрепляется буквально за секунды — включая пластиковые фольги толщиной 0,001″ или алюминиевые листы толщиной до 0,250″. Этот вакуумный стол имеет оптимизированные по потоку воздуха порты с углублёнными камерами для обеспечения превосходного распределения вакуума. Низкозатратный газо-прницаемый субстрат служит жертвовальным вакуумным диффузором, позволяя резаку фрезеровать сквозь заготовку, не резая в стол.
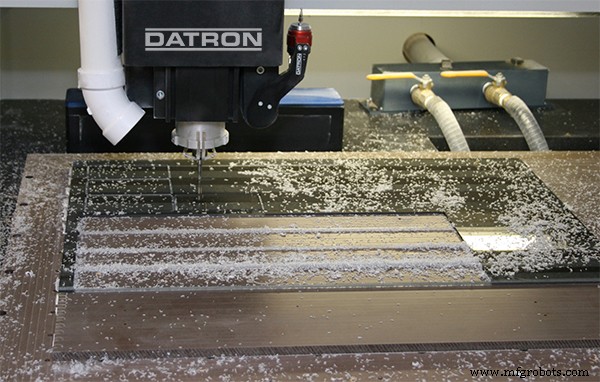
Потому что станки DATRON сделаны специально для высокоскоростного микро-обработки, шпиндель производит меньше усилия, что означает, что вакуум может использоваться для удержания оснастки и заготовок — чего невозможно с обычным CNC. Центрирующие вставки на дне каждого сегмента регистрируются с коническими полостями (фрезерованными самим станком) на поверхности обрабатывающего стола. Это приводит к системе «boss-in-cavity», обеспечивающей повторяемость локации. Эта система «boss-in-cavity» в сочетании с большой рабочей зоной 40″ x 27″ на станке DATRON позволяет множественные наладки для частых проектов или типов работ и даёт ловкость адаптации к входящим работам. Так, если QC Drilling посередине партии и приходит неожиданный срочный проект, они просто снимают одну оснастку и заменяют её новой работой. Когда срочная работа завершена, они возвращают первую оснастку на место и продолжают с того места, где остановились.
Шон Девйн говорит: «Способность быстро адаптироваться к меняющимся потребностям — суть ловкости… и ловкость — именно то, что даёт QC Drilling конкурентное преимущество».
Важность QC Drilling как кейса в том, что вместо тоски по дням больших производственных запусков, они приняли малые запуски как жизнеспособную и прибыльную бизнес-модель — и приняли новые технологии под эту роль. «Нам не платят за котировки, поэтому у нас есть система для быстрой и точной котировки работ, привоза их in-house и выполнения. Мы структурированы для этого… и мы хорошо с этим справляемся». — говорит Девйн.
Фактически, QC Drilling так далеко ушла от менталитета больших запусков, что они даже не моргают, когда детали, которые они идеально сделали, затем увозят в Азию для массового производства. Эти изменения позволяют им переходить к следующему проекту, выстроенному за их станками… и конца не видно.
«Это играет в нашу бизнес-модель. Оборудование DATRON забито работой, хотя мы не поцарапали поверхность того, что оно может делать. Это надёжная технология и возможности безграничны… и это означает, что потенциал прибыли тоже». — Шон Девйн, президент QC Drilling.
Станок с ЧПУ
- Оптимизация толерансов обработки и доводка ЧПУ-оборудования для точности
- Прототипирование с ЧПУ: преимущества и ограничения, которые нужно знать
- Профессиональные советы по ЧПУ-обработке титана — аэрокосмика, автопром и не только
- Mori Seiki DuraTurn и DuraVertical: высокопроизводительные токарные и фрезерные центры
- Алюминий в ЧПУ обработке: преимущества, недостатки и сплавы объяснены
- Основные советы по сверловке: повышение производительности и качества
- Как ЧПУ-обработка повышает эффективность и качество в крупносерийном производстве
- Обработка труднобрабатываемых сплавов: технологии точечного станочного trattamento для авиации
- ЧПУ-фрезерование и обработка: ключевые применения и преимущества
- Точная CNC-обработка: Раскрытие потенциала магния и плоских металлов