



Мастерство трохоидального фрезерования: подробное руководство
Ниже представлена лишь одна из нескольких статей блога, посвященных высокоэффективному фрезерованию. Для полного понимания этого популярного метода обработки обратитесь к дополнительным публикациям по HEM ниже!
Введение в высокоэффективное фрезерование | Высокоскоростная обработка vs HEM | Как бороться с уменьшением толщины стружки | Глубина резания в деталях | Как избежать 4 основных типов износа инструмента
Что такое трохоидальное фрезерование
Трохоидальное фрезерование — метод создания пазов шире диаметра режущей части инструмента. Это достигается серией круговых резов, известных как трохоидальная траектория. Форма высокоэффективного фрезерования (HEM), трохоидальное фрезерование использует высокие скорости при низкой радиальной глубине резания (RDOC) и высокой осевой глубине резания (ADOC).
Трохоидальное фрезерование во многом опирается на теорию уменьшения толщины стружки. Традиционное представление предполагает, что у режущих инструментов есть оптимальная толщина стружки, определяющая идеальную ширину и размер стружки. Концепция борьбы с уменьшением толщины стружки заключается в обработке с толщиной стружки, превышающей «оптимальную», для поддержания постоянной максимальной толщины стружки.
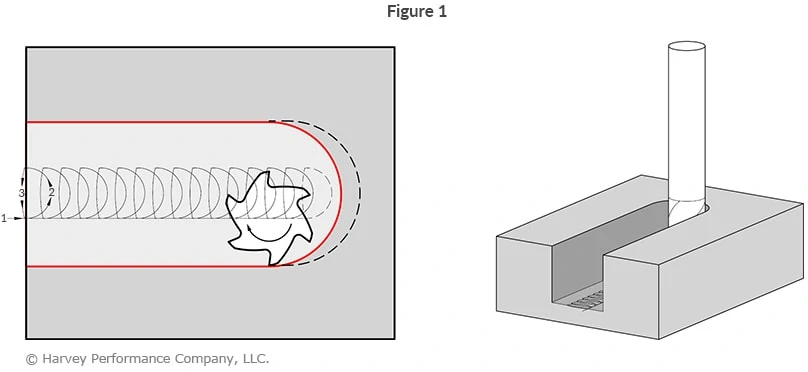
В отличие от полностью линейной радиальной траектории при конвенциональной обработке, трохоидальное фрезерование использует спиральную траекторию с низкой RDOC для снижения нагрузки и износа инструмента (Рисунок 1).
Преимущества трохоидального фрезерования
- Снижение режущих сил
- Уменьшение выделения тепла
- Повышение точности обработки
- Увеличение срока службы инструмента
- Сокращение циклов обработки
- Один инструмент для пазов разных размеров
Трохоидальное фрезерование может быть очень выгодно в определенных приложениях. Уменьшенное радиальное зацепление режущей кромки снижает количество выделяемого тепла, а также режущие силы и нагрузку на шпиндель. Сниженные радиальные силы обеспечивают большую точность и позволяют обрабатывать более тонкие и точные элементы детали.
Кроме того, меньшая радиальная глубина резания позволяет увеличить осевую глубину, то есть использовать всю длину режущей кромки. Это гарантирует, что тепло и режущие силы распределяются по всей кромке, а не концентрируются на одном участке. Уменьшенное тепло и износ, равномерно распределенные по кромке, дают значительное увеличение срока службы по сравнению с конвенциональными методами пазового фрезерования.
Благодаря сниженным разрушительным силам можно увеличить скорости резания. Поскольку используется вся длина реза, трохоидальное фрезерование может исключить необходимость множественных осевых проходов. Повышенные режимы и уменьшенное количество проходов 크게 сокращают время цикла.
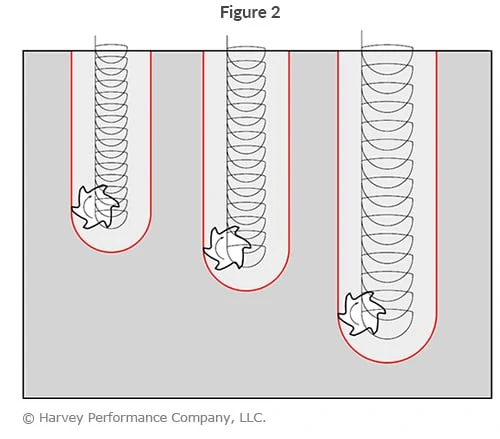
Так как трохоидальное фрезерование использует инструмент для создания паза шире его диаметра, тем же инструментом можно делать пазы разной ширины, а не только одного размера. Это освобождает место в магазине инструментов и экономит время на переустановку, в зависимости от требований детали (Рисунок 2).
Хотя пазовое фрезерование — черновая операция, уменьшенная радиальная глубина и сниженные режущие силы при трохоидальном фрезеровании часто дают лучшую чистоту поверхности, чем конвенциональная траектория. Однако может потребоваться финишный проход по стенкам для удаления гребней, оставленных спиральным движением инструмента.
Нажмите здесь, чтобы узнать больше о возможностях высокоэффективного фрезерования для повышения производительности
Сложности трохоидального фрезерования
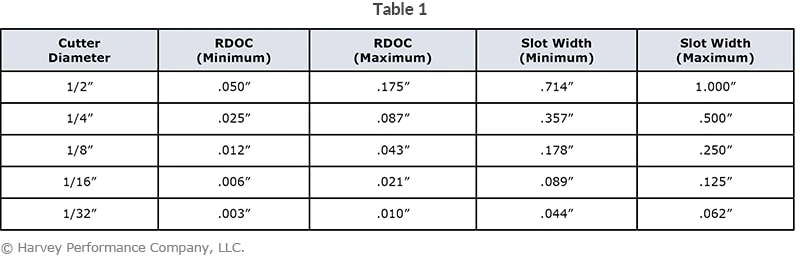
Сложности обычно связаны с оборудованием и ПО. Подходящий станок должен не только обеспечивать высокие скорости и подачи, но и уметь постоянно менять подачу по мере движения инструмента по спиральной траектории. Невозможность изменения подачи приведет к уменьшению толщины стружки, неидеальным результатам и возможной поломке инструмента. Может потребоваться специальное ПО для программирования траекторий и подач. Это усложняется факторами вроде соотношения диаметра фрезы к ширине паза и радиальной глубины резания для разных соотношений. Большинство источников рекомендуют диаметр фрезы 50–70% от итоговой ширины паза, а RDOC — 10–35% от диаметра фрезы (Таблица 1), но самым безопасным вариантом всегда является консультация с производителем инструмента.
Трохоидальное фрезерование и микромеханическая обработка
Преимущества при микромеханической обработке
Микромеханическая обработка также может выиграть от трохоидального фрезерования. Уменьшенное радиальное зацепление и сниженные режущие силы при трохоидальной траектории уменьшают нагрузку на режущие инструменты. Это особенно важно для инструментов малого диаметра, которые слабее и менее жестки, а сниженные силы уменьшают риск дефлекции и поломки.
Сложности при микромеханической обработке
Хотя теоретически трохоидальное фрезерование с миниатюрным инструментом выгодно, существуют дополнительные проблемы. Миниатюрные режущие инструменты гораздо более восприимчивы к поломке из-за биения шпинделя, вибраций, неоднородностей материала, неравномерной нагрузки и других переменных. В зависимости от приложения может быть целесообразно использовать инструмент с наибольшим диаметром для дополнительной прочности. Несмотря на потенциальные преимущества на микроуровне, настройку станка и материал нужно учитывать особенно внимательно для максимальных шансов на успех.
Как и для HEM, в общем случае трохоидальное фрезерование не рекомендуется для инструментов с диаметром менее 0,79 мм (0,031 дюйма). Хотя это возможно, при диаметрах ниже 1,57 мм (0,062 дюйма) оно может быть непозволительно сложным или рискованным — приложение и станок должны быть тщательно оценены.
Заключение
Трохоидальное фрезерование — это техника высокоэффективного фрезерования (высокая скорость, высокая ADOC, низкая RDOC), характеризующаяся круговой (трохоидальной) траекторией инструмента. Этот стиль фрезерования доказано дает значительные преимущества: увеличение срока службы инструмента, сокращение времени обработки, меньшее количество инструментов на работу. Однако критически важно иметь станок и ПО, способные на высокие скорости/подачи и постоянное изменение подачи, чтобы избежать критических поломок инструмента. Хотя миниатюрные инструменты также могут выиграть от трохоидального фрезерования, риск поломки нужно взвешивать особенно внимательно, особенно при диаметрах ниже 1,57 мм. Хотя трохоидальное фрезерование может повысить эффективность во многих приложениях, всегда рекомендуется проконсультироваться с производителем инструмента заранее.
Хороший пример трохоидального фрезерования в действии можно увидеть в этом видео, где 12,7-мм фреза Helical Solutions с переменной спиралью и шагом обрабатывала блок нержавеющей стали 316.
Станок с ЧПУ
- Мастерство ЧПУ-фрезерования: точное металлообработка подробно
- Глубина резания: стратегии для периферийного, пазового фрезерования и HEM
- Взбивное фрезерование vs Конвенциональное: выбор правильной техники резания
- Освоение фрезерования глубоких полостей: стратегии предотвращения деформации инструмента и улучшения удале…
- Система управления Siemens 808D для ЧПУ-фрезеров: подробное введение
- Мастерство точности ЧПУ фрезеровки: проверенные шаги для точных деталей
- Повышение эффективности фрезерования с технологиями точения
- Фрезерные возможности токарных центров с ЧПУ: ключевые инсайты и бенчмарки
- Экспертное руководство по выбору фрезерных инструментов для оптимальной производительности
- Фрезеровка и токарная обработка: ключевые сходства