



Освоение обработки титана: экспертные техники и выбор инструмента для сплавов
В современной обрабатывающей промышленности титан и его сплавы стали основой в авиакосмической, медицинской, автомобильной и оружейной отраслях. Этот популярный металл устойчив к коррозии и химикатам, поддается переработке и обладает исключительной удельной прочностью. Однако при обработке титана и выборе подходящих инструментов и режимов необходимо учитывать ряд сложностей.
Виды титана
Титан представлен множеством сортов, включая почти 40 классов ASTM и несколько дополнительных сплавов. Классы 1–4 считаются технически чистым титаном с разными требованиями к предельному прочности на разрыв. Класс 5 (Ti6Al4V или Ti 6-4) — самый распространенный сплав, содержащий 6% алюминия и 4% ванадия. Хотя титан и его сплавы часто объединяют в одну группу, между ними есть ключевые различия, которые нужно учитывать при выборе оптимального подхода к обработке.
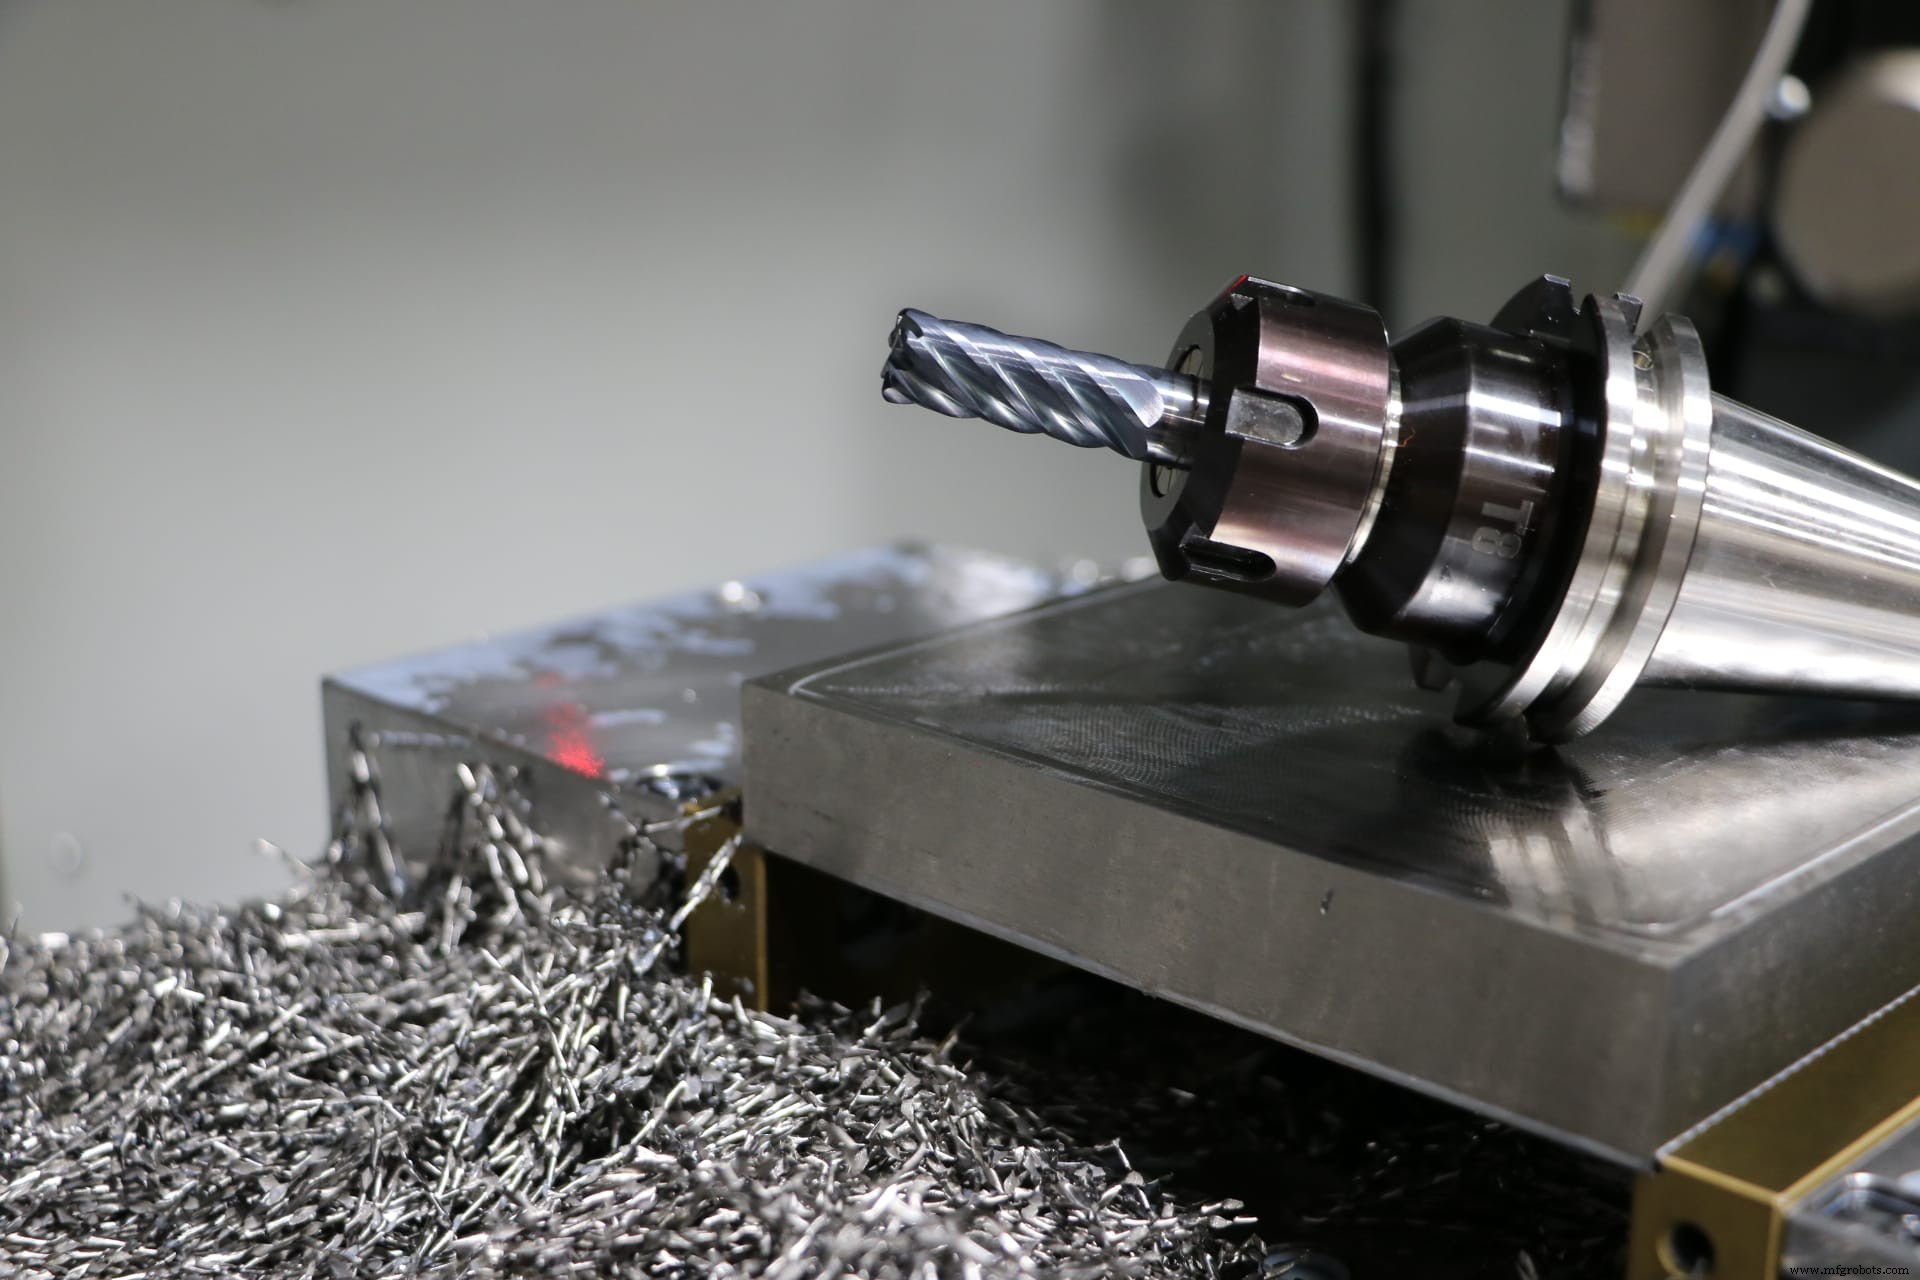
Концевая фреза HVTI от Helical Solutions — отличный выбор для высокоэффективных траекторий в титане.
Проблемы при обработке титана
Удержание заготовки
Хотя титан может обладать более желаемыми материальными свойствами, чем обычная сталь, он также ведет себя более гибко и часто менее жестко, чем другие металлы. Это требует надежного закрепления заготовок из титана и максимально жесткой настройки станка. Другие моменты: избегание прерывистых резов и поддержание инструмента в движении во все время контакта с заготовкой. Остановка в сверленном отверстии или рядом со стенкой профиля приведет к трению — избыточному нагреву, закалке материала и преждевременному износу инструмента.
Выделение тепла
Тепло — серьезный враг, и его генерацию нужно учитывать при выборе скоростей и подач. В то время как технически чистые сорта титана более мягкие и вязкие, чем большинство сплавов, легирующие элементы обычно повышают твердость титана. Это усиливает опасения по поводу выделяемого тепла и износа инструмента. Поддержание большей толщины стружки и избегание лишнего трения улучшают работу инструмента в более твердых сплавах титана и минимизируют закалку. Выбор более низких оборотов в сочетании с большей толщиной стружки может значительно снизить температуру по сравнению с высокоскоростными режимами. Из-за низкой теплопроводности поддержание низких температур снижает нагрузку на инструмент и уменьшает износ. Использование высокого давления СОЖ также эффективно снижает выделение тепла при обработке титана.
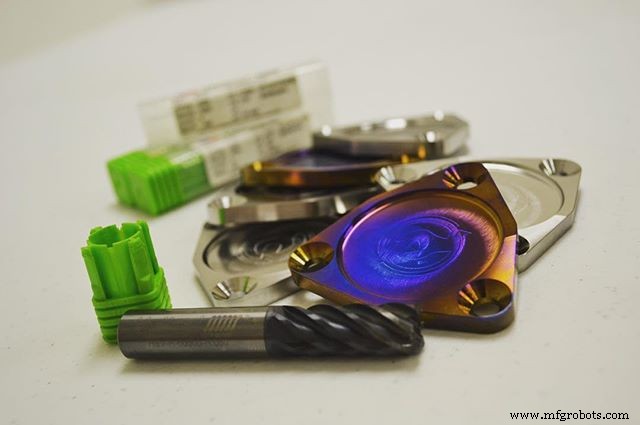
Эти крышки распредвала были изготовлены из титана для Mitsubishi Evo.
Фото 제공 @RebootEng (Instagram)
Прилипание и нарост режущей кромки
Следующая сложность — сильная склонность титана прилипать к режущему инструменту, образуя нарост режущей кромки. Эту проблему можно снизить, используя обильное высоконапорное СОЖ, направленное прямо на зону реза. Цель — удалять стружку максимально быстро, чтобы предотвратить её повторный разрез и держать полки чистыми. Прилипание особенно актуально для технически чистых сортов титана из-за их «вязкой» природы. Это решается упомянутыми стратегиями: непрерывная подача при контакте с заготовкой и обильное высоконапорное СОЖ.
Решения для обработки титана
Хотя основные проблемы при обработке титана и его сплавов могут меняться, методы их устранения остаются относительно постоянными. Главные принципы: избегать прилипания, выделения тепла, закалки и деформации заготовки или инструмента. Использовать много СОЖ под высоким давлением, снижать обороты и повышать подачи, держать инструмент в движении при контакте с заготовкой и обеспечивать максимально жесткую установку.
Кроме того, правильный выбор покрытия инструмента может обеспечить успех. При высоком выделении тепла при обработке титана наличие покрытия, способного выдерживать температуру, критично для сохранения производительности. Подходящее покрытие также помогает избежать прилипания и эффективно удалять стружку. Покрытия вроде AlTiN Nano от Harvey Tool образуют оксидный слой при высоких температурах и повышают смазываемость инструмента.
Инструментальные решения
Helical Solutions предлагает линейку HVTI-6, оптимизированную для высокоэффективного фрезерования (HEM) в титане и его сплавах. Фрезы HVTI-6 оснащены покрытием Aplus, обеспечивающим дополнительную смазываемость и высокую термостойкость для увеличения срока службы и более высоких скоростей и подач.
По мере расширения применения титана и его сплавов в различных отраслях все больше операторов будут сталкиваться с обработкой этого сложного материала. Однако управление теплом и надлежащая эвакуация стружки в сочетании с правильным покрытием обеспечат успешную обработку.
Станок с ЧПУ
- Устройство токарных станков: основные узлы, функции и современное ЧПУ-применение
- Премиальные услуги ЧПУ-обработки и инструментального производства в Портленде, Орегон
- Понимание NC-обработки: определение, процесс и ключевые преимущества
- Механическая обработка: определение, процесс и ключевые инструменты
- Профессиональные советы по ЧПУ-обработке титана — аэрокосмика, автопром и не только
- Точная аэрокосмическая ЧПУ-обработка: изготовление легких деталей из титана и алюминия
- Понимание меди и её сплавов: надежное руководство по проводящим материалам
- Ключевые свойства инструментальных сталей и проверенные методы их обработки
- Механическая обработка: процессы, инструменты и применение
- Откат и восстановление инструмента (Tool Retract & Recover): определение из словаря ЧПУ