



Эффективная настройка инструментальных и нулевых компенсаций через G10
G10 (программируемый ввод данных) используется для ввода инструментальных компенсаций (длина, радиус, износ) и компенсаций приспособлений (нулевые смещения G54–G59) в станке с ЧПУ. Этот метод сильно упрощает установку смещений. Код G10 удобен при работе с несколькими приспособлениями или повторных операциях — экономит время на настройку.
1. ВВОД ИНСТРУМЕНТАЛЬНЫХ КОМПЕНСАЦИЙ (Tool Offset)
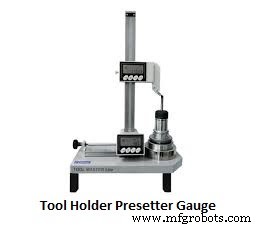
Для измерения инструмента используется прессеттер (Tool Holder Presetter Gauge). В нем определяются значения X и Y — диаметр и длина инструмента, которые можно напрямую ввести в экран компенсаций.
G10 L10 P1 R200   (L10 — длина инструмента, P1 — номер компенсации, R200 — значение длины)
G10 L11 P1 R195   (L11 — износ длины, P1 — номер компенсации, R195 — значение износа длины)
G10 L12 P1 R50    (L12 — радиус инструмента, P1 — номер компенсации, R50 — значение радиуса)
G10 L13 P1 R47    (L13 — износ радиуса, P1 — номер компенсации, R47 — значение износа радиуса)
2. ВВОД КОМПЕНСАЦИЙ ПРИСПОСОБЛЕНИЙ (Work Offset / Fixture Offset)
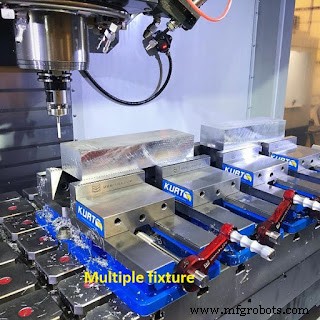
Здесь нужно установить смещения для нескольких приспособлений. Номера компенсаций обычно P1–P6, соответствующие G54–G59.
P1 — G54
P2 — G55
P3 — G56
P4 — G57
P5 — G58
P6 — G59
Блок:
G10 L2 P1 X-302.5 Y-309.50 Z-522.6 A0.0 ;
(Программируемое смещение, L2 — данные приспособления, P1 — координата G54, вводим измеренные X, Y, Z, A0.0 — ось A=0, если есть оси B, C — тоже 0)
Пример программы
O0123 ;
N10 M06 T01 ;
N20 G90 G10 L2 P1 X-302.5 Y-309.50 Z-522.6 A0.0 ;
N30 G43 H01 ;
N40 G99 G81 G91 X30 Y0 Z-45 R5 K4 F120 ;
N70 G98 G90 G80 G00 Z100 ;
N80 M05 M09 M30 ;
Станок с ЧПУ
- Использование данных в Интернете надежности: стратегии эффективного управления
- Освоение работы на CNC-маршрутизаторе с NC Studio: пошаговое руководство
- Максимизируйте преимущество вашей организации: превращение данных в стратегические инсайты
- Основные методы входа инструмента в деталь для точной обработки
- Оптимизация срока службы инструмента с данными станка: современное руководство
- Сенсоры MEDLI2 захватили критические данные во время посадки Perseverance на Марсе
- Точные методы установки смещения инструмента на токарных станках ЧПУ с Fanuc
- Раскрытие Sinumerik 840D: Освоение переменных $TC_DP данных инструмента для точного программирования ЧПУ
- Настройка инструментальных смещений на токарном центре SINUMERIK 808D: Пошаговое руководство
- Сброс всех смещений на станках Haas с помощью G10 G-кода