



Пошаговое руководство по программированию спирального фрезерования
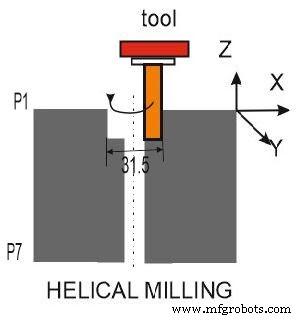
В программе спирального фрезерования мы расширяем диаметр отверстия до 31,5 мм. Рассмотрим, как составить такую программу:
O1234
N10  M06 T0606 ;
N20  G91 G54 G21 G17 G80 G43 ;
N30  M03 S1200 ;
N40  G00 X0.0 Y0.0 ;
N50  G00 Z10 M08 ;
N60  G01 Z0 G95 F0.2 ;
N70  G01 X15.5 G41 ;
N80  G03 I=-15.75 Z=IC(-4) ;
N90  G03 I=-15.75 Z=IC(-4) ;
N100 G03 I=-15.75 Z=IC(-4) ;
N110 G03 I=-15.75 Z=IC(-4) ;
N120 G03 I=-15.75 Z=IC(-4) ;
N130 G03 I=-15.75 Z=IC(-4) ;
N140 G03 I=-15.75 Z=IC(-4) ;
N150 G01 X0.0 G40 ;
N160 G00 Z50 ;
N170 M09 M05 M30 ;
РАСШИФРОВКА БЛОКОВ
O1234 — номер программы.
N10 — смена инструмента, выбор фрезы №6.
N20 — инкрементальная система координат (G91), рабочая система G54, метрическая система (G21), плоскость XY (G17), отмена фиксированных циклов (G80), компенсация длины инструмента отрицательная (G43).
N30 — шпиндель по часовой стрелке, 1200 об/мин.
N40 — быстрый переход в точку X0, Y0.
N50 — быстрый переход в Z10, включение СОЖ (M08).
N60 — линейная интерполяция до Z0 (прикосновение к заготовке), подача на оборот 0,2 мм/об (G95).
N70 — линейная интерполяция до X15,75, компенсация радиуса инструмента влево (G41).
N80 — круговая интерполяция против часовой стрелки (G03), I=-15,75, глубина резания по Z = -4 мм (первый проход от воображаемой точки P0 к P1).
I = инкрементальное расстояние и направление от начала дуги до центра дуги по оси X.
N90 — G03, I=-15,75, Z=-4 (второй проход P1→P2).
N100 — G03, I=-15,75, Z=-4 (третий проход P2→P3).
N110 — G03, I=-15,75, Z=-4 (четвертый проход P3→P4).
N120 — G03, I=-15,75, Z=-4 (пятый проход P4→P5).
N130 — G03, I=-15,75, Z=-4 (шестой проход P5→P6).
N140 — G03, I=-15,75, Z=-4 (седьмой проход P6→P7).
N150 — линейная интерполяция возврата в X=0, отмена компенсации радиуса (G40).
N160 — быстрый переход в Z50.
N170 — СОЖ выкл., шпиндель выкл., конец программы (M30).
Станок с ЧПУ
- Полное руководство по производству стекловолокна
- Экспертное руководство по проектированию и производству форм для литья под давлением
- Освоение ЧПУ фрезеровки: полное руководство по эксплуатации и настройке
- Ключевые соображения для фрезеровки закаленной стали с ЧПУ: профессиональное руководство
- Понимание механики фрезерного станка
- Создайте выигрывающий прототип: Пошаговое руководство для быстрой разработки продукта
- Освоение Индустрии 4.0: проверенные шаги к защите бизнеса на будущее
- Проектирование эффективной программы предупредительного обслуживания оборудования
- Проверенные стратегии для работы комплексной программы безопасности
- Продвинутый G65 макрос для точной внутренней винтовой фрезеровки резьбы