



Экспертное руководство по проектированию и производству форм для литья под давлением
Что такое форма для литья под давлением?
Форма для литья под давлением — высокоточный инструмент, который, будучи полностью собранным, устанавливается в литьёвую машину для производства идентичных пластиковых деталей. Процесс начинается с детального инженерного чертежа детали. Опытный формовщик затем переводит этот чертеж в компоновку формы, учитывая факторы вроде геометрии полостей, каналов охлаждения и течения материала.
Как изготавливаются формы для литья под давлением
Создание формы требует квалифицированного мастерства и передовых станков. Большинство форм коваются из высокопрочного инструментального металла и обрабатываются с допуском на ЧПУ-фрезеровках или токарных. Форма функционирует как негатив готовой детали и включает систему каналов, направляющую расплавленный пластик в каждую полость, а также нагревательные и охлаждающие каналы, регулирующие температуру на протяжении цикла.
В типичном цикле литья примерно 10 % времени уходит на собственно впрыск расплава. Остальное время уходит на охлаждение, затвердевание, дозаправку и удержание детали до извлечения.
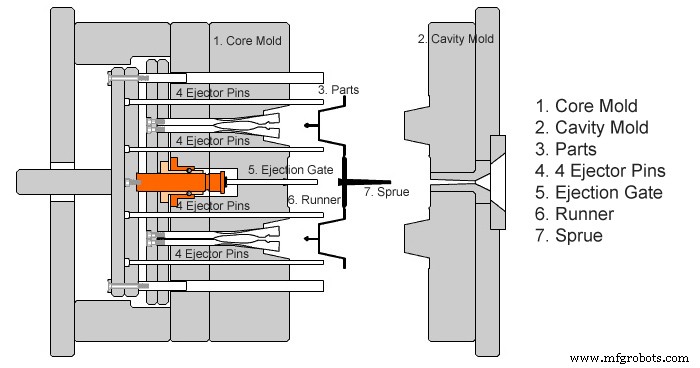
Простейшая конфигурация — прямая форма с двумя половинами: «A»-сторона, формирующая полость, и «B»-сторона, формирующая сердечник. Более сложные геометрии часто требуют дополнительных компонентов вроде вставок или многослойного инструментария.
Ключевые компоненты формы для литья под давлением
Конструктор формы решает, нужна ли вставка или самонесущая форма. Для самонесущих форм производители часто закупают готовые основания от глобальных поставщиков вроде Misumi, DME или Hasco.
Полная форма обычно содержит:
- Охлаждающие линии для управления тепловым распределением
- Систему каналов (впуск, канал, затвор) для направления потока материала
- Впускные и затворные каналы для точного впрыска
- Резьбовые подъёмные болты и центрирующие штифты, фиксирующие форму на машине и сохраняющие выравнивание
Техники извлечения
После затвердевания пластика деталь удаляется с помощью выталкивающих штифтов, втулок или, для более сложных форм, выталкивающих плит или пневматических систем.
ЭРС (электроэрозионная обработка) в изготовлении форм
Когда геометрию полости нельзя достичь обычной фрезеровкой, графитовый или медово-вольфрамовый электрод формируется на ЧПУ-станке и затем погружается в ЭРС-ванну. ЭРС эродирует инструментальную сталь под профиль электрода. Существует два варианта ЭРС:
- Погружной ЭРС — создаёт полость взрывом материала.
- Проволочный ЭРС — вырезает сложные формы тонкой латунной проволокой.
Система каналов подробно
Система каналов направляет расплавленный пластик от сопла машины в полости формы. Состоит из трёх основных компонентов:
- Впуск — соединяет сопло с каналом.
- Канал — ведёт материал к затворам.
- Затвор — открывается в каждую полость, позволяя пластику заполнять.
Вентиляционные каналы также могут быть включены для удаления застрявших газов при заполнении.
Обзор литьёвой машины
Литьёвая машина состоит из загрузчика, возвратно-поступательного шнека, цилиндра, сопла и пресс-пластины. Цикл начинается сушкой полимерных гранул для устранения влаги. Гранулы затем нагреваются в цилиндре до точки плавления. Крупный шнек транспортирует расплав к соплу, которое впрыскивает его в форму, установленную на пресс-пластине. После охлаждения форма открывается, и выталкивающие штифты выдавливают готовую деталь. Типичные циклы длятся 60–90 секунд.
Смола
- Полное руководство по литье под давлением: от гранул к готовым деталям
- Создание робота на Arduino и Raspberry Pi: пошаговое руководство
- Точная оценка затрат на литье под давлением: руководство
- Полное руководство по производству стекловолокна
- Как изготовить формы из стеклопластика: пошаговое руководство
- Литье под давлением: экспертное видео и практическое руководство
- Точное литье пластиков под давлением: эффективное производство долговечных компонентов
- Создайте выигрывающий прототип: Пошаговое руководство для быстрой разработки продукта
- Понимание производства и факторов стоимости форм для литья пластика под давлением
- Пошаговое руководство по замене гидравлического шланга на тяжелом оборудовании