



Пошаговое руководство: Установка нулевых смещений на фрезерном станке Hermle UWF‑851 с ЧПУ Siemens Sinumerik 810
Статья подробно описывает процесс установки нулевых смещений (Work Offset) на фрезерном станке Hermle UWF 851 с системой управления Siemens Sinumerik 810.
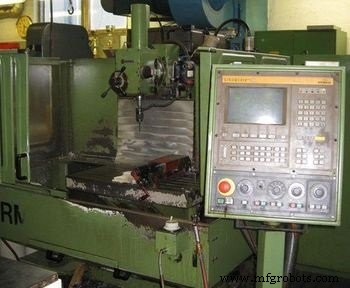
Hermle UWF 851 с ЧПУ SINUMERIK 810
Закрепите заготовку в тисках с глубиной захвата 5–10 мм.
Подготовка фрезы
Закрепите фрезу диаметром 12 мм в державе с помощью приспособления для затяжки держав.
Возьмите державу в левую руку и нажмите кнопку смены инструмента, чтобы открыть механизм смены инструмента, расположенный справа от головки фрезерного станка.
Установите державу в шпиндель и нажмите её вверх, другой рукой нажмите кнопку затяжки механизма смены инструмента рядом с кнопкой смены.
Выберите режим Jog и нажмите > (Next Page) для поиска страницы Over Store. Выберите страницу Over Store.
Введите S = 450 (частота вращения шпинделя, об/мин) и M = 03 (вращение по часовой стрелке).
Нажмите кнопку Cycle Start. Шпиндель начнет вращаться.
Выберите пошаговый режим (Incremental). В этом режиме для ручного пульсатора можно установить дискретность: 1 (0,001 мм), 10 (0,01 мм), 100 (0,1 мм).
Оси X, Y, Z, C выбираются с клавиатуры.
Установка нулевого смещения по оси X
Выберите дискретность 100 (0,1 мм) и нажмите X для активации перемещения по оси X.
С помощью ручного пульсатора сдвиньте фрезу к заготовке со стороны, показанной на рисунке (ось X).

Установка смещения по оси X
Дайте фрезе глубину захвата 5–10 мм.
Снова перемещайтесь по оси X, и когда зазор между фрезой и заготовкой станет невидимым, уменьшите дискретность до 10 (0,01 мм), положите лист бумаги между фрезой и заготовкой.
Медленно продолжайте движение; в момент, когда бумага начнет резаться, остановитесь — это значение позиции оси X необходимо для установки смещения.
Ввод значения оси X в таблицу нулевых смещений
Откройте страницу Zero Offset на экране ЧПУ: вкладка Setting Data → вкладка Zero Offset.
Введите полученное значение оси X в поле Zero Offset (G54 X = …).
Установка нулевого смещения по оси Y
Выберите дискретность 100 (0,1 мм). Выберите ось Z, чтобы поднять фрезу вверх.
Выберите ось Y, чтобы сдвинуть фрезу к стороне, показанной на рисунке.

Установка смещения по оси Y
Выберите ось Z, чтобы задать глубину захвата фрезы 5–10 мм.
Выберите ось Y и сдвиньте фрезу к заготовке.
Когда зазор станет невидимым, уменьшите дискретность до 10 (0,01 мм), положите лист бумаги между фрезой и заготовкой.
Медленно двигайтесь, пока бумага не начнет резаться. Это значение позиции оси Y будет использовано для нулевого смещения.
Ввод значения оси Y в таблицу нулевых смещений
Откройте страницу Zero Offset (вкладка Setting Data → Zero Offset). Введите полученное значение оси Y в поле Zero Offset (G54 Y = …).
Теперь выберите дискретность 100 (0,1 мм) и ось Z, чтобы поднять фрезу вверх.
Процедура еще не завершена…
После описанных действий, при запуске программы в автоматическом режиме фреза начнет обработку в точке G00 X0 Y0, показанной ниже, что неверно.

Неверное положение инструмента при установке смещения
Финальный шаг
Нам нужно, чтобы фреза начинала обработку ровно в средней точке на вершине заготовки, где встречаются две измеренные стороны (см. рисунок).

Правильное положение инструмента при установке смещения
Для коррекции положения фрезы вычтем радиус фрезы (6 мм, так как диаметр 12 мм) из значения смещения по оси X и прибавим 6 мм к значению смещения по оси Y в таблице нулевых смещений (G54 X, Y).
Станок с ЧПУ
- ЧПУ-фрезер с Siemens 808D: как перезагрузиться с резервными настройками
- Почему выбрать цех с ЧПУ-расточным станком для прецизионного производства
- Понимание ЧПУ-расточных станков: принцип работы и ключевые преимущества
- Повышение качества в ЧПУ-обработке: стратегии точности и удовлетворенности клиентов
- ЧПУ-точарный станок Millport SmartLathez 1740 — точность и мощь
- Изучение преимуществ ЧПУ фрезерно-токарной обработки (Mill-Turn)
- Точные методы установки смещения инструмента на токарных станках ЧПУ с Fanuc
- Освоение программирования Sinumerik 840D: Экспертное руководство по продвинутым циклам резьбонарезания
- Настройка инструментальных смещений на токарном центре SINUMERIK 808D: Пошаговое руководство
- Полный справочник M-кодов Haas Mill: функции, настройки и применение