



Высокоэффективное фрезерование (HEM) для микромеханики: техники и преимущества
Нижеследующее — лишь один из нескольких постов блога, релевантных высокоэффективному фрезерованию и микромеханике. Для достижения полного понимания этого популярного метода обработки, просмотрите любые из дополнительных постов HEM ниже!
Введение в высокоэффективное фрезерование I Высокоскоростная обработка vs. HEM I Как бороться с тонкостью стружки I Погружение в глубину резания I Как избежать 4 основных типов износа инструмента I Введение в трохоидальное фрезерование
Преимущества использования HEM с миниатюрным инструментом
Высокоэффективное фрезерование (HEM) — техника для черновикования, использующая нижнюю радиальную глубину резания (RDOC) и более высокую осевую глубину резания (ADOC). Это задерживает скорость износа инструмента, уменьшая шанс отказа и продлевая срок службы инструмента, в то время как повышая продуктивность и Скорости Удаления Материала (MRR). Поскольку этот метод обработки повышает MRR, миниатюрный инструмент (<.125") и микромеханика обычно упускаются для HEM операций. Далее, многие цехи также не имеют возможностей высоких об/мин, необходимых для видения преимуществ HEM для миниатюрного инструмента. Однако, если использовано правильно, миниатюрный инструмент может производить те же преимущества HEM, что и инструмент большего диаметра.
Преимущества HEM:
- Продленный срок службы инструмента и производительность.
- Более быстрые циклы.
- Общая экономия затрат
Предотвращение распространенных проблем в микромеханике
Использование миниатюрного инструмента для HEM, в то время как полезное, если выполнено правильно, представляет вызовы, которые все фрезеровщики должны иметь в виду. Знание, за чем следить — решающий первый шаг к успеху.
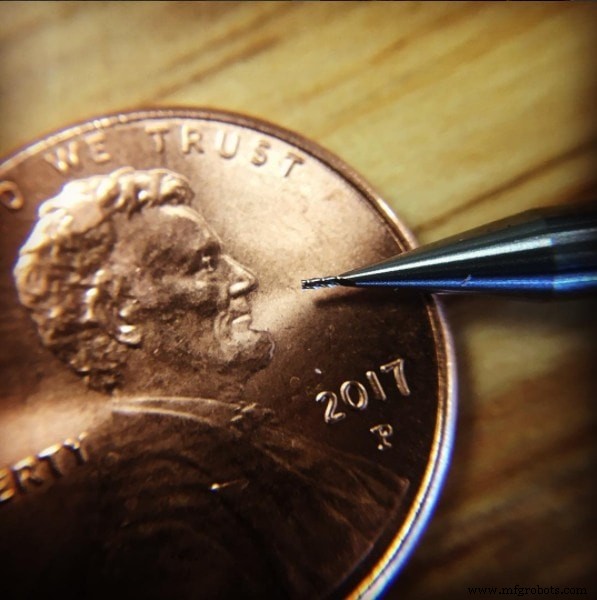
Хрупкость инструмента и поломка с миниатюрным инструментом
Поломка — одна из главных проблем, ассоциированных с использованием высокоэффективной микромеханики с миниатюрными инструментами из-за хрупкости инструмента. Биение шпинделя и вибрация, дефлекция инструмента, несоответствия материала и неравномерная нагрузка — лишь некоторые из проблем, которые могут привести к сломанному инструменту. Для предотвращения этого, больше внимания должно быть уделено настройке станка и материалу для обеспечения инструментам наивысшего шанса на успех.
Как общее правило, HEM не должен рассматриваться при использовании инструментов с диаметром резака менее .031". Пока возможно, HEM все еще может быть запретительно сложным или рискованным на диаметрах ниже .062", и ваше применение и станок должны быть рассмотрены внимательно.
Техники предотвращения отказа инструмента:
- Обеспечьте, чтобы заготовка была закреплена и поддержана.
- Используйте кратчайшую возможную общую длину и длину резания.
- Проверьте биение инструмента в шпинделе и используйте державки термосадки, если возможно.
- Выберите покрытие, оптимизированное для вашего материала.
Управление избыточным теплом и термическим шоком в микромеханике
Из-за малой природы миниатюрного инструмента и высоких рабочих скоростей, которые они требуют, генерация тепла может быстро стать проблемой. Когда тепло не контролируется, заготовка и инструментарий могут испытывать термическое трещинование, плавление, горение, пристроенный край или деформацию.
Для борьбы с высоким теплом, СОЖ часто используется для снижения температуры поверхности материала, а также помощи в эвакуации стружки и смазывании. Однако заботу нужно принять, чтобы обеспечить, что использование СОЖ не охлаждает материал слишком быстро или неравномерно. Если неправильный метод СОЖ используется, термический шок может произойти. Термический шок происходит, когда материал расширяется неравномерно, создавая микротрещины, распространяющиеся по всему материалу и способные треснуть, деформировать или изменить физические свойства материала.
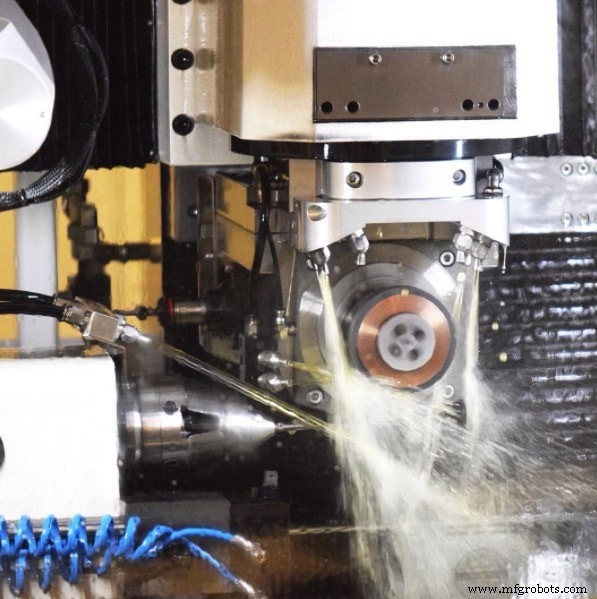
Техники предотвращения тепла и термического шока:
- Работайте покрытый инструмент сухо или с сжатым воздухом, обеспечивая достаточное удаление стружки.
- Выберите покрытие, оптимизированное для вашего материала.
- Используйте инструментарий с геометрией, специфичной для вашего материала заготовки.
- Уменьшите скорость (об/мин).
Ключевые выводы
Если выполнено правильно, миниатюрный инструмент микромеханики (<.125") может собирать те же преимущества HEM, что и инструмент большего диаметра: уменьшенный износ инструмента, ускоренные скорости производства деталей и большая точность обработки. Однако больше заботы должно быть принято для мониторинга процесса обработки и предотвращения хрупкости инструмента, избыточного тепла и термического шока.
Посмотрите этот пример HEM траекторий (трохоидальное фрезерование) запускаемых с 3/16" фрезой Harvey Tool в алюминии.
Станок с ЧПУ
- Что такое штамповый инструмент (пьон)? Руководство для столяра
- Системы лазерной микромеханики: профессиональное руководство для современного производства
- Как количество канавок влияет на производительность фрезы
- Основные методы входа инструмента в деталь для точной обработки
- Мастерство трохоидального фрезерования: подробное руководство
- Глубина резания: стратегии для периферийного, пазового фрезерования и HEM
- Выбор правильных марок инструментальной стали для оптимальной производительности
- Микромеханическая обработка: передовые техники, рыночные возможности и вызовы
- Добавление нового инструмента на станок ЧПУ: Пошаговое руководство
- Полный справочник G-кодов Mazak M-Серии для операторов ЧПУ