



Системы лазерной микромеханики: профессиональное руководство для современного производства
С развитием глобального машиностроения в сторону уточнения, интеллектуализации и индивидуализации лазеры нашли широкое применение в промышленности, биомедицине, военной сфере благодаря высокой монохроматичности, направленности и яркости. Включены в глобальную промышленную цепочку. По мере зрелости разделения труда в лазерной отрасли сфера применения лазерной микромеханики неуклонно расширяется. В быту лазерная микромеханика повсюду: маркировка электроники, корпусов приборов, дат производства пищи и лекарств, микромеханика потребительской электроники, резка и сварка металлических корпусов смартфонов. Также: раскрой и разделение плат PCB/FPCB, перфорация и скрибирование керамики, резка и микроперфорация стекла, сапфира, вейферов.
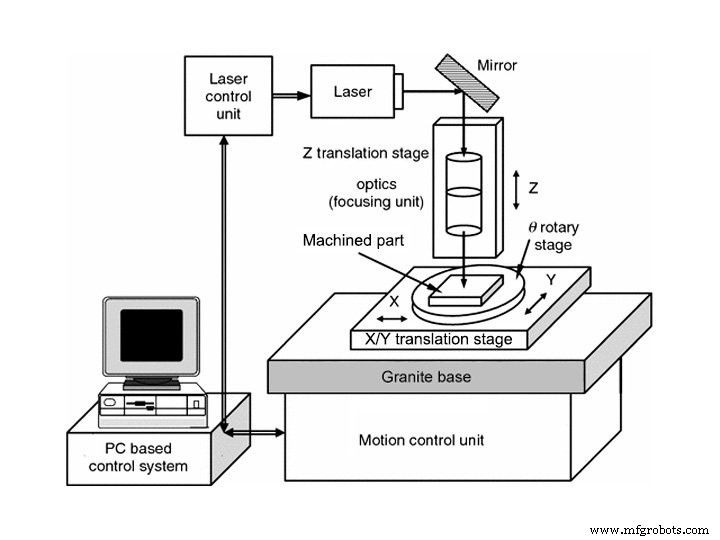
Разберём шесть основных процессов лазерной микромеханики.
Лазерная микромеханика — промышленное применение лазерных технологий. Фокусируется определённая мощность луча на обрабатываемом объекте, лазер взаимодействует с материалом, нагревая, плавя или испаряя его для достижения цели. Это вид лазерно-лучевой обработки (LBM). Сейчас основные применения в лазерном производстве: лазерная резка, маркировка, сварка, гравировка, поверхностная обработка и 3D-печать.
Лазерная резка
Принцип: Фокусированный высокомощный пучок облучает заготовку — материал быстро плавится, испаряется, аблатируется или достигает температуры возгорания. Одновременно расплавленное металл сдувается высокоскоростным газовым потоком, коаксиальным лучу, образуя разрез.
Особенности: Высокая скорость, гладкая поверхность, однопроходная обработка, минимальная деформация, нет износа инструмента, низкое загрязнение. Обрабатывает металлы, неметаллы, композиты, кожу, дерево, волокна. Подходит для тонкого раскроя герметичных устройств: плат, автодеталей, литиевых батарей, кардиостимуляторов, герметичных реле, устройств, недопускающих сварное загрязнение и деформацию.
Лазерная маркировка
Принцип: Высокоэнергетический луч локально облучает поверхность — материал испаряется или меняет цвет химически, образуя постоянный след.
Особенности: Бесконтактная обработка, маркировка на любой сложной поверхности. Заготовка не деформируется, нет внутренних напряжений. Высокая точность, скорость, чистота, экологичность, низкая стоимость. Материалы: металлы, пластик, стекло, керамика, дерево, кожа.
Лазерная сварка
Принцип: Высокоэнергетический луч нагревает поверхность, тепло диффундирует внутрь. Управляя шириной, энергией, пиковой мощностью и частотой импульса, формируют заданный расплавленный бассейн.
Особенности: Сварка сложных материалов, невосприимчивость к магнитным полям, работа в тесных пространствах, нет электродного загрязнения, автоматическая высокоскоростная сварка. Свариваются металлы разных свойств, работа в замкнутых объёмах. Материалы: круговые пилы, акрил, пружинные прокладки, медные пластины электроники, металлические сетки, железо, сталь, фосфорная бронза, бакелит, тонкие алюминиевые сплавы, кварцевое стекло, силикаучен, оксид алюминия <1 мм, титановые сплавы авиапромышленности.
Лазерная гравировка
Принцип: Луч облучает поверхность, материал мгновенно плавится/испаряется, поглощая энергию, формируя нарыв.
Особенности: Автоматическая нумерация, малая термозатронутая зона, тонкие линии, стойкость к истиранию, экологичность, экономия материала. Материалы: дерево, оргстекло, металл, стекло, камень, кристалл, бумага, двухцветный пластик, оксид алюминия, кожа, смола.
Лазерная поверхностная обработка
Принцип: Лазер нагревает поверхность металла для термической обработки.
Особенности: Высокая скорость, малая деформация деталей, точная обработка, автоматическое закалвание. Применяется для деталей ДВС: цилиндров, коленвалов, поршневых колец, коллекторов, зубчатых колёс. Широко в авиакосмике, станкостроении.
Лазерная 3D-печать (SLM/DMLS)
Принцип: Ролик наносит слой порошка, луч сканирует по сечению — порошок плавится/синтерится, связывая деталь.
Особенности: Простая технология, широкий выбор материалов, высокая точность, не нужны опорные структуры, высокий коэффициент использования материала. Сочетание ЧПУ и гибкого производства — для формообразования и моделирования.
Развитие приложений лазерной микромеханики
На данный момент доля волоконных лазеров выше, чем твердотельных. Причина: волоконные — для высокомощной макромеханики, спрос соответствует стадии развития машиностроения; твердотельные — для микромеханики, рынок растёт быстро, но ёмкость пока ниже. Однако высокоточное производство (носимые устройства, полупроводники, медтехника, новая энергетика) по-прежнему опирается на лазерную микромеханику.
Хотя разные типы лазерных станков фокусируются на своих нишах и спрос различен, по мере роста глобального рынка промышленных лазеров применение лазерной микромеханики в промышленном и потребительском секторах будет только увеличиваться.
Станок с ЧПУ
- Экспертное руководство по лазерной маркировке алюминия: точность, долговечность и отраслевые применения
- Полное руководство по лазерной маркировке: типы, преимущества и применения
- Как выбрать правильную систему панических кнопок для безопасности на рабочем месте
- Окончательное руководство по выбору волоконно-лазерной резальной машины
- Станки лазерной резки металла: экспертное руководство для современных производителей
- Лазерная очистка 101: подробное руководство для начинающих
- SensiCut: Продвинутая платформа лазерного резака точно идентифицирует материалы
- Полное руководство по шлифовальным станкам плоского шлифования: особенности, применение, преимущества
- Колонный шлифовальный станок: подробный обзор и применение
- Подробное руководство для инженеров: Оптимизация наземных конвейерных систем