



Лучшие филаменты для прочных шестеренок: Нейлон, PLA, ABS, PETG — сравнение
Много филаментов подходит для шестеренок: Нейлон, ABS, PLA, PETG. У каждого свои свойства. Принтеры часто идут с одним типом — для экспериментов придется докупать.
Выбор материала — не только механика. Важны: простота печати, качество поверхности, цена.
Мой вывод после экспериментов с разными типами шестеренок.
Лучший материал для шестеренок
У каждого термопласта плюсы/минусы. Нейлон — лучшая прочность, PETG — лучшие низкотемпературные свойства, ABS — лучшая ударная вязкость, PLA — посередине. Выбор — компромисс под задачи.
По износостойкости: Нейлон > ABS > PLA > PETG.
Нейлон — лучший для шестеренок: высокая прочность, теплостойкость, не нужна смазка. PLA — близкий второй по прочности, но деформируется при 45–50 °C. ABS и PETG — не рекомендую для шестеренок.
1. Нейлон
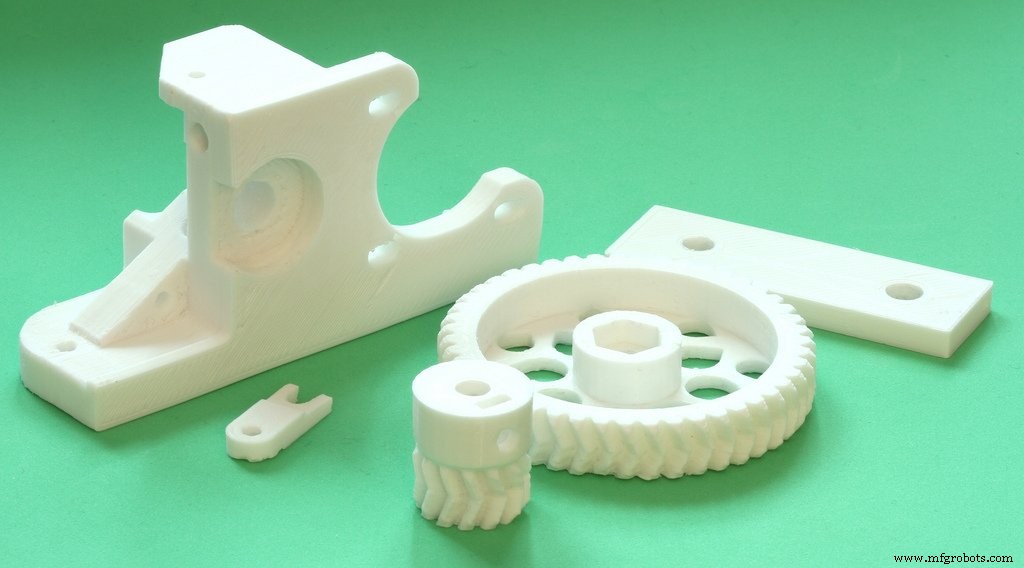
Не хрупкий, легко печатается (при сухости). Биопластик, шелковистый на ощупь. Низкий коэф. трения, высокая Tm, сильная межслойная адгезия — идеал для шестеренок.
Проблема: гигроскопичность. Впитывает влагу как губка → пухнет, печатать невозможно. 1–3% влаги — брак, 5–8% — деградация готовой детали, не для улицы.
Несмотря на это — топ для шестеренок.
2. PLA
Дешево (~$20/кг), низкая T печати (экономия электричества), отличная гибкость и износостойкость. Лучше ABS и PETG для шестеренок, уступает только нейлону.
Минус: не терпит жара. На солнце летом деформируется. Если шестеренки не в жаре — PLA супер. Если жара — только нейлон.
3. ABS
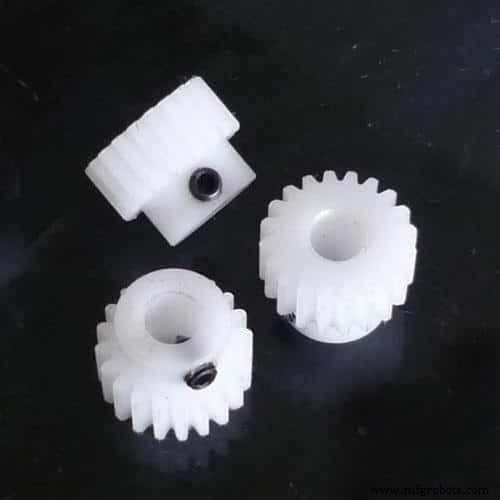
Пробовали? Материал не для шестеренок. Высокая T печати, стол, камера — варпинг. При сравнении с PLA: ABS шестеренка ломается легко, PLA — почти неразрушима (проверьте сами: плоскогубцами давите).
Токсичные пары — еще причина не использовать для шестеренок.
4. PETG
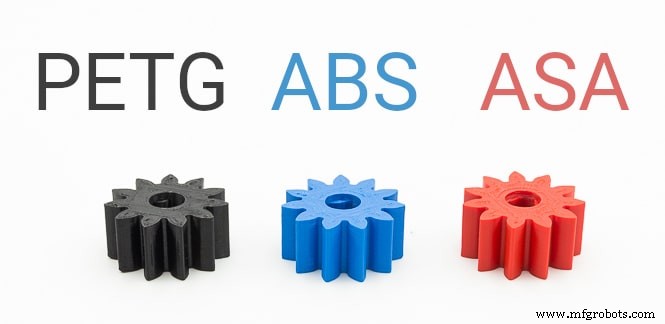
Чуть дешевле ABS, чуть дороже PLA. Но PLA и ABS — прочнее, жестче. PETG — мягче, менее стойкий к царапинам, хуже для шестеренок.
Гигроскопичен (сушить перед печатью). Хрупкий. Tg 80 °C vs ABS ~100 °C, нейлон 120+ °C. Не рекомендую вместо нейлона/PLA.
Смазка 3D-шестеренок
Смазка снижает трение/износ. Нет точных замеров износа, но опыт: пластик иногда дольше живет со смазкой.
Для зубчатых шестеренок (не шлицевых): смазка уменьшает износ/шум, повышает КПД.
«Намазывание» смазкой — любительский метод, часто берут не ту смазку для PLA/ABS/PETG.
Правило: филаменты часто нефтепродукты → совместимы с нефтяной смазкой. Нейлон и ABS — петрохимия → ок с маслом. PLA и PET — растительная база → лучше менее вязкие растительные масла. Смена масла = тюнинг под задачу.
Белый литий, PTFE, силикон — универсально, долго держат.
Нейлон вообще не требует смазки. Мои шестеренки 3+ месяцев без смазки — ни одного отказа.
Печать более прочных шестеренок
Материал — главный фактор, но настройки тоже влияют.
Достаточный нагрев филамента
FDM: слои должны срастаться. Выше T → лучше срастание → прочнее.
Увеличьте перекрытие инфилла (Infill Overlap)
Зона, где периметр накладывается на инфилл. Больше перекрытие = лучше связь периметр-инфилл. Больший слой помогает, но не завышайте экспоненциально — заворачивание на мелких деталях.
Отключите/уменьшите обдув
Межслойная адгезия критична. Ключ — держать T печати и предыдущего слоя высокими. Активное обдув мешает.
Спорно: «обдув нужен для качества» vs «обдув не улучшает качество». Мой опыт: обдув важен для сложных форм и отсутствия дефектов. Компромисс: качество поверхности vs прочность. Для макс. прочности — минимум обдува или 0%.
Оптимальная высота слоя
Правило: выше слой → выше скорость, ниже прочность/качество. Тонче слой → лучше адгезия → меньше слабых зон.
Какой инфилл для шестеренок?
Думал: 100% = максимальная прочность. Ошибка: 50% дало такую же прочность.
Вывод: выше 50% инфилл не нужно (по моему опыту).
Сравнительная таблица
| Филамент | Качество шестеренок | T сопла | Подогрев стола | Варпинг | Сложность | Цена |
|---|---|---|---|---|---|---|
| PLA | Отлично | 180–230 °C | Не нужен | Низкий | Легко | $10–25 |
| ABS | Плохо | 230–250 °C | ~100 °C | Средний | Средне | $15–25 |
| PETG | Плохо | 230–250 °C | ~100 °C | Низкий | Легко | $15–20 |
| Нейлон | Лучший | 230–260 °C | 80–100 °C | Средний | Средне | $50–65 |
Заключение
Нейлон — очевидный лидер. Но его часто нет под рукой.
PLA дает фантастические результаты, прочные и надежные шестеренки, и у почти каждого мейкера есть катушка PLA.
Есть нейлон — печатайте нейлон. Нет — PLA отлично справится!
Полезно? Хорошего дня!
Рекомендуемые товары
Подборка проверенных принтеров, филаментов, апгрейдов — тестировали сами, сэкономите время на выборе.
3D печать
- Scalmalloy: Высокопрочный алюминий-магний-скандиевый сплав для аэрокосмической металлической 3D-печати
- 3D-печать: будущее мануфактуринга и медицины
- Лучшие материалы для металлической 3D-печати: раскрываем потенциал аддитивного производства
- CRN награждает Markforged X7 Turbo Print как лучшую инновацию 3D-печати 2020 года
- Использование 3D-печати в высшем образовании: выгоды, кейсы и ресурсы
- Luvocom 3F PA — огнеупорный, высокотемпературный полиамид для 3D-печати
- Мастерство Material Jetting 3D-печати: фундаментальы и приложения
- Лучшие филаменты для уличной эксплуатации: UV- и теплоустойчивые
- PLA против ABS: какой филамент лучше для 3D-печати миниатюр
- Tinkercad для 3D-печати: подробный обзор для новичков