



Fused Deposition Modeling (FDM): практическое руководство для хоббистов и профессионалов
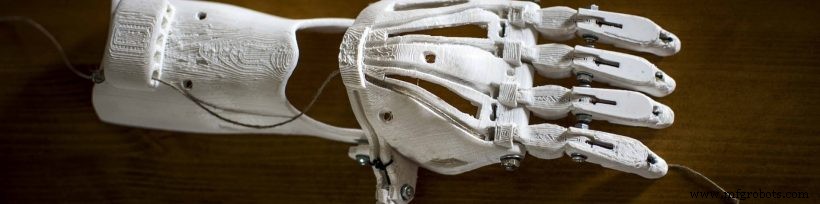
Fused Deposition Modeling (FDM) остается рабочей лошадкой 3D-печати, фаворитом хоббистов, лаб быстрого прототипирования и низкообъемных производителей. В этом кратком руководстве мы раскрываем науку за FDM и предоставляем действенные советы, чтобы помочь вам извлечь максимальную производительность как из вашего филамента, так и принтера.
Что такое Fused Deposition Modeling?
FDM строит объекты слой за слоем, плавя термопластический филамент и экструдируя его через нагретую сопло на температурно-контролируемую строительную пластину. Для поддержки нависов принтеры часто используют водорастворимые или удаляемые поддерживающие материалы, которые могут быть вымыты после завершения печати. Термопласты, используемые — такие как ABS, PLA, PC и PEI — предлагают высокую размерную точность и механическую надежность. Хотя сырой FDM-детали могут выглядеть слегка грубо, ряд пост-обработки техник — включая шлифовку, паровую сглаживание ацетоном и покраску — может произвести финиш, соперничающий с литьем под давлением.
Выбор правильного материала
Выбор материала критичен для удовлетворения как механических, так и прикладных требований:
- ABS — индустриальный стандарт для функциональных деталей, предлагающий прочность, теплостойкость и простоту использования.
- PLA — идеален для высокодетализированных моделей и быстрого прототипирования; однако его ломкость ограничивает несущую нагрузку использование.
- Поликарбонат (PC) — лучший для высокопрочных, ударопрочных деталей; обычно используется в аэрокосмических и автокомпонентах.
- Полиэтеримид (PEI / ULTEM) — отличная химическая стойкость и термотерпимость для требовательных инженерных применений.
- Медицинские и пищевые филаменты — опции вроде PC-ISO, PPSF, ULTEM 9085 и продвинутые нейлоновые сорта соответствуют строгим регуляторным стандартам.
Отраслевые опросы (например, Additive Manufacturing Institute) сообщают, что нейлоновые филаменты увидели 35% рост внедрения в FDM для медицинского инструментария за прошлый год.
Оптимизация ваших FDM-проектов
Примените эти лучшие практики для улучшения качества печати и снижения отходов:
- При засоре филамента сначала проверьте скорости экструзии и ретракции; небольшая корректировка может восстановить плавный поток.
- Если нависы провисают, снизьте температуру экструзии на 5-10 °C для улучшения ригидности материала во время депонирования.
- Сопоставьте плотность заполнения функции детали: функциональные компоненты выигрывают от ≥75% заполнения, в то время как эстетические прототипы могут использовать 10-20% для экономии материала и времени.
- Выберите правильную стратегию адгезии к столу (например, brim, raft или клей-карандаш) для предотвращения варпинга; невыравнивание часто проявляется как деформированная база.
- Для пищевых, питьевых или медицинских деталей запечатайте пористую поверхность пищевой или биосовместимой покрытием для устранения рисков загрязнения.
- Обеспечьте адекватную вентиляцию — ABS и многие другие филаменты выделяют летучие органические соединения (VOCs); используйте закрытую отфильтрованную среду и личное защитное оборудование при необходимости.
С этими рекомендациями вы поднимете свои FDM-печати от функциональных прототипов к производственно-готовым деталям.
3D печать
- 3D-микрофабрикация: искусство и наука печати микрометровых объектов
- Направленное энергетическое наложение (DED) в 3D-печати: процесс, преимущества и применения
- Выбор правильного пластика для 3D-печати: исчерпывающее руководство
- Простая пост-обработка для FDM 3D-печати
- Как 3D-печать революционизирует песок-литье: практическое руководство
- Струйная печать связующего (Binder Jetting) 3D-печать: как работает, преимущества и лучшие практики
- SLA против FDM: понятное руководство по выбору правильной 3D-технологии
- Экспертные советы по проектированию для FDM 3D-печати: точность и эффективность
- FDM 3D-печать: выбор между настольными и промышленными решениями
- Fused Deposition Modeling (FDM) 3D-печать: всесторонний технический обзор