



Понимание Binder Jetting 3D-печати: исчерпывающий обзор
Что такое Binder Jetting?
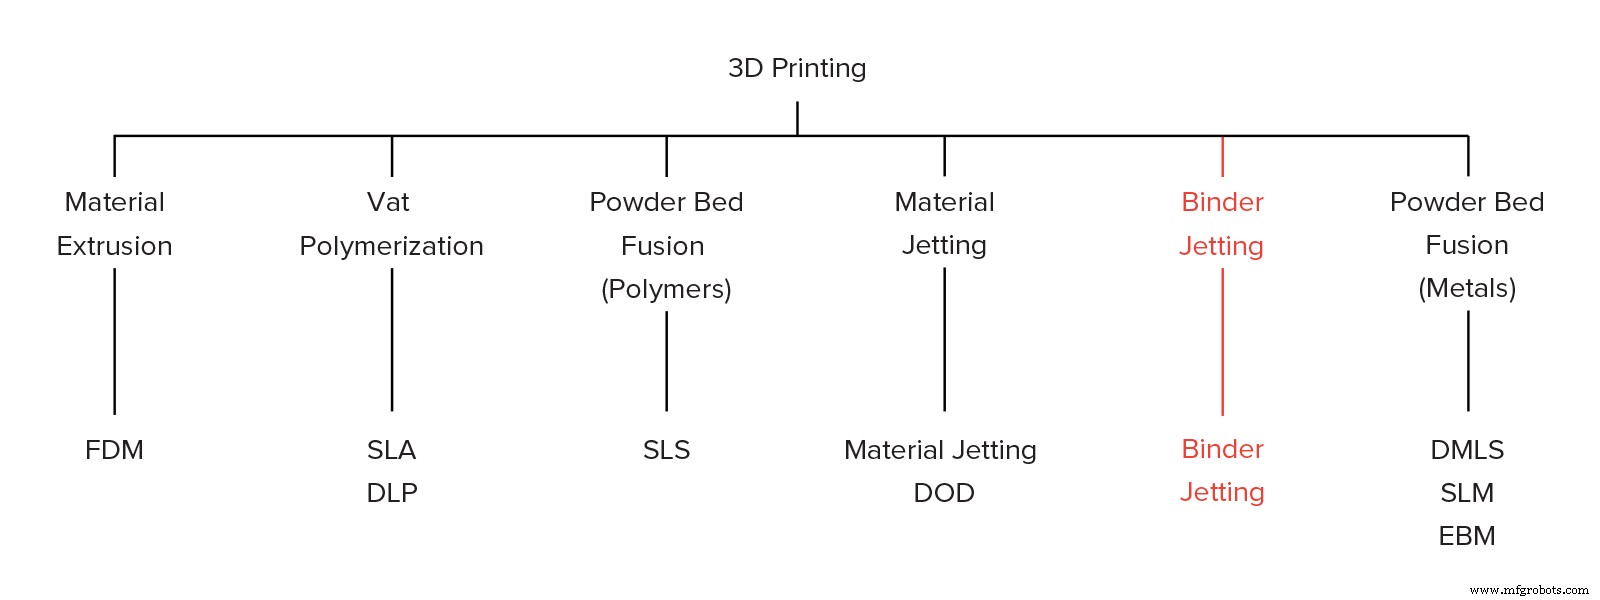
Binder Jetting — семейство процессов аддитивного производства. В Binder Jetting связующее вещество селективно наносится на порошковое поле, склеивая эти области в твердую деталь слой за слоем. Материалы, обычно используемые в Binder Jetting — металлы, песок и керамика в гранулированной форме.
Binder Jetting применяется в различных областях: фabricация 풀-колор прототипов (например, фигурок), производство крупногабаритных сердечников и форм для литья в песок и изготовление дешевых 3D-печатных металлических деталей.
При таком разнообразии приложений для дизайнера, желающего использовать возможности Binder Jetting на полную, критически важно понимать базовую механику процесса и то, как она связана с его ключевыми преимуществами и ограничениями.
Как работает Binder Jetting?
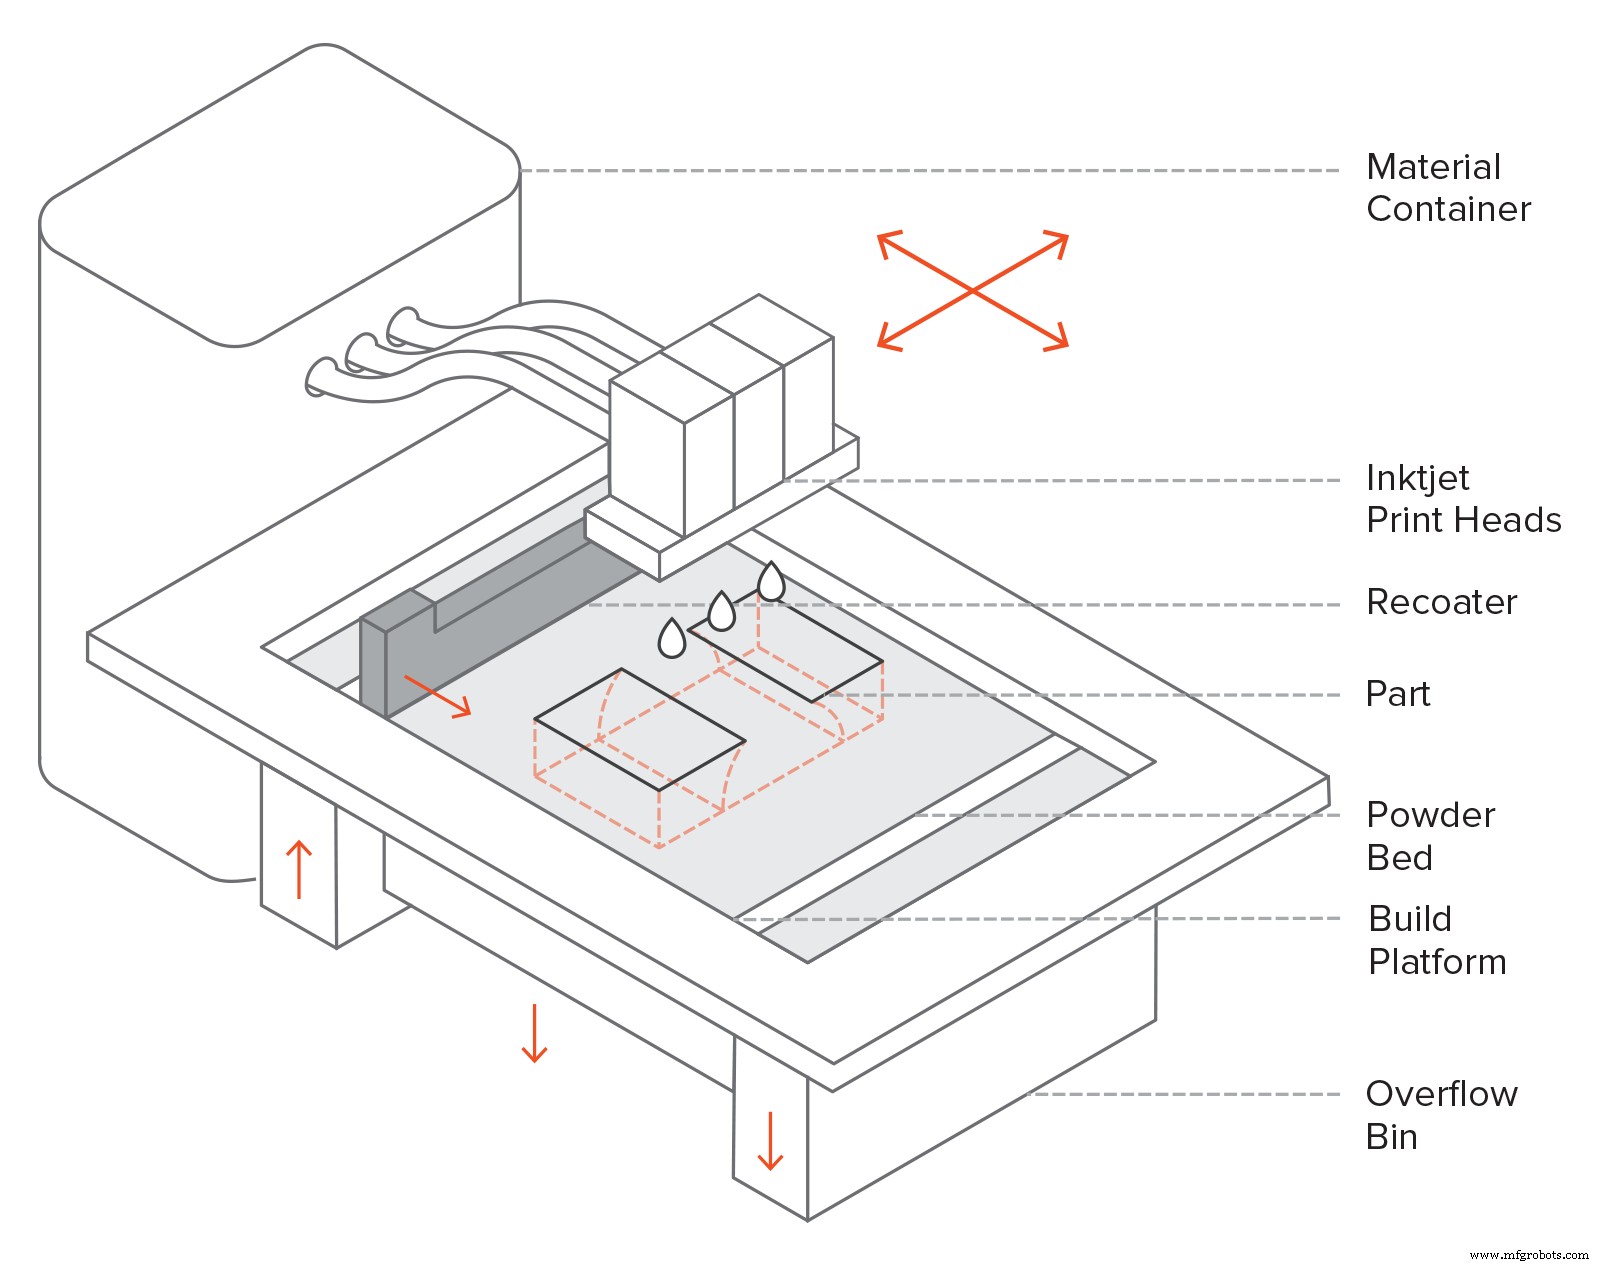
Вот как работает процесс Binder Jetting:
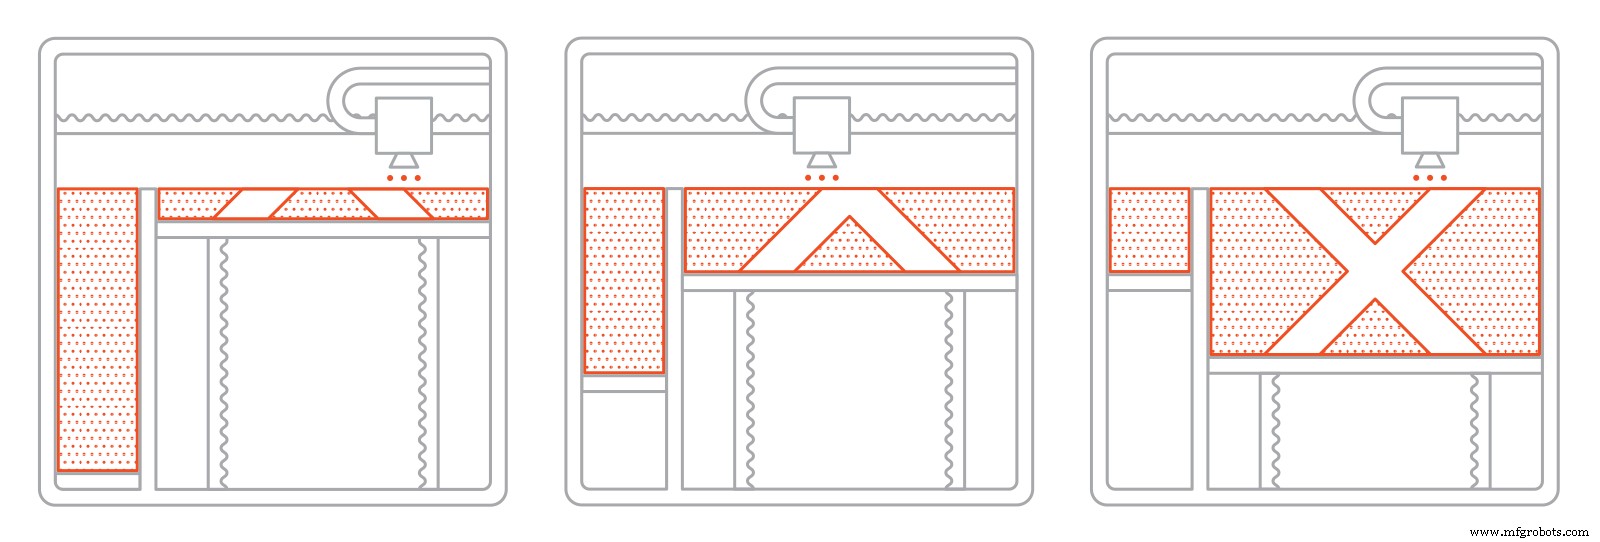
I. Сначала рекотер наносит тонкий слой порошка на строительную платформу.
II. Затем каретка с струйными насадками (похожими на насадки настольных 2D-принтеров) проходит над полем, селективно нанося капли связующего агента (клея), который склеивает частицы порошка. В полноцветном Binder Jetting цветные чернила также наносятся на этом этапе. Размер каждой капли — около 80 мкм в диаметре, что обеспечивает хорошее разрешение.
III. Когда слой завершен, строительная платформа опускается, и рекотер наносит новый слой. Процесс повторяется до завершения всей детали.
IV. После печати деталь инкапсулирована в порошок и оставляется на отверждение и набор прочности. Затем деталь извлекают из порошкового бака, а несвязанный излишек порошка удаляют прессуризованным воздухом.
В зависимости от материала, обычно требуется этап постобработки. Например, металлические детали Binder Jetting нужно спековать (или иначе термически обрабатывать) или инфильтрировать металлом с низкой температурой плавления (обычно бронзой). Полноцветные прототипы также инфильтрируют акрилатом и покрывают для усиления яркости цветов. Сердечники и формы для литья в песок обычно готовы к использованию сразу после печати.
Это потому, что детали при выходе из принтера находятся в «зеленом» состоянии. Детали Binder Jetting в зеленом состоянии имеют плохие механические свойства (очень хрупки) и высокую пористость.
Характеристики Binder Jetting
Параметры принтера
В Binder Jetting почти все параметры процесса предустановлены производителем станка.
Типичная высота слоя зависит от материала: для полноцветных моделей — 100 микрон, для металлических деталей — 50 микрон, для песколитейных материалов — 200–400 микрон.
Ключевое преимущество Binder Jetting над другими технологиями 3D-печати — связывание происходит при комнатной температуре. Это значит, что размерные искажения, связанные с тепловыми эффектами (искривление в FDM, SLS, DMLS/SLM или curling в SLA/DLP) — не проблема для Binder Jetting.
В результате объем зоны печати станков Binder Jetting среди крупнейших по сравнению со всеми технологиями 3D-печати (до 2200 × 1200 × 600 мм). Эти крупные станки обычно используют для производства песколитейных форм. Металлические системы Binder Jetting обычно имеют большие зоны печати, чем DMLS/SLM (до 800 × 500 × 400 мм), что позволяет параллельное производство нескольких деталей одновременно. Максимальный размер детали однако ограничен рекомендованной длиной до 50 мм из-за этапа постобработки.
Кроме того, Binder Jetting не требует поддерживающих структур: окружающий порошок обеспечивает детали всю необходимую поддержку (аналогично SLS). Это ключевое отличие металлического Binder Jetting от других металлических процессов 3D-печати, которые обычно требуют обширных опор, и позволяет создавать свободные металлические структуры с очень небольшими геометрическими ограничениями. Геометрические неточности в металлическом Binder Jetting возникают в основном на этапах постобработки, как обсуждается позже.
Поскольку детали в Binder Jetting не нужно прикреплять к строительной платформе, можно использовать весь объем зоны печати. Таким образом, Binder Jetting подходит для малого и среднего серийного производства. Чтобы использовать полные возможности Binder Jetting, очень важно учитывать, как эффективно заполнить весь объем камеры станка (упаковка бака).
Полноцветный Binder Jetting
Binder Jetting может производить полноцветные 3D-печатные детали аналогично Material Jetting. Часто используется для печати фигурок и топографических карт благодаря низкой стоимости.
Полноцветные модели печатаются с песчаниковым порошком или порошком PMMA. Основная печатающая головка наносит связующее вещество, а второстепенная — цветные чернила. Чернила разных цветов можно комбинировать для получения очень широкой гаммы, как в 2D струйном принтере.
После печати детали покрывают цианакрилатом (суперклеем) или иным инфильтратом для повышения прочности и усиления яркости цветов. Дополнительный эпоксидный слой может еще больше улучшить прочность и внешний вид цветов. Даже с этими дополнительными шагами полноцветные детали Binder Jetting очень хрупки и не рекомендуются для функциональных приложений.
Для получения полноцветных печатей должна быть предоставлена CAD-модель, содержащая цветовую информацию. Цвет можно наносить на CAD-модели двумя методами: на основе граней или как текстуру. Нанесение цвета по граням быстро и легко, но текстура дает больше контроля и детализацию. Обратитесь к вашему CAD-софту за инструкциями.
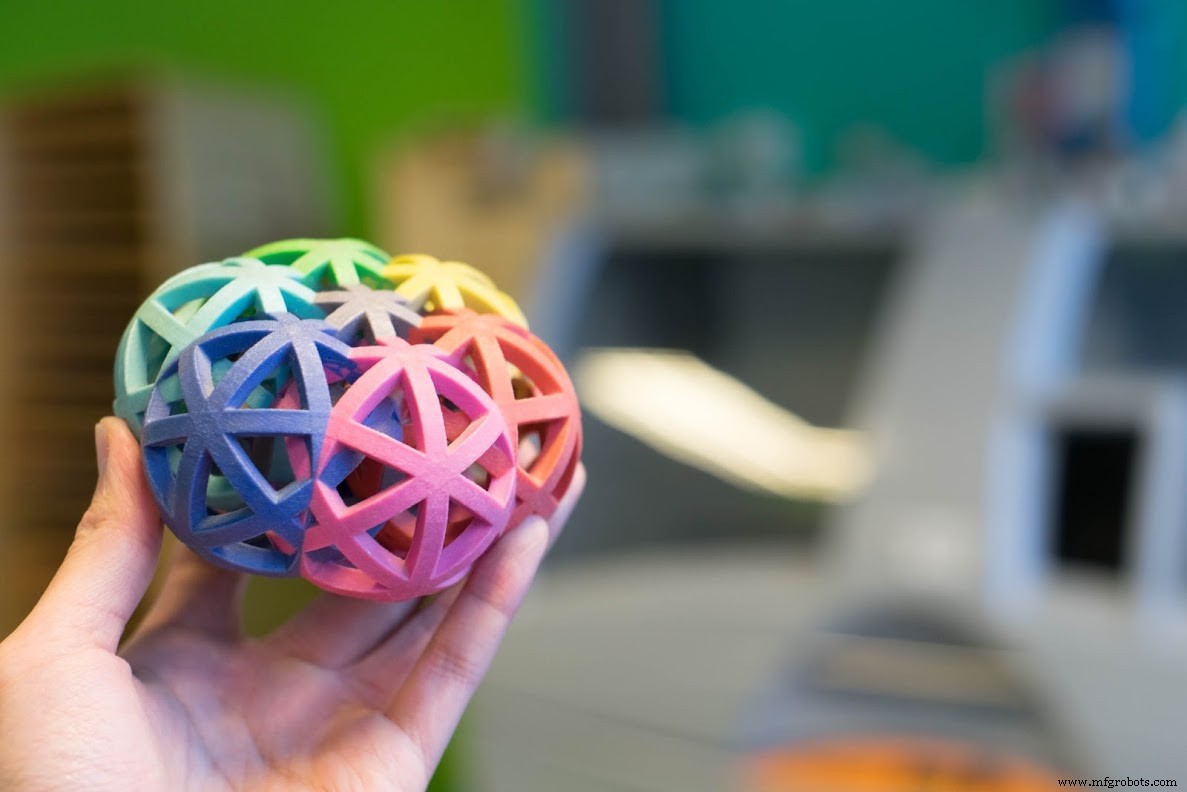
Сердечники и формы для литья в песок
Производство крупных моделей для литья в песок — одно из самых распространенных применений Binder Jetting. Низкая стоимость и скорость процесса делают его отличным решением для сложных конструкций моделей, которые было бы очень трудно или невозможно сделать традиционными методами.
Сердечники и формы обычно печатают из песка или силиката. После печати формы обычно сразу готовы к литью. Олитый металлический компонент обычно извлекают из них после литья путем разрушения формы. Даже хотя эти формы используются один раз, экономия времени и стоимости по сравнению с традиционным производством существенна.
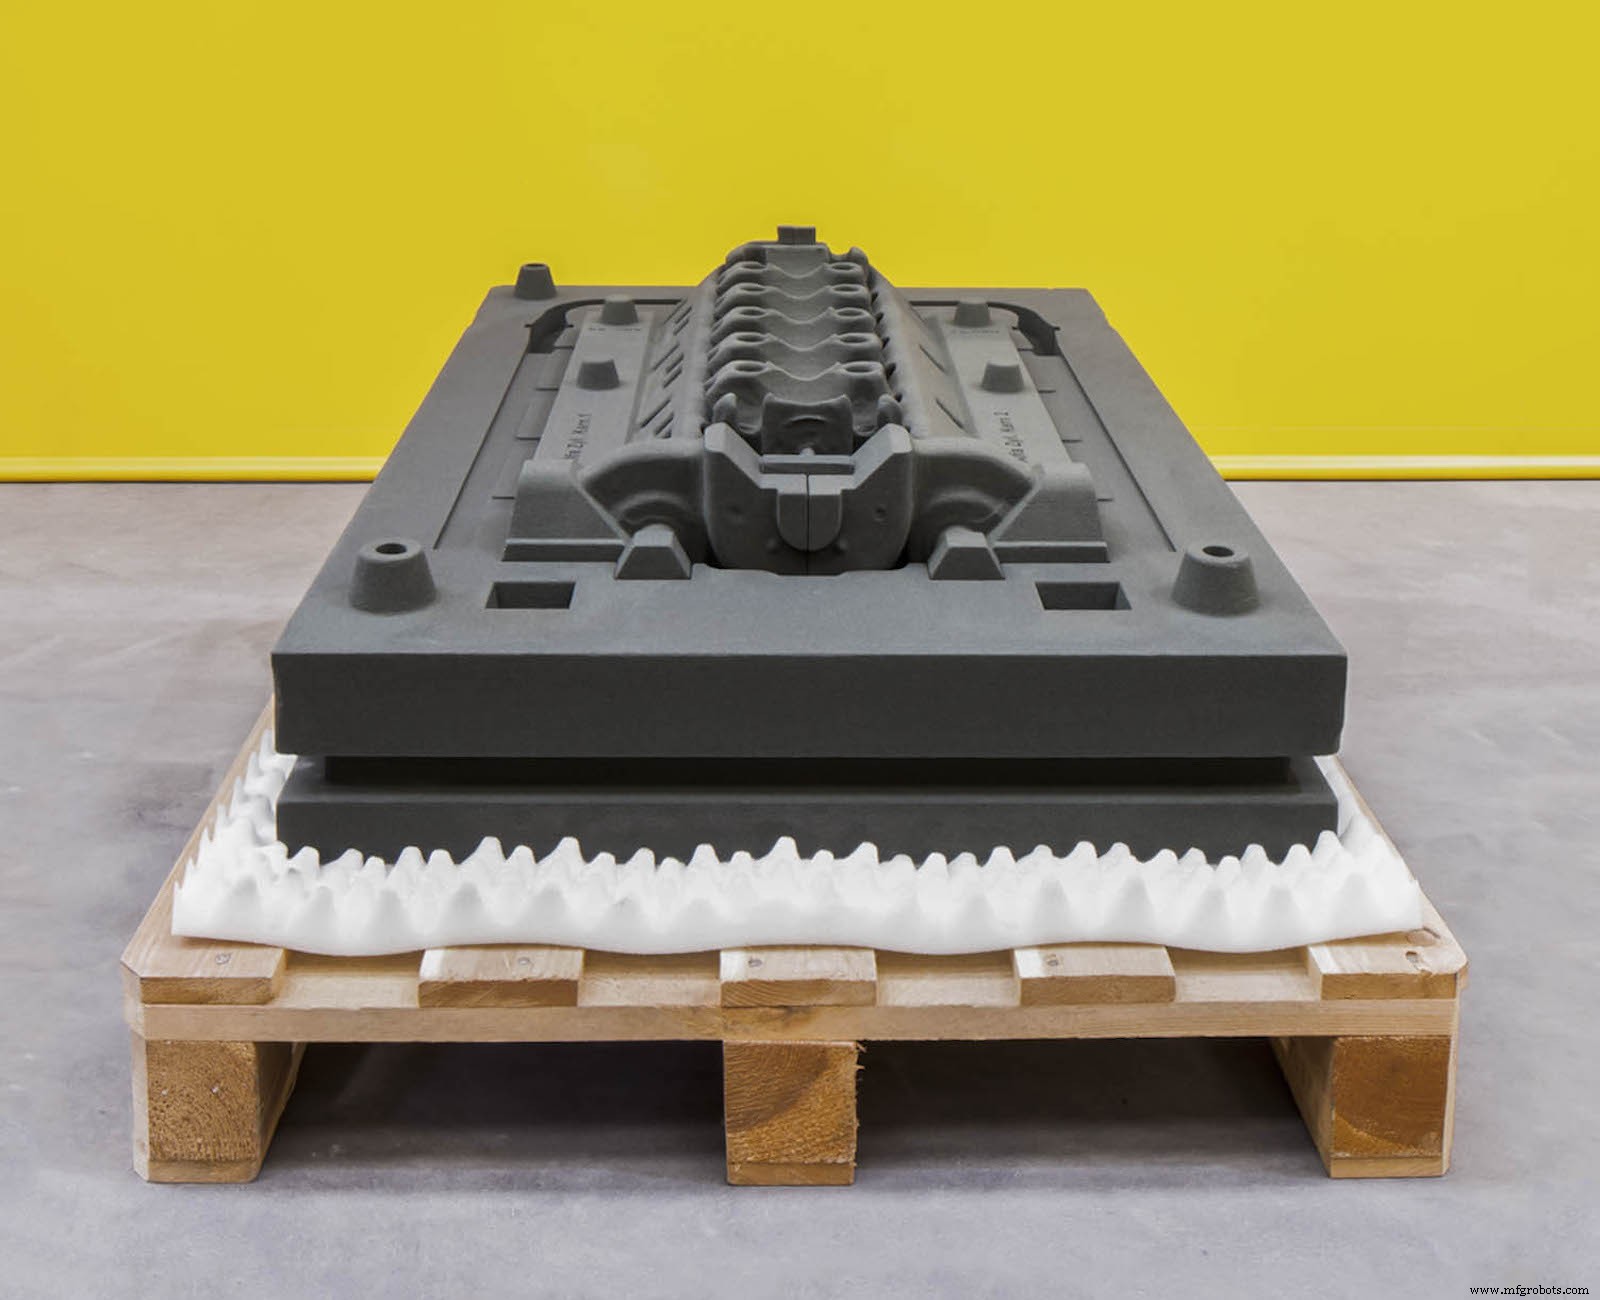
Металлический Binder Jetting
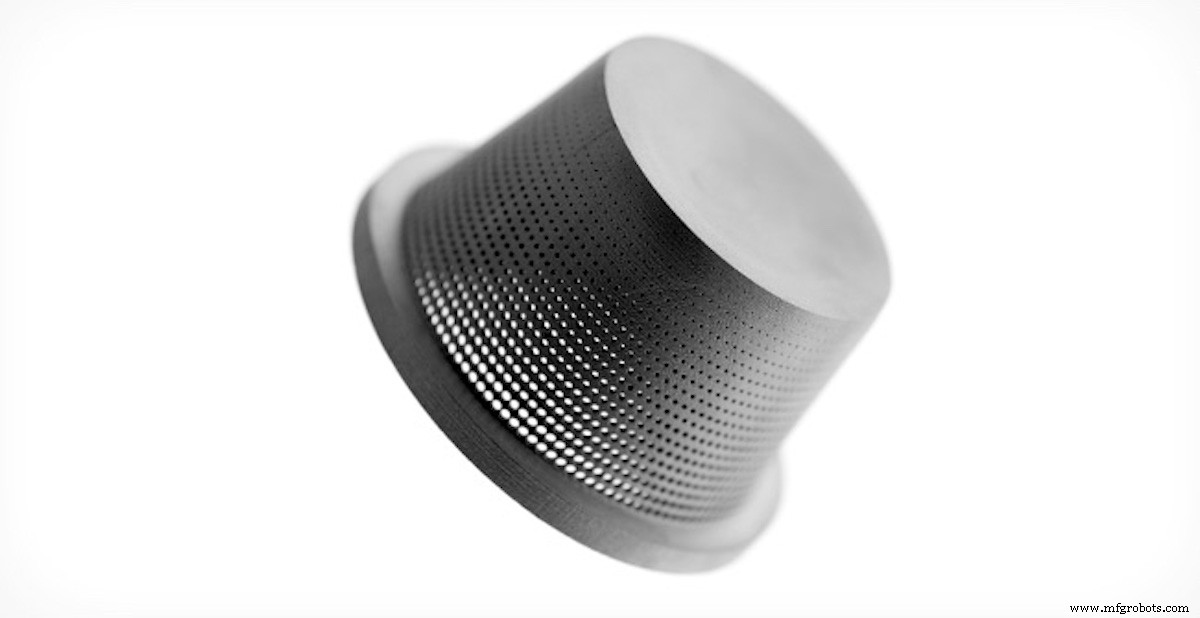
Металлический Binder Jetting до 10 раз экономичнее других металлических процессов 3D-печати (DMLS/SLM). Более того, размер зоны печати Binder Jetting значительно больше, а напечатанные детали не требуют поддерживающих структур во время печати, что позволяет создавать сложные геометрии. Это делает металлический Binder Jetting очень привлекательной технологией для малого и среднего металлического производства.
Главный недостаток металлических деталей Binder Jetting — их механические свойства, которые не подходят для высоконагруженных приложений. Тем не менее, материальные свойства произведенных деталей эквивалентны металлическим деталям, произведенным методом литья металла под давлением (MIM), который является одним из самых широко используемых методов массового производства металлических деталей.
Инфильтрация и спекание
Металлические детали Binder Jetting требуют вторичного процесса после печати, как инфильтрация или спекание, для достижения хороших механических свойств, так как детали в состоянии «как напечатано» по сути состоят из металлических частиц, склеенных полимерным клеем.
Инфильтрация: После печати деталь помещают в печь, где связующее вещество выгорает, оставляя поры. На этом этапе деталь примерно на 60% пориста. Бронза затем инфильтрует поры капиллярным действием, давая детали с низкой пористостью и хорошей прочностью.
Спекание: После завершения печати детали помещают в высокотемпературную печь, где связующее выгорает, а оставшиеся металлические частицы спектуются (связываются) вместе, давая детали с очень низкой пористостью.
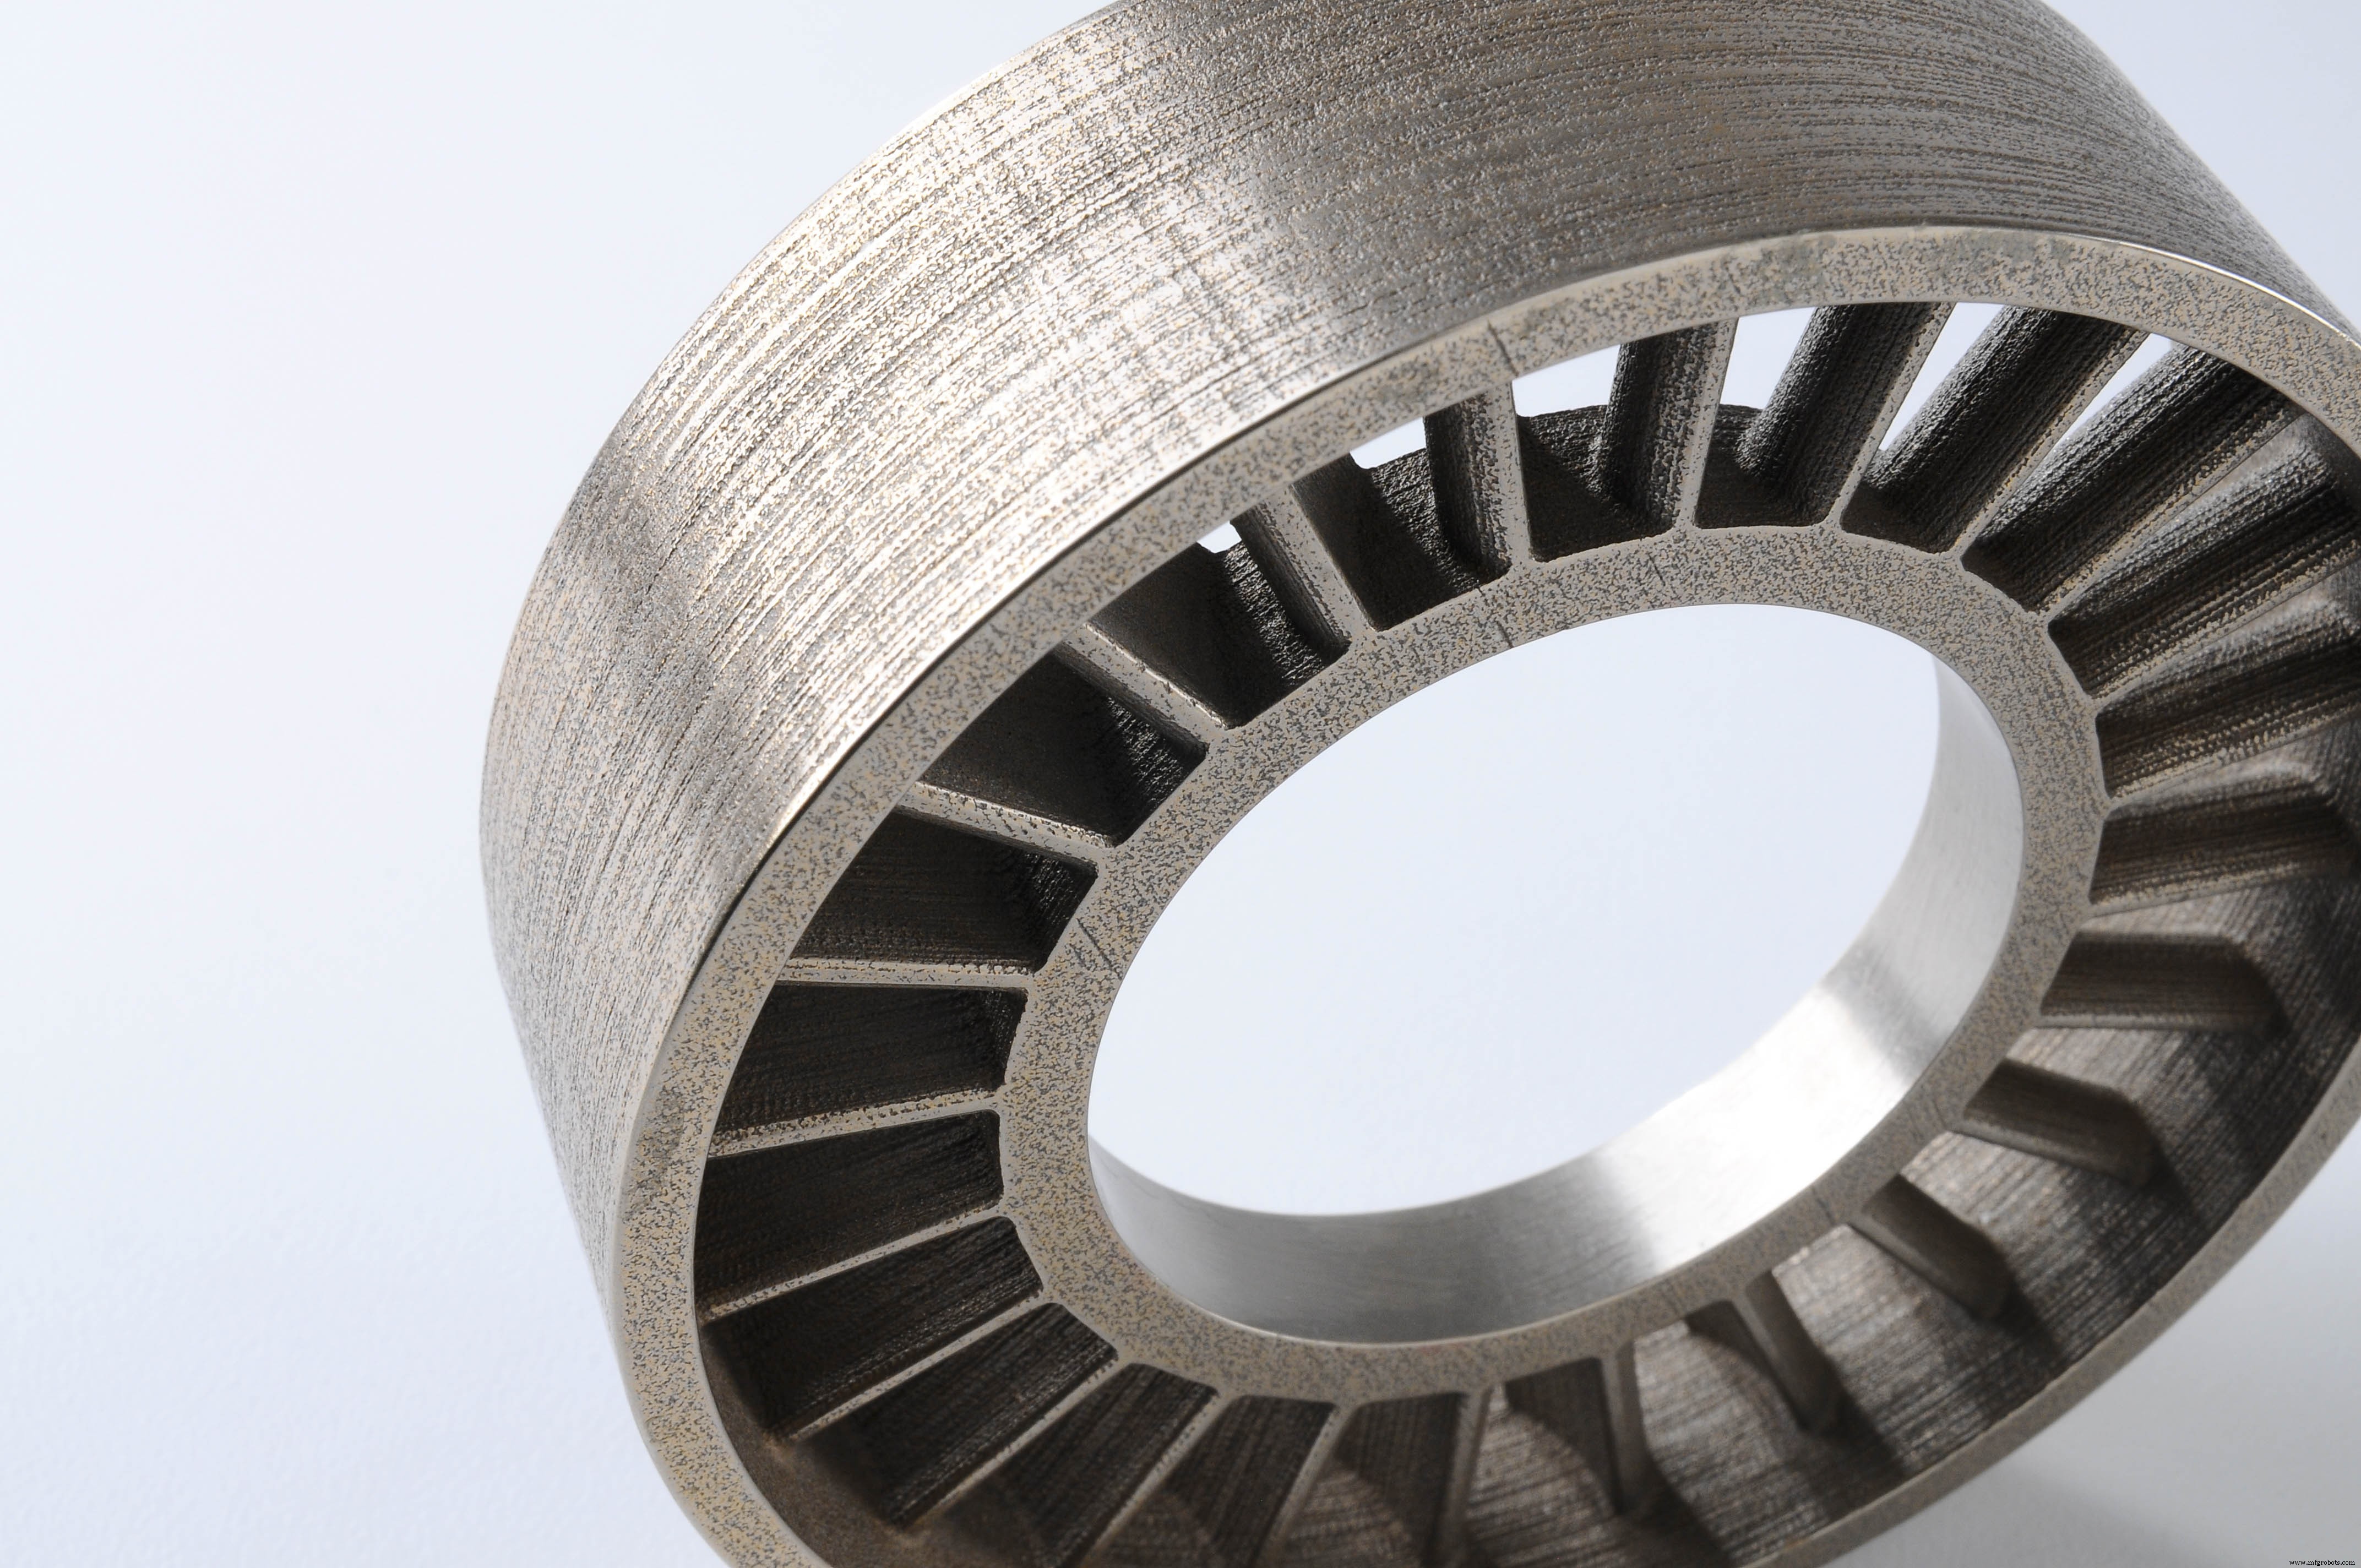
Характеристики металлического Binder Jetting
Точность и допуски могут сильно варьировать в зависимости от модели и трудно предсказать, так как сильно зависят от геометрии. Например, детали длиной 25–75 мм усаживаются на 0.8–2% после инфильтрации, а более крупные детали имеют среднюю усадку около 3%. Для спекания усадка детали составляет примерно 20%. Размеры деталей компенсируют усадку программным обеспечением станка, но неравномерная усадка может быть проблемой и должна учитываться на этапе проектирования в сотрудничестве с оператором станка Binder Jetting.
Этап постобработки также может быть источником неточностей. Например, при спекании деталь нагревается до высокой температуры и становится мягче. В этом мягком состоянии неподдерживаемые области могут деформироваться под собственным весом. Кроме того, когда деталь усаживается при спекании, возникает трение между плитой печи и нижней поверхностью детали, что может привести к искривлению. Снова, общение с оператором Binder Jetting критично для оптимальных результатов.
Спеканные или инфильтрированные металлические детали Binder Jetting будут иметь внутреннюю пористость (спекание дает 97% плотность, инфильтрация — около 90%). Это влияет на механические свойства, так как поры могут инициировать трещины. Предел усталости, прочность на разрыв и удлинение при разрыве — свойства, наиболее затронутые внутренней пористостью. Продвинутые металлургические процессы (например, горячее изостатическое прессование или HIP) можно применить для производства деталей с почти нулевой внутренней пористостью. Для приложений, где критична механическая производительность, рекомендуются DMLS или SLM.
Преимущество металлического Binder Jetting по сравнению с DMLS/SLM — шероховатость поверхности произведенных деталей. Типично, металлические детали Binder Jetting имеют шероховатость Ra 6 мкм после постобработки, которую можно снизить до Ra 3 мкм при пескоструйной обработке. В сравнении, шероховатость DMLS/SLM деталей в состоянии «как напечатано» составляет примерно Ra 12–16 мкм. Это особенно полезно для деталей с внутренними геометриями, например внутренними каналами, где постобработка затруднена.
Таблица ниже суммирует различия в основных механических свойствах нержавейки, напечатанной Binder Jetting и DMLS/SLM:
| Binder Jetting Нержавейка 316 (спеканная) | Binder Jetting Нержавейка 316 (бронзовая инфильтрация) | DMLS/SLM Нержавейка 316L | |
|---|---|---|---|
| Предел текучести | 214 МПа | 283 МПа | 470 МПа |
| Относительное удлинение при разрыве | 34% | 14.5% | 40% |
| Модуль упругости | 165 ГПа | 135 ГПа | 180 ГПа |
Частые материалы Binder Jetting
Порошки Binder Jetting доступны в ряде материалов. Конечное применение детали определяет наиболее подходящий порошок. Стоимость керамических порошков обычно низка. Металлические порошки дороже, но все равно экономичнее материалов DMLS/SLM. В отличие от SLS, 100% несвязанного порошка можно рециклировать, что ведет к дополнительной экономии материала.
| Материал | Характеристики |
|---|---|
| Полноцветный песчаник | Полноцветные нефункциональные модели Очень хрупкие |
| Кремнезем | Очень высокая теплостойкость Отлично для литья в песок |
| Нержавейка (бронзовая инфильтрация) | Хорошие механические свойства Можно обрабатывать ЧПУ ~10% внутренней пористости |
| Нержавейка (спеканная) | Очень хорошие механические свойства Высокая коррозионная стойкость ~3% внутренней пористости |
| Сплав Инконель (спеканный) | Отличные механические свойства Хорошая теплостойкость Высокая химическая стойкость |
| Вольфрамовый карбид (спеканный) | Очень высокая твердость Используется для производства режущих инструментов |
Преимущества и ограничения Binder Jetting
Ключевые плюсы и минусы технологии:
Binder Jetting производит металлические детали и полноцветные прототипы за долю стоимости по сравнению с DMLS/SLM и Material Jetting соответственно.
Binder Jetting может производить очень большие детали и сложные металлические геометрии, так как не ограничен тепловыми эффектами (например, искривлением).
Производственные возможности Binder Jetting отличны для низко- и среднесерийного пакетного производства.
Металлические детали Binder Jetting имеют ниже механические свойства, чем DMLS/SLM, из-за более высокой пористости.
Только грубые детали можно печатать Binder Jetting, так как детали в зеленом состоянии очень хрупки и могут ломаться при постобработке.
По сравнению с другими процессами 3D-печати, Binder Jetting предлагает ограниченный выбор материалов.
Основные характеристики Binder Jetting суммированы в таблице ниже:
| Binder Jetting | |
|---|---|
| Материалы | Металлы, Керамика (песок) |
| Размерная точность | Металл: ± 2% или 0.2 мм (до ± 0.5% или ± 0.05) Полноцвет: ± 0.3 мм Песок: ± 0.3 мм |
| Типичный размер зоны печати | Металл: 400 × 250 × 250 мм (до 800 × 500 × 400 мм) Полноцвет: 200 × 250 × 200 мм (до 500 × 380 × 230 мм) Песок: 800 × 500 × 400 (до 2200 × 1200 × 600 мм) |
| Частая толщина слоя | Металл: 35–50 мкм Полноцвет: 100 мкм Песок: 200–400 мкм |
| Опоры | Не требуются |
Правила выбора
- Выбирайте металлический Binder Jetting для 3D-печати металлических деталей по низкой стоимости, для приложений, не требующих очень высокой производительности.
- Для металлических 3D-печатных деталей Binder Jetting дает большую свободу проектирования, чем DMLS/SLM, так как тепловые эффекты не являются проблемой во время производства.
- Полноцветные детали Binder Jetting очень хрупки и подходят только для визуальных целей.
- Используйте Binder Jetting для производства очень крупных сердечников и форм для литья в песок.
3D печать
- Binder Jet 3D-печать: процесс, преимущества и ограничения
- Binder Jet 3D-печать: как она работает и почему это важно
- 3D-микрофабрикация: искусство и наука печати микрометровых объектов
- Направленное энергетическое наложение (DED) в 3D-печати: процесс, преимущества и применения
- Fused Deposition Modeling (FDM): практическое руководство для хоббистов и профессионалов
- Выбор правильного пластика для 3D-печати: исчерпывающее руководство
- Мастерство PolyJet 3D-печати: точность, детализация и универсальные применения
- Как 3D-печать революционизирует песок-литье: практическое руководство
- Биопечать объяснена: как 3D-печать создает живые ткани и будущие органы
- Струйная печать связующего (Binder Jetting) 3D-печать: как работает, преимущества и лучшие практики