



Основные поддерживающие структуры в 3D-печати: технологии и лучшие практики
Введение
Поскольку 3D-печатные детали строятся слой за слоем, требуется предыдущий слой как основа. В зависимости от конкретной технологии 3D-печати и сложности 3D-модели, это может означать, что печати нужны поддерживающие структуры.
При выборе технологии для печати 3D-модели важно учитывать поддерживающие структуры и то, как они могут повлиять на результат. Опоры влияют на качество поверхности, так как требуют постобработки для удаления, оставляя дефекты или шероховатость.
Эта статья обсуждает опоры, как они реализованы для каждой технологии 3D-печати и как использование опор влияет на процесс принятия проектных решений.
Опоры в FDM
Моделирование расплавлением (FDM) выдавливает расплавленный филамент на строительную поверхность по заданному пути. По мере выдавливания материал остывает, образуя твердую поверхность, служащую основой для следующего слоя. Это повторяется слой за слоем до завершения объекта.
Когда нужны опоры в FDM?
При FDM-печати каждый слой печатается как набор нагретых нитей филамента, которые приклеиваются к нитям ниже и вокруг. Каждая нить печатается с небольшим смещением относительно предыдущего слоя. Это позволяет строить модель под углами до 45°, расширяя печать за пределы ширины предыдущего слоя.
Когда элемент печатается со сводом более 45°, он может провиснуть и требует опорного материала под собой для удержания. Подробнее о свесах и FDM — здесь.
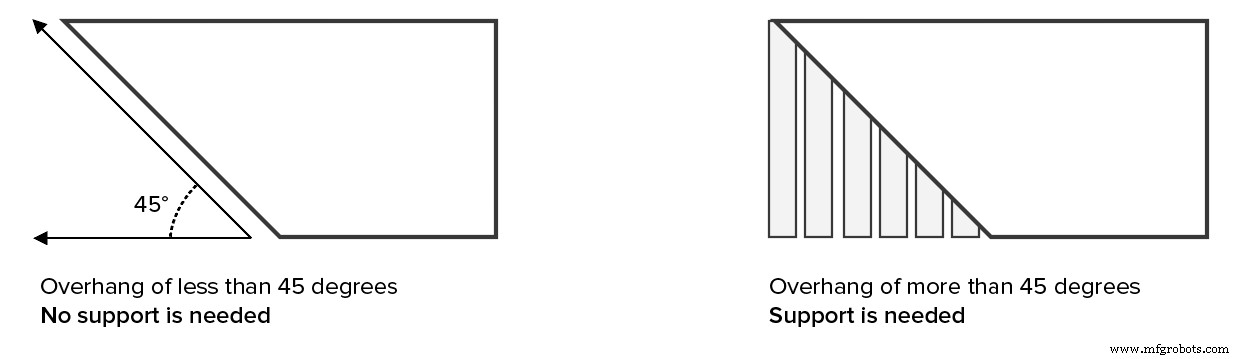
Мостовики против опор
Есть исключение из этого правила:
Горячий материал можно натянуть на короткие расстояния между двумя точками методом, называемым мостовиками (bridging). Мостовики позволяют печатать материал без опор и с минимальным провисанием. Если мостовик длиннее 5 мм, обычно нужны опоры для получения точной качества поверхности.
Подробнее о мостовиках и FDM — здесь.
Азбука (или YHT) опор FDM
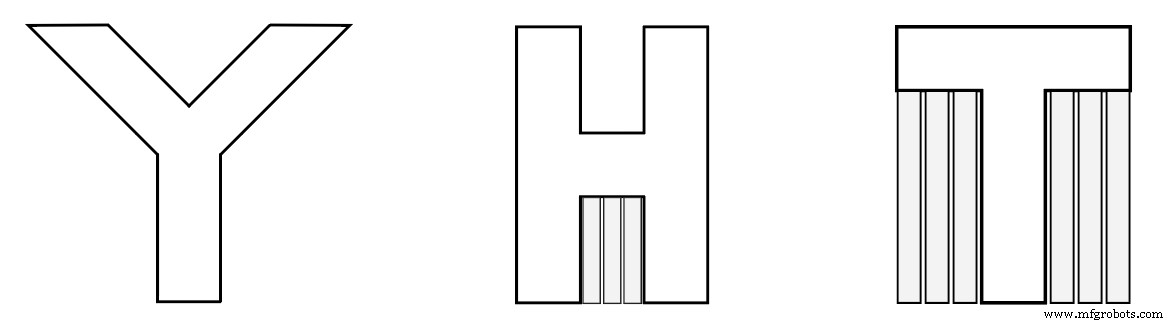
Рассмотрим буквы Y, H, T и связанные 3D-модели.
- Ручки буквы Y можно напечатать легко. Хотя они вытянуты, они идут под углом 45° или менее, поэтому опоры не нужны.
- Буква H чуть сложнее, но если центральный мостовик менее 5 мм, ее можно напечатать без опор и провисания. Более 5 мм — нужны опоры. В примере центральный мостовик больше 5 мм, нужны опоры.
- Буква T требует опор для ручек. Не на чем печатать внешние ручки, материал просто упадет без опор.
На изображении ниже иллюстрируется YHT с опорным материалом в светло-сером цвете.
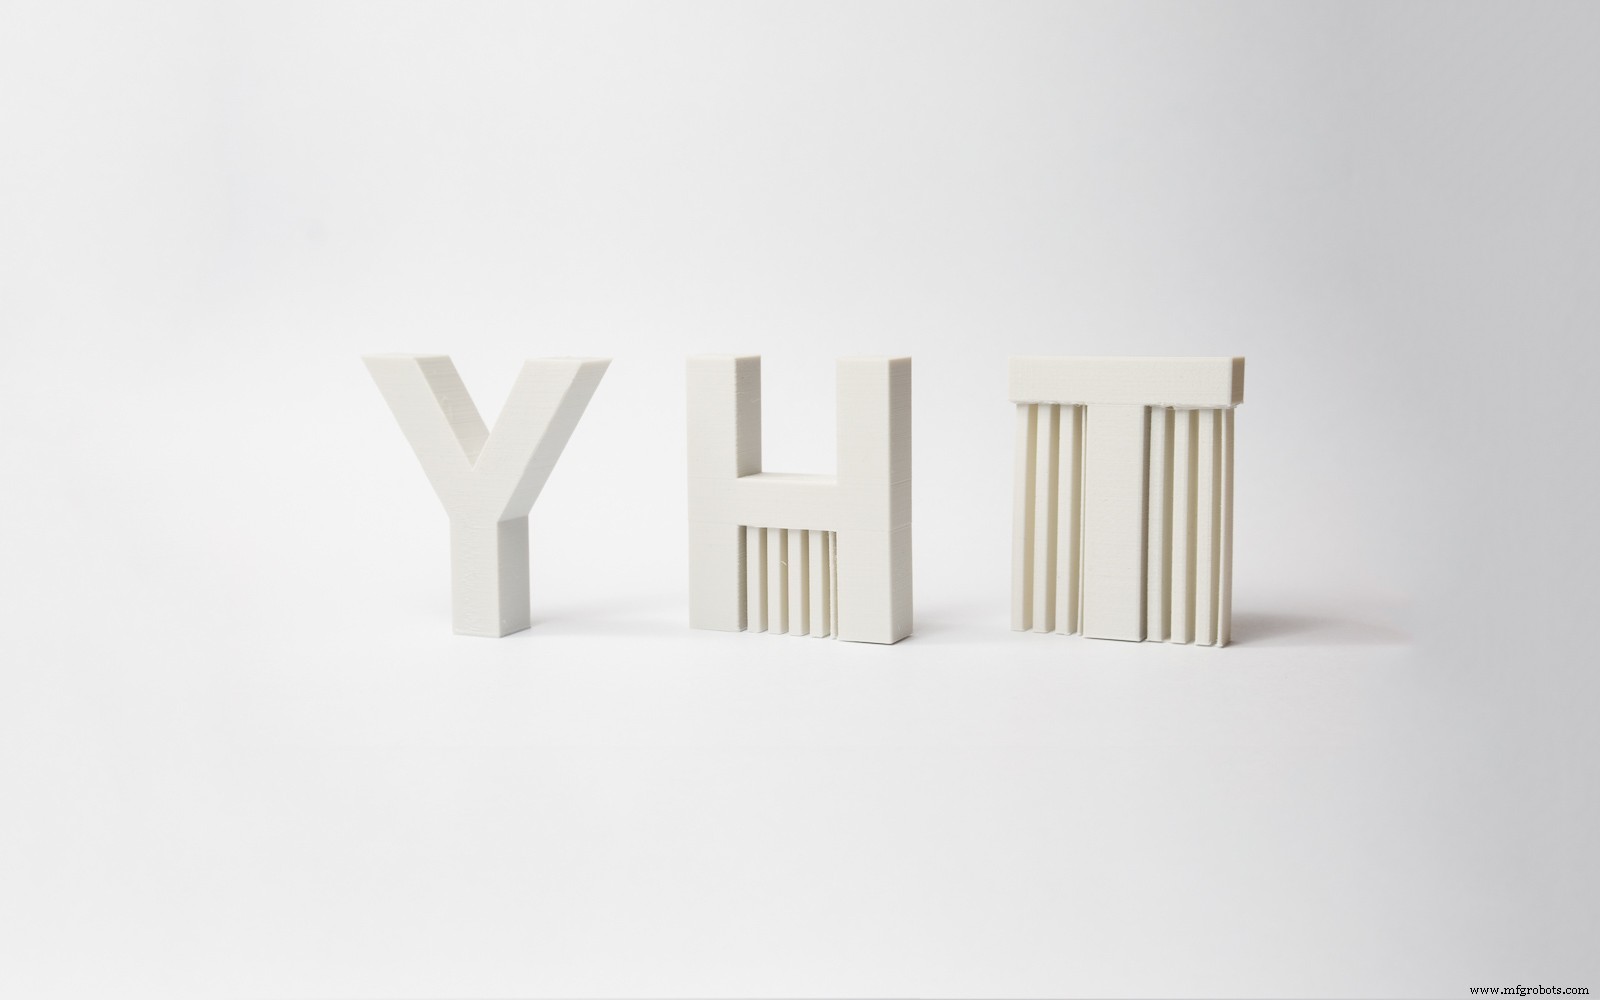
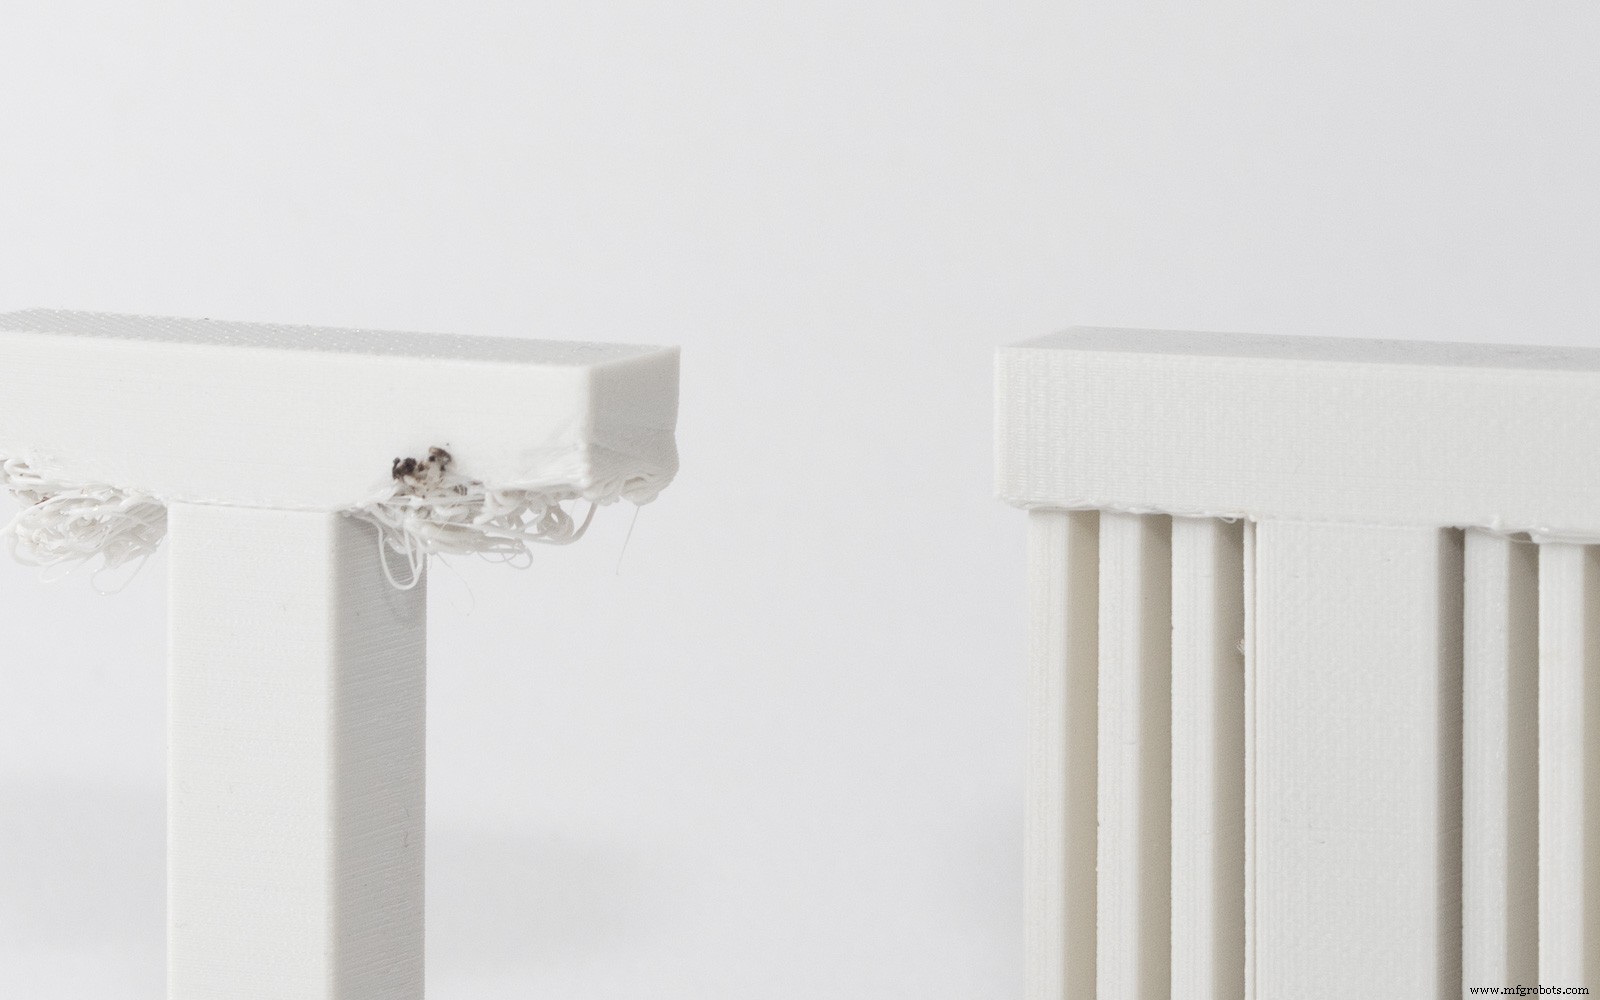
Вот как выглядят YHT при печати. На изображении ниже показан результат печати T без опор. Поверхность имеет значительное провисание и потребует большой постобработки для очистки.
Недостатки опорного материала FDM
Одно из ограничений использования опор в FDM — постобработка всегда необходима, оставляя следы или повреждая поверхность в контакте с опорой.
Другая проблема: слои, напечатанные на опорах, менее идеальны, так как опоры чуть менее стабильны, чем сплошные слои.
Опоры также могут быть трудно удалены из мелких, сложных элементов без поломки модели.
Кроме того, опоры требуют дополнительного печатного материала и поэтому несут дополнительные затраты. Опоры также нужно удалять, создавая больше работы для провайдера 3D-печати, что также может увеличить общую стоимость заказа.
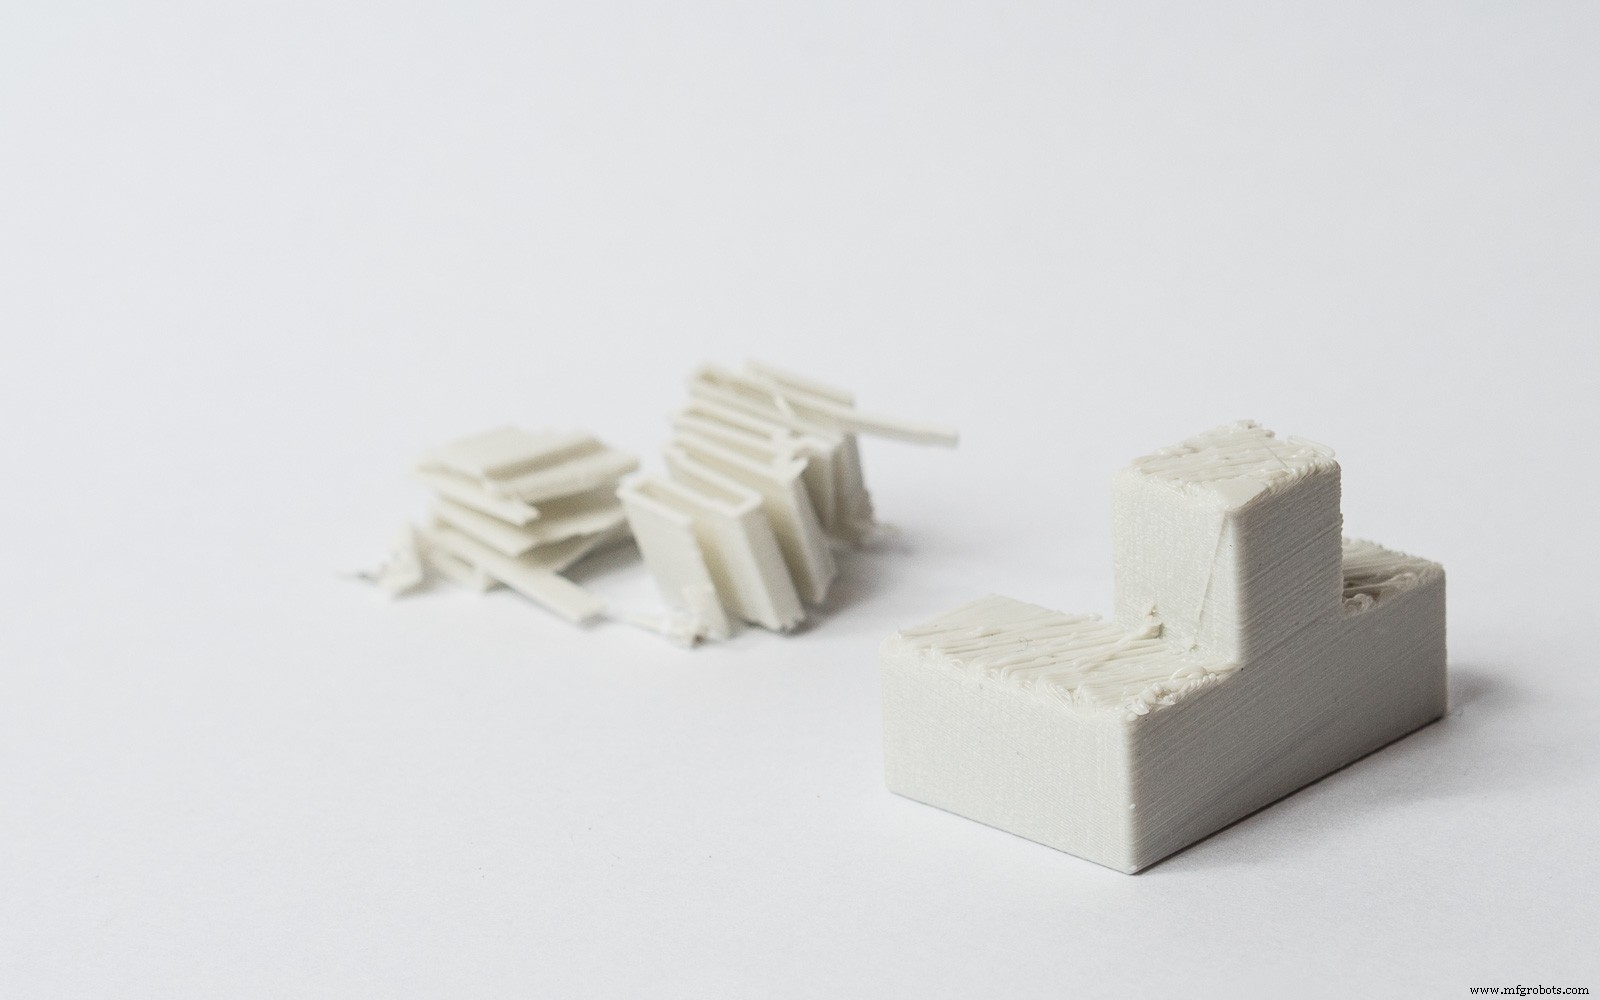
Сколько опор нужно для моей FDM-печати?
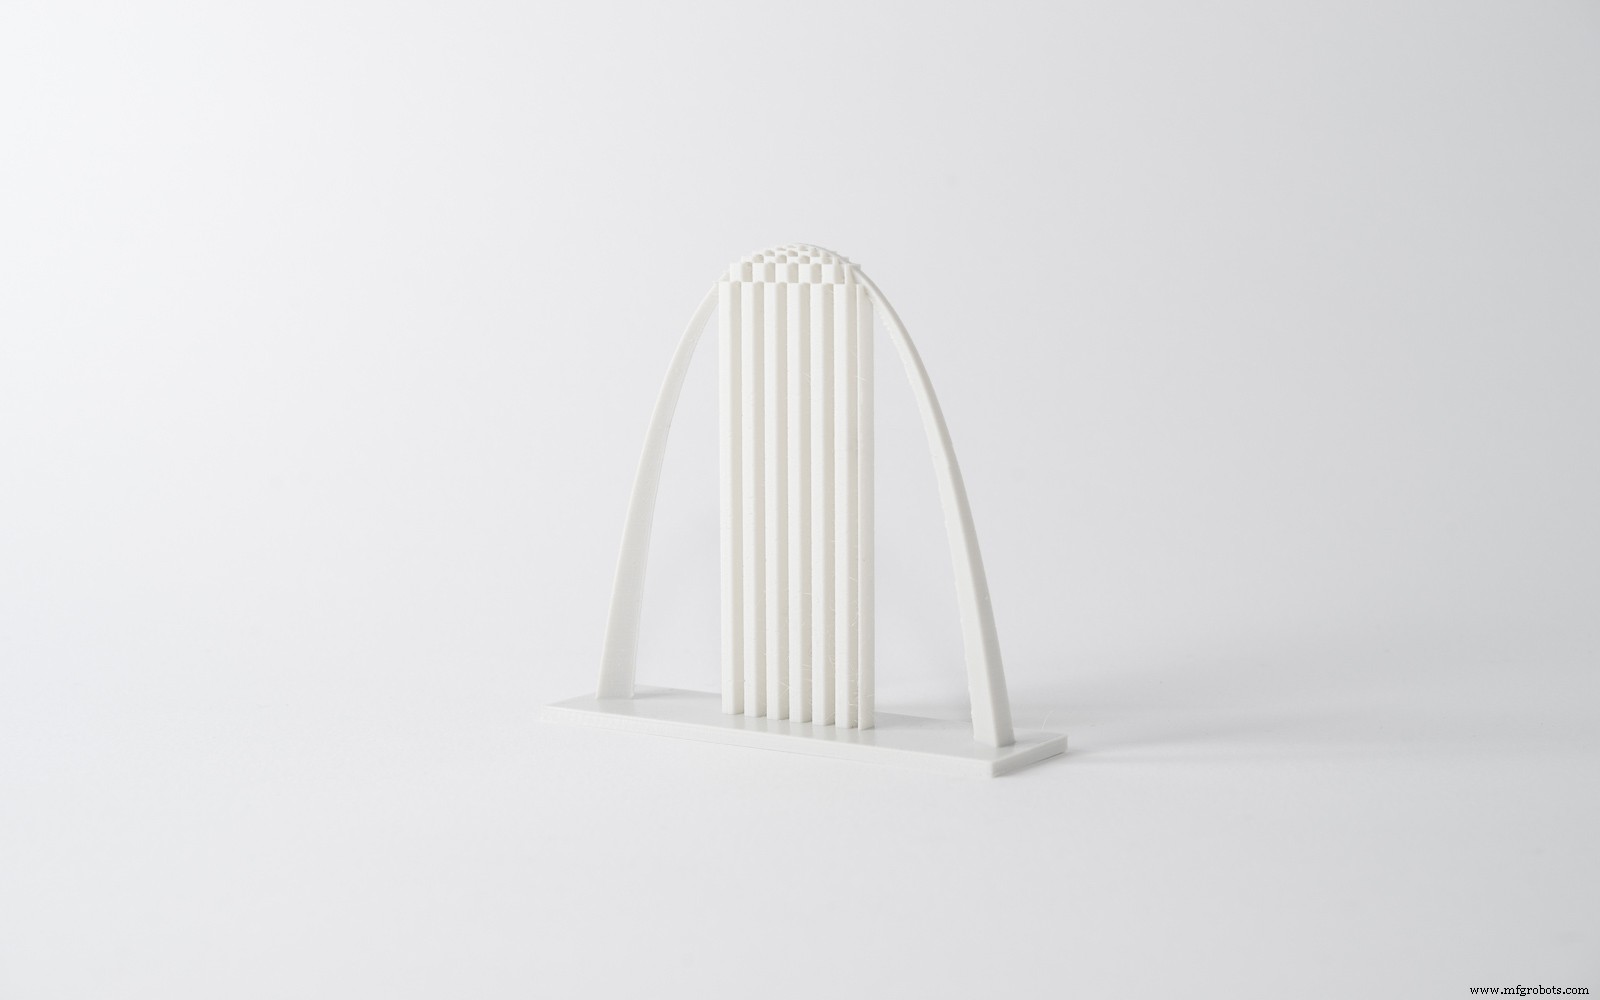
Пример арки ниже требует только ограниченное количество опор, размещенных в правильном месте, для точной печати.
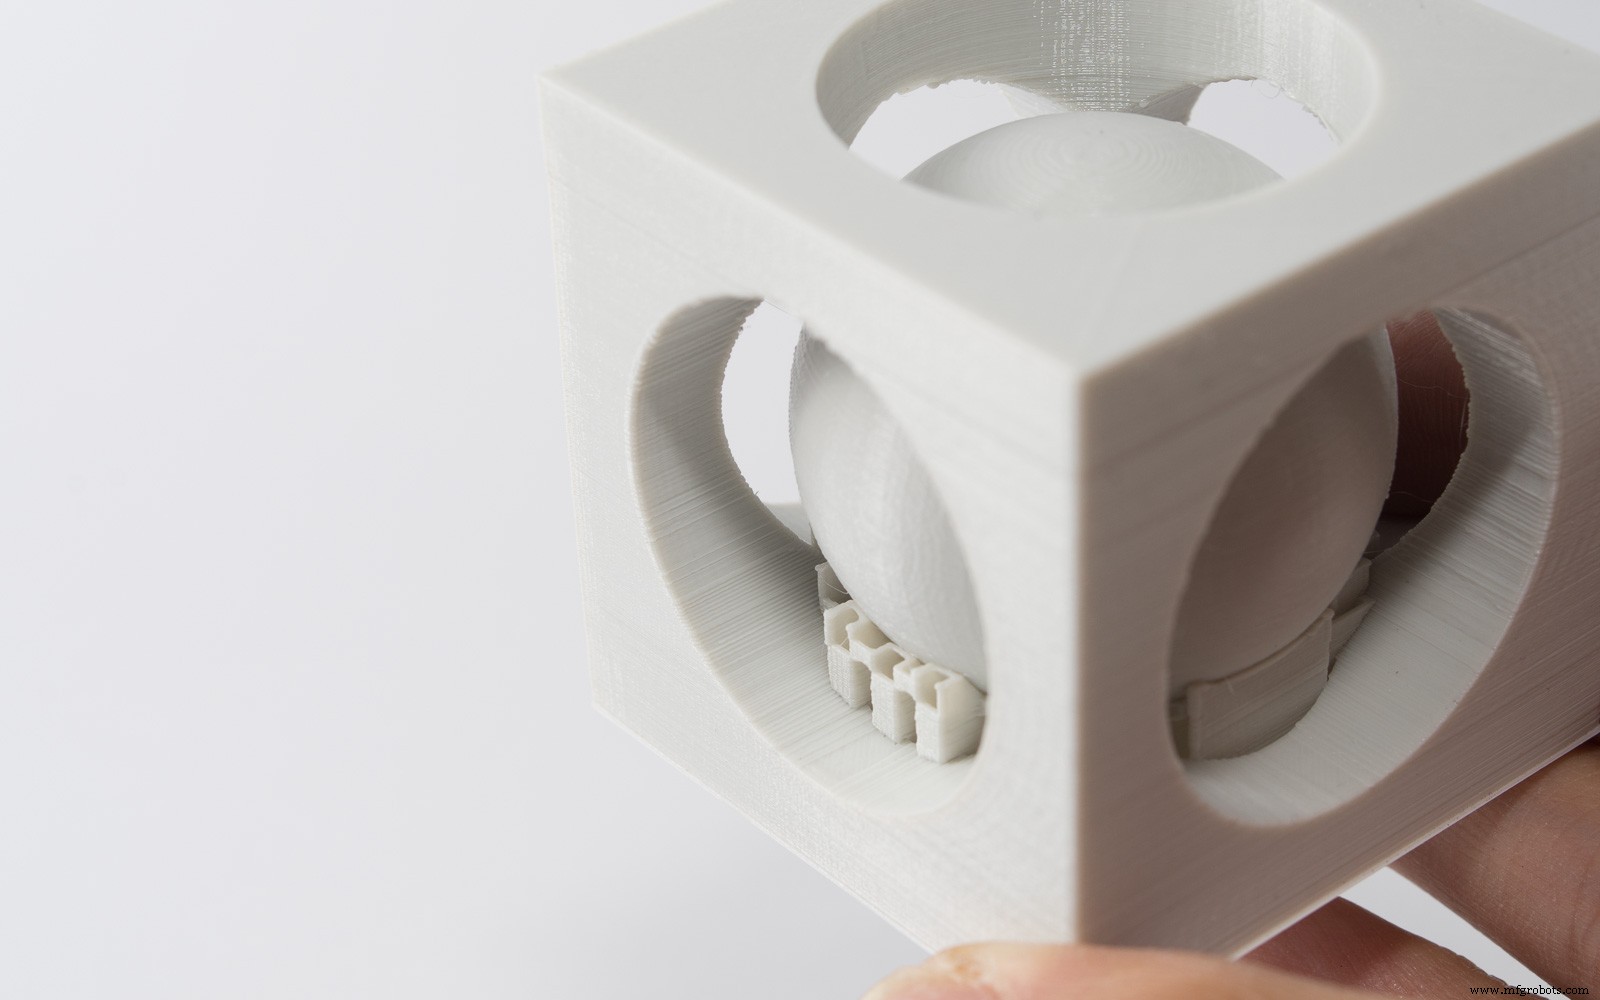
«Шар в кубе», показанный ниже, — пример, требующий большого количества опор.
Удаление опор в этом примере сложно и предполагает извлечение каждого элемента опоры плоскогубцами, пытаясь ограничить повреждение окружающих поверхностей. Шлифовка или сглаживание поверхности после удаления опор также очень сложны.
Без опорного материала эту модель просто нельзя напечатать FDM без потери качества и точности. В этом случае — несмотря на добавленные затраты и время печати — дополнительный опорный материал необходим для завершения печати.
Два типа опор FDM
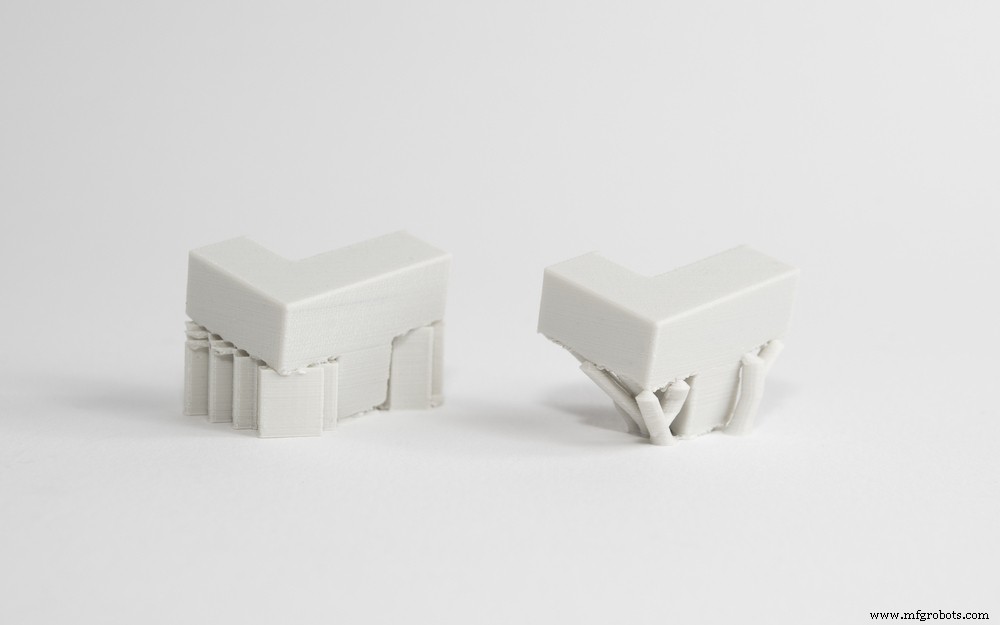
FDM-методы печати используют два типа опор:
- Первый — плоская аккордеонная или решетчатая структура, самый распространенный, подходит для большинства FDM-печатей.
- Второй тип — «древовидные» опоры, предпочитаемые некоторыми принтерами. Этот метод менее популярен, но имеет меньше контактов с поверхностью печати, что может дать лучшее качество поверхности после постобработки.
Оператор принтера обычно указывает тип опор, наиболее подходящий для вашего приложения, чтобы минимизировать эстетическое воздействие на дизайн.
Интересуетесь стоимостью и материалами для FDM?
Растворимые опоры
На точно настроенных принтерах с двумя печатающими головками опорный материал можно печатать растворимым материалом, который не срывается с детали, а растворяется в химическом растворе, не затрагивающем основной материал модели.
Это дает лучшее качество поверхности там, где опора контактирует с основным материалом, но может быть дорогим и трудоемким решением.
Пример — Ultimaker 3, использующий опоры из PVA, легко растворимые после печати. Все промышленные FDM-станки используют растворимые опоры.
Структуры опор SLA и DLP
Стереолитография (SLA) и цифровая световая обработка (DLP) создают 3D-объекты из жидкой (фотореактивной) смолы, используя источник света для затвердевания жидкого материала.
В зависимости от типа принтера, модель либо вытягивается из ванны с жидким материалом, затвердевая светом через прозрачное окно дна (bottom-up), либо погружается в жидкость, пока верхний слой обрабатывается светом сверху (top-down).
Когда нужны опоры в SLA и DLP?
Чтобы печати прилипали к платформе и не плавали в ванне, SLA и DLP принтеры требуют опор почти во всех случаях.
Опорные структуры этих принтеров выглядят как тонкие ребра, с лишь небольшими кончиками, касающимися модели, для экономии материала и времени печати. Количество опор, их расположение, точки контакта с моделью и структура рассчитываются программно и зависят от формы, ориентации и веса печатаемой детали.
SLA и DLP — одни из самых точных технологий, способных печатать даже самые мелкие и сложные объекты с точной детализацией. При правильной постобработке использование опор не влияет на качество печати.
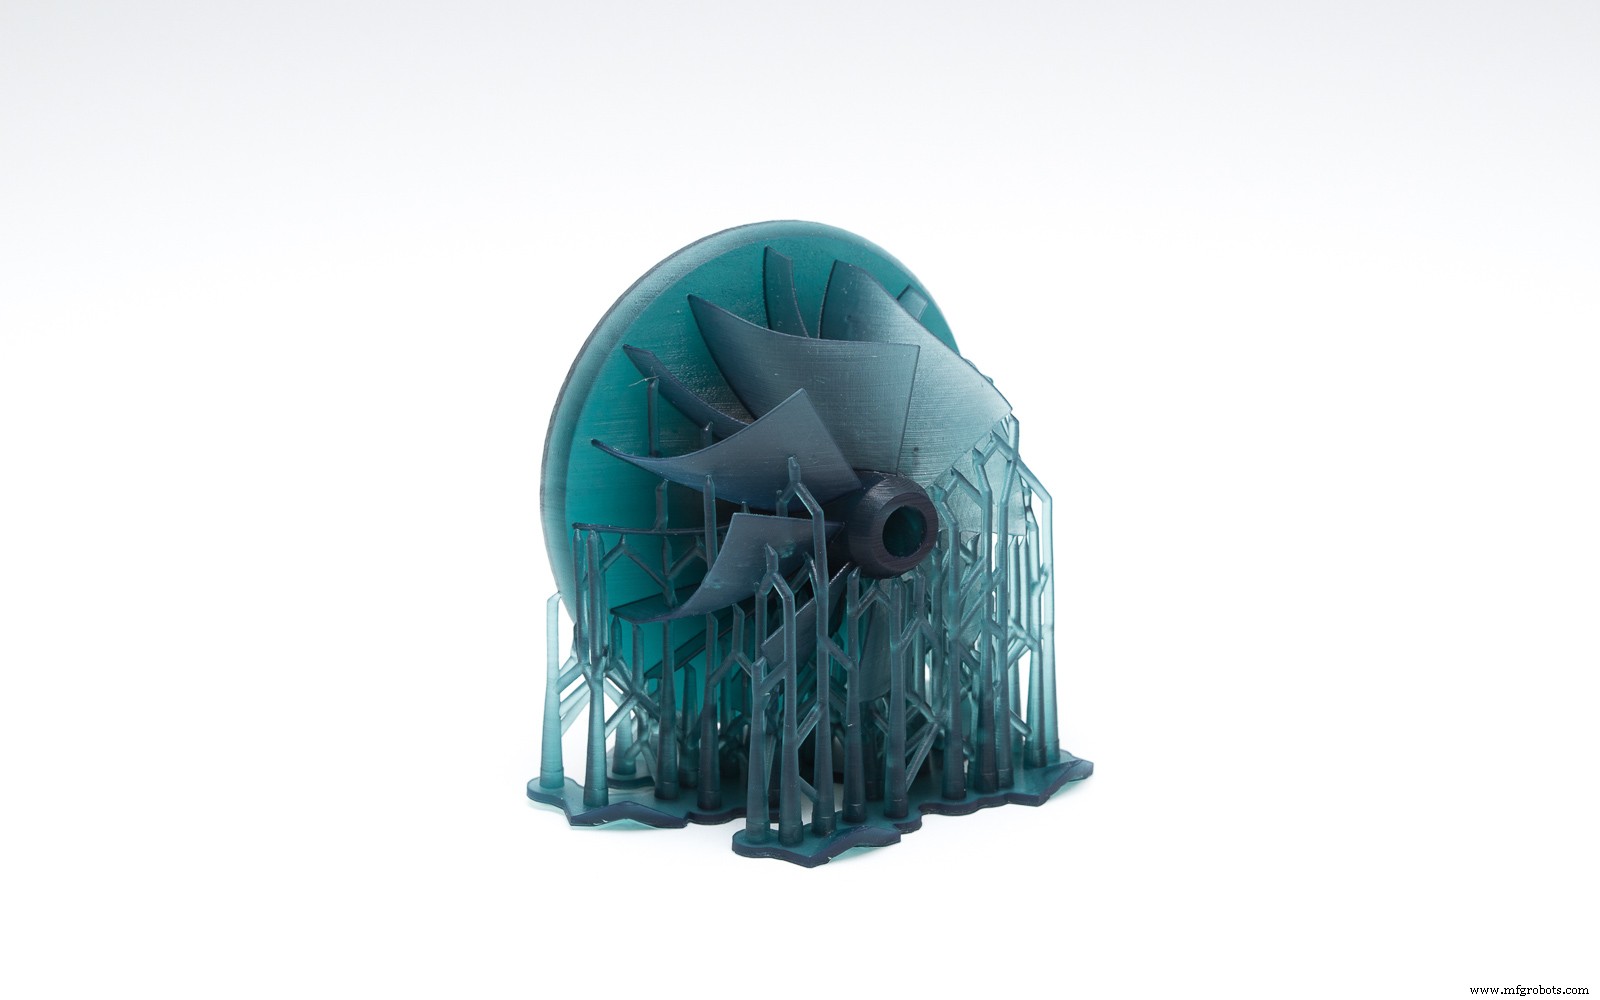
Удаление опорного материала из SLA и DLP печатей
Сначала изопропиловый спирт (IPA) используется для промывки жидкой смолы с готовых деталей. Опорные структуры можно либо сломать с поверхности модели, либо удалить плоскогубцами. Места контакта опоры с объектом затем шлифуют для удаления оставшихся следов.
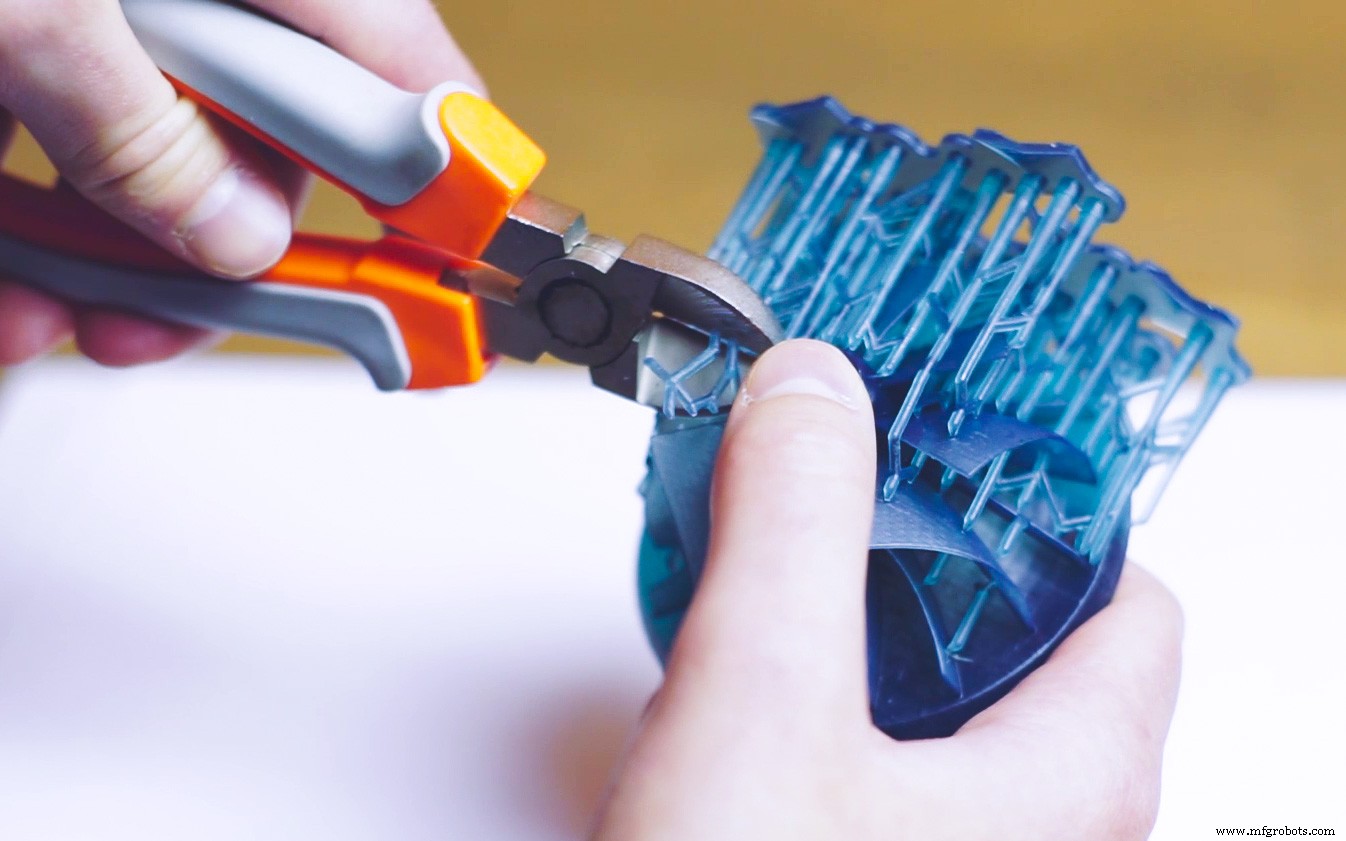
Проектные соображения для опор в SLA и DLP
Ориентация детали играет критически важную роль в том, где будут находиться опоры для SLA и DLP печати. Переориентация детали может резко снизить количество опор (и поэтому стоимость печати).
Ориентация также важна для того, где будут находиться опоры. Если эстетическое качество поверхности компонента первостепенно, ориентация детали так, чтобы в этой зоне было мало или никаких опор, тоже может быть вариантом.
Для сложных печатей с высокой детализацией и множеством тонких или изощренных элементов разделение печати на отдельные секции и последующая сборка (через защелки, вкладыши или клей) также может улучшить качество печати и внешний вид.
Интересуетесь стоимостью и доступными материалами SLA/DLP?
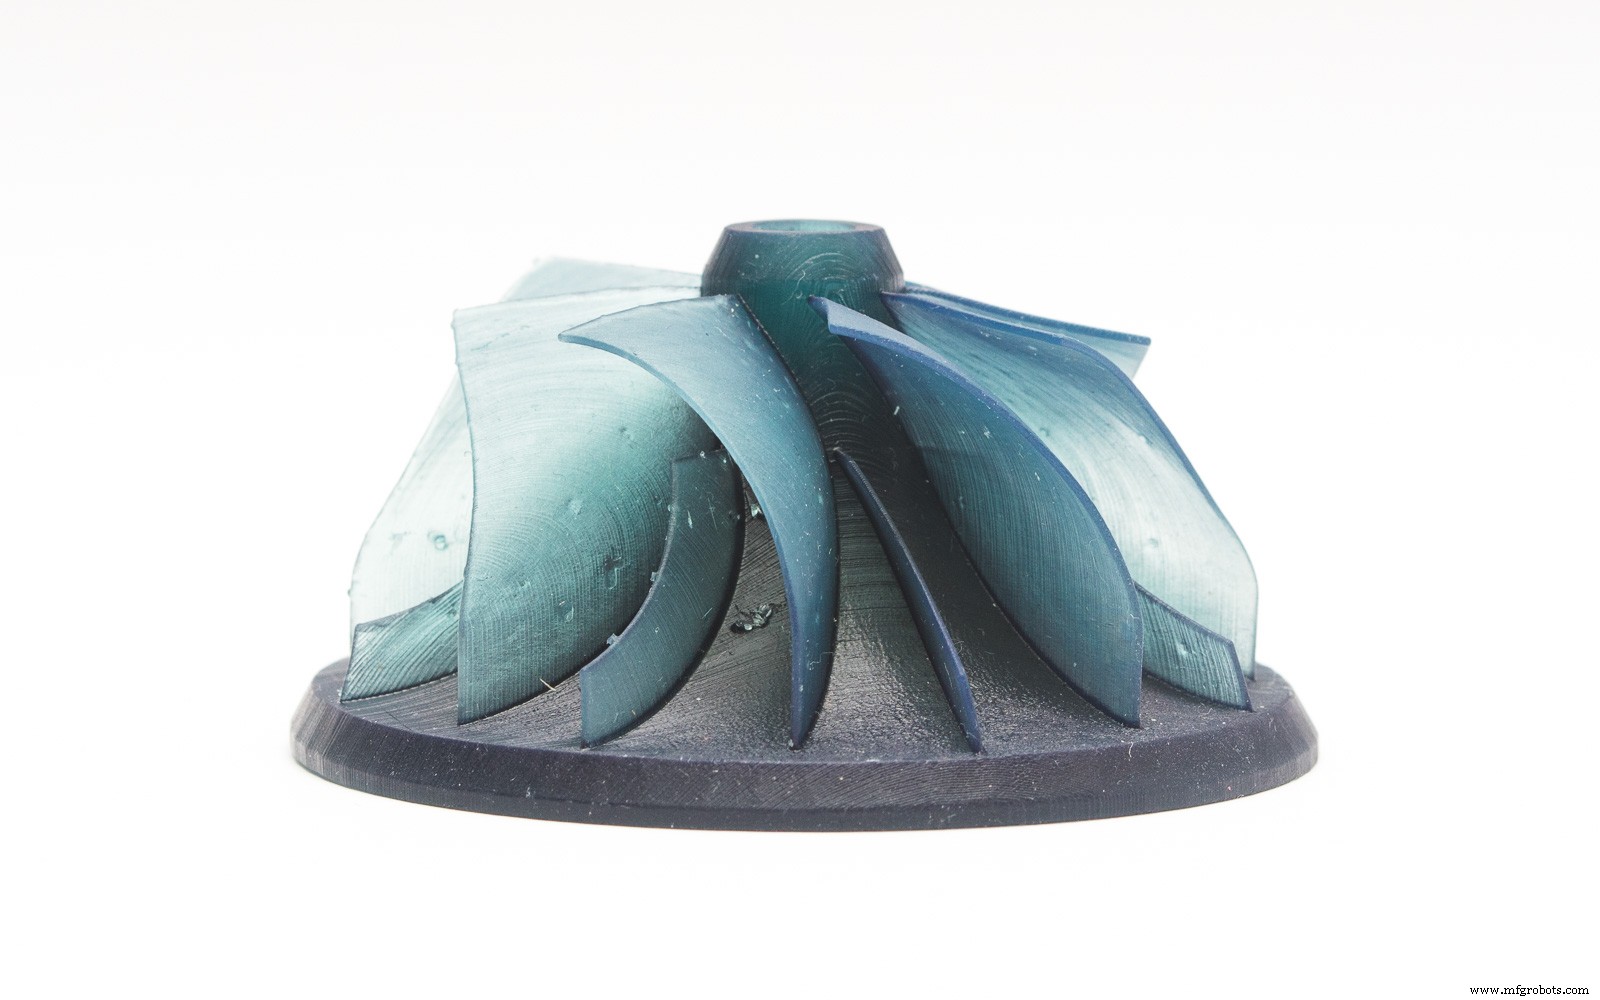
Структуры опор Material Jetting
Технологии Material Jetting (Stratasys PolyJet и 3D Systems MultiJet Modeling) похожи на струйную печать, но вместо капель чернил на бумагу эти 3D-принтеры наносят слои жидкого фотореактивного полимера на строительную платформу и мгновенно отверждают их УФ-светом.
Когда нужны опоры в Material Jetting?
Эти принтеры требуют опорного материала во всех случаях, где есть свисающие части, независимо от угла. Опоры либо водорастворимы, либо удаляются при постобработке с помощью плоскогубцев, водяной струи, ультразвуковой ванны и пескоструйной обработки.
В отличие от FDM, опоры для этих технологий никоим образом не ухудшают внешний вид, качество поверхности или технические свойства печатей. После правильной постобработки практически невозможно отличить части, покрытые опорами, от остальной печати.
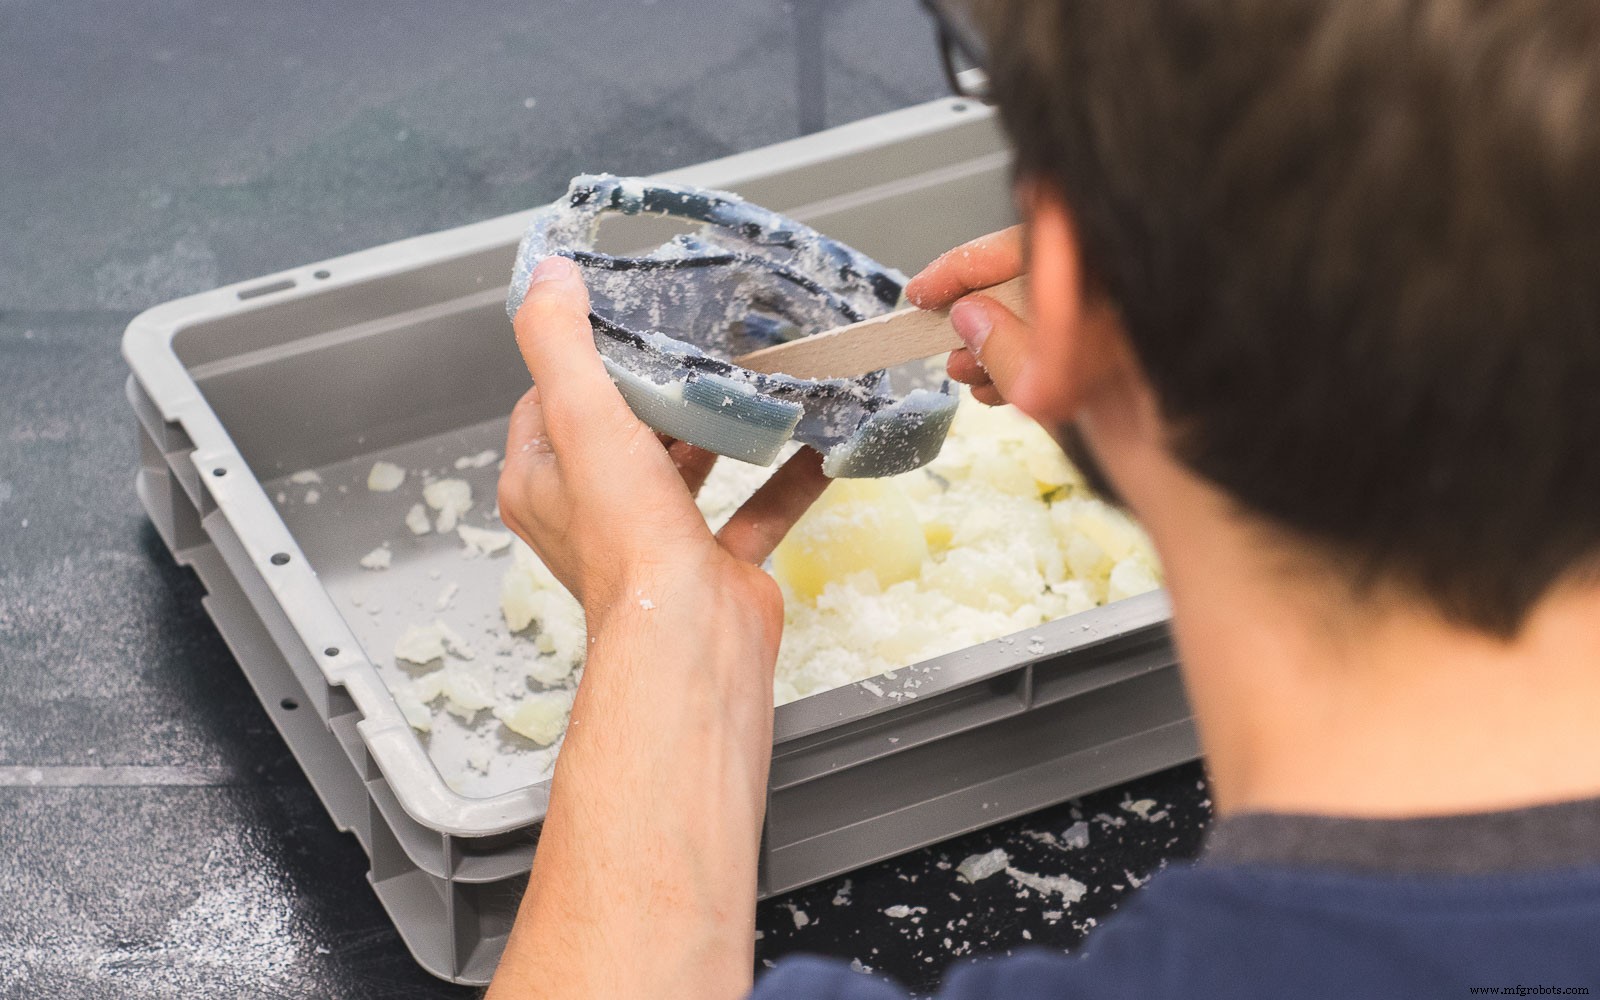
Проектные соображения для опор в Material Jetting
Из-за силового инструмента (водяная струя, пескоструй) при постобработке изощренные части модели могут повредиться или погнуться. Обязательно следуйте правилам проектирования для Material Jetting, чтобы избежать проблем. Если ваша модель имеет изощренные части и тонкие проволоки, рекомендуется SLS-печать.
Структуры опор SLS
Селективное лазерное спекание (SLS) спектует порошковый материал в камере с помощью лазера.
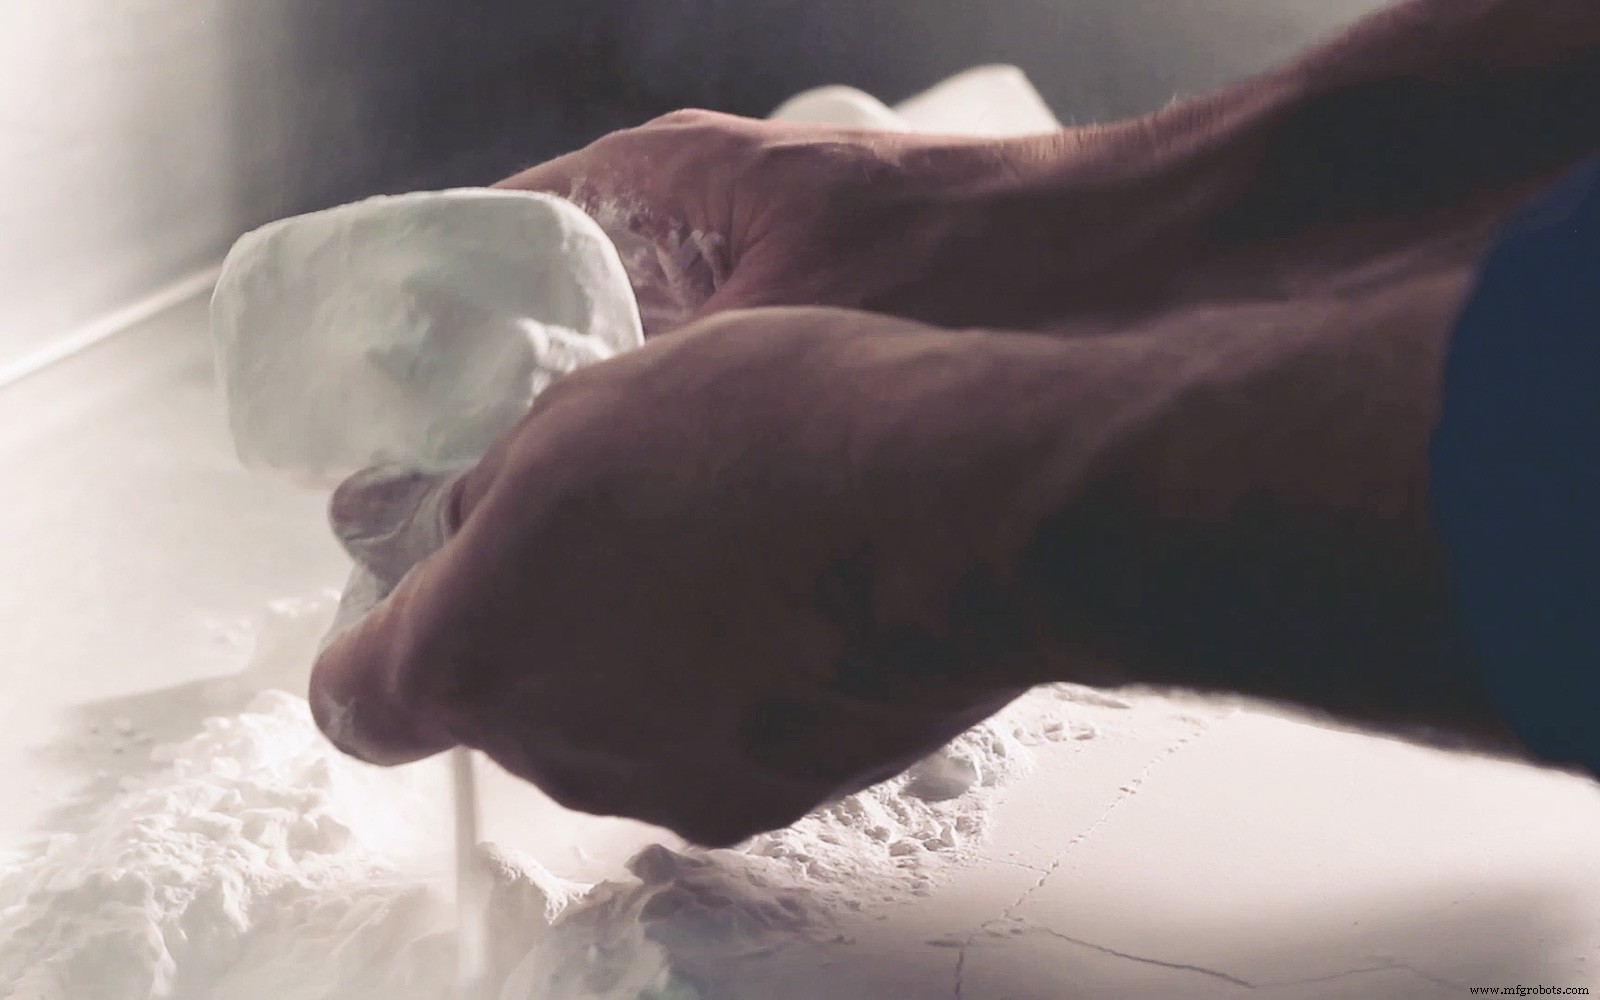
Для SLS опорные структуры не нужны, так как порошок выступает в роли опоры при построении объекта слой за слоем. Это дает большую свободу проектирования, но также обычно увеличивает стоимость и время печати. SLS требует времени для остывания камеры сборки и очистки печати требует многошагового финишного процесса, включая удаление несспеканного порошка, обычно пневматическим пистолетом.
Интересуетесь стоимостью и доступными материалами для SLS?
Структуры опор Binder Jetting
Binder Jetting похож на SLS тем, что принтер использует тонкие слои порошкового материала для построения объекта, но вместо лазера, спектующего слой вместе, эти принтеры используют связующее вещество, выдавливаемое из насадки, для склеивания порошка.
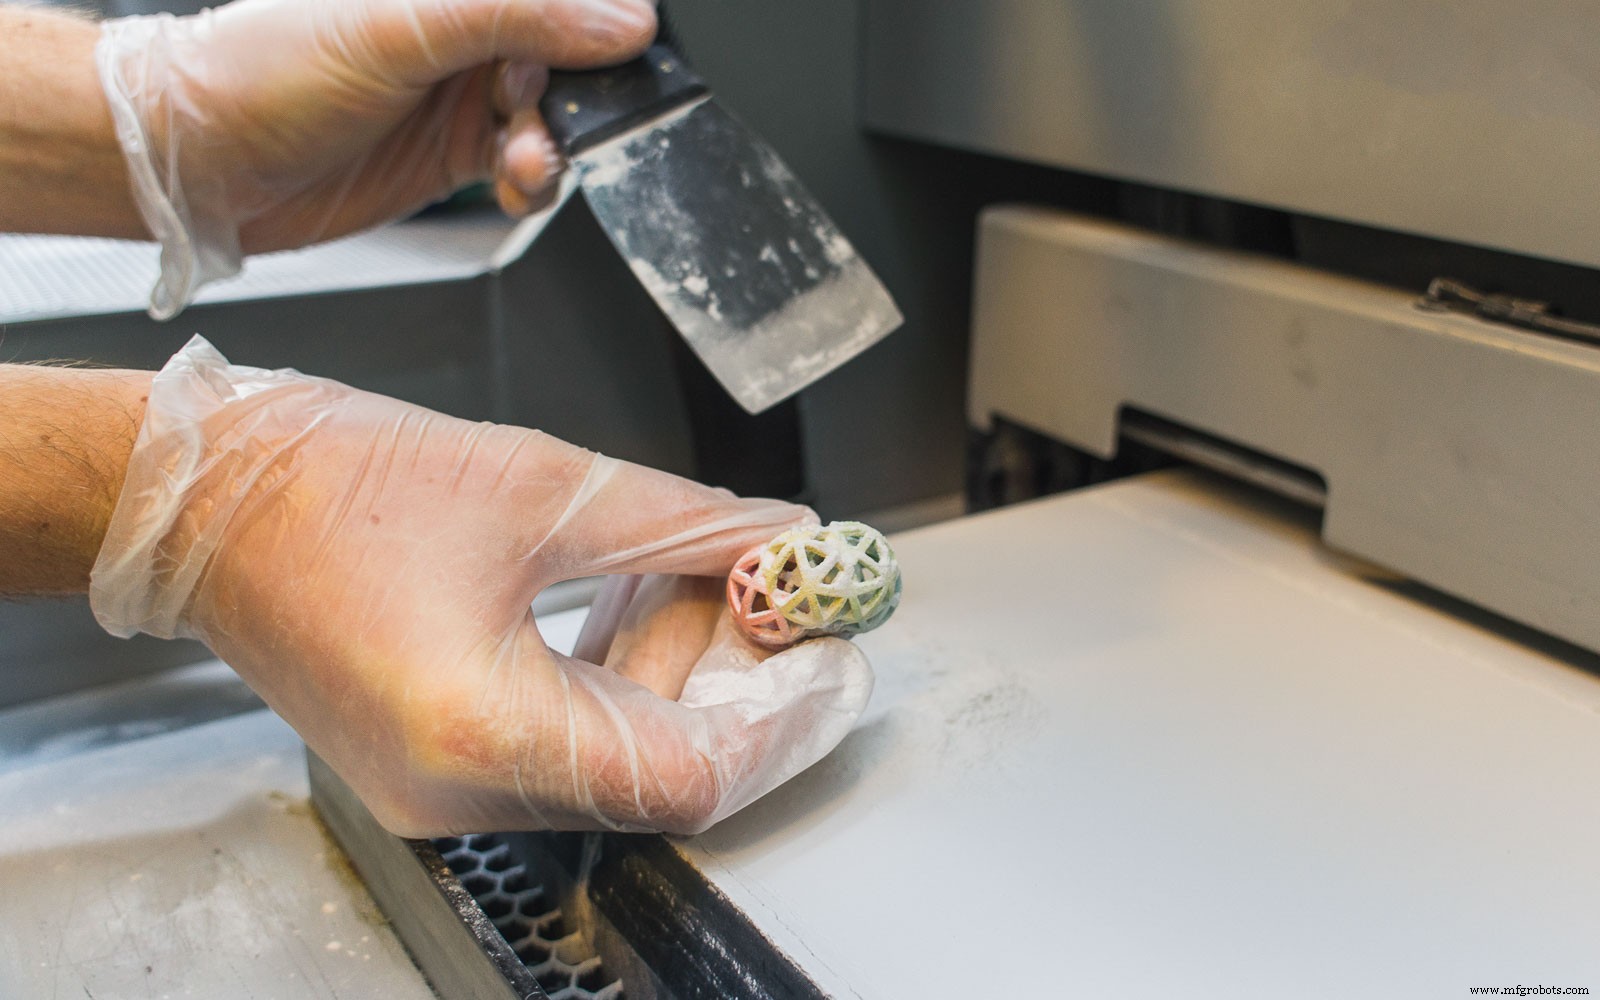
Как и в SLS, опорные структуры не нужны, так как порошок выступает опорой при построении, но очистка и постобработка печати требует многошагового финишного процесса, включая удаление несвязанного порошка, обычно пневматическим пистолетом.
Структуры опор металлической печати
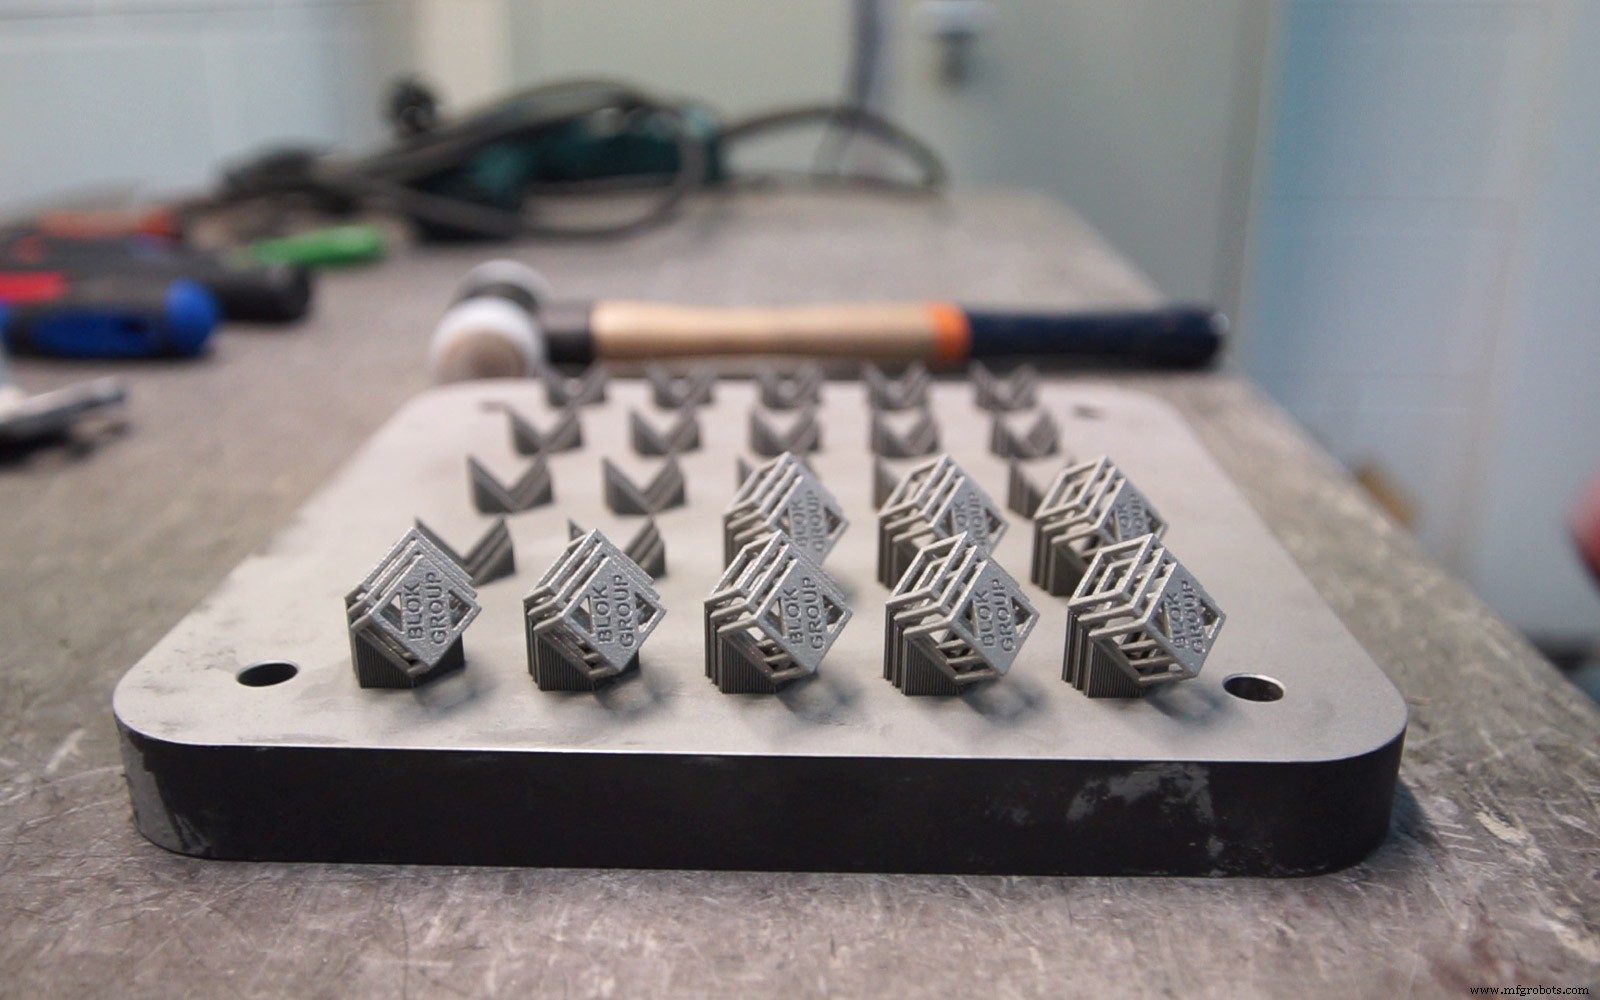
Металлические технологии печати используют поддерживающие структуры для фиксации моделей на базовой пластине во всех случаях, но свесы с углом более 35 градусов можно строить без опор. Когда опоры нужны, важно убедиться, что они доступны для удаления при постобработке.
Использование опор не влияет на качество печати никоим образом, и при правильной постобработке все следы можно удалить с напечатанной модели.
Интересуетесь стоимостью и доступными материалами для металлической 3D-печати?
Получить мгновенный расчет Все материалы металлической 3D-печати
Правила выбора
- Опоры обычно негативно влияют на внешний вид детали (за исключением Material Jetting). Постобработка обычно требуется для улучшения качества поверхности после удаления опор.
- Чем больше опор добавляется, тем сложнее может быть дизайн. Объем используемых опор можно оптимизировать (ориентация детали, требуемый уровень точности и т.д.) для снижения стоимости и времени печати.
- Таблица ниже суммирует, требуются ли опоры для каждой технологии 3D-печати:
| Технология печати | Опоры требуются |
|---|---|
| FDM | Зависит от геометрии модели |
| SLA и DLP | Всегда |
| Material Jetting | Всегда, но растворимы |
| SLS | Никогда |
| Binder Jetting | Никогда |
| Металлическая печать | Всегда |
3D печать
- 3D-печать из титановых сплавов: применение, преимущества и случаи использования в промышленности
- Обзор Python: высокоуровневый, читаемый, интерактивный и объектно-ориентированный язык
- Полное руководство по биосовместимой 3D-печати
- Как получить яркий цвет в 3D-печати: прямые методы и постобработка
- Металлическая 3D-печать: когда это правильный выбор
- PolyJet 3D-печать: передовая высокоскоростная фотополимерная технология для промышленной точности
- Fused Deposition Modeling (FDM) 3D-печать: всесторонний технический обзор
- Carbon DLS 3D-печать: передовая технология цифрового светового синтеза
- Прямое металлическое лазерное спекание (DMLS): передовая технология 3D-печати для функциональных металлических…
- Стереолитография (SLA) 3D-печать: передовая технология для высокоточных деталей