



Улучшение 3D-печати: мастерство поддерживающих структур для сложных сборок
Одним из главных ограничений технологии FFF 3D-печати является необходимость печатать каждый слой поверх предыдущего, без возможности производить мосты, консоли или стены с большими наклонами.
Для преодоления этого обычно используют напечатанные поддерживающие структуры, служащие базой опоры для предыдущих элементов. Эти структуры называются поддержками (supports).
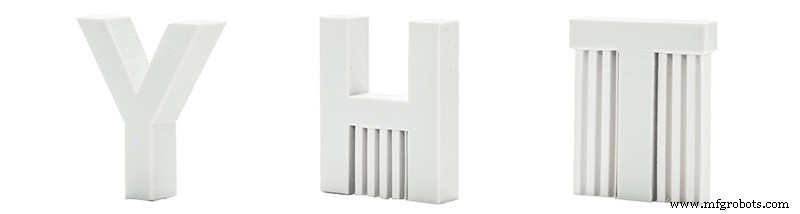
Части поддержек
Поддержки в основном состоят из четырех частей:
- Поддержка (Support): Это структура, поддерживающая консольные слои.
- Плотная поддержка (Dense support): Последние слои поддержки в контакте с деталью называются плотной поддержкой. Название обусловлено тем, что эти слои имеют более высокую плотность, чем остальная поддержка. Это опциональный параметр, улучшающий поддержку детали за счет большей площади контакта, незначительно увеличивая стоимость материала.
- Горизонтальное разделение (Horizontal separation): Это пространство между боковыми стенками поддержки и детали. Предотвращает боковое прилипание детали к поддержкам.
- Вертикальный зазор (Vertical gap): Это пространство между верхней гранью поддержки и деталью.
Типы поддержек
В зависимости от материала, из которого они сделаны, поддержки можно классифицировать как растворимые и нерастворимые. В случае принтеров с одним экструдером поддержки всегда должны производиться из того же материала, что и деталь. В случае двухэкструдерных принтеров поддержки могут производиться из другого материала, отличного от материала детали. В этих случаях обычно используют растворимый в растворителе материал, в котором деталь не растворяется (см. растворимые филаменты для поддержек).
Параметры конфигурации поддержек
Использование растворимых или нерастворимых материалов будет обусловлять конфигурацию поддержек, поэтому очень важно знать разные параметры и то, как они влияют на поведение поддержек.
Каждый слайсер может включать свои параметры, недоступные в других программах, поэтому рекомендуется консультироваться с руководством используемого ПО. Однако существует ряд параметров, общих для всех, позволяющих настроить любой тип поддержки:
- Порог поддержки или консоль (Support threshold / overhang): Это максимальный угол наклона стены, от которого будут генерироваться поддержки. Обычно используют значения между 30 и 60. Малые высоты слоя позволяют печатать более крутые наклоны без поддержок, в то время как большие высоты слоя могут требовать поддержки даже при малых наклонах.
- Тип/паттерн заполнения (Infill Type/Pattern): Заполнение настраивается как структура низкой плотности. Паттерны, которые можно выбрать, похожи на те, что используются в заполнении детали. Однонаправленные (линии) будут быстрее и легче удалять, хотя могут быть менее стабильны в высоких деталях, тогда как двунаправленные (сетки) обеспечивают большую стабильность, но могут быть труднее удалять, особенно в маленьких отверстиях.
- Плотность поддержки (Support density): Это соотношение между пустым пространством и материалом в поддержках. Более высокая плотность производит более стабильные поддержки, но ценой более высокой стоимости материала и трудности удаления. Обычно используют значения ниже 30%.
- Количество слоев плотной поддержки: Это количество слоев в контакте с деталью, которые будут иметь более высокую плотность, чем остальная поддержка. Рекомендуется использовать минимум 3.
- Плотность плотной поддержки: Это плотность последних слоев поддержки в контакте с деталью. Обычно используют значения выше 30% для нерастворимых поддержек и выше 80% для растворимых.
- Вертикальное разделение: Это расстояние между последним слоем поддержки и первым слоем детали. Обычно используется эквивалент одного слоя для нерастворимых поддержек и ноль для растворимых.
В случае двухэкструдерных принтеров можно выбрать разные экструдеры для поддержки и для плотной поддержки. Это большая помощь для экономии растворимого материала (обычно более дорогого) и времени при растворении поддержек. Поэтому рекомендуется выбрать тот же экструдер, что печатает деталь, для поддержки, а экструдер с растворимым материалом — только для плотной поддержки. С этой конфигурацией рекомендуется использовать минимум 5 слоев плотной поддержки с разделением, равным нулю.
Частые проблемы с растворимыми поддержками
Растворимые материалы, и особенно водорастворимые, часто сложнее печатать. Некоторые частые проблемы:
- Влажность: Касается только водорастворимых материалов. Такие материалы особенно чувствительны к влажности, поэтому их нужно хранить в подходящих условиях. Кроме того, рекомендуется использовать герметичные коробки или осушители во время печати, так как они могут увлажниться за несколько часов. Самое обычное последствие влажного филамента поддержки — затор в хотэнде.
- Плохая адгезия: Очень важно выбрать совместимый поддерживающий материал, не только по температуре, но и по адгезии. При печати консоли поддержка служит базой, поэтому плохая адгезия вызовет неудачу с подобными последствиями, как проблемы адгезии к печатающему столу. В случае водорастворимых филаментов влажность также вызывает потерю адгезии материала, особенно часто с PVA.
- Заторы: Как упоминалось выше, одно из главных последствий влажного филамента поддержки — заторы, но это не единственная причина. Удержание хотэнда на высоких температурах без печати длительное время также может вызывать заторы. Поэтому, когда смена экструдеров не частая, рекомендуется снизить температуру неактивного экструдера на 30°C.
Примечание: Это руководство рассматривает концепции в общем виде и не фокусируется на конкретном бренде или модели, хотя они могут упоминаться. Между разными марками и моделями могут быть важные различия в процедурах калибровки или настройки, поэтому рекомендуется консультироваться с руководством производителя перед чтением этого руководства.
3D печать
- Выбор правильного пластика для 3D-печати: исчерпывающее руководство
- Силиконовая 3D-печать: новая граница в аддитивном производстве
- Практическое руководство по керамической 3D-печати: техники, материалы и советы по дизайну
- Упрощение металлической 3D-печати: экспертные советы по управлению поддержками
- Струйная печать связующего (Binder Jetting) 3D-печать: как работает, преимущества и лучшие практики
- 3D-печать смолами: Полное руководство по технологиям, материалам и применениям
- Как 3D-печать снижает затраты на производство: 6 проверенных стратегий
- Собственное производство: Fuse 1 печатает свои собственные детали
- KUHMUTE революционизирует микромобильность с SLS 3D-печатными адаптерами зарядки
- Высокоскоростная 3D-печать на AION500 MK3 — непревзойденная скорость, точность и прочность