



Избегайте ошибок в позиционировании катушки филамента для надежной 3D-печати
Что часто не учитывают, но может быть источником сбоев, — это положение катушки и её путь к экструдеру. Чтобы облегчить работу экструдера, следует стремиться к минимальному сопротивлению тяге филамента. Чем выше сопротивление, тем сильнее должен работать мотор экструдера, генерируя больше тепла и увеличивая возможность потери шагов. Кроме того, трение роликов с филаментом увеличится, вызывая больший износ и грязь и повышая возможность подкусывания филамента.
Оптимальное положение катушки
Оптимальное положение катушки — это то, которое гарантирует кратчайший и наиболее прямой путь к экструдеру. Кроме того, следует учитывать следующие пункты:
- PTFE-трубки: Если расстояние между катушкой и экструдером велико (обычно более 15–20 см) или если нельзя поставить катушку непосредственно на экструдер в прямых системах, следует использовать PTFE-трубку для направления филамента.
- Если PTFE-трубка используется для направления филамента от катушки к экструдеру, следует использовать трубку с внутренним сечением немного большим диаметра филамента. Трубки с тугим диаметром создадут больше трения и увеличат нагрузку на мотор.
- Если PTFE-трубка используется для направления филамента от экструдера к хотэнду (боуден-системы), внутренний диаметр должен быть отрегулирован для достижения наиболее однородного давления. В этих случаях рекомендуется использовать высококачественные PTFE-трубки с наименьшим возможным коэффициентом трения.
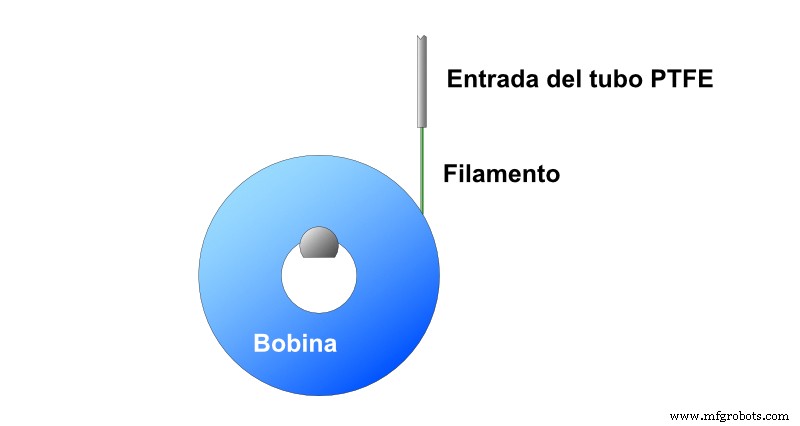
В любом случае путь должен быть максимально коротким (максимум 80 см в случае боуден-систем) и с наибольшим возможным радиусом изгиба. Кроме того, один конец PTFE-трубки должен быть вставлен непосредственно в экструдер, а другой конец должен быть помещен касательно к катушке и на расстоянии около 10 см от зоны размотки филамента.
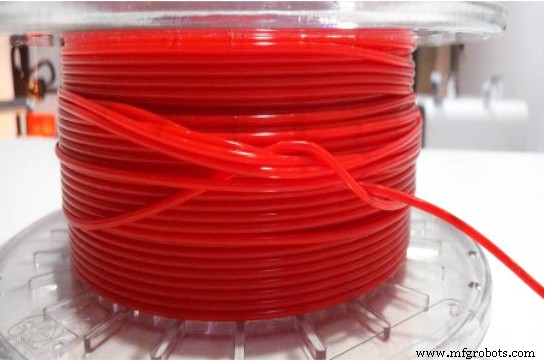
- Держатель катушки: Хотя может показаться, что лучше, чтобы держатель катушки оказывал как можно меньше трения, это не так. Правда в том, что держатель катушки не должен оказывать чрезмерного трения, но также не должен позволять катушке вращаться свободно. Если катушка вращается слишком сильно, это вызовет потерю натяжения на последних витках филамента, увеличивая риск наложения при восстановлении натяжения.
Гибкие филаменты
В случае гибких филаментов особенно важно сокращать расстояние и трение. Если есть значительные значения трения, филамент деформируется пропорционально расстоянию до катушки, уменьшая своё сечение из-за феномена стрикции. Для практических целей это означает, что реальное сечение филамента не является номинальным, что делает необходимым перерегулировать поток (flow) для избежания недозаправки. Именно поэтому иногда необходимо использовать значения потока выше 115% в определенных комбинациях принтера и гибкого филамента.
Филаменты с металлическими или керамическими наполнителями
Одна из характеристик филаментов с высокой металлической или керамической загрузкой, предназначенных для спекания, — их высокая ломкость на изгиб. Именно поэтому способ подачи этого типа филамента критичен для избежания ломки во время печати.
Всякий раз, когда вы хотите использовать этот тип филамента, рекомендуется делать это на 3D-принтере с системой прямой экструзии и подавать филамент так, чтобы путь от катушки к экструдеру был полностью прямым.
В случае использования боуден-принтеров, следует искать наибольший возможный радиус изгиба в пути, даже если это означает использование более длинных PTFE-трубок. Также может потребоваться использование устройств, предварительно нагревающих филамент перед достижением экструдера для увеличения его дуктилности.
Примечание: Это руководство рассматривает концепции в общем виде и не фокусируется на конкретном бренде или модели, хотя они могут упоминаться. Между разными марками и моделями могут быть важные различия в процедурах калибровки или настройки, поэтому рекомендуется консультироваться с руководством производителя перед чтением этого руководства.
3D печать
- Fused Filament Fabrication (FFF): полное руководство для начинающих
- Триод: краеугольный камень вакуумно-ламповой технологии
- Частые проблемы системы охлаждения автомобиля и их диагностика
- Wi-Fi внутренние позиционирующие системы: выгоды, вызовы и альтернативы
- Неожиданные 침입еры: как мыши, летучие мыши и дефекты подшипников угрожают промышленной надежности
- Главные вызовы в промышленной смазке и как их преодолеть
- Нейлоновый спул и держатель инструментов из углеродного волокна для Mark One от Tony Nutile
- Системы промышленного управления под повышенным кибер-риском на фоне напряженности США–Иран
- Проблемы промышленных генераторов: выявление и устранение частых неисправностей
- Проблемы стекло-металлических соединений в электронике: предотвращение и обнаружение