



Как предотвратить и устранить засоры сопла 3D-принтера
Основные причины, создающие засор в экструдере — использование материалов низкого качества, примеси, застрявшие в нити из-за плохого хранения или печать при температурах вне рекомендуемого производителем диапазона. Для решения этой проблемы рекомендуем использовать следующие методы:
Cold Pull (холодное вытягивание)
Этот метод — самый простой и быстрый для выполнения. Сначала нагревают экструдер до температуры печати нити, забившей сопло (например, PLA 190 °C). Затем снижают температуру до близкой к температуре витревого перехода материала — для PLA выше 90 °C, чтобы материал затвердел вместе с примесями, вызывающими засор. Теперь нужно вытянуть нить одной рукой, держа экструдер другой. Этот процесс повторяют, пока нить не очистится от примесей.
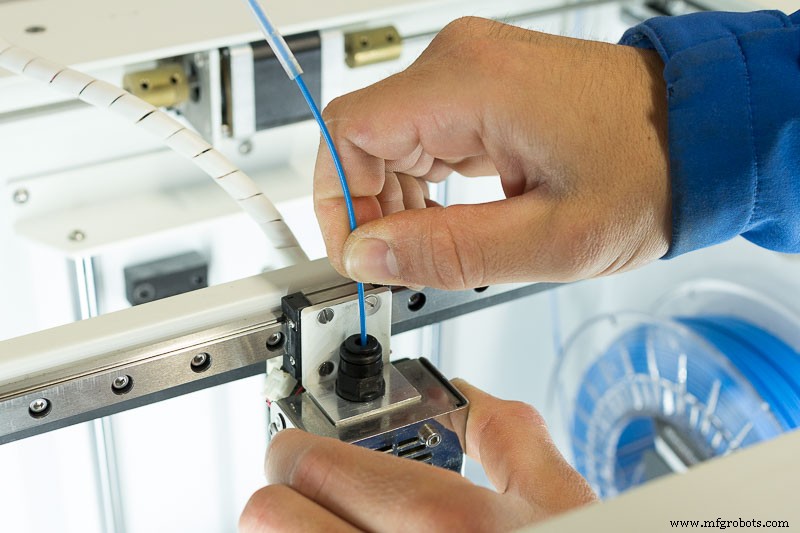
Рисунок 1: Cold Pull
Разблокировка точными иглами
Этот метод очень эффективен при засорах средней или низкой тяжести. Процесс очень прост: нужно просто нагреть хотэнд до температуры экструзии материала, вызвавшего засор, вставить точные иглы на 10–30 мм в сопло 3–4 раза. Затем проверить, устранён ли засор, экструдируя 100 мм нити. В случае неполучения непрерывного потока, повторяют весь процесс.
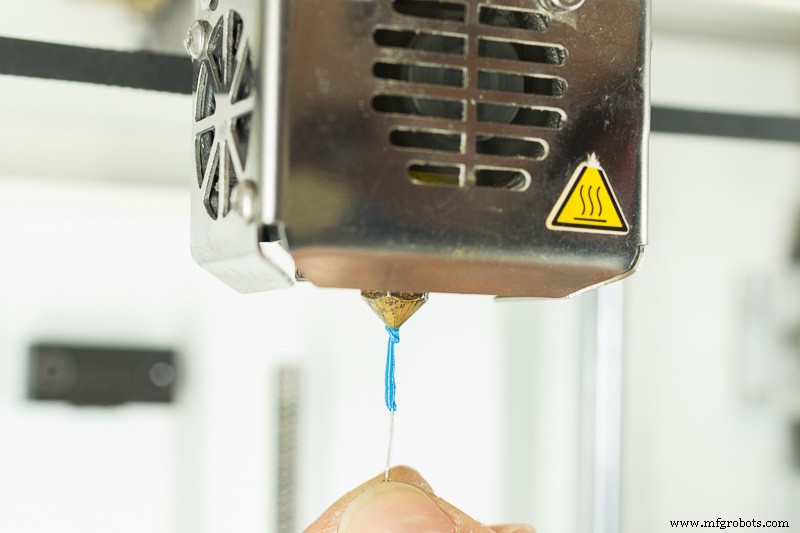
Рисунок 2: Разблокировка точной иглой
Разблокировка ацетоном
Этот метод эффективен только если засор произошёл при использовании ABS. Перед началом процесса нужен чистый ацетон (не жидкость для снятия лака) в стеклянной банке с крышкой. Сопло снимают с хотэнда, всегда с горячим хотэндом для облегчения процесса и избежания повреждения компонентов. После снятия сопло помещают в банку с ацетоном и оставляют в жидкости на 24 часа. После этого времени извлекают сопло из ацетона и при необходимости помогают иглой или шпилькой очистить внутренность сопла, всегда осторожно, чтобы не повредить внутренние стенки. Наконец, снова устанавливают сопло в хотэнд и проверяют, что оно разблокировано.
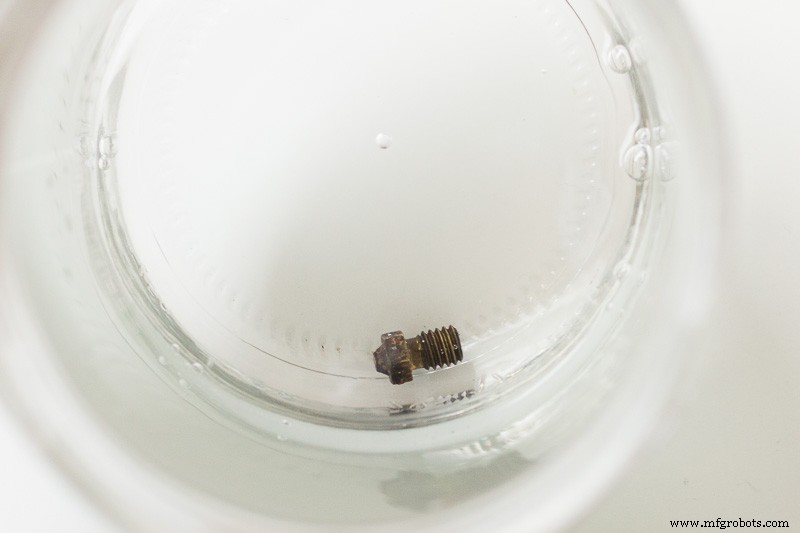
Рисунок 3: Разблокировка ацетоном
Следующее видео показывает, как правильно выполнять описанные выше техники и некоторые трюки для поддержания сопла полностью чистым.
Поддержание внешней части сопла чистой очень просто: просто нагреть хотэнд до температуры витревого перехода материала и бумагой, куском ткани или тонкой стальной шерстью аккуратно протереть сопло, чтобы удалить остатки материала, отложившиеся на нём.
В случае, если засор очень серьезный, единственное решение — заменить сопло на новое, поэтому рекомендуется всегда иметь запасное сопло.
Советы по избежанию засоров
Чтобы закончить эту статью, хотим дать несколько советов по избежанию проблем, не только с соплами, но и со всем, что связано с 3D-принтерами:
- Рекомендуем всегда использовать качественные материалы, и нити, и компоненты. Качественная нить избегает многих проблем с засорами сопла, так как её допуск по диаметру надежен, а сырьё — качественное и единообразное. В компонентах то же самое: с качественным соплом вы получите лучшие результаты и дольше.
- Другой аспект, влияющий — пыль, которую может собрать нить после извлечения из исходной упаковки, поэтому всегда рекомендуем использовать чистильщик для нити, который помимо предотвращения проблем заторов увеличивает срок службы сопла, который ещё больше увеличится с использованием силиконового носка для хотэнда.
- Последнее, но не по важности, использование чистящей нити критически важно при смене материала и после использования нитей, содержащих волокна, для устранения всех нежелательных остатков последнего материала. Если не выполнять этот процесс очистки, экструдер будет полон волокон, которые вызовут засор в следующих 3D-печатях.
 Smart Clean Filament
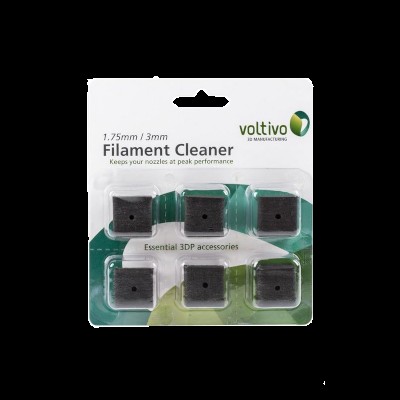 Filament Cleaner
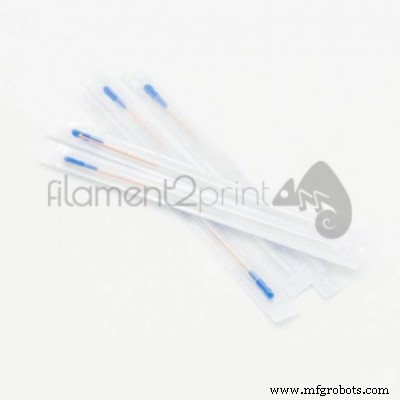 Иглы для чистки сопла
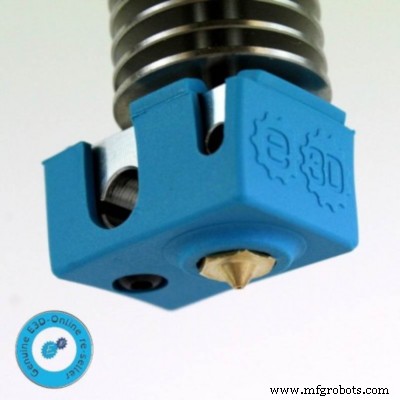 Силиконовый носок для хотэнда
Не забывайте, что поддержание 3D-принтеров с лучшими компонентами и нитями гарантирует, что все работы всегда будут высшего качества.
Не стесняйтесь оставлять свои рекомендации или вопросы в комментариях.
Связанные статьи
Всё о соплах 3D-принтеров (I): Классификация и рекомендации
Всё о соплах 3D-принтеров (II): Когда менять сопло
3D печать
- Триод: краеугольный камень вакуумно-ламповой технологии
- Предстоящие модели 3D-принтеров, готовые трансформировать индустрию
- Экспертные ответы на ваши топовые вопросы по 3D-печати
- Голосовые технологии в производстве: драйвинг эффективности, точности и real-time инсайтов
- Чистка и раздув сопла Ender 3: быстрое устранение заторов для надежной печати
- Исправление прекращения экструзии посреди печати: быстрое руководство по устранению неполадок
- Устранение текучего сопла 3D-принтера: пошаговое руководство
- Исправление 3D-принтера, который не подает филамент: пошаговое руководство
- Литьё под давлением в медицине: выгоды, применение и инсайты отрасли
- Ретракция в 3D-печати: ключевая техника для качественной печати