



Предотвращение заторов экструдера: экспертные советы для 3D-принтеров
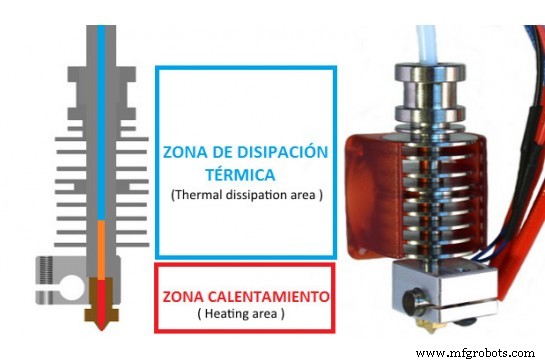
Основные зоны экструдера — нагревательный блок и зона рассеивания тепла, каждая состоит из нескольких частей. Для понимания экструзии филамента в 3D-принтерах критично знать функцию обеих зон. Сначала филамент идет из холодной зоны (рассеивание тепла), затем через хотенд, размокает и выходит из сопла, твердея.
Зона рассеивания критична — она отводит тепло от филамента в нагревательной зоне. Если тепло не отводится должным образом, оно размокает филамент преждевременно, мешая продвижению в зоне рассеивания (из-за расширения и потери консистенции) — образуется пластиковый шар, вызывающий затор. Самая проблемная зона — стык зон, конец PTFE-трубки. Для охлаждения обычно ставят 1-2 вентилятора на экструдер.
Важный фактор ухода за экструдером — печать филамента при правильных температурах. При слишком низкой — филамент застревает, обструктируя проход. При слишком высокой — углеродится микропластик внутри, создавая частичную закупорку. Эти твердые углистые частицы никогда не выйдут через экструдер — единственное решение: чистящий филамент с подходящей вязкостью и термостабильностью, вытягивающий частицы и полностью очищающий внутренности экструдера.
Обеспечение плавного и непрерывного потока филамента в экструдере, кроме продления его жизни, гарантирует лучшее качество печати.
3D печать
- Обслуживание экструдера 3D-принтера: лучшие практики для оптимальной производительности
- Оставайтесь впереди в будущем работы: стратегии преодоления конкуренции
- Избегайте упущенных связей в цикле закупки: проверенные стратегии для успеха цепочки поставок
- Как избежать подводных камней реактивного обслуживания и обеспечить бесперебойную работу оборудования
- Чистка и раздув сопла Ender 3: быстрое устранение заторов для надежной печати
- Запахи 3D-печати: что они такое и как сохранить свежесть в домашнем офисе
- Устранение щелчков, пробуксовок и пропусков экструдера: пошаговое руководство
- Мастерство чистки стола 3D-принтера: пошаговое руководство
- Мастерство гибки на пресс-гибке: избегайте 4 главных проблем
- Избегание подводных камней нестандартных размеров материалов