



Запахи 3D-печати: что они такое и как сохранить свежесть в домашнем офисе
Изучили 3D-печать, почти купили первый принтер. Безопасность и комфорт важны: принтер в домашнем офисе рядом с вами. Помимо шума — вопрос запаха термопластиков. Коротко: пахнет ли 3D-печать?
Ответ — да, для любой технологии. Но запах зависит от принтера. FDM: широкий выбор термопластов. PLA — терпимый сладковатый аромат, низкотоксичен. ABS — резкий запах гореного пластика, пары токсичны. PETG и нейлон — беззапашные, НО токсичны — вентиляция обязательна.
Читайте, какие запахи дают принтеры и как выбрать подходящий.
| Филамент | Как пахнет? | Токсичен? |
|---|---|---|
| PLA | Сладкий, кисловатый, как мёд | Менее, чем остальные |
| ABS | Горелый пластик | Да |
| PETG | Беззапашный | Да |
| TPU | Кисловато-сладкий | Да |
| Нейлон | Беззапашный | Да (самый токсичный) |
| Поликарбонат | Слабый запах пластика | Да |
Как работает 3D-печать?
После проектирования принтер плавит материал (чаще термопласты) и наносит тонкий слой под компьютерным управлением. Слой остывает — повтор до готовности.
Принтеры создают объекты выдавливанием расплава слой за слоем по CAD. Процесс кажется простым, но машины сложны, методов и материалов — огромное множество.
Две основные технологии (FDM vs SLA)
FDM (Fused Deposition Modeling) — самая распространенная: плавит термопласты, экструдирует через сопло, «рисует» слои пластиком. Разные филаменты — разная консистенция, температура плавления, запах.
SLA (Stereolithography) — для термоустойчивых/детализированных объектов. Метод смольной печати: жидкая смола, затвердевающая под УФ.
Запах FDM-принтеров
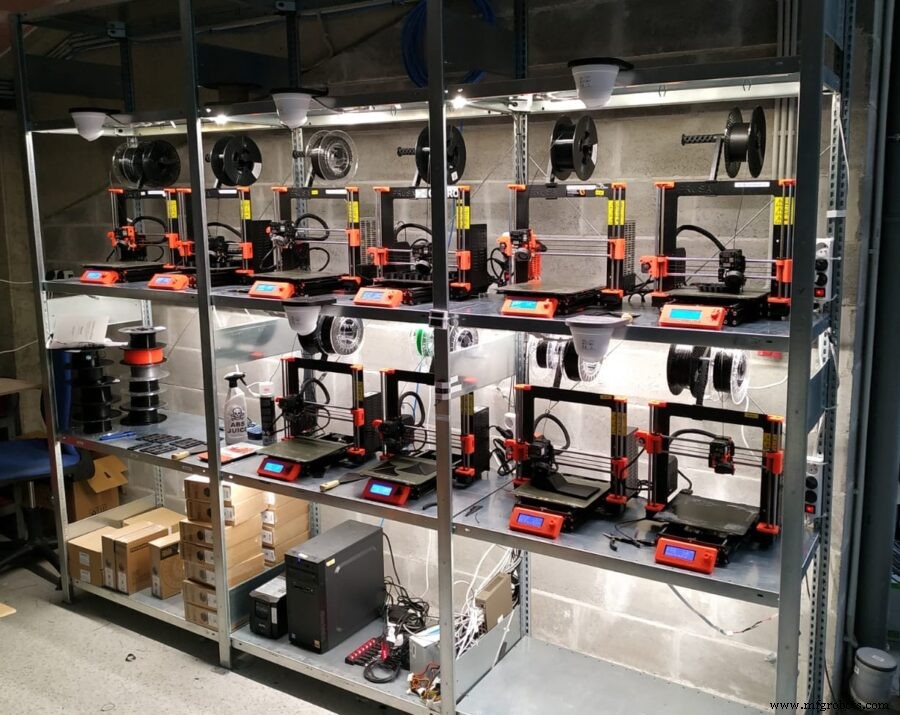
Понятно почему пахнут: пластик при плавлении выделяет газы и летучие органические соединения (VOC). Разный химический состав = разный запах.
Разный филамент = разная консистенция и точка плавления. Разбор по популярным:
PLA (полилактид) — биоразлагаемый термопласт, печатается при 180–220 °C. Запах заметен, но неприятным не называют. Почти не токсичен. Но не рекомендуется долго находиться в закрытом помещении с работающим принтером.
ABS — был из самых прочных ранних филаментов, плавится ~250 °C. Резкий неприятный запах. Пары токсичны — вентиляция обязательна. Из-за минусов уступил место новым термопластам.
PETG (ПЭТГ) — устойчивые гибкие изделия, выше температура чем PLA (220–250 °C). PETG — вариация, оба не пахнут при плавлении. Но не привыкайте сидеть рядом — пары токсичны.
- TPU (термополиуретан): гибкий, абразивностойкий. Запах «не сладкий, но не неприятный» — ок для долгих печатей.
- Нейлон: один из самых прочных (Tпл ~240 °C), универсален, дешев, но опасен. Не пахнет, но высокотоксичен.
- Поликарбонат: прочный, прозрачный, высокая Tпл (260–310 °C). Запах слабый, но токсичен. Большинство принтеров не тянут такие температуры — если не профи машина, не волнуйтесь.
Токсичны ли пары FDM-принтеров?
Не все. Самые опасные — паriamиды (нейлон): беззапашные, можно долго вдыхать незная. PLA — менее опасные частицы (биоразлагаемый состав). Хорошая новость: запах FDM уходит за минуты после выключения. Но всегда ставьте принтер в проветриваемое помещение, избегайте микропartikel, особенно с нейлоном.
Запах смольных принтеров (они пахнут, и сильно)
Многие думают: смола — способ избежать запаха. Наоборот: смола пахнет сильнее и настойчивее большинства термопластов. Пластик пахнет только при плавлении, смола — даже в простое. Запах уходит дольше — больше пары минут после остановки.
Основные типы смол:
- Стандартная — популярная, дешевая, низкая вязкость = легче печатать.
- Прозрачная — как стандартная, но полностью прозрачна. Нужен больше времени экспозиции.
- Гибкая — для мед. деталей.
- Прочная (Tough) — вариация стандартной, имитирует ABS.
Вообще, запах любой смолы описывают как горящий пластик.
Токсичны ли пары смольных принтеров?
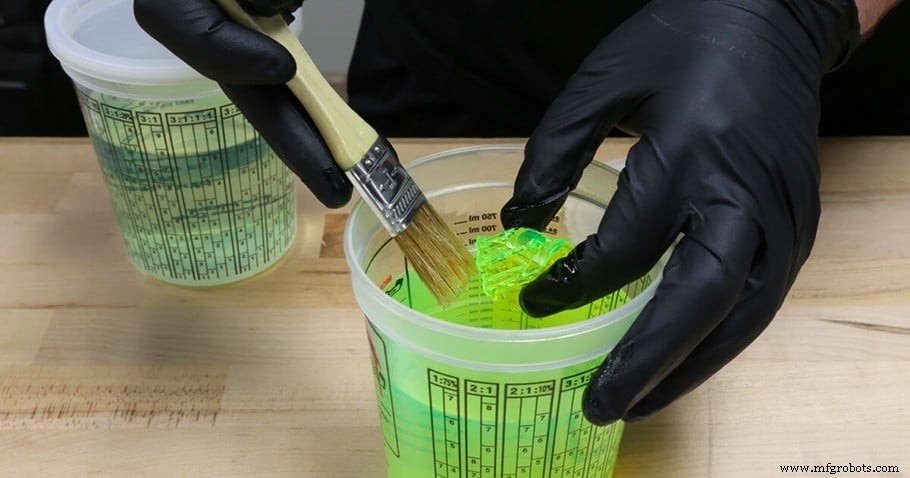
Смол много производителей, разный состав и запах. Большинство токсичны — в сомнении, принимайте меры предосторожности при работе с ними.
FDM безопаснее смольных принтеров?
Оба требуют предосторожностей, но FDM проще и безопаснее для новичка. И смола, и пластик могут выделять токсичные частицы — вдыхать небезопасно ни то, ни другое. Но смола требует доп. защиты: токсична и при контакте с кожей.
Работа со смолой = защитная экипировка (перчатки, маски), для FDM не нужно. Единственный совет для FDM — обеспечьте вентиляцию (для смол — еще строже).
Безопасно ли держать 3D-принтер в спальне?
Обычно не рекомендуют. Печать медленная, часами. Вечерняя печать может длиться всю ночь — сон в комнате с токсичными газами и шумом. Принтер должен быть там, где можно обеспечить вентиляцию и где вы не проводите много времени.
Меры предосторожности и снижение запаха
Главное — место с легкой вентиляцией. Гараж, чердак или комната с открытыми окнами. Люди не должны постоянно быть у принтера — кухня, спальня, гостиная плохи, особенно с детьми/животными.
Чтобы уменьшить запах: FDM + беззапашный/слабопахнущий филамент (но помните: нейлон токсичен несмотря на отсутствие запаха) или принтер с камерой — сдерживает рассеяние запахов/пар. Со смольным принтером почти ничего не сделать против запаха, а учитывая токсичность — минимизируйте контакт.
Что учитывать при выборе FDM vs смольный принтер
Много факторов.
FDM: крупные тиражи дешевле, низкокластерные объекты. Принтеры доступны, просты, идеальны для прототипирования простых дизайнов. Качество чуть ниже смолных по прочности/детализации.
SLA: детали тверже, лучше для высоких температур. Лазер точнее экструдера FDM. Но принтер и смола дороже. Плюс — защитная экипировка для смолы, сложнее уйти от токсичных парей и запаха.
Заключение
И SLA смолы, и большинство термопластов FDM пахнут при работе. FDM проще контролировать: можно выбрать беззапашные/терпимые филаменты, но в любом случае имеете дело с химическими частицами/газами. Принтер в проветриваемой комнате + меры предосторожности = безопасный процесс.
3D печать
- Как настольные 3D-принтеры переформатируют промышленное производство
- Оценка зрелости технологий металлической 3D-печати
- Оценка устойчивости промышленной 3D-печати
- Как 3D-печать революционизировала авиацию: от прототипирования к боровым деталям
- 3D-печать: трансформация повседневной жизни через быстрый дизайн, производство и ремонт
- 3D-печать: технологии, процессы и принцип работы
- Понимание офсетной печати: полное руководство
- Устранение Jerk и Ghosting (Ringin) в 3D-печати: проверенные методы для гладких печатей
- Пошаговое руководство: конвертация STL в G-код для надежной 3D-печати
- Устранение «призраков» (Ghosting) в 3D-печати: Простые шаги для устранения вибраций